Silk-Filament ist das Material, das Fotos verkauft: ein seidiger, fast metallischer Glanz, der auf einer glatten Vase aussieht wie lackiert. Und es ist gleichzeitig eines der Materialien, bei denen sich Neulinge am schnellsten Hardware kaputtdrucken – weil kaum jemand dazusagt, dass der Glanz aus Zusätzen kommt, die die Düse angreifen. Silk ist kein anderes Basismaterial, es ist meist PLA mit einem Additivpaket. Genau das macht es so einfach im Handling und so unangenehm für Messing. Dieser Artikel geht durch, wofür Silk taugt, was dein Drucker dafür braucht und an welchen Stellen es typischerweise schiefgeht.
- Silk ist in aller Regel PLA-Basis mit Glanzadditiven – kein eigener Kunststoff und keine geschützte Bezeichnung. Was genau beigemischt ist, steht praktisch nie im Datenblatt.
- Silk gilt als abrasiv. Für längeren Einsatz gehört eine gehärtete Düse dazu, sonst weitet sich die Messingdüse schleichend auf.
- Der Glanz ist ein Oberflächeneffekt: Er lebt von durchgehenden, gleichmäßigen Bahnen. Alles, was die Bahn unterbricht – Nähte, Stützen, Infill-Durchschlag –, sieht man doppelt so deutlich wie bei normalem PLA.
- Mechanisch ist Silk kein Funktionsmaterial. Die Schichthaftung gilt als schwächer als bei normalem PLA, weil die Additive genau das begünstigen, was hier stört: leichtes Gleiten.
- Drucktemperatur eher am oberen Ende der Herstellerspanne, Kühlung eher zurückhaltend – die Rolle sagt, welche Werte gelten.
Was Silk-Filament ausmacht
Der Effekt entsteht nicht durch eine andere Polymerbasis, sondern durch Zusätze im Compound: Additive und Farbmittel, die das Licht an der Oberfläche gerichtet zurückwerfen, statt es zu streuen. Das Ergebnis ist der typische Seidenglanz, oft mit einem leichten Farbverlauf über die Bauteilhöhe. Manche Rollen sind zweifarbig gewickelt und erzeugen einen Übergang, den man in dieser Form sonst nur mit mehreren Extrudern hinbekommt.
Weil die Basis meist PLA ist, erbt Silk dessen Eigenschaften: einfaches Drucken ohne Einhausung, geringe Neigung zum Verzug, aber auch die begrenzte Wärmeformbeständigkeit. Ein Silk-Teil im Auto verzieht sich genauso wie ein PLA-Teil. Wo Silk sich klar unterscheidet, ist die Oberfläche – und der Verschleiß.
Wofür es sich lohnt: Vasen, Deko, Figuren, Gehäuse mit Sichtflächen, Geschenke – alles, was angesehen und nicht belastet wird. Große, glatte Flächen und Vasenmodus sind die Paradedisziplin.
Wofür nicht: Funktionsteile, Halterungen unter Last, Klemmverbindungen, alles mit feinem Text oder scharfen Kanten. Der Glanz überstrahlt Details buchstäblich – filigrane Strukturen wirken weichgezeichnet. Und da, wo Kraft übertragen wird, gehört ein Material hin, das dafür gemacht ist. Welche Klassen dafür in Frage kommen, steht im Überblick der Filamentarten.
Was dein Drucker dafür können muss
Dieser Abschnitt entscheidet, ob Silk ein Vergnügen oder eine Reparaturrechnung wird.
Gehärtete Düse: ja. Silk zählt zu den abrasiven Materialien – zusammen mit Carbon- und Glasfaservarianten, Glow-in-the-Dark, Holz-, Marmor- und Sparkle-Compounds. Wie schnell abrasives Material Messing zerlegt, ist gut dokumentiert: E3D hat eine 0,4-mm-Messingdüse nach 250 g Carbon-Filament sichtbar zerstört gesehen, während gehärteter Stahl 2,5 kg überstand – „rund drei Messingdüsen pro Spule“. CNC Kitchen beobachtete nach 360 g Carbon-PETG massiven Verschleiß, während dieselbe Düse mit Standardmaterial über 1.000 Druckstunden ohne deutliche Spuren blieb.
Diese Zahlen gelten für Carbon, nicht für Silk – Silk ist weniger aggressiv als kurzfaserverstärkte Compounds. Die Richtung stimmt trotzdem, und das Tückische ist der schleichende Verlauf: Eine aufgeweitete Düse fällt nicht aus, sie wird nur langsam ungenauer. Die Wandstärke steigt, die Maßhaltigkeit sinkt, die erste Schicht wird unsauber – und man sucht die Ursache im Slicer. Welche Materialien welche Düse verlangen und was die Bauarten unterscheidet, steht unter gehärtete Düsen.
Einhausung: nein. PLA-Basis heißt geringe Verzugsneigung. Ein offener Drucker reicht, Zugluft am Bauteil solltest du trotzdem vermeiden.
Trocknung: ja, wie bei PLA. Silk nimmt Feuchtigkeit auf wie andere PLA-Sorten auch. Bambu Lab gibt für PLA 50 °C über 8 Stunden an; für Silk-Varianten liegt in der Regel kein eigener Herstellerwert vor, der PLA-Wert ist der Anhaltspunkt. Feuchtigkeit ist bei Silk besonders ärgerlich, weil sie ausgerechnet die Oberfläche trifft: Kleine Dampfbläschen hinterlassen matte Stellen im Glanz, und der Effekt, für den man das Material gekauft hat, ist dahin. Die Symptome stehen unter feuchtes Filament erkennen, die belegten Werte je Material unter Filament trocknen.
Düsengröße: 0,4 mm ist der Standard und funktioniert. Wer viel Silk druckt, fährt mit 0,6 mm sogar besser – breitere Bahnen sehen bei Glanzoberflächen gleichmäßiger aus, und die Düse hält mechanisch länger durch.
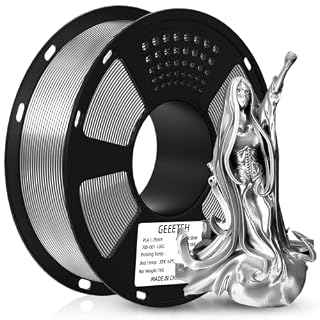
Das Segment für den Glanzeffekt: Silk-PLA in der gängigen Kombination 1,75 mm auf der Kilorolle, einfarbig oder mit Farbverlauf. Gedacht für Deko, Vasen und Sichtteile – nicht für Belastung. Achte im Angebot auf eine konkrete Temperaturempfehlung und eine Toleranzangabe zum Durchmesser; bei Verlaufsrollen zusätzlich darauf, über welche Länge der Farbwechsel läuft, denn davon hängt ab, wie er auf deinem Bauteil ankommt.
Einstellungen, die wirklich zählen
Bei Silk geht es nicht um Festigkeit, sondern um eine geschlossene Oberfläche. Danach richten sich die Parameter – teils gegen die Gewohnheiten aus dem PLA-Alltag.
- Düsentemperatur eher hoch. Die Herstellerspannen für Silk liegen meist im oberen PLA-Bereich, häufig etwa 210 bis 240 °C. Heißer heißt hier glänzender, weil das Material besser verschmilzt. Die Obergrenze setzt dein Hotend: Bei PTFE-geführten Bauarten bleibst du unterhalb von rund 240 °C.
- Kühlung zurücknehmen. Der übliche PLA-Reflex – Lüfter auf Anschlag – arbeitet gegen den Effekt. Weniger Kühlung lässt die Bahnen sauberer verschmelzen und erhält den Glanz. Bei Überhängen musst du abwägen.
- Langsamer drucken. Gleichmäßiger Materialfluss ist wichtiger als Tempo. Auf Sichtflächen lohnt eine reduzierte Außenwandgeschwindigkeit deutlich mehr als bei Standard-PLA.
- Betttemperatur wie bei PLA. Übliche Angaben liegen moderat über Raumtemperatur bis in den Bereich um 60 °C, genauer sagt es die Rolle.
- Nahtplatzierung. Auf glänzenden Flächen ist die Z-Naht sichtbarer als sonst. Eine ausgerichtete oder zufällige Naht ist keine Kosmetikfrage mehr, sondern der Unterschied zwischen „Vase“ und „Vase mit Reißverschluss“ – die Optionen stehen unter Z-Naht vermeiden.
- Stützen meiden. Wo Stützmaterial anliegt, bleibt die Oberfläche matt und rau. Diese Stellen lassen sich kaum nachpolieren. Besser das Modell so ausrichten, dass Sichtflächen frei liegen.
Ein Detail, das oft übersehen wird: Silk verzeiht Unterextrusion nicht. Bei mattem PLA fällt eine leicht zu dünne Bahn kaum auf, bei Silk erzeugt sie sichtbare Rillen im Glanzbild. Wer auf ein neues Silk umsteigt, sollte deshalb einmal den Flusswert prüfen, statt am Profil zu raten.
Markenware oder Billigrolle?
Silk ist ein Produkt, bei dem die Optik zählt – und ausgerechnet die schwankt zwischen Anbietern stärker als bei Standard-PLA. Was du vor dem Kauf beurteilen kannst:
| Kriterium | Sorgfältiger Anbieter | Beliebige Rolle |
|---|---|---|
| Temperaturempfehlung | eigene Spanne für die Silk-Linie, nicht die PLA-Angabe | generische PLA-Werte übernommen |
| Durchmessertoleranz | Zahl in Millimetern angegeben | „hohe Präzision“ ohne Wert |
| Glanzbild | Produktfotos zeigen echte Drucke, nicht nur die Rolle | Renderings oder generische Katalogbilder |
| Farbkonstanz | Chargennummer auf der Rolle, Serie über Jahre gleich | Nachbestellung trifft sichtbar andere Nuance |
| Verlaufsrollen | Länge des Farbübergangs angegeben | nur „Rainbow“, Übergang unbekannt |
| Wicklung | sauber gelegt, vakuumiert mit Trockenmittel | verkreuzte Lagen – bei Silk besonders riskant |
Der letzte Punkt ist mehr als Kosmetik: Silk ist glatter als normales PLA und rutscht in der Wicklung leichter unter die darunterliegende Lage. Ein solcher Knoten stoppt den Druck mitten in der Nacht. Wer Silk auf einem Multimaterialsystem fährt, hat aus demselben Grund mehr Einzugsfehler als mit mattem PLA.
Verschleiß im Blick behalten
Abrasives Material verschleißt nicht nur die Düse. Bambu Lab empfiehlt den Wechsel des PTFE-Schlauchs beim A1 alle sechs Rollen, bei Carbon alle zwei; beim X1 alle zehn Rollen, bei abrasivem Material alle fünf. Die Klinge des Filamentschneiders steht mit drei Rollen im Wartungsplan. Diese Angaben sind für Carbon formuliert – bei Silk ist der Angriff geringer, die Bauteile bleiben aber dieselben. Wenn du regelmäßig Silk druckst, gehört ein Blick auf Düse, Schlauch und Schneidklinge in die Routine, statt auf ein Ausfallereignis zu warten.

Die Konsequenz aus dem Abschnitt oben: eine Düse aus gehärtetem Stahl statt Messing, sobald abrasives Material regelmäßig durchläuft. Kostet einen Bruchteil dessen, was ein Hotendtausch kostet, und ist bei Silk, Glow, Holz und Carbon die Voraussetzung für maßhaltige Teile über mehrere Rollen. Wichtig vor der Bestellung: das Düsengewinde und die Bauform deines Hotends abgleichen – die gängigen Systeme sind untereinander nicht austauschbar.
Typische Fehler bei Silk
Mit der Messingdüse „nur mal ausprobieren“ – und dabei bleiben. Eine einzelne Rolle bringt eine gute Düse nicht um. Das Problem ist der schleichende Übergang von „nur mal“ zu „seit einem Jahr“. Wer merkt, dass Silk zum Standardmaterial geworden ist, sollte die Düse tauschen, bevor die Maßhaltigkeit leidet.
Das PLA-Profil unverändert übernehmen. Volle Kühlung und hohe Geschwindigkeit sind für mattes PLA richtig und für Silk falsch. Wer das Profil nicht anfasst, bekommt ein stumpfes Teil und schiebt es auf das Material.
Silk für Funktionsteile verwenden. Die Schichthaftung gilt als schwächer als bei normalem PLA. Ein Haken, der glänzt und beim ersten Belasten an der Schichtgrenze bricht, ist kein Materialfehler, sondern eine falsche Materialwahl. Für tragende Teile ist die Frage ohnehin eine andere – siehe PLA+ und was dahintersteckt.
Verstopfungen falsch deuten. Wenn der Fluss bei Silk stockt, ist die erste Verdächtige nicht die Rolle, sondern die zu weit heruntergekühlte Düse oder ein Rest des vorherigen Materials im Hotend. Nach einem Wechsel von Hochtemperaturmaterial auf Silk gehört ein sauberer Spülvorgang dazu.
Häufige Fragen
Braucht wirklich jede Silk-Rolle eine gehärtete Düse?
Für eine einzelne Rolle zwischendurch geht es auch mit Messing – der Verschleiß ist messbar, aber nicht dramatisch. Sobald Silk regelmäßig auf dem Drucker landet, ist die gehärtete Düse die günstigere Lösung. Sie kostet einen Bruchteil eines Hotends, und der Wechsel dauert wenige Minuten. Zu bedenken ist nur: Gehärteter Stahl leitet Wärme schlechter als Messing, deshalb muss man die Düsentemperatur nach dem Wechsel oft leicht anheben.
Warum glänzt mein Druck nicht so wie auf den Produktfotos?
Drei Ursachen decken die meisten Fälle ab: zu kühl gedruckt, zu stark gekühlt, oder das Modell ist zu detailliert. Silk lebt von großen, ruhigen Flächen. Kommt Feuchtigkeit dazu, entstehen zusätzlich matte Zonen. Erhöhe zuerst die Düsentemperatur in kleinen Schritten innerhalb der Herstellerspanne und reduziere die Bauteilkühlung – in dieser Reihenfolge.
Kann ich Silk auf einem AMS oder Multimaterialsystem fahren?
Grundsätzlich ja, aber mit erhöhter Aufmerksamkeit. Die glatte Oberfläche begünstigt Wickelfehler auf der Rolle, und jeder Einzug mehr ist eine Gelegenheit für eine Störung. Sauber gewickelte Rollen bevorzugen, den Filamentweg im Blick behalten und bei langen Drucken lieber direkt von der Rolle einziehen.
Lässt sich der Glanz nachträglich verbessern?
Nur begrenzt. Schleifen zerstört ihn, weil er von der geschlossenen Oberfläche lebt – eine geschliffene Stelle bleibt matt. Was hilft, ist Vorbeugen: Sichtflächen ohne Stützen ausrichten, Naht verstecken, langsam drucken. Nachträglicher Klarlack kann eine Fläche wieder anheben, verändert aber die Optik und ist bei Farbverläufen selten ein Gewinn.
Fazit
Silk ist ein Deko-Material, und als solches ist es hervorragend: Kein anderes Filament liefert mit so wenig Aufwand eine Oberfläche, die nach Nachbearbeitung aussieht. Man muss nur akzeptieren, was der Preis dafür ist – ein Additivpaket, das die Düse angreift, eine Schichthaftung, die nicht für Lastteile taugt, und ein Effekt, der jede Unregelmäßigkeit im Druckbild verstärkt.
Praktisch heißt das: gehärtete Düse, sobald Silk mehr als ein Experiment ist. Eigenes Profil mit höherer Düsentemperatur, weniger Kühlung und geringerem Tempo. Modelle mit großen Flächen, keine Stützen auf Sichtseiten. Und keine Erwartung an mechanische Werte, die bei einem Glanzmaterial ohnehin niemand zusagt. Wer das beherzigt, bekommt Teile, die aussehen, als kämen sie nicht aus einem FDM-Drucker.
Das könnte dich auch interessieren
Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.