Kategorie: Drucker & Modelle

Zubehör und Verschleißteile für konkrete Druckermodelle.

  • 3D-Drucker gegen Stromausfall und Überspannung absichern

    Ein vierzehnstündiger Druck, und nach zwölf Stunden flackert das Netz für zwei Sekunden. Manche Drucker nehmen die Arbeit danach wieder auf, viele nicht – und selbst wenn, bleibt eine sichtbare Naht. Dieser Beitrag behandelt die Stromseite: Überbrückung kurzer Ausfälle, Schutz vor Überspannung und die Frage, was sich sinnvoll fernschalten lässt. Zum Thema Brand gibt es einen eigenen Beitrag: Brandschutz am 3D-Drucker: was wirklich zählt.

    Das Wichtigste in Kürze

    • Wiederaufnahme nach Stromausfall ist keine Garantie. Sie funktioniert nur, wenn das Teil auf der Platte haftet und die Position wiedergefunden wird.
    • Eine kleine USV überbrückt Sekunden bis wenige Minuten – genau die Netzflackerer, die in der Praxis auftreten.
    • Ein Drucker zieht im Mittel 80 bis 200 Watt, in Spitzen deutlich mehr, wenn Bett und Hotend gleichzeitig heizen.
    • Überspannungsschutz ist billig und schützt die Elektronik bei Schaltvorgängen und entferntem Blitzeinschlag.
    • Smart-Steckdosen sind zum Ausschalten gedacht, nicht zum unbeaufsichtigten Einschalten.
    • Ein Rauchmelder im Druckerraum ist die wichtigste Einzelmaßnahme – unabhängig von allem anderen.

    Was bei einem Stromausfall wirklich passiert

    Viele Geräte speichern die Position und bieten nach dem Neustart an, den Druck fortzusetzen. Damit das gelingt, müssen mehrere Dinge zusammenkommen: Das Teil muss auf der Platte haften geblieben sein, die Achsen dürfen nicht verschoben worden sein, und die Referenzfahrt darf das Werkstück nicht touchieren. Fällt eine dieser Bedingungen aus, ist der Druck verloren.

    Die sichtbare Naht. Selbst bei erfolgreicher Wiederaufnahme entsteht an der Unterbrechungsstelle eine Schwachstelle: Das erkaltete Material verbindet sich schlechter mit der neuen Schicht. Bei Dekoteilen ist das kosmetisch, bei belasteten Teilen eine echte Sollbruchstelle.

    Der Normalfall ist kein Blackout. In der Praxis sind es kurze Netzeinbrüche von Millisekunden bis wenigen Sekunden, ausgelöst durch Schalthandlungen im Netz oder durch große Verbraucher im Haus. Genau dafür ist eine kleine USV gebaut – nicht für den stundenlangen Ausfall.

    Die USV: Überbrückung, kein Notstrom

    Eine unterbrechungsfreie Stromversorgung schaltet bei Netzausfall in Millisekunden auf Batterie um. Die Frage ist, wie lange sie das durchhält – und die Antwort hängt an der Leistungsaufnahme des Druckers.

    Unterbrechungsfreie Stromversorgung mit 650 VA
    Unterbrechungsfreie Stromversorgung mit 650 VA

    44,00 € (Stand: 24.08.2026)

    Ein Gerät dieser Klasse überbrückt bei einem typischen Drucker wenige Minuten – genug, um einen Netzflacker abzufangen oder den Druck kontrolliert zu beenden, nicht genug für einen längeren Ausfall. Wichtig ist die Rechnung vorher: 650 VA sind nicht 650 Watt, üblich sind etwa 60 Prozent davon als Wirkleistung. Ein Drucker mit großem beheiztem Bett kann eine kleine USV in der Aufheizphase bereits überlasten.

    Auf Amazon ansehen

    Erst messen, dann dimensionieren

    Bevor man eine USV kauft, sollte man wissen, was das Gerät tatsächlich zieht. Die Angabe auf dem Typenschild ist die Maximalleistung des Netzteils, nicht der Betriebswert.

    Energiekostenmessgerät für die Steckdose
    Energiekostenmessgerät für die Steckdose

    10,95 € (Stand: 24.08.2026)

    Zwischen Steckdose und Drucker gesteckt, zeigt es Momentanleistung und Verbrauch über die Zeit. Interessant sind zwei Werte: die Spitze beim gleichzeitigen Aufheizen von Bett und Hotend – das ist die Zahl, die die USV verkraften muss – und der Mittelwert im laufenden Druck, aus dem sich die Überbrückungszeit ergibt. Nebenbei beantwortet das Gerät die häufige Frage, was ein Druck an Strom kostet.

    Auf Amazon ansehen

    Überspannungsschutz: die billigste Versicherung

    Spannungsspitzen entstehen nicht nur bei Gewitter, sondern auch beim Schalten großer Verbraucher im Haus. Die Elektronik eines Druckers ist dagegen nur begrenzt geschützt, und ein defektes Mainboard kostet mehr als jede Leiste.

    Steckdosenleiste mit Überspannungsschutz, 6-fach
    Steckdosenleiste mit Überspannungsschutz, 6-fach

    19,83 € (Stand: 24.08.2026)

    Achten Sie auf die Angabe zum Ableitvermögen und auf eine Statusanzeige – Schutzbauteile altern und arbeiten nach mehreren Ereignissen nicht mehr, ohne dass man es sonst merken würde. Eine solche Leiste ersetzt keinen Blitzschutz der Hausinstallation; sie schützt gegen die kleinen, häufigen Spitzen und ist deshalb trotzdem sinnvoll. Wichtig: nicht hinter eine USV stecken, sondern die USV direkt an die Wand.

    Auf Amazon ansehen

    Fernschalten: sinnvoll zum Ausschalten

    Eine Smart-Steckdose erlaubt es, den Drucker aus der Ferne stromlos zu machen und den Verbrauch zu protokollieren. Was sie nicht leisten soll, ist das Einschalten eines unbeaufsichtigten Geräts.

    WLAN-Steckdose mit Verbrauchsmessung, 16 Ampere
    WLAN-Steckdose mit Verbrauchsmessung, 16 Ampere

    22,99 € (Stand: 24.08.2026)

    Auf die Strombelastbarkeit achten: 16 Ampere sind für einen Drucker mit großem Bett angemessen, kleinere Modelle können in der Aufheizphase an ihre Grenze kommen. Sinnvolle Anwendungen sind das Abschalten nach dem Druckende, eine Verbrauchsauswertung und der Not-Aus von unterwegs. Nicht sinnvoll – und in mehreren Herstellerhinweisen ausdrücklich ausgeschlossen – ist das Ferneinschalten eines Heizgeräts ohne Sichtkontakt. Ein Drucker, der ohne Aufsicht anläuft, heizt auch dann weiter, wenn etwas klemmt.

    Auf Amazon ansehen

    Die Maßnahme, die unabhängig von allem gilt

    Alle Stromthemen zusammen ersetzen nicht die eine Vorkehrung, die im Ernstfall zählt: eine Meldeeinrichtung im selben Raum.
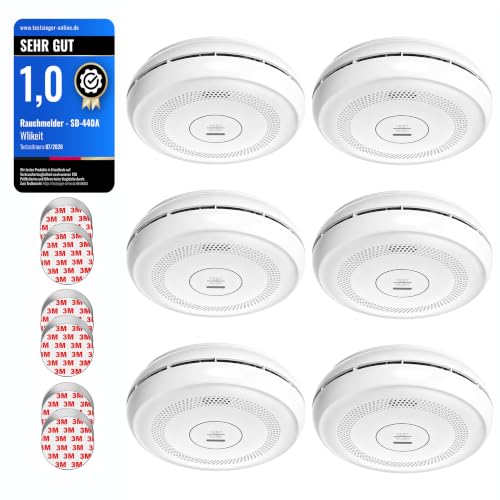
    Rauchmelder mit 10-Jahres-Batterie, 6 Stück
    Rauchmelder mit 10-Jahres-Batterie, 6 Stück

    49,99 € (Stand: 24.08.2026)

    Ein Melder gehört in den Raum, in dem gedruckt wird – idealerweise nicht direkt über dem Gerät, sondern an der Decke im selben Raum, damit Staub und aufsteigende Wärme keine Fehlalarme auslösen. Geräte mit fest verbauter Zehnjahresbatterie ersparen den Batteriewechsel, der ohnehin vergessen wird. Wer unbeaufsichtigt über Nacht druckt, sollte zusätzlich die Verknüpfung mehrerer Melder in Betracht ziehen, damit der Alarm auch im Schlafzimmer hörbar ist.

    Auf Amazon ansehen

    Was welche Maßnahme leistet

    Maßnahme Schützt gegen Grenze
    USV 650 VA Netzflacker, kurze Ausfälle Wenige Minuten, nicht in der Heizphase
    Überspannungsschutz Spannungsspitzen im Hausnetz Kein Ersatz für Blitzschutz
    Energiemessgerät Fehlannahmen über den Bedarf Misst nur, schützt nicht
    Smart-Steckdose Vergessenes Ausschalten Nie zum Ferneinschalten nutzen
    Rauchmelder Späte Entdeckung eines Brandes Meldet, löscht nicht

    Häufige Fragen

    Lohnt sich eine USV für einen Hobbydrucker?

    Wenn regelmäßig lange Drucke laufen und das Netz am Wohnort unruhig ist, ja – vierzig Euro gegen einen verlorenen Zwölfstundendruck. Bei stabilem Netz und kurzen Drucken ist der Überspannungsschutz die wichtigere Anschaffung.

    Kann die USV den Drucker sicher herunterfahren?

    Bei Aufbauten mit angeschlossenem Kleinrechner ja: Die USV meldet den Netzausfall über USB, der Rechner beendet den Druck kontrolliert und fährt herunter. Ein Drucker ohne solche Anbindung nutzt die Zeit lediglich zum Weiterdrucken, bis die Batterie leer ist.

    Wie viel Strom verbraucht ein 3D-Drucker im Jahr?

    Das hängt stark von Druckzeit und Bettgröße ab. Als Größenordnung: 100 bis 150 Watt im Mittel, bei zehn Stunden pro Woche also etwa 50 bis 80 Kilowattstunden im Jahr. Der genaue Wert steht nach einer Woche auf dem Messgerät – und liegt fast immer niedriger als befürchtet.

    Ist es sicher, über Nacht zu drucken?

    Es ist verbreitet, aber nicht risikofrei. Wer es tut, sollte einen Melder im Raum haben, den Drucker nicht auf brennbarem Untergrund und nicht in Fluchtwegen aufstellen, die Firmware aktuell halten und die Kabel an Heizbett und Hotend regelmäßig auf Scheuerstellen prüfen. Eine Kamera ersetzt keine dieser Maßnahmen.

    Fazit

    Die Reihenfolge nach Wirkung pro Euro: zuerst der Rauchmelder im Raum, dann der Überspannungsschutz, dann das Messgerät, um den tatsächlichen Bedarf zu kennen. Die USV lohnt sich, wenn regelmäßig lange Drucke laufen – und dann eine, die nach der gemessenen Spitzenlast dimensioniert ist, nicht nach dem Preis. Die Smart-Steckdose ist ein Komfortgerät zum Abschalten. Zum Starten eines Druckers, den niemand ansieht, ist sie das nicht.

    Das könnte dich auch interessieren

  • Klipper auf dem Raspberry Pi: welche Hardware wirklich nötig ist

    Klipper verlagert die Bewegungsberechnung vom Mikrocontroller des Druckers auf einen Kleinrechner. Das bringt höhere Beschleunigungen bei gleicher Qualität, Input Shaping gegen Ghosting, Pressure Advance und eine Weboberfläche mit Kamerabild. Dieser Beitrag behandelt nicht die Softwareinstallation, sondern die Frage davor: welche Hardware man wirklich braucht – und was man sich sparen kann.

    Das Wichtigste in Kürze

    • Ein Pi 4 mit 2 GB reicht für Klipper völlig. Mehr Rechenleistung beschleunigt den Druck nicht.
    • Die SD-Karte ist die häufigste Ausfallursache – Klipper schreibt permanent Logs, billige Karten sterben nach Monaten.
    • Der ADXL345-Sensor für Input Shaping wird einmal montiert, gemessen und wieder abgebaut. Ausleihen lohnt sich.
    • Eine Webcam ist für Überwachung und Zeitraffer gut, ersetzt aber keine Brandschutzmaßnahme.
    • Nicht jeder Drucker ist geeignet: Geräte mit geschlossenem Ökosystem lassen sich nicht ohne Weiteres umstellen.
    • Umbau bedeutet in der Regel Verlust der Herstellergarantie – das ist der eigentliche Preis.

    Was Klipper leistet – und was nicht

    Der Gewinn liegt nicht in einem geheimen Turbo, sondern in besserer Bewegungsplanung. Input Shaping unterdrückt die Schwingungen, die als Geisterbilder hinter Kanten sichtbar werden; dadurch lassen sich Beschleunigungen fahren, die sonst sichtbare Artefakte erzeugen würden. Pressure Advance verbessert Ecken und Linienenden. Dazu kommt der praktische Teil: Weboberfläche, Konfiguration in einer Textdatei, Makros, Fernzugriff.

    Was es nicht bringt. Ein mechanisch schlechter Drucker wird durch Klipper nicht gut. Spiel in den Achsen, ein verzogenes Bett oder ein schwächelnder Extruder bleiben genau das, was sie sind. Auch die Maximalgeschwindigkeit begrenzt am Ende das Hotend: Was nicht aufgeschmolzen wird, kann nicht schneller gefördert werden.

    Und was es kostet. Zeit. Die Einrichtung verlangt Konfigurationsarbeit, das Flashen der Druckerfirmware und Geduld beim ersten Start. Wer das nicht mag, ist mit einem Gerät, das ab Werk schnell und gut kalibriert ist, besser bedient.

    Der Rechner: kleiner als gedacht

    Klipper braucht wenig. Ein Raspberry Pi 4 mit 2 GB genügt für einen Drucker mit Weboberfläche und Kamera. Ein Pi 5 ist schneller, bringt aber für diese Aufgabe keinen messbaren Vorteil – er ist dann interessant, wenn mehrere Drucker, Zeitraffer und weitere Dienste zusammenkommen.

    Raspberry Pi 5 mit 8 GB als Komplettset mit Netzteil und Speicher
    Raspberry Pi 5 mit 8 GB als Komplettset mit Netzteil und Speicher

    254,99 € (Stand: 24.08.2026)

    Ein Komplettset nimmt die Frage nach passendem Netzteil, Kühlung und Speicher ab – das ist bequem, aber teuer. Ehrlich gesagt: Für einen einzelnen Drucker ist das deutlich überdimensioniert. Sinnvoll wird ein solches Set, wenn der Rechner mehrere Geräte steuern, Zeitraffer rendern und nebenbei andere Dienste laufen lassen soll. Wer nur Klipper betreiben will, fährt mit einem gebrauchten Pi 4 für ein Fünftel des Preises genauso gut.

    Auf Amazon ansehen

    Die SD-Karte: hier wird am falschen Ende gespart

    Klipper und die Weboberfläche schreiben laufend Protokolle. Billige Karten ohne echte Ausdauerspezifikation halten das ein paar Monate aus und fallen dann aus – meist mitten in einem langen Druck.

    microSDXC-Karte mit 64 GB, A2-Spezifikation
    microSDXC-Karte mit 64 GB, A2-Spezifikation

    29,99 € (Stand: 24.08.2026)

    Wichtig ist nicht die Größe, sondern die Klassifizierung: A2 steht für gute Leistung bei vielen kleinen Zugriffen, und genau das erzeugt ein Betriebssystem. 32 GB reichen technisch aus, 64 GB verteilen die Schreibvorgänge auf mehr Speicherzellen und halten dadurch länger. Wer es dauerhaft haben will, sichert die Konfiguration regelmäßig – der Ordner mit den Konfigurationsdateien ist wenige Kilobyte groß und lässt sich in Sekunden kopieren.

    Auf Amazon ansehen

    Input Shaping: der Sensor, den man einmal braucht

    Für Input Shaping wird die Resonanzfrequenz der Mechanik gemessen. Dafür wird ein Beschleunigungssensor auf Druckkopf und Bett geschraubt, ein Testlauf gefahren und das Ergebnis in die Konfiguration übernommen. Danach kann der Sensor wieder ab.

    ADXL345 Beschleunigungssensor-Modul
    ADXL345 Beschleunigungssensor-Modul

    6,98 € (Stand: 24.08.2026)

    Sieben Euro für eine Messung, die den sichtbaren Unterschied macht – das ist das beste Preis-Leistungs-Verhältnis im ganzen Umbau. Angeschlossen wird der Sensor über SPI an die GPIO-Leiste; wichtig sind kurze, saubere Leitungen, weil lange Kabel die Messung verrauschen. Gemessen wird bei betriebswarmer Maschine und mit der Konfiguration, die später auch gefahren wird. Nach dem Umbau am Drucker – anderes Hotend, andere Riemenspannung – gehört die Messung wiederholt.

    Auf Amazon ansehen

    Kamera: nützlich, aber kein Sicherheitsnetz

    Eine Webcam liefert das Bild in der Oberfläche, erlaubt den Blick von unterwegs und erzeugt den bekannten Zeitraffer, bei dem das Objekt Schicht für Schicht wächst.

    USB-Webcam mit 1080p und Fixfokus
    USB-Webcam mit 1080p und Fixfokus

    19,79 € (Stand: 24.08.2026)

    Für die Überwachung reicht 1080p mit Fixfokus völlig; wichtiger ist eine gleichmäßige Ausleuchtung, weil die Automatik sonst zwischen hell und dunkel pendelt. Für Zeitraffer wird die Kamera fest montiert – jede Erschütterung ist im fertigen Video sichtbar. Und der wichtige Hinweis: Eine Kamera zeigt ein Problem, sie verhindert es nicht. Wer unbeaufsichtigt druckt, braucht Rauchmelder und eine sichere Stromversorgung, nicht nur ein Bild.

    Auf Amazon ansehen

    Die Verbindung zum Drucker

    Rechner und Druckerplatine werden über USB verbunden. Das klingt trivial, ist aber eine bekannte Fehlerquelle: Lange, ungeschirmte Kabel und Masseschleifen führen zu Verbindungsabbrüchen mitten im Druck.

    Kurzes USB-C-Kabel, 30 Zentimeter
    Kurzes USB-C-Kabel, 30 Zentimeter

    3,99 € (Stand: 24.08.2026)

    Kurz ist hier tatsächlich besser: weniger Störeinstreuung, weniger Kabelsalat, weniger Zug am Stecker. Steht der Rechner direkt neben oder unter dem Drucker, genügen dreißig Zentimeter. Achten Sie auf den richtigen Steckertyp an der Platine – verbreitet sind USB-C, Micro-USB und bei älteren Boards USB-B. Bei sporadischen Abbrüchen hilft oft ein Ferritkern am Kabel oder die Trennung der 5-Volt-Leitung, wenn der Drucker die Platine selbst versorgt.

    Auf Amazon ansehen

    Was der Umbau kostet

    Komponente Preisrahmen Notwendig?
    Kleinrechner (Pi 4, 2 GB, gebraucht) 30 bis 60 € Ja
    Kleinrechner (Pi 5 als Komplettset) ab 250 € Nur bei mehreren Geräten
    Speicherkarte mit A2-Klasse 15 bis 30 € Ja
    ADXL345-Sensor 7 bis 15 € Für Input Shaping
    Webcam 20 bis 40 € Optional
    USB-Kabel, kurz 4 bis 8 € Ja

    Der Punkt, der nicht in der Tabelle steht. Ein Umbau auf Klipper bedeutet, die Firmware der Druckerplatine zu ersetzen. Das ist reversibel, kostet aber in der Regel die Herstellergarantie und im Fehlerfall die Unterstützung durch den Support. Bei Geräten mit geschlossenem System – etwa Modellen, die fest an eine Hersteller-Cloud gebunden sind – ist der Weg entweder versperrt oder mit Einschränkungen verbunden. Vor dem Kauf von Hardware lohnt deshalb die Prüfung, ob für das eigene Modell eine erprobte Konfiguration existiert.

    Häufige Fragen

    Brauche ich für Klipper zwingend einen Raspberry Pi?

    Nein. Klipper läuft auf vielen Linux-Rechnern: auf alternativen Einplatinenrechnern, auf einem alten Notebook oder auf Boards, die manche Hersteller direkt für ihre Drucker anbieten. Der Pi ist nur die am besten dokumentierte Variante, weshalb Anleitungen und Hilfe dafür am leichtesten zu finden sind.

    Wird mein Drucker damit wirklich schneller?

    Meist ja, aber nicht unbegrenzt. Der Gewinn kommt aus höheren Beschleunigungen bei gleichbleibender Qualität. Die Grenze setzen Hotend-Durchsatz und Mechanik. Bei einem älteren Bowden-Gerät sind zwanzig bis vierzig Prozent realistisch, kein Faktor drei.

    Kann ich die Kamera auch von unterwegs nutzen?

    Technisch ja, aber nicht durch simples Öffnen eines Ports im Router. Sicher wird das über ein VPN in das eigene Netz oder über einen Dienst mit Zugangskontrolle. Eine ungesichert erreichbare Druckeroberfläche im Internet ist eine offene Tür – dort lassen sich Temperaturen setzen und Drucke starten.

    Was mache ich, wenn die Speicherkarte ausfällt?

    Neue Karte, System neu aufsetzen, gesicherte Konfiguration zurückspielen – dann läuft alles wieder wie vorher. Genau deshalb ist die Sicherung des Konfigurationsordners so wichtig: Sie ist der eigentliche Wert, das Betriebssystem darunter ist austauschbar.

    Fazit

    Rechnen Sie mit rund sechzig bis hundert Euro, wenn Sie gebraucht kaufen und die Kamera weglassen: Kleinrechner, gute Speicherkarte, kurzes USB-Kabel und der Sensor für die Resonanzmessung. Das Geld für ein großes Pi-5-Set ist nur dann gut angelegt, wenn mehrere Drucker oder zusätzliche Dienste darauf laufen sollen. Und der wichtigste Rat vorab: Prüfen Sie, ob es für Ihr Druckermodell eine gepflegte Konfiguration gibt. Wo die fehlt, wird aus einem Nachmittag schnell ein Wochenende.

    Das könnte dich auch interessieren

  • Creality K2-Serie: Verschleißteile im Überblick

    Die K2-Serie ist geschlossen, schnell und auf Multimaterial ausgelegt. Beim Nachkaufen von Verschleißteilen gibt es aber eine Lücke, über die viele Angebotstexte hinweggehen – die Düsenaufnahme. Der gemeinsam mit E3D entwickelte Unicorn-Standard ist für mehrere Creality-Modelle belegt, für die K2-Serie nicht. Dieser Artikel sagt offen, was gesichert ist und was du an deinem Gerät nachsehen musst – und listet alles, was an K2 SE, K2, K2 Pro und K2 Plus fällig wird.

    Das Wichtigste in Kürze

    • Der Unicorn-Standard ist für die K2-Serie nicht belegt. Belegt ist er für K1C, K1 Max, Ender-3 V3, V3 Plus, V3 KE und V3 SE. Für K2 SE, K2, K2 Pro und K2 Plus ist die Zuordnung offen – prüfe die Düsenaufnahme deines Geräts vor dem Kauf.
    • Die Serie umfasst K2 SE, K2, K2 Pro und K2 Plus. Sie unterscheiden sich in der Baugröße – kein Blech passt automatisch für alle vier.
    • Multimaterial läuft über das CFS: vier Slots je Einheit, in Kombination bis zu 16 Farben. Für die K1-Serie gibt es ein Upgrade-Kit.
    • Creality nennt kein Wechselintervall für Düse, Blech oder PTFE. Belegt sind nur Messreihen Dritter: E3D zerstörte eine 0,4-mm-Messingdüse mit 250 g Carbon, gehärteter Stahl überstand 2,5 kg.
    • Im geschlossenen Bauraum arbeiten Lüfterlager dauerhaft warm, und der Filter sättigt sich zeitabhängig – auch im Stillstand.
    Doppelseitiges PEI-Blech für Creality K2 Plus, Druckplatte
    Doppelseitiges PEI-Blech für Creality K2 Plus, Druckplatte

    40,44 € (Stand: 19.08.2026)

    Für alle, deren Haftschicht in der Bettmitte nachlässt, und für alle, die ein zweites Blech im Wechsel fahren wollen. Prüfe vor dem Kauf unbedingt die Baugröße deines Betts: K2 SE, K2, K2 Pro und K2 Plus sind nicht gleich groß. Achte außerdem auf die Oberfläche – texturiert und glatt verhalten sich völlig unterschiedlich.

    Auf Amazon ansehen

    Was an der K2-Serie verschleißt

    Die K2-Modelle sind geschlossene Maschinen mit schnellem Kopf. Aus dieser Bauweise folgen fünf Verschleißgruppen.

    Die Hotend-Seite. Düse, Heizpatrone, Thermistor, Silikonsocke und die Kunststoffführung im Extruder – hier treffen Hitze, Druck und im Zweifel Fasern aufeinander.

    Die Bettseite. Das Federstahlblech ist ein Verbrauchsgut. Die Haftschicht stirbt selten flächig, sondern dort, wo du am häufigsten druckst.

    Die Bewegung. Riemen, Führungen und Z-Mechanik. Hohe Beschleunigungen bedeuten dauerhaften Zug auf die Zahnflanken.

    Die Luft. Bauteil- und Hotend-Lüfter. Im geschlossenen Bauraum laufen ihre Lager permanent bei erhöhter Temperatur – deshalb werden sie oft vor anderen Teilen auffällig.

    Die Multimaterial-Seite. Ein CFS bringt eigene Verschleißteile mit: Führungsschläuche, Schneidkanten und Trockenmittel.

    Nicht auf die Liste gehören Netzteil, Mainboard und Schrittmotoren – die fallen als Defekt auf, nicht als Verschleiß.

    Wann welches Teil raus muss

    Die ehrliche Vorbemerkung: Creality nennt für die K2-Serie kein Wechselintervall – weder für die Düse noch für Blech, PTFE oder Lüfter. Das ist vertretbar, weil die Lebensdauer vom Material abhängt, heißt aber auch: Jede Stundenzahl, die du dazu im Netz findest, stammt nicht vom Hersteller. Belastbar sind diese Werte:

    • 250 g Carbon-Filament genügten bei E3D, um eine 0,4-mm-Messingdüse zu zerstören – Faustregel dort: „rund drei Messingdüsen pro Spule“.
    • 2,5 kg faserverstärktes Material überstand eine Düse aus gehärtetem Stahl – Faktor zehn gegenüber Messing.
    • 360 g Carbon-PETG reichten bei CNC Kitchen für massiven Verschleiß; mit Standardmaterial zeigten sich nach über 1.000 Druckstunden keine deutlichen Spuren.
    • 200 Druckstunden als reines Kontrollintervall für Riemen und Achsen. Die Zahl stammt von Prusa, nicht von Creality – sie ist aber die einzige belegte Orientierung, solange man sie als „hinschauen“ liest und nicht als „tauschen“.

    Die drei Symptome, an denen du es ohne Zahl erkennst

    1. Die erste Schicht wird schlechter, ohne dass du etwas geändert hast. Entweder ist der Düsenauslass aufgeweitet oder die Haftschicht erschöpft – beides zeigt sich zuerst in der Bettmitte.
    2. Extrusionsbreiten stimmen nicht mehr. Linien ungleichmäßig, Oberflächen schwammig: Eine verschlissene Düse liefert mehr Material bei weniger Kontrolle.
    3. Neue Geräusche. Rasseln oder Schleifen kommt fast immer vom Lüfterlager oder Riemen. Im geschlossenen Gehäuse hörst du das später – Tür auf und hinhören.

    Die Düsenfrage: Warum Unicorn hier nicht als gesichert gilt

    Der Unicorn-Standard ist Crealitys gemeinsam mit E3D entwickeltes Quick-Swap-System: Die Düse wird als Einheit gewechselt, statt sie im heißen Zustand mit zwei Schlüsseln auszudrehen. Belegt ist er für K1C und K1 Max sowie für Ender-3 V3, V3 Plus, V3 KE und V3 SE.

    Für die K2-Serie ist er nicht belegt. Das heißt nicht „passt nicht“, sondern: Die Zuordnung ist offen. Genau so solltest du sie behandeln, denn im Handel wird Zubehör gern quer über alle Creality-Serien beworben. Was daraus folgt:

    • Sieh dir die Düsenaufnahme an deinem Gerät an: Wird die Düse geschraubt oder als Einheit gewechselt? Sitzt sie in einer Baugruppe mit Heizblock und Heatbreak?
    • Nimm die Bezeichnung deines Modells – K2 SE, K2, K2 Pro oder K2 Plus – als Suchbegriff, nicht „K-Serie“.
    • Behandle Angebotstexte, die „für alle Creality-Drucker“ versprechen, als unbelegt. Passgenauigkeit ist eine Frage von Gewinde, Länge und Dichtfläche.

    Was der Unicorn-Standard leistet und für welche Geräte er nachgewiesen ist, steht im Artikel zu den Unicorn-Düsen von Creality. Findet sich für dein Gerät kein passendes Einzelteil, ist der Tausch der kompletten Baugruppe der sichere Weg – die Abwägung steht im Artikel über das komplette Hotend.

    Original oder Nachbau?

    Bei Düse und Hotend ist die Antwort für die K2-Serie unbequem eindeutig: Solange die Aufnahme nicht sauber belegt ist, ist das Originalteil die risikoärmere Wahl. Bei Lüfter, PTFE, Blech und Riemen sieht es anders aus – das sind Industriebauteile ohne proprietären Standard.

    Kriterium Originalteil Drittanbieter
    Düse und Hotend passt sicher, Aufnahme geklärt nur mit geprüfter Angabe zum konkreten Modell
    Federstahlblech Maß garantiert mehr Oberflächen, Maß selbst prüfen
    Lüfter Stecker und Polung stimmen günstiger im Set, oft Umpinnen nötig
    PTFE-Führung abgelängt und passend Meterware, selbst ablängen
    Kleinteile, Werkzeug selten nötig kein Kompatibilitätsrisiko

    Im deutschen Fachhandel belegt sind unter anderem E3D, Micro Swiss, Bondtech, Phaetus, 3dSolex und Advanc3D; Trianglelab ist vor allem über Marktplätze erhältlich. Wer abrasiv druckt, stellt den Werkstoff über die Marke – die Auswahlkriterien stehen im Artikel zur gehärteten Düse.

    Creality PTFE-Bowdenschlauch 2 m für 1,75-mm-Filament
    Creality PTFE-Bowdenschlauch 2 m für 1,75-mm-Filament

    19,99 € (Stand: 19.08.2026)

    Für alle, die Filament aus einer Multimaterial-Einheit zuführen oder eine verkohlte Führung ersetzen müssen: Ein aufgeweitetes PTFE-Stück erzeugt Fördersprünge, die im Druckbild wie ein Extruderproblem aussehen. Als Meterware lohnt sich Vorrat. Prüfe vor dem Kauf Innen- und Außendurchmesser an deinem Gerät und schneide rechtwinklig ab – schräge Enden klemmen häufig.

    Auf Amazon ansehen

    Passt das zu meinem K2-Modell? Die vollständige Teileliste

    Die Serie besteht aus K2 SE, K2, K2 Pro und K2 Plus. Der wichtigste Unterschied fürs Zubehör ist die Baugröße – ein Blech, das an einem Modell passt, passt am nächsten nicht. Die Liste nennt alle Teile und die Frage, die du vorher klären musst.

    Teil Was du vorher prüfen musst
    Düse Düsenaufnahme des konkreten Geräts – Unicorn ist für die K2-Serie nicht belegt. Dazu Durchmesser und Werkstoff festlegen.
    Hotend als Baugruppe Der sichere Weg, solange die Einzelteil-Zuordnung unklar ist. Exakte Modellbezeichnung angeben.
    Federstahlblech / Druckplatte Maß nachmessen, nicht schätzen. Dazu die Oberfläche wählen.
    PTFE-Führung Innen- und Außendurchmesser, Länge. Bei Multimaterial gleich mehrere Stücke.
    Heizpatrone und Thermistor Bauform, Spannung, Steckertyp. Meist gemeinsam gewechselt.
    Lüfter Kantenmaß, Bauhöhe, Spannung, Steckertyp, Adernzahl. Fehlt die dritte Ader, meldet der Drucker einen Fehler, obwohl der Lüfter dreht.
    Riemen Länge und Profil. Kontrollieren statt blind tauschen.
    Extruder-Zahnräder Abgeflachte Zähne und Filamentstaub sind die Symptome.
    Filter Geschlossenes Gehäuse: sättigt sich zeitabhängig, nicht nur nach Druckstunden.
    CFS-Verbrauchsteile Führungsschläuche, Schneidkante, Trockenmittel – nur nach Herstellerangabe behandeln.
    Silikonsocke Passt zur Heizblockform, nicht zum Druckermodell.

    Zum Vertiefen: alles zur Haftschicht im Artikel über die PEI-Druckplatte, alles zur Führung im Artikel über den PTFE-Schlauch.

    CFS: vier Slots, bis zu 16 Farben

    Das CFS ist Crealitys Multimaterial-System: vier Slots je Einheit, mehrere Einheiten zusammen bis zu 16 Farben. Die K2-Serie ist ab Werk darauf ausgelegt, die K1-Serie lässt sich per Upgrade-Kit nachrüsten.

    Zwei Dinge sollte man realistisch sehen. Erstens der Spülverlust: Bei jedem Farbwechsel muss die alte Farbe aus der Düse. Ein vierfarbiges Modell verbraucht deutlich mehr Filament, als das Teil wiegt.

    Zweitens die Störanfälligkeit: Vier Wege statt einem bedeuten vier Klemmstellen. Die Ursachen sind immer dieselben – feuchtes oder sprödes Filament, ein zu eng verlegter Führungsschlauch, ein schlecht geschnittenes Filamentende, Reste im Schneidmechanismus. Fehlerbilder und Reihenfolge stehen im Artikel zu Störungen an Multimaterial-Systemen.

    Düse, Blech und PTFE wechseln – Schritt für Schritt

    1. Erst warm, dann stromlos. Filament lässt sich nur warm entnehmen. Für alles Mechanische danach den Drucker ausschalten und den Netzstecker ziehen.
    2. Filamentwege leeren. Bei Multimaterial alle Slots entladen – ein halb eingezogener Strang blockiert jede Demontage.
    3. Fotografieren, bevor du etwas löst. Kabelführung, Steckerpositionen, Einbaurichtung.
    4. Düse oder Baugruppe wechseln. Bei geschraubter Aufnahme am Heizblock gegenhalten, sonst verdrehst du Heatbreak oder Kabel. Bei einer Wechseleinheit die Verriegelung vollständig lösen, nicht ziehen.
    5. PTFE sauber ablängen. Rechtwinklig schneiden, Grat entfernen, bis zum Anschlag einschieben. Ein Spalt zwischen Schlauchende und Düse ist die klassische Ursache für Sickern und Verstopfung.
    6. Blech entfetten. Mit warmem Wasser und Spülmittel waschen, nicht nur abwischen. Fingerfett ist der häufigste Grund, warum eine frische Platte schlechter haftet als die alte.
    7. Neu kalibrieren und einschichtig testen. Z-Abstand neu einmessen, dann ein großes flaches Rechteck drucken.

    Die typischen Fehler: Düse kalt angezogen, PTFE nicht bis zum Anschlag eingeschoben, Lüfterkabel eingeklemmt, Kalibrierung übersprungen.

    Häufige Fragen

    Passt eine Unicorn-Düse in meine K2?

    Das ist nicht belegt – die ehrliche Antwort lautet also: unklar. Nachgewiesen ist Unicorn für K1C, K1 Max und die Ender-3-V3-Modelle; für K2 SE, K2, K2 Pro und K2 Plus liegt keine solche Zuordnung vor. Sieh dir die Düsenaufnahme an deinem Gerät an oder frage beim Händler nach einer Angabe zum konkreten Modell. „Für alle Creality-Drucker“ ist keine Kompatibilitätszusage.

    Welchen Düsendurchmesser sollte ich nachkaufen?

    Den Durchmesser, den dein Gerät ab Werk nutzt – meist 0,4 mm, weil dafür alle Profile ausgelegt sind. Größer bringt Tempo bei groben Teilen, kleiner feine Details bei längerer Druckzeit. Wichtiger als der Durchmesser ist bei abrasivem Material der Werkstoff: gehärtet statt Messing.

    Wie oft muss ich den Filter im geschlossenen Bauraum tauschen?

    Creality nennt dafür kein Intervall. Zur Orientierung: Bambu Lab gibt für den Gehäusefilter seiner Geräte drei Monate bei acht Stunden Betrieb pro Tag an. Das ist eine Fremdangabe, keine Vorgabe für die K2-Serie – aber sie zeigt die Größenordnung. Filtermaterial altert auch im Stillstand, bis es gesättigt ist.

    Was sollte ich als Vorrat im Schrank haben?

    Eine Düse im Standarddurchmesser, eine gehärtete für faserverstärktes Material, ein Stück PTFE, einen Lüfter und – bei CFS-Betrieb – Ersatz für Führungsschläuche und Trockenmittel. Deren Ausfall beendet einen laufenden Druck sofort.

    Fazit

    Die K2-Serie ist beim Verschleiß unauffällig: Düse, Blech, PTFE, Lüfter, Riemen – die übliche Liste einer schnellen, geschlossenen Maschine. Der Unterschied liegt an einer Stelle, und die ist eine Wiederholung wert: Der Unicorn-Standard ist für K2 SE, K2, K2 Pro und K2 Plus nicht belegt. Wer eine Düse kauft, weil im Angebotstext „Creality“ steht, riskiert einen Fehlkauf. Prüfe die Düsenaufnahme deines Geräts – im Zweifel die komplette Baugruppe.

    Bei den Intervallen gilt: Creality nennt keine. Die belegten Zahlen stammen von E3D und CNC Kitchen und beschreiben das Material, nicht das Gerät – 250 g Carbon bis zur zerstörten Messingdüse, 2,5 kg mit gehärtetem Stahl, über 1.000 Druckstunden mit Standardmaterial ohne deutliche Spuren. Dazwischen liegt dein Wechselintervall.

    Jahreskosten: Mit Standardmaterial bleibt es bei ein paar Düsen, gelegentlich einem Blech und einem Lüfter – zusammen ein niedriger bis mittlerer zweistelliger Betrag im Jahr. Mit Multimaterial kommen Führungsschläuche, Trockenmittel und vor allem Spülmaterial dazu; letzteres ist der größere Posten als jedes Ersatzteil. Wer faserverstärkt druckt, verschiebt das Budget zur gehärteten Düse und spart unterm Strich – drei Messingdüsen pro Spule sind teurer als eine, die hält.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Bambu Lab H2S: Zubehör und Verschleißteile

    Der H2S gehört zur jüngsten Gerätegeneration von Bambu Lab – und damit zu einer Hotend-Familie, die weder etwas mit der A1-Serie noch mit X1 und P1S gemeinsam hat. Wer Ersatz kauft, ohne das zu wissen, bestellt zuverlässig das falsche Teil. Dieser Artikel sortiert, welche Teile am H2S überhaupt verschleißen, welche Intervalle belegt sind und wo der Hersteller schlicht keine Zahl nennt. Dazu die vollständige Teileliste, nach Bauteilgruppen sortiert.

    Das Wichtigste in Kürze

    • Der H2S nutzt die Hotend-Familie H2/H2S/H2C/P2S/X2D. Einheiten der A1-Serie und der X1/P1-Serie passen nicht – auch nicht mit Adapter.
    • Bambu Lab verkauft keine Einzeldüsen im Standardgewinde. Die Düse ist Bestandteil der Hotend-Baugruppe; ein Düsentausch ist immer ein Baugruppentausch.
    • Für die H2-Serie nennt Bambu keine Rollenangabe für den PTFE-Wechsel. Dokumentiert sind Intervalle für A1 und X1 – die lassen sich nicht einfach übertragen.
    • Belegt und geräteübergreifend nutzbar: Filamentschneider-Klinge alle drei Rollen, Gehäuse-Aktivkohlefilter alle drei Monate bei acht Betriebsstunden am Tag.
    • AMS-Trockenmittel ist laut Bambu Lab nicht wiederverwendbar – Regenerieren im Ofen widerspricht der Herstellerangabe.
    2 Stück Hotend für H2D und H2S, 0,4 mm gehärteter Stahl, Quick Swap
    2 Stück Hotend für H2D und H2S, 0,4 mm gehärteter Stahl, Quick Swap

    18,98 € (Stand: 19.08.2026)

    Das zentrale Verschleißteil dieser Geräteklasse: eine komplette Hotend-Baugruppe mit fest integrierter Spitze. Für alle, die Ersatz oder eine zweite Düsengröße vorhalten wollen. Prüfe vor dem Kauf ausdrücklich die Hotend-Familie deines Geräts und den angegebenen Düsendurchmesser – innerhalb der Marke sind mehrere Familien im Umlauf, die sich äußerlich ähneln.

    Auf Amazon ansehen

    Warum am H2S überhaupt etwas verschleißt

    Ein moderner Kernbewegungsdrucker ist eine Maschine, die vier Belastungen gleichzeitig aushalten muss: Hitze im Werkzeugkopf, Abrieb im Materialpfad, Beschleunigung in der Mechanik und Ablagerungen aus dem Prozess. Jede dieser Belastungen hat ihr eigenes Verschleißteil.

    Hitze. Die Hotend-Baugruppe dehnt sich bei jedem Aufheizen und zieht sich beim Abkühlen zusammen. Nach vielen Zyklen dichten die inneren Übergänge nicht mehr sauber, Material quillt seitlich heraus und verkokelt am Heizblock. Das ist kein Bedienfehler, sondern der normale Lebenszyklus einer Baugruppe, wie er im Überblick zum kompletten Hotend beschrieben ist.

    Abrieb. Gefüllte Filamente sind der schnellste Weg, eine Spitze aufzuweiten. E3D beziffert das drastisch: Eine Messingdüse mit 0,4 mm ist nach rund 250 g Carbonmaterial nicht mehr brauchbar, gehärteter Stahl übersteht rund 2,5 kg. CNC Kitchen kommt in eigenen Messungen auf rund 360 g Carbon-PETG bis zum massiven Verschleiß – und dokumentiert im Gegenzug über 1.000 Druckstunden mit Standardmaterial ohne deutliche Spuren. Wer regelmäßig gefülltes Material verarbeitet, greift deshalb zur gehärteten Ausführung, die es für diese Familie auch mit Wolframkarbid-Spitze gibt.

    Bewegung. Riemen längen sich, Lüfterlager werden laut, Extruder-Zahnräder setzen sich mit Filamentstaub zu. Nichts davon fällt schlagartig aus – es verschlechtert sich langsam, bis die Druckqualität sichtbar leidet.

    Ablagerungen. Abgesaugte Prozessluft, Filamentabrieb und Trockenmittel gehören zur Kategorie Verbrauchsmaterial. Sie sind billig, werden aber am häufigsten vergessen.

    Die Hotend-Familie des H2S – und warum das die wichtigste Information ist

    Bambu Lab betreibt drei untereinander inkompatible Hotend-Familien: die X1/P1-Serie, die A1-Serie und die H2/H2S/H2C/P2S/X2D-Serie. Der H2S gehört zur dritten Gruppe. Praktisch heißt das: Eine Baugruppe, die im P1S läuft, passt nicht in den H2S, und eine A1-Einheit erst recht nicht. Die Familien sind auch nicht mit Zwischenstücken zu verheiraten – wer das versucht, riskiert Undichtigkeit und falsche Temperaturmessung.

    Dazu kommt die Eigenheit, die diese Marke von fast allen anderen unterscheidet: Bambu Lab verkauft keine Einzeldüsen im Standardgewinde. Es gibt kein M6-Gewinde, in das du eine V6-Düse schraubst, und keine MK8-Bauform. Die Spitze ist Teil der Baugruppe. Ein Wechsel der Düsengröße bedeutet deshalb immer den Kauf einer weiteren kompletten Einheit – und der Vergleich zwischen Messing, gehärtetem Stahl und Wolframkarbid ist ein Vergleich zwischen Baugruppen, nicht zwischen Düsen. Welche Familie welches Gerät betrifft, steht ausführlich im Vergleich der drei Bambu-Hotend-Familien.

    Für den Kauf ergibt sich daraus eine einfache Regel: Steht auf der Verpackung oder in der Artikelbeschreibung nicht ausdrücklich die H2-Serie oder eines der Geräte H2S, H2D, H2C, P2S oder X2D, ist das Teil im Zweifel nicht kompatibel. Formulierungen wie „für Bambu Lab“ ohne Serienangabe sind wertlos.

    Wann welches Teil raus muss

    Hier trennt sich Belegtes von Geraten. Bambu Lab dokumentiert im eigenen Wiki einige Intervalle – aber nicht für jedes Gerät und nicht für jedes Teil.

    Was belegt ist:

    • Filamentschneider-Klinge: alle drei Rollen. Eine stumpfe Klinge hinterlässt eine gequetschte statt einer sauberen Schnittkante – die häufigste Ursache für Einzugsfehler im Multimaterialbetrieb.
    • Gehäuse-Aktivkohlefilter: alle drei Monate bei acht Betriebsstunden am Tag. Wer weniger druckt, streckt das entsprechend; wer mehr druckt, verkürzt es.
    • PTFE-Schlauch: Für die A1-Serie nennt Bambu alle sechs Rollen, bei Carbonmaterial alle zwei. Für die X1-Serie alle zehn Rollen, bei abrasivem Material alle fünf.

    Was nicht belegt ist: Für die H2-Serie liegt keine eigene Rollenangabe zum PTFE-Wechsel vor. Die A1- und X1-Werte zeigen immerhin die Größenordnung und vor allem das Prinzip – gefülltes Material halbiert bis drittelt die Standzeit. Übertragen lässt sich das nicht eins zu eins, weil Führungslänge und Materialpfad sich unterscheiden. Wer eine konkrete Zahl für den H2S nennt, hat sie sich ausgedacht. Was der Schlauch leistet und woran du sein Ende erkennst, steht im Artikel zum PTFE-Schlauch.

    Für Hotend, Riemen, Lüfter und Extruder-Zahnräder gibt es ebenfalls kein Herstellerintervall. Drei Symptome ersetzen die Zahl:

    1. Die Verstopfung kommt zurück. Ein einzelner Clog ist normal. Wiederholt er sich nach jeder Reinigung innerhalb weniger Stunden, ist die Innengeometrie der Baugruppe hin.
    2. Die Extrusionsbreite stimmt nicht mehr. Eine aufgeweitete Spitze legt breitere, unsaubere Bahnen ab. Wenn die Flusskalibrierung nach jeder Materialänderung deutlich anders ausfällt als früher, ist das ein Hinweis.
    3. Etwas ist hörbar geworden. Ein neues Schleifen oder Rattern kommt fast immer von einem Lüfterlager oder einem trocken laufenden Führungsabschnitt – beides günstige Teile, wenn man früh reagiert.

    Die vollständige Teileliste für den H2S

    Sortiert nach Bauteilgruppe, ohne Herstellernummern – die ändern sich, die Kategorien nicht.

    Bauteilgruppe Teile Hinweis
    Werkzeugkopf Hotend-Baugruppe mit integrierter Spitze, Silikonsocke, Düsenwischer nur Ausführungen der H2/H2S/H2C/P2S/X2D-Familie
    Materialpfad PTFE-Führung, Extruder-Zahnräder, Filamentschneider-Klinge Klinge alle drei Rollen; PTFE nach Zustand, kein Intervall für die H2-Serie
    Druckbett Federstahlblech mit PEI- oder Spezialbeschichtung, Halteclips Maß des Betts vor dem Kauf abmessen, nicht schätzen
    Kühlung und Luft Bauteil- und Hotend-Lüfter, Gehäuse-Aktivkohlefilter Filter alle drei Monate bei acht Stunden Betrieb am Tag
    Mechanik Riemen, Führungen, Schmiermittel kein Herstellerintervall; nach Geräusch und Spiel beurteilen
    Multimaterial AMS-Trockenmittel, Führungsschläuche, Rollenlager Trockenmittel laut Bambu Lab nicht wiederverwendbar

    Die Druckplatte ist das Teil, das am häufigsten unterschätzt wird. Beschichtungen sind Verschleißschichten: Sie verlieren Haftung an den Stellen, die am meisten genutzt werden – meist die Mitte. Welche Oberfläche zu welchem Material passt, steht im Artikel zur PEI-Druckplatte. Beim Nachkauf zählt das Maß, nicht der Gerätename auf dem Karton.

    Original oder Nachbau – was es für diese Familie realistisch gibt

    Der Nachbaumarkt bei 3D-Druck-Verschleißteilen lebt von Standards. Eine MK8-Düse oder eine V6-Düse kann jeder Fertiger herstellen, weil Gewinde und Bauform offen dokumentiert sind. Bei den Bambu-Hotends fehlt genau diese Voraussetzung: kein Standardgewinde, Spitze fest in der Baugruppe, Steckkontakte und Kühlkörpergeometrie gerätespezifisch. Für die H2-Familie heißt das nüchtern: Du wählst nicht zwischen Original und Nachbau, sondern zwischen Ausführungen innerhalb der Familie – im Wesentlichen nach Spitzenwerkstoff und Düsendurchmesser.

    Anders sieht es bei den Teilen aus, die keinem proprietären System folgen. Druckplatten, Lüfter, Riemen, Filterpatronen, Trockenmittel und Klingen gibt es von Drittanbietern in ordentlicher Qualität. Im deutschen Fachhandel sind unter anderem E3D, Micro Swiss, Bondtech, Phaetus, 3dSolex und Advanc3D gelistet; Trianglelab ist vor allem über Marktplätze erhältlich. Bei jedem dieser Teile gilt die gleiche Prüfung: Nennt der Anbieter dein Gerät ausdrücklich, oder nur „Bambu-kompatibel“?

    AMS-Trockenmittel, kompatibel mit Bambu Lab P1S und X1C AMS
    AMS-Trockenmittel, kompatibel mit Bambu Lab P1S und X1C AMS

    25,64 € (Stand: 19.08.2026)

    Für alle, die mit einem Multimaterialsystem drucken: Trockenmittel ist Verbrauchsmaterial und der billigste Hebel gegen feuchtes Filament. Der Hersteller stuft das mitgelieferte Granulat ausdrücklich als nicht wiederverwendbar ein – Nachkaufen statt Regenerieren ist hier also die Herstellerlinie. Prüfe vor dem Kauf Beutelform und Menge, damit die Packung in deine Schächte passt.

    Auf Amazon ansehen

    Multimaterial, Feuchte und die Kleinteile drumherum

    Im Multimaterialbetrieb verschieben sich die Prioritäten. Nicht das Hotend ist dann das Teil, das dich am häufigsten ausbremst, sondern die Kette aus Schnittkante, Führungsschlauch und Filamentzustand. Eine stumpfe Klinge, ein aufgerauter Führungsschlauch und eine feuchte Rolle erzeugen dieselben Symptome – Einzug fehlgeschlagen, Wechsel abgebrochen. Wie man die Ursachen der Reihe nach eingrenzt, steht im Artikel zu den AMS-Störungen.

    Zwei Punkte, die in der Praxis Geld sparen: Erstens sind Trockenmittel und Klingen so günstig, dass sich ein kleiner Vorrat immer lohnt – sie fallen nie zum passenden Zeitpunkt aus. Zweitens ist der Filter kein Gesundheitsdetail am Rande, sondern ein Teil mit einem klaren, vom Hersteller genannten Intervall. Ein gesättigter Aktivkohlefilter filtert nichts mehr, sieht aber genauso aus wie ein frischer.

    Teile wechseln – die Reihenfolge, die funktioniert

    1. Filament warm entladen, dann abkühlen lassen. Entladen bei Betriebstemperatur, geschraubt wird am kalten Gerät.
    2. Gerät ausschalten und vom Netz trennen. Sobald Stecker im Werkzeugkopf gelöst werden, reagiert die Firmware auf jede Wertänderung.
    3. Vor dem Abziehen fotografieren. Ein Bild der Steckerbelegung spart bei der Montage Rätselraten. Kabel immer am Gehäuse ziehen, nie am Draht.
    4. Baugruppe lösen, nicht zwingen. Klemmt es, sitzt fast immer noch eine Schraube oder ein Clip. Gewalt kostet den Kühlkörper.
    5. Neues Teil montieren, Kabelführung prüfen. Nichts darf an der Lüfterhaube scheuern; die Silikonsocke muss sauber sitzen.
    6. Kalibrieren. Erst Erstschicht beziehungsweise Z-Offset, dann eine kurze Flusskalibrierung. Nach jedem Hotend-Tausch, ohne Ausnahme.

    Die drei Fehler, die am häufigsten passieren: Stecker nur halb eingerastet, was mitten im Druck zu Temperaturfehlern führt. Kalibrierung übersprungen, was die erste Schicht ruiniert. Und die falsche Familie bestellt, was man erst merkt, wenn das Gerät bereits offen ist.

    Häufige Fragen

    Passt eine Hotend-Baugruppe vom P1S oder A1 in den H2S?

    Nein. Die drei Familien sind untereinander inkompatibel, und es gibt keinen offiziellen Adapter. Achte beim Kauf darauf, dass die H2-Serie oder eines der Geräte H2S, H2D, H2C, P2S und X2D ausdrücklich genannt ist.

    Kann ich eine gewöhnliche 0,4-mm-Messingdüse nachkaufen?

    Nicht in dem Sinn, wie du es von anderen Geräten kennst. Bambu Lab verkauft keine Einzeldüsen im Standardgewinde – die Spitze ist Teil der Baugruppe. Ein anderer Durchmesser oder ein härterer Werkstoff bedeutet immer eine weitere komplette Einheit.

    Wie oft muss der PTFE-Schlauch am H2S getauscht werden?

    Der Hersteller nennt dafür keine Rollenangabe für die H2-Serie. Dokumentiert sind Werte für die A1-Serie (alle sechs Rollen, bei Carbonmaterial alle zwei) und die X1-Serie (alle zehn, bei abrasivem Material alle fünf). Nutze das als Größenordnung und entscheide nach Zustand: sichtbare Riefen innen, dunkle Verfärbung, spürbar erhöhter Einzugswiderstand.

    Lohnt sich ein zweites Hotend als Reserve?

    Wenn der Drucker produktiv läuft, ja. Der Grund ist Zeit, nicht Geld: Für ein defektes Hotend gibt es keine Behelfslösung, und die Lieferzeit legt das Gerät still. Wer viel gefülltes Material druckt, hält sinnvollerweise gleich eine gehärtete Ausführung bereit.

    Fazit

    Am H2S ist die Kompatibilitätsfrage wichtiger als jede Kaufentscheidung zwischen Marken: Das Gerät gehört zur Hotend-Familie H2/H2S/H2C/P2S/X2D, und Teile der A1- oder X1/P1-Serie passen nicht. Weil die Düse Bestandteil der Baugruppe ist, gibt es hier keinen klassischen Düsenmarkt – nur Ausführungen mit unterschiedlichem Spitzenwerkstoff und Durchmesser.

    Belegte Intervalle gibt es für Klinge (alle drei Rollen) und Gehäusefilter (alle drei Monate bei acht Stunden täglich). Für Hotend, Riemen, Lüfter und den PTFE-Abschnitt dieser Serie nennt der Hersteller keine Zahl – hier zählen Symptome. Und beim Zubehör lohnt sich die einfachste Regel überhaupt: Verbrauchsmaterial auf Vorrat, Baugruppen nach Bedarf. Über ein Druckjahr verteilt liegt der laufende Aufwand für ein Gerät dieser Klasse bei Standardmaterial im Bereich weniger Baugruppen plus Verbrauchsteile; wer überwiegend gefülltes Filament verarbeitet, kalkuliert für die Spitze mit dem Mehrfachen.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Ender-3 V3: Verschleißteile und Upgrades im Überblick

    Die Ender-3-V3-Reihe hat mit der alten Ender 3 vor allem den Namen gemeinsam. Wer aus Gewohnheit die vertrauten Ersatzteile nachbestellt, bekommt Düsen, die nicht in die Aufnahme passen, und Bleche in der falschen Größe. Der Grund ist ein Wechsel des Düsensystems: Alle drei belegten Varianten – Ender-3 V3 SE, V3 KE und V3 Plus – nutzen den zusammen mit E3D entwickelten Unicorn-Schnellwechsel. Dieser Artikel sortiert, was verschleißt, welche Intervalle belegt sind und welche Teile du auf Vorrat legst.

    Das Wichtigste in Kürze

    • Die belegten Varianten sind Ender-3 V3 SE, Ender-3 V3 KE und Ender-3 V3 Plus. Alle drei nutzen den Unicorn-Düsenstandard, den Creality gemeinsam mit E3D als Quick-Swap-System entwickelt hat.
    • MK8-Düsen passen nicht. Das ist der teuerste Irrtum bei diesen Geräten, weil die Bauform der älteren Ender-Modelle im Handel weiterhin überall angeboten wird.
    • Creality nennt für Düse, Blech und Schlauch kein festes Wechselintervall. Belegt sind nur Materialmengen aus fremden Messreihen – E3D dokumentiert eine zerstörte Messingdüse nach 250 g Carbon-Filament, CNC Kitchen massiven Verschleiß nach 360 g Carbon-PETG und über 1.000 Druckstunden mit Standardmaterial ohne deutliche Spuren.
    • Die drei Varianten unterscheiden sich in der Bettgröße. Bleche und Auflagen sind deshalb nicht untereinander tauschbar – das Maß ist vor jeder Bestellung zu prüfen.
    • Die lohnendsten Vorratsteile sind eine zweite Düse, ein zweites Federstahlblech und ein Stück PTFE-Schlauch. Alles andere kannst du bei Bedarf nachkaufen.
    Unicorn-Düsenset 0,4 mm für Creality Ender-3 V3, Ender-3 V3 Plus, K1C und K1 Max
    Unicorn-Düsenset 0,4 mm für Creality Ender-3 V3, Ender-3 V3 Plus, K1C und K1 Max

    21,99 € (Stand: 19.08.2026)

    Für alle, die an einem Gerät mit Unicorn-Aufnahme eine Ersatzdüse im Schrank haben wollen – und für alle, die faserverstärktes Material drucken und mit Messing nicht weit kommen. Eine gehärtete Ausführung ist hier weniger eine Komfort- als eine Verbrauchsfrage. Prüfe vor dem Kauf, dass das Angebot ausdrücklich die Unicorn-Bauform nennt und nicht die ältere MK8-Bauform der Vorgängermodelle.

    Auf Amazon ansehen

    Die drei Varianten – und warum die Unterschiede beim Einkauf zählen

    Belegt sind für diese Reihe drei Geräte: die Ender-3 V3 SE, die Ender-3 V3 KE und die Ender-3 V3 Plus. Für den Zubehörkauf sind zwei Unterschiede entscheidend, und nur zwei.

    Erstens die Düsenaufnahme. Hier gibt es keinen Unterschied: Alle drei gehören zu den Geräten, für die der Unicorn-Standard belegt ist. Eine Düse, die an der SE passt, passt damit auch an KE und Plus – wer mehrere Geräte betreibt, kann den Vorrat zusammenlegen. Was Unicorn ist und wo seine Grenzen liegen, steht im Überblick zum Unicorn-Standard.

    Zweitens die Bettgröße. Die Plus-Variante ist die großformatige der drei; SE und KE liegen im klassischen Ender-3-Format. Für Federstahlbleche, Ersatzauflagen und Magnetfolien heißt das: Ein Blech der einen Variante passt nicht auf die andere. Wer das Maß nicht kennt, misst die vorhandene Auflage mit dem Lineal, bevor er bestellt – das ist der zweithäufigste Fehlkauf nach der Düse.

    Alles Weitere – Riemen, Lüfter, Extruderräder, Heizpatrone – kaufst du erst, wenn es ausfällt. Diese Teile werden nicht regelmäßig verbraucht, sondern versagen sporadisch.

    Was an diesen Geräten tatsächlich verschleißt

    Verschleiß entsteht an drei Stellen: dort, wo Filament reibt, dort, wo Wärme wirkt, und dort, wo Bewegung ist.

    Die Düse. Messing ist weich. Sobald Carbonfasern, Glasfasern, Metallpulver, Glimmer oder Leuchtpigmente durch die Bohrung laufen, arbeiten sich harte Partikel in die Wand und in die Ringfläche um die Öffnung. Die Öffnung wächst und wird unrund, die flache Spitzenfläche verrundet. Beides verändert die Ablage der ersten Schicht, oft bevor der Durchmesser messbar größer wird. Wer faserverstärktes Material druckt, kommt an einer gehärteten Düse nicht vorbei.

    Die Druckoberfläche. PEI-Beschichtungen verlieren ihre Haftung nicht gleichmäßig, sondern zuerst dort, wo du immer druckst – meist in der Mitte. Dazu kommen Kratzer durch Spachtel und Messerklingen, in denen sich Material festsetzt. Woran das Ende einer Platte zu erkennen ist, steht im Artikel zur PEI-Druckplatte.

    Der PTFE-Schlauch. Das Ende, das dem Hotend am nächsten liegt, ist der Schwachpunkt. Wärme lässt das Material altern, die Innenwand wird rau, das Ende franst aus oder schmilzt leicht an. Das Ergebnis sieht aus wie Unterextrusion, hat aber nichts mit der Düse zu tun. Details dazu im Artikel zum PTFE-Schlauch.

    Heizzone, Elektrik und bewegte Teile. Heizpatrone und Thermistor fallen aus, statt zu verschleißen; anfällig sind vor allem die Kabel an der beweglichen Stelle hinter dem Druckkopf. Riemen längen sich über die Zeit, Lüfterlager werden laut, die gerändelten Extruderräder setzen sich mit Filamentstaub zu. Ein zugesetztes Rad greift schlechter und erzeugt dasselbe Fehlerbild wie ein zu geringer Anpressdruck.

    Wann welches Teil raus muss

    Creality nennt für die Verschleißteile dieser Reihe kein festes Wechselintervall. Das ist keine Nachlässigkeit, sondern ehrlich: Die Standzeit hängt fast vollständig vom Material ab. Wer nur PLA druckt, hat andere Zahlen als jemand, der carbonverstärktes PETG verarbeitet.

    Belegt sind stattdessen Materialmengen aus fremden Messreihen, und die gelten unabhängig vom Druckermodell für Messingdüsen:

    • 250 g Carbon-Filament reichten bei E3D, um eine 0,4-mm-Messingdüse sichtbar zu zerstören. Eine Düse aus gehärtetem Stahl überstand im selben Zusammenhang 2,5 kg faserverstärktes Material.
    • 360 g Carbon-PETG führten in der Messreihe von CNC Kitchen zu massivem Verschleiß.
    • Über 1.000 Druckstunden mit Standardmaterial vergingen dort, bevor deutliche Spuren zu sehen waren.
    • E3D fasst den abrasiven Fall mit der Faustregel „rund drei Messingdüsen pro Spule“ zusammen.

    Für den Alltag mit PLA und PETG heißt das: Eine Messingdüse hält an diesen Geräten ohne Weiteres ein bis zwei Jahre. Für die anderen Teile gibt es keine belegte Zahl – hier hilft nur der Blick auf das Druckbild. Wie sich Kontrollen sinnvoll über das Jahr verteilen lassen, zeigt der Wartungsplan.

    Drei Symptome, an denen du den Zeitpunkt ohne Zahl erkennst:

    1. Die Maße driften ohne Anlass. Wände werden dicker, Bohrungen enger, obwohl sich am Profil nichts geändert hat. Wenn eine frische Flow-Kalibrierung das Problem nur verschiebt, ist die Düsenöffnung gewachsen.
    2. Die erste Schicht hält nur noch stellenweise. Wenn Teile am Rand haften und in der Mitte nicht, ist die Beschichtung dort erschöpft – nicht das Nivellement schuld.
    3. Der Fluss wird unruhig, obwohl die Düse frei ist. Das ist das klassische Zeichen für einen gealterten PTFE-Schlauch oder ein zugesetztes Extruderrad.
    IdeaFormer doppelseitige PEI-Federstahl-Druckplatte 235x235 mm
    IdeaFormer doppelseitige PEI-Federstahl-Druckplatte 235×235 mm

    13,59 € (Stand: 19.08.2026)

    Für alle, die ein zweites Blech im Wechsel fahren wollen, statt auf einer zerkratzten Oberfläche weiterzudrucken. Der Alltagsnutzen ist größer als bei jedem anderen Zubehör, weil der nächste Druck starten kann, während das erste Blech noch abkühlt. Prüfe vor dem Kauf die Baugröße deines Betts – die Plus-Variante braucht ein anderes Maß als SE und KE.

    Auf Amazon ansehen

    Original oder Nachbau?

    Bei diesen Geräten muss man die Frage nach Teilegruppen trennen. Bei der Düse ist die Bauform das Kriterium, nicht die Marke: Wichtig ist, dass ein Angebot ausdrücklich die Unicorn-Aufnahme nennt. Bei Blechen, Schläuchen, Lüftern und Riemen ist der Markt breit, und Drittanbieter sind hier keine Notlösung.

    Teil Original sinnvoll? Worauf es ankommt
    Düse nicht zwingend ausdrücklich benannte Unicorn-Bauform, benannter Werkstoff statt nur „gehärtet“
    Hotend komplett eher ja Steckerbelegung und Einbaumaß müssen exakt stimmen
    Federstahlblech nein Maß und Beschichtung; texturiert und glatt verhalten sich völlig unterschiedlich
    PTFE-Schlauch nein Innen- und Außendurchmesser, sauber rechtwinklig geschnitten
    Riemen nein Profil und Zahnteilung, Länge nachmessen statt schätzen
    Lüfter nein Kantenmaß, Spannung und Steckertyp; leise Ausführungen fördern oft weniger

    Die Einschätzung in einem Satz: Beim Hotend als Baugruppe lohnt sich das Original, weil dort Mechanik, Stecker und Temperaturführung zusammenpassen müssen. Bei allem, was rein mechanisch ist, entscheidet die Maßangabe im Angebot, nicht der Markenname. Was eine komplette Hotend-Baugruppe leistet und wann sich der Tausch gegenüber Einzelteilen rechnet, steht im Artikel zum kompletten Hotend.

    Die vollständige Teileliste

    Das sind alle Positionen, die an einer Ender-3 V3 SE, KE oder Plus im Lauf der Zeit anfallen können – geordnet danach, wie oft sie tatsächlich gebraucht werden:

    • Düse (Unicorn-Aufnahme) – das meistgekaufte Teil. Messing für Standardmaterial, gehärtet für alles Faserverstärkte. Für alle drei Varianten dieselbe Bauform.
    • Hotend-Baugruppe komplett – wenn Heizblock, Heatbreak oder Verschraubung beschädigt sind oder eine Verstopfung nicht mehr zu lösen ist.
    • Federstahlblech mit PEI-Beschichtung – das Verschleißteil mit dem größten Einfluss auf das Ergebnis. Maß je nach Variante.
    • PTFE-Schlauch – als Meterware günstig; den hotend-nahen Abschnitt zuerst prüfen.
    • Heizpatrone und Thermistor – Ausfallteile, nicht Verschleißteile. Sinnvoll als Ersatz nur, wenn du auf Ausfallzeit empfindlich reagierst.
    • Riemen für X- und Y-Achse – längen sich langsam. Typisches Symptom sind versetzte Schichten und ungenaue Ecken.
    • Bauteil- und Hotend-Lüfter – melden sich akustisch an, bevor sie ausfallen.
    • Gerändelte Extruderräder – setzen sich mit Filamentstaub zu; oft reicht Reinigen statt Tauschen.
    • Silikonsocke für den Heizblock – hält Zugluft ab und verhindert, dass sich austretendes Material am Block festbrennt.
    • Verbrauchsmaterial – Reinigungsnadeln, Isopropanol, Ersatzschrauben.

    Düse wechseln in sechs Schritten

    1. Aufheizen. Hotend auf die Drucktemperatur des zuletzt genutzten Materials bringen. Kalt bleibt erstarrter Kunststoff im Weg.
    2. Filament entladen und den Extruder deaktivieren, damit nichts nachfördert.
    3. Alte Düse entnehmen. Beim Quick-Swap-System gilt: nicht mit Gewalt drehen. Wenn sich etwas nicht bewegt, ist meist die Verriegelung noch aktiv oder das Hotend zu kalt. Arbeite mit Zange und Handschuh, nie mit bloßen Fingern.
    4. Neue Düse einsetzen und auf hörbaren beziehungsweise spürbaren Sitz achten. Eine nicht vollständig eingerastete Düse erzeugt Materialaustritt am Heizblock.
    5. Erste Schicht prüfen. Auch bei einem Schnellwechselsystem kann eine neue Düse minimal anders sitzen. Ein kurzer Testdruck spart Stunden.
    6. Fluss nachkalibrieren, wenn du Öffnungsdurchmesser oder Werkstoff geändert hast. Gehärteter Stahl leitet Wärme schlechter als Messing – rechne mit etwas höherer Düsentemperatur.

    Der häufigste Fehler beim ersten Mal ist Ungeduld beim Aufheizen. Der zweithäufigste ist, die alte Düse aufzuheben und später zu verwechseln – markieren oder wegwerfen.

    Häufige Fragen

    Passen MK8-Düsen aus meiner alten Ender 3?

    Nein. Die Ender-3 V3 SE, KE und Plus gehören zu den Geräten, für die der Unicorn-Standard belegt ist. MK8 ist die Bauform der älteren Ender-Generation und hat eine andere Aufnahme. Dass beide Bauformen unter dem Namen „Ender 3″ im Handel auftauchen, ist der Grund, warum dieser Fehlkauf so häufig ist.

    Kann ich Düsen zwischen SE, KE und Plus tauschen?

    Ja. Für alle drei Varianten ist dieselbe Unicorn-Aufnahme belegt. Bleche und Auflagen dagegen sind nicht tauschbar, weil sich die Bettgrößen unterscheiden.

    Lohnt sich eine größere Düsenöffnung?

    Für große, wenig detaillierte Teile ja – der Zeitgewinn ist erheblich, die Schichten werden gröber. Für Miniaturen lohnt der Weg nach unten. Weil ein Wechsel bei einem Quick-Swap-System schnell geht, ist das an diesen Geräten eine der günstigsten Stellschrauben überhaupt.

    Woran erkenne ich, ob mein Federstahlblech noch gut ist?

    Lege es auf eine ebene Fläche und schau flach darüber: Verzug fällt sofort auf. Die Beschichtung prüfst du im Streiflicht – matte, glänzend polierte Stellen in der Bettmitte bedeuten, dass die Haftung dort nachlässt. Ein tiefer Kratzer ist endgültig, weil sich Material darin verankert.

    Fazit

    Die Ender-3-V3-Reihe ist beim Zubehör unkompliziert, sobald man einen Punkt verinnerlicht hat: Die Düse folgt dem Unicorn-System, nicht der alten MK8-Bauform. Wer das beachtet, findet für alle drei Varianten problemlos Ersatz, und der Vorrat lässt sich über mehrere Geräte hinweg gemeinsam nutzen.

    Konkret empfehlenswert ist ein kleiner Grundstock: eine Ersatzdüse in der Standardgröße, bei abrasivem Material zusätzlich eine gehärtete Ausführung, ein zweites Federstahlblech im passenden Maß und ein Stück PTFE-Schlauch. Alles andere kaufst du, wenn es kaputtgeht – Riemen, Lüfter und Heizpatrone sind Ausfall-, keine Verbrauchsteile.

    Jahreskosten: Wer überwiegend PLA und PETG druckt, kommt mit einer Düse und gelegentlichem Kleinmaterial über das Jahr; das bleibt ein einstelliger bis niedriger zweistelliger Betrag. Der größte Einzelposten ist das Federstahlblech, das je nach Nutzung alle ein bis zwei Jahre fällig wird und im mittleren zweistelligen Bereich liegt. Wer regelmäßig faserverstärktes Material verarbeitet, verschiebt die Rechnung deutlich nach oben – dort ersetzt eine gehärtete Düse die Faustregel von rund drei Messingdüsen pro Spule und ist damit die günstigere Variante, nicht die teurere.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Bambu Lab A1: Zubehör und Verschleißteile im Überblick

    Der Bambu Lab A1 ist ein offener Drucker mit bewegtem Bett und einem Bauraum von 256 × 256 × 256 mm – und er verschleißt an anderen Stellen, als viele erwarten. Die größte Überraschung kommt beim ersten Düsenwechsel: Eine Einzeldüse im Standardgewinde gibt es für dieses Gerät nicht, die Spitze steckt fest in der Hotend-Baugruppe. Dieser Artikel listet alle Teile auf, die an einem A1 regelmäßig getauscht werden, nennt die Intervalle, die Bambu tatsächlich dokumentiert, und sagt offen, wo der Hersteller schweigt.

    Das Wichtigste in Kürze

    • Bambu verkauft für den A1 keine Einzeldüsen im Standardgewinde – die Düse ist fester Bestandteil der Hotend-Baugruppe.
    • A1 und A1 mini teilen sich dieselbe Hotend-Familie. Zu den Familien der X1/P1-Serie und der H2-Serie besteht keine Kompatibilität.
    • Belegtes Intervall aus dem Bambu-Wiki: PTFE-Schlauch beim A1 alle sechs Filamentrollen, bei Carbonmaterial alle zwei.
    • Die Filamentschneider-Klinge ist laut Bambu alle drei Rollen fällig, das Trockenmittel im Filamentsystem ist nicht wiederverwendbar.
    • Beim Zubehör entscheidet die Plattengröße: Der A1 braucht 256 × 256 mm, der kleinere A1 mini nicht.
    Upgrade-Hotend-Kit für Bambu Lab A1 mini und A2L, mit Heizblock
    Upgrade-Hotend-Kit für Bambu Lab A1 mini und A2L, mit Heizblock

    14,99 € (Stand: 19.08.2026)

    Das zentrale Verschleißteil dieser Geräteklasse: Weil die Düse fest in der Baugruppe sitzt, ist die komplette Einheit der Ersatz für das, was anderswo eine Einzeldüse wäre. Für alle, die eine verschlissene oder dauerhaft verstopfte Spitze ersetzen oder auf einen anderen Durchmesser wechseln wollen. Prüfe vor dem Kauf ausdrücklich die Hotend-Familie deines Geräts – Einheiten anderer Bambu-Serien passen nicht.

    Auf Amazon ansehen

    Warum am A1 überhaupt etwas verschleißt

    Der A1 ist ein Bettschlinger: Die Y-Achse bewegt nicht den Druckkopf, sondern das Heizbett samt Werkstück. Das belastet Riemen, Rollen und die Kabelführung zum Bett stärker als eine Konstruktion mit stehendem Bett. Dazu kommt der offene Rahmen: keine Einhausung, also auch kein Gehäusefilter, der getauscht werden müsste – aber eben auch kein Schutz gegen Zugluft.

    Vier Baugruppen bestimmen den laufenden Bedarf: das Hotend mit der integrierten Spitze, der PTFE-Pfad zwischen Extruder und Schmelzzone, die Druckplatte, deren Beschichtung mit jedem Ablösevorgang dünner wird, und das Filamentsystem mit Schneidklinge, Führungen und Trockenmittel. Alles andere – Lüfter, Riemen, Extruderzahnrad, Silikonsocke, Wischpad – tauschst du selten, aber nicht nie. Für die Mechanik hinter dem Düsenverschleiß lohnt der Blick in die Grundlagen zu Düsen im 3D-Druck; sie gilt für die A1-Spitze genauso, auch wenn sie sich nicht einzeln kaufen lässt.

    Die Kernfrage: Warum es für den A1 keine Einzeldüse gibt

    Bambu Lab verkauft keine Einzeldüsen im Standardgewinde. Das ist der wichtigste Satz für jeden, der ein Bambu-Gerät besitzt, und er gilt für den A1 uneingeschränkt. Die Düse ist Teil der Hotend-Baugruppe. Du schraubst also nicht eine Messingspitze aus einem Heizblock, sondern tauschst die Einheit aus Spitze, Heatbreak, Heizung und Sensorik in einem Zug.

    Praktisch hat das zwei Folgen. Der Wechsel wird einfacher, weil kein heißes Nachziehen nötig ist und keine Dichtfläche verdorben werden kann. Und er wird teurer, weil du intakte Teile mit entsorgst. Wer den Durchmesser wechseln will, kauft keine zweite Düse, sondern eine zweite Baugruppe – Bambu bietet die Einheit deshalb in mehreren Durchmessern an, von einer feinen Ausführung für Details bis zu weiten Öffnungen für hohen Durchsatz. Mehr dazu im Artikel zum kompletten Hotend.

    Ebenso wichtig ist die Familienfrage. Bambu betreibt drei untereinander inkompatible Hotend-Familien: die X1/P1-Serie, die A1-Serie und die Familie um H2, H2S, H2C, P2S und X2D. Der A1 gehört zur A1-Serie, gemeinsam mit dem A1 mini und dem A2L. Eine Einheit aus einem P1S passt nicht, eine aus einem H2D auch nicht – und zwar nicht „mit etwas Nacharbeit“, sondern gar nicht. Ein Angebot, das pauschal „für Bambu Lab“ verspricht, ohne die Serie zu nennen, ist ein Warnsignal.

    Drittanbieter existieren trotzdem. Im deutschen Fachhandel sind Micro-Swiss-FlowTech-Hotends gelistet, die es auch für Bambu-Lab-Geräte gibt, sowie ein Advanc3D-V6-Hotend mit wechselbarer Düse im Bambu-Lab-Design – der verbreitetste Ansatz, das Prinzip „Düse einzeln tauschen“ zurückzuholen. Verlass dich dabei auf die ausdrückliche Gerätefreigabe des Anbieters.

    Wann welches Teil raus muss

    Für zwei Teile nennt Bambu im eigenen Wiki konkrete Zahlen, für die meisten anderen nicht. Diese Ehrlichkeit gehört dazu: Wer dir für ein A1-Hotend ein Intervall in Stunden nennt, hat es erfunden.

    • PTFE-Schlauch: alle sechs Filamentrollen. Beim Druck mit carbonverstärktem Material verkürzt Bambu das Intervall auf alle zwei Rollen. Der Unterschied um den Faktor drei zeigt, wie stark Fasern das Röhrchen von innen aufreiben. Details zum Bauteil stehen im Artikel zum PTFE-Schlauch.
    • Filamentschneider-Klinge: alle drei Rollen. Sie sitzt im Druckkopf und trennt bei jedem Materialwechsel. Eine stumpfe Klinge quetscht statt zu schneiden, und der ausgefranste Strang blockiert später den Pfad.
    • Trockenmittel im Filamentsystem: Laut Bambu ausdrücklich nicht wiederverwendbar. Der verbreitete Tipp, es im Ofen zu regenerieren, widerspricht der Herstellerangabe.
    • Gehäuse-Aktivkohlefilter: Das dokumentierte Intervall von drei Monaten bei acht Stunden Betrieb täglich gilt für eingehauste Geräte. Der A1 hat keine Einhausung und damit keinen solchen Filter.

    Für Hotend, Druckplatte, Riemen und Lüfter nennt Bambu kein Intervall. Hier zählen Symptome: Verstopfungen, die nach jeder Reinigung binnen Stunden zurückkommen; Material, das seitlich am Heizblock austritt; unruhige Temperaturen im Betrieb. Beim Düsenverschleiß helfen zwei belegte Messreihen zur Einordnung: E3D gibt an, dass eine 0,4-mm-Messingdüse nach rund 250 g Carbonmaterial zerstört ist, während gehärteter Stahl etwa 2,5 kg übersteht. CNC Kitchen kam auf rund 360 g carbongefülltes PETG bis zum massiven Verschleiß – und auf über 1.000 Druckstunden mit Standardmaterial ohne deutliche Spuren. Wer regelmäßig abrasiv druckt, sollte deshalb gleich zur gehärteten Ausführung greifen; die Gründe stehen im Artikel zur gehärteten Düse.

    256 × 256 mm: Was die Plattengröße für den Zubehörkauf bedeutet

    Die Druckplatte ist das Teil, bei dem sich A1 und A1 mini am deutlichsten unterscheiden. Der A1 arbeitet mit einer quadratischen Fläche von 256 × 256 mm, der A1 mini mit einer erheblich kleineren. Beide Platten sind magnetisch aufliegende, beschichtete Federstahlbleche – gegenseitig verwendbar sind sie nicht.

    Bei der Beschichtung entscheidest du zwischen texturierten und glatten Ausführungen. Texturiertes PEI verzeiht mehr, hinterlässt aber seine Struktur auf der Unterseite; glatte Platten liefern spiegelnde Böden, verlangen dafür einen sauberen Erstschicht-Abstand. Für Materialien, die schlecht haften, gibt es Spezialbeschichtungen. Die Auswahllogik ist im Artikel zur PEI-Druckplatte ausführlich beschrieben – sie gilt eins zu eins für den A1, sofern das Maß stimmt.

    Ein Hinweis zum bewegten Bett: Weil der A1 die gesamte Platte samt Werkstück beschleunigt, fällt ein verzogenes oder unsauber aufliegendes Blech hier stärker auf als bei einem Gerät mit stehendem Bett.

    YOOPAI Druckplatte für Bambu Lab, PEI texturiert und PEO glatt, 257x257 mm, magnetisch
    YOOPAI Druckplatte für Bambu Lab, PEI texturiert und PEO glatt, 257×257 mm, magnetisch

    14,24 € (Stand: 19.08.2026)

    Für alle, deren erste Schicht nicht mehr zuverlässig hält, und für alle, die eine zweite Platte als Wechselblech nutzen wollen – so läuft der nächste Druck, während der letzte noch abkühlt. Prüfe vor dem Kauf die Baugröße deines Betts: Bleche der kleineren Schwestermodelle passen nicht.

    Auf Amazon ansehen

    Die vollständige Teileliste des A1

    Was am A1 tatsächlich als Verbrauchs- oder Ersatzteil geführt wird, sortiert nach Wechselhäufigkeit:

    Teil Intervall Worauf du achten musst
    Hotend-Baugruppe mit integrierter Düse kein Herstellerintervall A1-Familie zwingend; Durchmesser und Spitzenwerkstoff wählen
    PTFE-Führungsröhrchen alle 6 Rollen, bei Carbon alle 2 sauber auf Länge schneiden, Schnittkante gerade
    Druckplatte / Federstahlblech kein Herstellerintervall 256 × 256 mm, Textur oder glatt
    Filamentschneider-Klinge alle 3 Rollen sitzt im Druckkopf, nur bei Materialwechseln relevant
    Trockenmittel im Filamentsystem bei Sättigung laut Bambu nicht wiederverwendbar
    Silikonsocke und Wischpad nach Zustand verkrustete Socke ersetzen, nicht säubern
    Bauteil- und Hotend-Lüfter nach Geräusch Lagergeräusch und Drehzahlabfall sind die Vorboten
    Riemen der X- und Y-Achse selten Bettschlinger belastet die Y-Achse stärker
    Extruder-Zahnrad selten zugesetzte Zähne erst reinigen, dann bewerten

    Nicht auf dieser Liste steht ein Gehäusefilter – der A1 ist offen gebaut. Aus demselben Grund fallen ABS, ASA, Polycarbonat und die faserverstärkten Technikmaterialien praktisch aus: Sie brauchen eine stabile Umgebungstemperatur, die ein offener Rahmen nicht liefert.

    Hotend und PTFE wechseln: die Reihenfolge

    1. Filament über die Gerätefunktion entladen, solange die Schmelzzone warm ist. Kaltes Restmaterial im Pfad ist die häufigste Ursache dafür, dass sich später nichts mehr bewegt.
    2. Gerät ausschalten und abkühlen lassen. Gearbeitet wird stromlos und kalt – Heizpatrone und Sensor liefern sonst Werte, auf die die Firmware sofort reagiert.
    3. Stecker fotografieren, bevor du sie löst. Immer am Gehäuse ziehen, nie am Draht. Ein halb eingerasteter Stecker führt zu Temperaturfehlern mitten im Druck.
    4. Alte Einheit lösen und die neue setzen. Keine Gewalt: Wenn es klemmt, sitzt in der Regel noch eine Schraube oder ein Clip. Kabel so führen, dass nichts an der Lüfterhaube scheuert.
    5. PTFE-Röhrchen erneuern, wenn du ohnehin dran bist. Gerade abschneiden, vollständig bis zum Anschlag einschieben und die Klemmung prüfen. Ein schräger Schnitt hinterlässt eine Kante, an der Material hängen bleibt.
    6. Kalibrieren. Erstschicht beziehungsweise Z-Offset, danach eine kurze Flusskalibrierung. Bei einer anderen Düsengröße auch das Slicer-Profil umstellen – der häufigste Fehler nach dem Wechsel.

    Filamentsystem und Kleinteile am A1

    Der A1 arbeitet mit einem externen Vierfach-Wechsler neben dem Gerät. Das bedeutet drei zusätzliche Verschleißstellen: die PTFE-Führungen zwischen Wechsler und Druckkopf, das Trockenmittel im Inneren und die Schneidklinge. Die Klinge wird am häufigsten übersehen – bei Mehrfarbdrucken schneidet sie hunderte Male pro Auftrag, und Bambu nennt für sie drei Rollen.

    Zwei Kleinteile sind ebenfalls Verbrauchsmaterial, auch wenn sie selten so genannt werden: die Silikonsocke am Heizblock, die sich mit der Zeit vollsaugt und dann eher schadet als nützt, und das Wischpad, an dem der Druckkopf die Spitze abstreift.

    Häufige Fragen

    Kann ich eine normale MK8- oder V6-Düse in den A1 schrauben?

    Nein. Der A1 hat kein Standardgewinde für Einzeldüsen; die Spitze ist Bestandteil der Hotend-Baugruppe. Wer eine wechselbare Düse will, muss auf ein Drittanbieter-Hotend mit ausdrücklicher Freigabe für die A1-Serie ausweichen – etwa das Advanc3D-V6-Hotend im Bambu-Lab-Design.

    Passt das Hotend des A1 in einen A1 mini?

    Beide Geräte gehören zur A1-Hotend-Familie, gemeinsam mit dem A2L. Innerhalb dieser Familie ist der Aufbau derselbe. Verlass dich aber nicht auf die Marke allein: Prüfe vor dem Kauf, dass das Angebot ausdrücklich die A1-Serie nennt. Einheiten der X1/P1-Familie und der H2-Familie passen definitiv nicht. Was am kleinen Modell anders ist, steht im Artikel zum Zubehör für den A1 mini.

    Wie oft muss ich den PTFE-Schlauch wirklich tauschen?

    Bambu nennt für den A1 alle sechs Filamentrollen, bei carbonverstärktem Material alle zwei. Das ist eine der wenigen harten Zahlen des Herstellers. Wer die Rollen nicht mitzählt, orientiert sich an braunen Verfärbungen und einem spürbar schwergängigen Einzug.

    Brauche ich am A1 überhaupt eine gehärtete Spitze?

    Nur wenn du abrasives Material druckst, also carbon- oder glasfasergefüllte Sorten, Glow-Filamente oder metallgefüllte Compounds. Für PLA und PETG reicht Messing, und die Messwerte von CNC Kitchen mit über 1.000 Druckstunden ohne deutliche Spuren bestätigen das. Sobald Fasern im Spiel sind, kippt die Rechnung sofort: 250 g reichen laut E3D, um eine Messingspitze zu zerstören.

    Fazit

    Der A1 ist ein pflegeleichtes Gerät mit einer sehr überschaubaren Verschleißliste – aber mit einer Eigenheit, die man kennen muss: Es gibt keine Einzeldüse. Wer das akzeptiert, plant den Ersatz nicht als Schraubarbeit, sondern als Baugruppentausch, und das dauert Minuten statt einer halben Stunde.

    Jahresbedarf: bei Standardmaterial ein bis zwei PTFE-Röhrchen, gelegentlich eine Schneidklinge, eher selten ein Hotend und eine Druckplatte nur, wenn du viel mit wechselnden Materialien druckst. Zusammen bleibt das im Bereich weniger Kleinteile pro Jahr – ein niedriger zweistelliger Betrag, deutlich unter dem, was ein einziger misslungener Großdruck an Material verbraucht. Wer regelmäßig mit Carbon arbeitet, verdreifacht den PTFE-Bedarf und kalkuliert das Hotend in gehärteter Ausführung von vornherein ein.

    Die drei Regeln, die den meisten Ärger sparen: Serie prüfen, nicht Marke. Plattenmaß prüfen, nicht Beschichtung. Und die zwei dokumentierten Intervalle – sechs Rollen für PTFE, drei Rollen für die Klinge – einfach mitzählen.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Creality Unicorn: der Düsenstandard mit E3D erklärt

    Wer bei Creality eine Ersatzdüse sucht, stößt unweigerlich auf den Namen Unicorn – und auf die Frage, für welche Geräte er eigentlich gilt. Das ist keine akademische Frage: Wer die falsche Bauform bestellt, hat ein Teil in der Hand, das sich nicht montieren lässt. Unicorn ist ein Schnellwechselsystem von Creality und E3D, und die Liste der belegten Geräte ist kürzer als viele Angebotstexte vermuten lassen. Dieser Artikel zieht die Grenzen: was Unicorn ist, für welche Modelle es gesichert gilt, wo die Lage offen ist und wie es sich von MK8 und E3D V6 unterscheidet.

    Das Wichtigste in Kürze

    • Unicorn ist ein Quick-Swap-Düsenstandard, den Creality zusammen mit E3D entwickelt hat. Der Schnellwechsel ist der eigentliche Zweck – nicht ein neues Gewinde.
    • Belegt ist Unicorn für: K1C, K1 Max, Ender-3 V3, Ender-3 V3 Plus, Ender-3 V3 KE und Ender-3 V3 SE.
    • Für die K2-Serie ist Unicorn nicht belegt. Wir behaupten es deshalb nicht – die Zuordnung ist offen und muss am Gerät geprüft werden. Auch für den einfachen K1 ohne Zusatz steht Unicorn nicht in der belegten Liste.
    • Unicorn ist weder MK8 noch E3D V6. Die ältere Ender-Generation nutzt MK8, viele Fremdgeräte nutzen V6 – beides passt hier nicht.
    • Ein Wechselintervall nennt Creality nicht. Belegt sind nur Materialmengen: E3D dokumentiert eine zerstörte Messingdüse nach 250 g Carbon, CNC Kitchen massiven Verschleiß nach 360 g Carbon-PETG und über 1.000 Druckstunden mit Standardmaterial ohne deutliche Spuren.
    Unicorn-Düsenset 0,4 mm für Creality K1C, Ender-3 V3, Ender-3 V3 Plus, K1 Max
    Unicorn-Düsenset 0,4 mm für Creality K1C, Ender-3 V3, Ender-3 V3 Plus, K1 Max

    21,99 € (Stand: 19.08.2026)

    Für alle, die ein Gerät mit Unicorn-Aufnahme betreiben und Standardmaterial drucken: Messing bleibt der Werkstoff mit der besten Wärmeleitung und dem unkompliziertesten Druckverhalten. Sinnvoll als Grundvorrat, weil eine zugesetzte Düse damit kein Grund mehr ist, den Abend mit Reinigen zu verbringen. Prüfe vor dem Kauf, dass dein Modell in der belegten Geräteliste steht – MK8-Düsen sehen ähnlich aus und passen nicht.

    Auf Amazon ansehen

    Was Unicorn ist – und was der Name verspricht

    Unicorn ist die Bezeichnung für ein Düsensystem, das Creality gemeinsam mit E3D entwickelt hat. Zwei Punkte daran sind belegt und tragen die ganze Einordnung: die Zusammenarbeit mit E3D und der Quick-Swap-Charakter.

    Der Quick-Swap-Gedanke ist der eigentliche Kern. Klassische Düsen werden in einen Heizblock geschraubt: aufheizen, gegenhalten, lösen, neu eindrehen, heiß nachziehen. Jeder Schritt ist eine Fehlerquelle – ein verdrehtes Thermistorkabel, eine kalt angezogene Düse, ein Spalt am Heizblock, aus dem Material quillt. Ein Schnellwechselsystem ersetzt den Gewindegang durch eine formschlüssige Aufnahme und reduziert damit die Zeit am heißen Druckkopf.

    Der zweite Punkt ist die Herkunft. E3D hat die V6-Bauform geprägt und die bekanntesten Verschleißmessungen zu Düsenwerkstoffen veröffentlicht. Dass Creality diesen Partner gewählt hat, sagt etwas über den Anspruch – aber es macht Unicorn nicht zu einer V6-Variante. Es ist ein eigenständiges System.

    Was wir hier bewusst nicht tun: Maße, Gewindeangaben oder Temperaturgrenzen behaupten, die kein Herstellerdokument hergibt. Wenn ein Angebot solche Werte nennt, prüfe sie am eigenen Gerät, statt sie zu übernehmen.

    Für welche Geräte Unicorn belegt ist

    Das ist die praktisch wichtigste Information des ganzen Artikels. Belegt ist der Unicorn-Standard für sechs Bezeichnungen:

    • Creality K1C
    • Creality K1 Max
    • Ender-3 V3
    • Ender-3 V3 Plus
    • Ender-3 V3 KE
    • Ender-3 V3 SE

    Für diese Geräte gilt: Eine Düse, die an einem davon passt, passt grundsätzlich auch an den anderen. Das ist der praktische Vorteil des gemeinsamen Standards: Wer eine Ender-3 V3 SE und einen K1 Max betreibt, braucht nur einen Vorrat. Was an den Ender-Modellen sonst noch anfällt, steht im Artikel zu den Verschleißteilen der Ender-3 V3; die Teileliste der K1-Familie findest du im Artikel zu K1, K1C und K1 Max.

    Wo die Lage offen ist – K2-Serie und einfacher K1

    Hier trennt sich dieser Artikel von vielen anderen: Für die K2-Serie – K2 SE, K2, K2 Pro und K2 Plus – ist der Unicorn-Standard nicht belegt. Das heißt ausdrücklich nicht, dass diese Geräte etwas anderes nutzen. Es heißt, dass die Zuordnung offen ist und wir sie nicht behaupten.

    Der Unterschied ist nicht spitzfindig. Eine falsch behauptete Kompatibilität führt direkt zum Fehlkauf, und bei Kleinteilen lohnt sich eine Rücksendung selten. Wer eine K2 besitzt, prüft die Aufnahme am Gerät oder in der Dokumentation – nicht in einem Angebotstext, der die halbe Modellpalette als kompatibel listet. Was an der K2-Serie sonst verschleißt, steht im Artikel zu den Verschleißteilen der K2-Serie.

    Dieselbe Zurückhaltung gilt für den einfachen K1 ohne Zusatz. In der belegten Liste stehen K1C und K1 Max – der K1 nicht. Auch das ist kein Gegenbeweis, sondern eine Lücke in der Beleglage. Praktisch heißt es: Vor der Bestellung am Gerät nachsehen, welche Aufnahme verbaut ist.

    Die allgemeine Regel für diesen ganzen Themenbereich: Wenn ein Angebot besonders viele Modelle als kompatibel listet, ist das kein Qualitätsmerkmal, sondern ein Warnsignal. Bei Düsen ist die Kompatibilitätsfrage der einzige Punkt, an dem wirklich Geld verloren geht – Grundlagen dazu stehen im Überblick zu Düsen für 3D-Drucker.

    Unicorn gegen MK8 – der häufigste Fehlkauf

    MK8 ist die Bauform, die den Einstieg in den 3D-Druck geprägt hat: kurze Messingdüse mit M6-Gewinde, verbreitet bei den älteren Creality-Geräten der Ender-3-, Ender-3-Pro-, Ender-3-S1- und CR-10-Reihe. Sie ist überall erhältlich und im Zehnerpack sehr günstig – genau das macht sie gefährlich.

    Das Problem ist der Name „Ender 3″. Er steht auf Geräten von zwei Generationen mit zwei völlig verschiedenen Düsensystemen. Wer eine Ender-3 V3 SE besitzt und nach „Ender 3 Düse“ sucht, bekommt fast ausschließlich MK8-Ware angeboten. Die passt nicht – nicht mit Kraft, nicht mit Adapter, nicht mit gutem Willen. Was MK8 genau bezeichnet und wo die Bauform sinnvoll ist, steht im Artikel zur MK8-Düse.

    Kriterium Unicorn MK8
    Herkunft Creality gemeinsam mit E3D im Handel eingebürgerte Bauform, kein Gremium dahinter
    Montage Quick-Swap-Aufnahme eingeschraubt, Gegenhalten und heißes Nachziehen nötig
    Typische Geräte K1C, K1 Max, Ender-3 V3 samt Plus, KE und SE ältere Ender-3-Generation, CR-10-Reihe
    Streuung im Handel kleineres Angebot, dafür klarer benannt groß, weil die Bauform nirgends verbindlich definiert ist
    Untereinander tauschbar nein nein

    Unicorn gegen E3D V6 – gleiche Familie, andere Aufnahme

    Die V6-Bauform stammt von E3D und ist der Quasi-Standard außerhalb der proprietären Systeme. Sie sitzt unter anderem in den älteren Prusa-Modellen MK3/S/+, MK3.5/S sowie MINI und MINI+ und in unzähligen Geräten anderer Hersteller. Weil E3D auch an Unicorn beteiligt war, liegt die Vermutung nahe, beides sei kompatibel. Das ist es nicht.

    V6 ist eine Schraubdüse, Unicorn ein Schnellwechselsystem. Die Montageart ist der Unterschied, und sie lässt sich nicht durch ein Gewinde überbrücken: Eine V6-Düse gehört nicht in ein Unicorn-Gerät, auch wenn die Spitze ähnlich aussieht. Was V6 auszeichnet, steht im Artikel zur E3D-V6-Düse.

    Umgekehrt lohnt der Blick auf das, was beide Systeme teilen: die Physik der Düse. Öffnungsdurchmesser, Werkstoff und Verschleißverhalten funktionieren überall gleich. Wie stark die Öffnung Zeit und Detailgrad beeinflusst, steht im Artikel zur Düsengröße – das gilt für Unicorn genauso wie für V6 oder MK8.

    Werkstoffe und Verschleiß

    Im Handel finden sich Unicorn-Düsen in Messing und in gehärteter Ausführung sowie in mehreren Öffnungsdurchmessern. Das ist eine Marktbeobachtung, kein Herstellerdokument – verlass dich auf die Angaben des konkreten Angebots und nicht auf eine allgemeine Liste.

    Für die Werkstoffwahl gelten die Zahlen, die E3D und CNC Kitchen unabhängig vom Montagesystem gemessen haben:

    • 250 g Carbon-Filament reichten bei E3D, um eine 0,4-mm-Messingdüse sichtbar zu zerstören.
    • Eine Düse aus gehärtetem Stahl überstand im selben Zusammenhang 2,5 kg faserverstärktes Material.
    • 360 g Carbon-PETG führten bei CNC Kitchen zu massivem Verschleiß.
    • Über 1.000 Druckstunden mit Standardmaterial vergingen dort ohne deutliche Spuren.
    • E3D fasst den abrasiven Fall als „rund drei Messingdüsen pro Spule“ zusammen.

    Die Schlussfolgerung ist unabhängig vom Druckermodell: Messing für PLA, PETG und ABS; für alles mit Carbon-, Glasfaser-, Metall- oder Leuchtanteil eine gehärtete Düse. Rechne dabei mit etwas höherer Düsentemperatur, weil gehärtete Werkstoffe Wärme schlechter leiten als Messing.

    Ein Wechselintervall in Wochen oder Monaten nennt Creality nicht – jede Quelle, die eines nennt, hat es sich ausgedacht. Was es gibt, sind Symptome: driftende Maße trotz frischer Flow-Kalibrierung, unruhiges Druckbild bei unveränderten Einstellungen, eine im Streiflicht oval wirkende Öffnung.

    Creality Unicorn Quick-Swap Düsenset für K1, K1 Max, K1 SE, K1C
    Creality Unicorn Quick-Swap Düsenset für K1, K1 Max, K1 SE, K1C

    14,99 € (Stand: 19.08.2026)

    Für alle, die faserverstärktes Filament verarbeiten: Mit Messing ist dieser Weg nach wenigen hundert Gramm zu Ende, eine gehärtete Ausführung hält nach den Messungen von E3D ein Vielfaches. Die größere Öffnung ist zusätzlich hilfreich, weil gefüllte Materialien zum Zusetzen neigen. Achte darauf, dass der Werkstoff konkret benannt ist – „gehärtet“ allein ist keine belastbare Angabe.

    Auf Amazon ansehen

    Unicorn-Düse wechseln in fünf Schritten

    1. Aufheizen. Bring das Hotend auf die Drucktemperatur des zuletzt genutzten Materials. Auch bei einem Schnellwechselsystem sitzt kalter Kunststoff sonst im Weg.
    2. Filament entladen und den Extruder deaktivieren, damit nichts nachfördert.
    3. Alte Düse entnehmen. Der wichtigste Satz lautet: nicht drehen und nicht mit Gewalt ziehen. Wenn sich nichts bewegt, ist entweder die Verriegelung noch aktiv oder das Hotend zu kalt. Arbeite mit Zange und Handschuh.
    4. Neue Düse einsetzen und auf vollständigen Sitz achten. Eine nicht ganz eingerastete Düse zeigt sich durch Material, das seitlich am Druckkopf austritt – das ist die Situation, die du unbedingt vermeiden willst, weil sie den ganzen Kopf verklebt.
    5. Erste Schicht prüfen und Fluss nachkalibrieren, wenn du Durchmesser oder Werkstoff geändert hast. Ein kurzer Testdruck ist billiger als ein abgebrochener langer.

    Häufige Fragen

    Ist Unicorn dasselbe wie das Düsensystem der K2-Serie?

    Das ist nicht belegt. Für die K2-Serie liegt uns keine Bestätigung des Unicorn-Standards vor, und wir behaupten sie deshalb nicht. Prüfe die Aufnahme am Gerät oder in der Gerätedokumentation, bevor du bestellst. Alles andere wäre geraten – und Raten produziert bei Düsen zuverlässig Fehlkäufe.

    Kann ich mit einem Adapter eine MK8- oder V6-Düse an einem Unicorn-Gerät nutzen?

    Davon ist abzuraten. Für diesen Weg gibt es keine belegte Lösung, und ein Adapter müsste den Sitz der Spitze exakt reproduzieren. Weicht sie ab, stimmt der Z-Offset nicht mehr, und die Abdichtung zum Heizblock ist ebenfalls betroffen. Der Aufwand steht in keinem Verhältnis zum Preis einer passenden Düse.

    Passen Unicorn-Düsen zwischen K1C, K1 Max und den Ender-3-V3-Modellen?

    Für alle sechs belegten Bezeichnungen gilt derselbe Standard, also ja. Das ist der eigentliche Nutzen: ein Düsenvorrat für mehrere Geräte. Bei allen anderen Verschleißteilen – Blech, Schlauch, Riemen, Lüfter – gilt das ausdrücklich nicht, weil sich Bauräume und Einbaumaße unterscheiden.

    Woher weiß ich sicher, welche Aufnahme mein Gerät hat?

    Der zuverlässigste Weg ist der Blick auf den Druckkopf: Eine eingeschraubte Düse mit Sechskant sieht anders aus als eine formschlüssig gehaltene. Zweitbeste Quelle ist die Gerätedokumentation. Die schlechteste ist die Kompatibilitätsliste eines Marktplatz-Angebots.

    Fazit

    Unicorn ist eine gute Entwicklung: Der Schnellwechsel nimmt dem Düsentausch den Schrecken, und die Beteiligung von E3D ist ein solides Vorzeichen. Sein Nutzen hängt aber daran, dass man die Geräteliste ernst nimmt. Belegt ist der Standard für K1C, K1 Max sowie Ender-3 V3, V3 Plus, V3 KE und V3 SE. Für die K2-Serie und für den einfachen K1 ist er es nicht – dort gilt: nachsehen statt annehmen.

    Die Kaufempfehlung ist schlicht. Wer eines der belegten Geräte betreibt, legt sich eine Messingdüse in der Standardgröße als Reserve hin und ergänzt bei abrasivem Material eine gehärtete Ausführung. Wer aus der älteren Ender-Generation kommt, sortiert seinen MK8-Vorrat aus dem Regal für das neue Gerät aus – er ist dort nutzlos, aber am alten Drucker weiterhin gut.

    Jahreskosten: Bei Standardmaterial bleibt der Posten Düse über ein Jahr im einstelligen bis niedrigen zweistelligen Bereich, selbst wenn du zweimal wechselst. Mit regelmäßig faserverstärktem Filament kippt die Rechnung: Nach der Faustregel von rund drei Messingdüsen pro Spule summiert sich der Verbrauch trotz kleiner Einzelbeträge schnell in den mittleren zweistelligen Bereich – und dort ist die gehärtete Düse trotz höherem Anschaffungspreis die günstigere Wahl.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Bambu Lab A1 mini: Zubehör und Verschleißteile

    Der Bambu Lab A1 mini ist der kleinste Drucker der A1-Serie: offener Rahmen, bewegtes Bett, ein Bauraum von 180 × 180 × 180 mm. Beim Zubehör führt das regelmäßig zu einem teuren Missverständnis – Druckplatten und Zubehör des größeren A1 passen nicht, obwohl beide Geräte dieselbe Hotend-Technik nutzen. Dazu kommt die Eigenheit aller Bambu-Geräte: Eine Einzeldüse im Standardgewinde gibt es nicht. Dieser Artikel zeigt, welche Teile am A1 mini wirklich verschleißen, welche Intervalle belegt sind und woran du erkennst, dass ein Angebot nicht zu deinem Gerät passt.

    Das Wichtigste in Kürze

    • Die Druckplatte des A1 mini misst 180 × 180 mm. Bleche des A1 mit 256 × 256 mm passen nicht – das ist der häufigste Fehlkauf.
    • Bambu verkauft keine Einzeldüsen im Standardgewinde: Die Düse ist Teil der Hotend-Baugruppe.
    • A1 mini, A1 und A2L bilden die A1-Hotend-Familie. Zur X1/P1-Familie und zur H2-Familie besteht keine Kompatibilität.
    • Belegt aus dem Bambu-Wiki: PTFE-Schlauch in der A1-Serie alle sechs Filamentrollen, bei Carbonmaterial alle zwei; Schneidklinge alle drei Rollen.
    • Der kleine Bauraum begrenzt die Druckzeit pro Auftrag – und damit den Verschleiß pro Rolle spürbar.
    TIOPY texturierte PEI-Druckplatte für A1 mini, 184x184 mm, doppelseitig
    TIOPY texturierte PEI-Druckplatte für A1 mini, 184×184 mm, doppelseitig

    9,99 € (Stand: 19.08.2026)

    Das Teil, bei dem am kleinen Modell die meisten Fehlkäufe passieren: Beschichtete Federstahlbleche sind Verschleißteile, und sie sind maßgebunden. Für alle, deren erste Schicht nicht mehr zuverlässig hält, und für alle, die ein zweites Blech als Wechselplatte nutzen wollen. Prüfe vor dem Kauf die Baugröße deines Betts – die Platten der größeren Schwestermodelle liegen nicht auf.

    Auf Amazon ansehen

    180 × 180 mm: warum die Größe beim Zubehör alles entscheidet

    Technisch ist der A1 mini ein verkleinerter A1. Die Antriebsart ist dieselbe, der Druckkopf gehört derselben Familie an, die Bedienlogik ist identisch. Der Unterschied liegt im Bauraum – und der schlägt genau auf die zwei Teile durch, die man am häufigsten nachkauft.

    Die Druckplatte. Sie misst beim A1 mini 180 × 180 mm gegenüber 256 × 256 mm beim A1. Ein Blech der größeren Variante liegt nicht auf, überragt die Heizfläche und lässt sich auch nicht zuschneiden, ohne die Beschichtung zu ruinieren. Umgekehrt wird ein kleines Blech auf dem großen Bett zwar magnetisch halten, aber nur einen Ausschnitt der Fläche nutzbar machen. Beim Kauf gehört das Maß deshalb in den Suchbegriff, nicht nur der Gerätename. Welche Beschichtung wofür taugt – texturiert, glatt, Spezialauflage –, steht im Artikel zur PEI-Druckplatte und gilt für den A1 mini unverändert.

    Der Materialdurchsatz. Kleinere Bauteile bedeuten kürzere Aufträge und weniger Filament pro Druck. Das verlängert in der Praxis die Standzeit fast aller Verschleißteile, weil Verschleiß am Hotend und am PTFE-Pfad nicht mit der Zeit läuft, sondern mit der durchgeschobenen Materialmenge. Ein A1 mini, der überwiegend kleine Teile druckt, kommt mit deutlich weniger Nachkäufen aus als ein A1 im Dauerbetrieb – bei identischer Technik.

    Warum es für den A1 mini keine Einzeldüse gibt

    Bambu Lab verkauft keine Einzeldüsen im Standardgewinde. Die Düse ist Bestandteil der Hotend-Baugruppe. Für den A1 mini heißt das: Es gibt kein M6-Gewinde, in das du eine Messing- oder Stahldüse schraubst. Verschlissen ist nicht die Spitze, sondern die Einheit – und ersetzt wird sie als Einheit aus Spitze, Heatbreak, Heizung und Sensorik.

    Das hat Vor- und Nachteile. Der Wechsel dauert Minuten, es gibt kein heißes Nachziehen und keine Dichtfläche, die man verderben kann. Dafür entsorgst du intakte Teile mit, und ein Wechsel des Düsendurchmessers bedeutet eine zweite Baugruppe statt einer zweiten Düse. Was ein anderer Durchmesser bringt und was eine Baugruppe gegenüber der Einzeldüse leistet, steht im Artikel zum kompletten Hotend; die physikalischen Grundlagen des Spitzenverschleißes stehen im Überblick zu Düsen im 3D-Druck.

    Entscheidend beim Kauf ist die Familie. Bambu betreibt drei untereinander inkompatible Hotend-Familien: die X1/P1-Serie, die A1-Serie und die Familie um H2, H2S, H2C, P2S und X2D. Der A1 mini gehört zur A1-Serie – zusammen mit dem A1 und dem A2L. Eine Einheit aus einem P1S oder H2D passt nicht, auch nicht mit Nacharbeit. Angebote, die nur „für Bambu Lab“ versprechen, ohne die Serie zu nennen, sind für dieses Gerät unbrauchbar. Was innerhalb derselben Familie am größeren Modell anders läuft, steht im Artikel zum Zubehör für den A1.

    An Drittanbietern gibt es im deutschen Fachhandel Micro-Swiss-FlowTech-Hotends, die auch für Bambu-Lab-Geräte angeboten werden, sowie ein Advanc3D-V6-Hotend mit wechselbarer Düse im Bambu-Lab-Design. Beides nur kaufen, wenn die Gerätefreigabe ausdrücklich genannt ist.

    Die belegten Intervalle – und wo Bambu schweigt

    Für zwei Teile nennt Bambu im eigenen Wiki Zahlen, für die übrigen nicht. Diese Lücke offen zu benennen ist ehrlicher, als sie mit Schätzwerten zu füllen.

    • PTFE-Schlauch: alle sechs Filamentrollen, bei carbonverstärktem Material alle zwei. Der Faktor drei zeigt, wie stark Fasern die Innenwand aufreiben. Zum Bauteil selbst: der Artikel zum PTFE-Schlauch.
    • Filamentschneider-Klinge: alle drei Rollen. Relevant vor allem im Mehrfarbbetrieb, wo pro Auftrag hunderte Schnitte anfallen. Eine stumpfe Klinge quetscht, und der ausgefranste Strang blockiert später den Pfad.
    • Trockenmittel: laut Bambu nicht wiederverwendbar. Der oft gelesene Rat, es im Ofen zu regenerieren, widerspricht der Herstellerangabe ausdrücklich.
    • Gehäuse-Aktivkohlefilter: Das dokumentierte Intervall von drei Monaten bei acht Betriebsstunden täglich gilt für eingehauste Geräte. Der A1 mini ist offen gebaut und hat keinen solchen Filter.

    Für Hotend, Druckplatte, Riemen, Lüfter und Extruderzahnrad nennt Bambu kein Intervall. Hier zählen Symptome: Verstopfungen, die nach jeder Reinigung binnen Stunden zurückkehren, Material das seitlich am Heizblock austritt, unruhige Temperaturen, eine Platte, auf der nichts mehr hält. Zur Einordnung des Düsenverschleißes gibt es zwei belegte Messreihen: E3D gibt an, dass eine 0,4-mm-Messingdüse nach rund 250 g Carbonmaterial zerstört ist, gehärteter Stahl dagegen etwa 2,5 kg übersteht. CNC Kitchen kam auf rund 360 g carbongefülltes PETG bis zum massiven Verschleiß und auf über 1.000 Druckstunden mit Standardmaterial ohne deutliche Spuren. Für den A1 mini bedeutet das: Mit PLA und PETG hält die Messingspitze sehr lange, mit Fasern nicht. Wer abrasiv druckt, greift von Anfang an zur gehärteten Ausführung.

    Upgrade-Hotend-Kit für Bambu Lab A1 mini und A2L, mit Heizblock
    Upgrade-Hotend-Kit für Bambu Lab A1 mini und A2L, mit Heizblock

    14,99 € (Stand: 19.08.2026)

    Weil die Düse fest in der Baugruppe sitzt, ist die komplette Einheit hier der Ersatz für das, was anderswo eine Einzeldüse wäre. Sinnvoll bei dauerhaft verstopfter oder verschlissener Spitze und für alle, die auf einen anderen Durchmesser wechseln wollen. Prüfe vor dem Kauf die Hotend-Familie deines Geräts: Einheiten anderer Bambu-Serien passen nicht.

    Auf Amazon ansehen

    Die vollständige Teileliste des A1 mini

    Teil Intervall Worauf du achten musst
    Druckplatte / Federstahlblech kein Herstellerintervall 180 × 180 mm – Bleche des A1 passen nicht
    Hotend-Baugruppe mit integrierter Düse kein Herstellerintervall A1-Familie zwingend; Durchmesser und Spitzenwerkstoff wählen
    PTFE-Führungsröhrchen alle 6 Rollen, bei Carbon alle 2 gerade abschneiden, bis zum Anschlag einschieben
    Filamentschneider-Klinge alle 3 Rollen sitzt im Druckkopf, zählt nur im Mehrfarbbetrieb schnell hoch
    Trockenmittel im Filamentsystem bei Sättigung laut Bambu nicht wiederverwendbar
    Silikonsocke, Wischpad nach Zustand vollgesaugte Socke ersetzen statt reinigen
    Bauteil- und Hotend-Lüfter nach Geräusch Lagergeräusch und Drehzahlabfall sind die Vorboten
    Riemen der X- und Y-Achse selten kürzere Wege als beim A1, entsprechend geringere Last
    Extruder-Zahnrad selten zugesetzte Zähne erst reinigen, dann bewerten

    Ein Gehäusefilter fehlt in dieser Liste, weil das Gerät offen ist. Aus demselben Grund scheiden ABS, ASA, Polycarbonat und die faserverstärkten Technikmaterialien praktisch aus: Sie brauchen eine stabile Umgebungstemperatur, die ein offener Rahmen nicht bereitstellt.

    Was am kleinen Modell anders zu handhaben ist

    Zwei Punkte fallen am A1 mini stärker ins Gewicht als am großen Bruder. Erstens der Abstand zum Rand. Auf 180 mm Kantenlänge sitzt ein Bauteil schnell nah an der Kante, und dort ist die Haftung typischerweise am schlechtesten – Randbereiche kühlen schneller aus. Wer Ablöseprobleme hat, sollte das Objekt erst zentrieren, bevor er die Platte verdächtigt.

    Und der externe Vierfach-Wechsler nimmt neben dem Gerät mehr Platz ein, als das kompakte Gehäuse vermuten lässt. Für die Verschleißliste heißt das dasselbe wie beim A1: zusätzliche PTFE-Führungen, Trockenmittel und eine Schneidklinge, die im Mehrfarbbetrieb schnell hochzählt. Wer den A1 mini einfarbig betreibt, spart sich diese drei Positionen komplett.

    Wechseln: die Reihenfolge, die funktioniert

    1. Filament warm über die Gerätefunktion entladen. Kalt erstarrtes Restmaterial im Pfad ist die häufigste Ursache dafür, dass sich später nichts mehr bewegt.
    2. Ausschalten und abkühlen lassen. Geschraubt wird stromlos und kalt.
    3. Stecker fotografieren, bevor du sie löst, und immer am Gehäuse ziehen, nie am Draht. Ein halb eingerasteter Stecker erzeugt Temperaturfehler mitten im Druck.
    4. Alte Einheit lösen, neue setzen. Klemmt es, sitzt meist noch eine Schraube oder ein Clip. Kabel so führen, dass nichts an der Lüfterhaube scheuert.
    5. PTFE gleich miterneuern. Gerade abschneiden, bis zum Anschlag einschieben, Klemmung prüfen. Ein schräger Schnitt hinterlässt eine Kante, an der Material hängen bleibt.
    6. Kalibrieren. Erstschicht beziehungsweise Z-Offset, danach kurz den Fluss. Bei anderem Düsendurchmesser zusätzlich das Slicer-Profil umstellen – der klassische Fehler nach dem Tausch.

    Häufige Fragen

    Passt eine Druckplatte des A1 auf den A1 mini?

    Nein. Der A1 mini arbeitet mit 180 × 180 mm, der A1 mit 256 × 256 mm. Das größere Blech überragt die Heizfläche deutlich und lässt sich nicht anpassen. Nimm das Maß immer mit in den Suchbegriff – die Modellbezeichnung allein reicht nicht, weil beide Geräte oft in derselben Produktbeschreibung auftauchen.

    Kann ich eine gehärtete Standarddüse nachrüsten?

    Nicht im klassischen Sinn. Der A1 mini hat kein Standardgewinde für Einzeldüsen; die Spitze steckt in der Hotend-Baugruppe. Eine härtere Spitze bekommst du über eine Hotend-Einheit in gehärteter Ausführung oder über ein Drittanbieter-Hotend mit ausdrücklicher Freigabe für die A1-Serie.

    Ist das Hotend des A1 mini dasselbe wie beim A1?

    Beide gehören zur A1-Hotend-Familie, gemeinsam mit dem A2L – der Aufbau ist innerhalb der Familie derselbe. Prüfe trotzdem, dass ein Angebot die A1-Serie ausdrücklich nennt. Einheiten der X1/P1-Familie und der H2-Familie sind ausgeschlossen.

    Lohnt sich eine zweite Druckplatte?

    Am A1 mini besonders, weil die Aufträge kurz sind. Mit einem zweiten Blech startest du den nächsten Druck, während das fertige Teil noch abkühlt – und du erzwingst nicht durch Biegen bei Restwärme, was der abgekühlten Platte von selbst gelingt. Genau dieses Biegen im warmen Zustand kostet Beschichtung.

    Fazit

    Der A1 mini ist beim Zubehör unkompliziert, solange du zwei Dinge im Kopf behältst: Die Platte ist 180 × 180 mm groß und teilt sich mit keinem anderen Modell, und eine Einzeldüse existiert für dieses Gerät nicht – ersetzt wird die Hotend-Baugruppe der A1-Familie.

    Jahresbedarf: bei überwiegend kleinen Teilen aus PLA und PETG kommst du oft mit einem PTFE-Röhrchen, gelegentlich einer Schneidklinge und nichts weiter durch das Jahr – ein niedriger zweistelliger Betrag. Die Druckplatte hält je nach Umgang mehrere Jahre, das Hotend ebenfalls, solange kein abrasives Material läuft. Sobald Carbon ins Spiel kommt, ändert sich das Bild: PTFE alle zwei Rollen statt alle sechs, und eine Messingspitze ist nach den E3D-Messwerten mit rund 250 g am Ende.

    Die zwei Prüfungen vor jeder Bestellung: Steht das Maß 180 × 180 mm dabei? Und steht ausdrücklich die A1-Serie dabei? Wenn beides stimmt, ist der Rest unkritisch.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Anycubic Kobra 3 und 4: Verschleißteile im Überblick

    Die Kobra 3 und die Kobra 4 sind schnelle Drucker mit einem Multimaterial-System, das viermal so viele Filamentwechsel produziert wie ein Einfarbdruck – und genau das macht die Verschleißteile zum Thema. Wer weiß, welche Teile an diesen Geräten wirklich altern, kauft einmal richtig ein statt dreimal daneben. Dieser Artikel sortiert die Teileliste der Kobra-3- und Kobra-4-Familie, nennt die belegten Verschleißzahlen aus fremden Messreihen und sagt offen, wo Anycubic kein Intervall angibt.

    Das Wichtigste in Kürze

    • Zur Kobra-3-/4-Familie gehören Kobra 4, Kobra 4 Combo, Kobra 3 Combo, Kobra 3 V2 Combo, Kobra 3 Max und Kobra 3 Max Combo. Die Combo-Varianten bringen das Multimaterial-System mit.
    • Anycubic nennt für keines dieser Teile ein Wechselintervall in Stunden oder Kilogramm. Wer dir eine feste Zahl verspricht, hat sie geschätzt.
    • Belegte Fremdmessungen: E3D gibt eine 0,4-mm-Messingdüse nach rund 250 g Carbonfilament als zerstört an, gehärteter Stahl übersteht etwa 2,5 kg. CNC Kitchen kommt bei Carbon-PETG auf rund 360 g bis zum massiven Verschleiß – und auf über 1.000 Druckstunden mit Standardmaterial ohne deutliche Spuren.
    • Das ACE Pro und das ACE 2 Pro fassen vier Rollen und schaffen laut Anycubic bis zu 16 Farben. Jeder Farbwechsel bedeutet Bewegung im Filamentpfad – Verschleiß entsteht schneller als beim Einfarbdruck.
    • Ein offener Düsenstandard wie E3D V6 ist für die Kobra-Serie nicht belegt. Bestelle nach Modellbezeichnung, nicht nach Gewindemaß.
    Cool-PEI-Bauplatte für Anycubic Kobra 3 V2, Federstahl, beidseitig nutzbar
    Cool-PEI-Bauplatte für Anycubic Kobra 3 V2, Federstahl, beidseitig nutzbar

    21,99 € (Stand: 19.08.2026)

    Die Druckplatte altert am sichtbarsten – und ist das erste Teil, das man doppelt haben will, weil ein zweites Blech den Drucker weiterlaufen lässt, während das erste abkühlt. Achte darauf, dass Außenmaß und Aussparungen zu deinem Gerät passen: Die Max-Varianten der Serie haben ein deutlich größeres Bett als die Standardmodelle. Prüfe vor dem Kauf die Baugröße deines Betts.

    Auf Amazon ansehen

    Warum an der Kobra 3 und 4 überhaupt etwas verschleißt

    Ein FDM-Drucker hat vier Stellen, an denen Material gegen Material arbeitet – alle vier sitzen im Filamentpfad oder direkt daneben.

    Die Düse wird von innen ausgehöhlt. Bei reinem PLA ist das harmlos, weil der Werkstoff weicher ist als Messing. Sobald Füllstoffe dazukommen – Carbonfasern, Glasfasern, Glimmerpartikel in Silk- und Glow-Filamenten –, wirkt jede Bahn wie feines Schleifmittel. Die Bohrung wird größer und verliert ihre scharfe Austrittskante. Der Druck wird dadurch nicht sofort schlecht, sondern schleichend ungenauer: Wandstärken stimmen nicht mehr, die Oberfläche wird unruhig.

    Der PTFE-Schlauch wird an beiden Enden mürbe. Bei den Combo-Varianten legt das Filament einen langen Weg vom Multimaterial-System bis zum Druckkopf zurück. Jeder Farbwechsel zieht das Material vor und zurück, und die Schnittkanten schaben dabei über die Innenwand. Am heißen Ende kommt Temperatur dazu: PTFE altert, wird spröde und weitet sich. Das Ergebnis sind Fehlzuführungen, die wie ein Extruderproblem aussehen, aber keines sind.

    Die Druckplatte verliert punktuell Haftung. Die PEI-Beschichtung nutzt sich dort ab, wo am häufigsten gedruckt wird – also in der Mitte. Deshalb hält der Rand oft noch tadellos, während sich mittig die erste Schicht löst. Hinzu kommt der häufigste Anwenderfehler überhaupt: Hautfett. PEI reagiert darauf extrem empfindlich, und viele vermeintlich verschlissene Platten sind schlicht ungereinigt.

    Die Extruderzähne setzen sich zu. Nach vielen Wechseln sitzt Abrieb in den Zahnzwischenräumen der Antriebsräder, der Griff wird schlechter, und der Extruder rutscht durch, statt zu fördern.

    Wann was raus muss – und wo Anycubic schweigt

    Die ehrliche Ausgangslage: Anycubic veröffentlicht für die Kobra-3- und Kobra-4-Familie keine Verschleißintervalle – weder für die Düse noch für PTFE-Schlauch, Druckplatte oder Antriebsräder. Wer belastbare Zahlen will, muss sie aus Messreihen anderer übertragen und dabei wissen, dass sie nur die Größenordnung liefern. Diese Zahlen sind belegt und gelten materialbezogen, nicht gerätebezogen:

    • E3D: Eine 0,4-mm-Messingdüse ist nach rund 250 g Carbonfilament zerstört; eine gehärtete Stahldüse übersteht rund 2,5 kg. E3D fasst das mit „rund drei Messingdüsen pro Spule“ zusammen.
    • CNC Kitchen: Bei Carbon-PETG traten nach etwa 360 g massive Verschleißspuren auf. Mit Standardmaterial ohne Füllstoffe zeigte dieselbe Messreihe nach über 1.000 Druckstunden keine deutlichen Spuren.

    Für den Alltag heißt das: Wer nur PLA und PETG druckt, wechselt die Düse selten und dann eher wegen einer Verstopfung als wegen Verschleiß. Wer faserverstärktes Material verarbeitet, geht von Anfang an auf eine gehärtete Düse. Denk daran, dass auch Silk-, Glow- und Marmor-Filamente abrasiv sind, obwohl ihnen niemand das ansieht.

    Die drei Symptome, an denen du es ohne Zahl erkennst

    1. Die Wandstärke wandert. Teile werden minimal zu dick, obwohl am Slicer nichts geändert wurde. Das ist die klassische Signatur einer aufgeweiteten Düsenbohrung – der Kalibrierwürfel misst plötzlich anders als vor einem halben Jahr.
    2. Die erste Schicht hält nur noch am Rand. Bevor du die Platte abschreibst: einmal gründlich mit Isopropanol reinigen. Hält es danach immer noch nur außen, ist die Beschichtung in der Mitte durch.
    3. Der Extruder klickt bei Farbwechseln. Ein tickendes Geräusch beim Einziehen des Filaments, ohne dass die Düse verstopft ist, deutet auf verschmutzte oder abgenutzte Antriebsräder – oder auf einen aufgeweiteten PTFE-Schlauch, in dem das Filamentende hängen bleibt.

    Original oder Nachbau?

    Anycubic baut keinen Ersatzteilzwang auf, dokumentiert aber auch keinen offenen Industriestandard. Praktisch heißt das: Düsen-Baugruppen und Hotends kaufst du am sichersten nach Modellbezeichnung. Bei Druckplatten, PTFE-Schläuchen und Lüftern ist der Drittanbietermarkt dagegen groß und unproblematisch.

    Kriterium Herstellerteil Drittanbieter
    Preisklasse höher, dafür eindeutig zugeordnet deutlich günstiger, oft im Mehrfachpack
    Passgenauigkeit nach Modellnamen bestellbar Maße und Modellliste selbst prüfen
    Düse und Hotend empfohlen – Baugruppe statt Einzelteil nur mit ausdrücklicher Kobra-Freigabe
    Druckplatte solide, aber selten die günstigste Wahl breite Auswahl, oft beidseitig beschichtet
    PTFE, Lüfter, Riemen verfügbar Standardware, unkritisch
    Risiko bei Fehlkauf gering hoch bei Hotend-Teilen, gering beim Rest

    Die Regel für diese Serie lautet deshalb: Alles, was mit Hitze und Druck arbeitet, nach Modell kaufen. Alles, was nur Geometrie ist, darf ein Nachbau sein. Grundlagen dazu stehen im Überblick zu Düsen für 3D-Drucker.

    Für die Düse selbst steht hier bewusst keine Produktempfehlung: Im Amazon-Sortiment ließ sich kein gehärtetes Düsenset finden, das die Kobra 3 oder die Kobra 4 ausdrücklich nennt. Angeboten werden vor allem Sets für die Kobra 2, die Kobra X, die S1 und die Max-Varianten – und die gehören nach dem, was oben steht, nicht ungeprüft an dieses Gerät. Für dieses eine Teil ist der Weg über den Herstellershop oder über ein Angebot, das dein Modell namentlich in der Kompatibilitätsliste führt, der sichere.

    Passt das zu meinem Drucker? Die Teileliste der Serie

    Diese sechs Geräte bilden die Kobra-3-/4-Familie. Entscheidend für den Teilekauf ist nicht die Modellnummer, sondern die Bettgröße und die Frage, ob ein Multimaterial-System angeschlossen ist.

    Modell Multimaterial ab Werk Worauf beim Teilekauf achten
    Kobra 4 nein Standardbett, kurzer Filamentweg
    Kobra 4 Combo ja zusätzlich PTFE-Zuführung und Trockenmittel
    Kobra 3 Combo ja Standardbett, hoher Wechselanteil
    Kobra 3 V2 Combo ja Teile nicht ungeprüft von der ersten Version übernehmen
    Kobra 3 Max nein Großformatbett – Plattenmaß zwingend prüfen
    Kobra 3 Max Combo ja Großformatbett plus langer Filamentpfad

    Und das sind die Teile, die an diesen Geräten tatsächlich altern:

    • Düse beziehungsweise Düsen-Baugruppe – das am häufigsten getauschte Teil. Messing für Standardmaterial, gehärtet für alles mit Füllstoffen.
    • Hotend als Einheit – bei Ausfall von Heizpatrone oder Thermistor meist der pragmatischere Weg.
    • PTFE-Schlauch – bei Combo-Geräten der lange Zuführschlauch plus die kurze Innenführung im Druckkopf.
    • Federstahl-Druckplatte mit PEI-Beschichtung – Verbrauchsteil, kein Dauerteil. Mehr dazu im Überblick zur PEI-Druckplatte.
    • Extruder-Antriebsräder – reinigen, bevor du sie ersetzt; oft ist nur Abrieb das Problem.
    • Bauteil- und Hotend-Lüfter – kündigen sich durch Geräusch an, nicht durch Druckfehler.
    • Riemen und Trockenmittel – die seltenste und die am häufigsten vergessene Position.

    Was das ACE Pro für den Verschleiß bedeutet

    Das ACE Pro und das ACE 2 Pro nehmen vier Rollen auf und erlauben laut Anycubic bis zu 16 Farben in einem Druck. Das ist der Reiz der Combo-Modelle – und der Grund, warum deren Verschleißteile schneller altern.

    Der Mechanismus ist einfach: Jeder Farbwechsel bedeutet Ausziehen, Einziehen und ein Spülvolumen, das komplett durch die Düse geht. Ein Modell mit vier Farben und vielen Wechseln kann mehr Material durch die Düse schieben, als das fertige Teil wiegt – und für den Verschleiß zählt genau diese Gesamtmenge, nicht das Bauteilgewicht. Wer mehrfarbig druckt, rechnet seine Düsenlaufleistung deshalb nach verbrauchtem Filament, nicht nach fertigen Teilen.

    Die zweite Folge betrifft den Filamentpfad. Fehlerbilder wie „Filament wird nicht eingezogen“ oder „Wechsel bricht ab“ haben bei allen Systemen dieser Bauart dieselben drei Ursachen: feuchtes Material, ein aufgeweiteter PTFE-Schlauch und schlecht geschnittene Filamentenden. Wie man das systematisch eingrenzt, steht im Artikel zu Störungen an Multimaterial-Systemen.

    Drittens: Feuchtigkeit. Ein Multimaterial-System hält vier Rollen tagelang offen im Gerät. Trockenmittel ist deshalb kein Zubehör, sondern Verbrauchsmaterial. Und wenn Filament bereits feucht ist, hilft nur noch aktives Trocknen, nicht bloßes Lagern.

    Teile wechseln – die Reihenfolge, die Ärger spart

    1. Erst diagnostizieren, dann bestellen. Ersetze nicht die Düse, wenn in Wahrheit der Extruder rutscht.
    2. Filament vorher entladen. Bei Combo-Geräten über die Gerätefunktion, nicht von Hand am Schlauch ziehen – das reißt Filamentenden ab, die anschließend im Pfad stecken.
    3. Düse heiß wechseln. Der Kunststoff im Heizblock muss weich sein, sonst reißt beim Lösen Material mit. Handschuhe sind hier Pflicht.
    4. PTFE gerade und stumpf ablängen. Ein schräger Schnitt hinterlässt einen Spalt vor der Düse – die häufigste Ursache für Verstopfungen nach einer Reparatur.
    5. Nach jedem Eingriff am Druckkopf neu nivellieren. Düsentausch, Hotend-Tausch und ein neues Blech verschieben den Nullpunkt.
    6. Erste Schicht kontrollieren, bevor der große Druck startet. Ein Testquadrat kostet Minuten und spart die Nacht.
    7. Wechsel notieren. Datum und Filamentmenge auf einen Zettel am Drucker – weil kein Intervall vorgegeben ist, ist deine eigene Aufzeichnung die einzige Datenbasis.

    Häufige Fragen

    Passen Düsen der Kobra 3 auch in die Kobra 4?

    Das ist nicht belegt, und genau hier entstehen die teuren Fehlkäufe. Anycubic dokumentiert für diese Serie keinen offenen Industriestandard, an dem man Austauschbarkeit ablesen könnte. Bestelle nach der exakten Modellbezeichnung deines Geräts – auch zwischen Kobra 3 Combo und Kobra 3 V2 Combo lohnt der Blick in die Kompatibilitätsangabe des Anbieters.

    Wie oft muss ich den PTFE-Schlauch tauschen?

    Anycubic nennt dafür kein Intervall. Andere Hersteller tun das durchaus – Bambu Lab gibt für seine Geräte einen Wechsel alle sechs Rollen an, bei abrasivem Material alle zwei. Als Orientierung brauchbar, als verbindliche Vorgabe für die Kobra nicht. Praktisch gilt: tauschen, wenn die Innenwand sichtbar geweitet oder verfärbt ist oder Filamentenden regelmäßig hängen bleiben.

    Brauche ich für die Kobra 3 Max andere Teile als für die Kobra 3?

    Bei Düse, Hotend und PTFE nicht zwangsläufig, bei der Druckplatte ganz sicher. Die Max-Varianten haben ein deutlich größeres Bett, und ein Blech im Standardmaß ist dort schlicht unbrauchbar. Miss vor der Bestellung Außenmaß und Aussparungen ab, statt dich auf die Modellliste im Angebotstext zu verlassen.

    Lohnt sich ein Zweitblech?

    Ja – nicht wegen des Verschleißes, sondern wegen der Ausfallzeit. Solange das erste Blech abkühlt, damit sich das Teil löst, kann auf dem zweiten schon der nächste Druck starten.

    Fazit

    Die Kobra-3-/4-Familie ist im Unterhalt unkompliziert, solange man zwei Dinge akzeptiert. Erstens: Anycubic gibt keine Wechselintervalle vor, also musst du selbst mitschreiben, wie viel Filament durch die Düse gelaufen ist. Zweitens: Bei allem, was mit Hitze arbeitet, gilt Kauf nach Modellbezeichnung – erfundene Kompatibilität ist hier der teuerste Fehler.

    Der sinnvollste Startvorrat besteht aus einem zweiten Druckblech, einer gehärteten Düse und einem Meter PTFE-Schlauch. Wer ein Combo-Gerät hat, legt Trockenmittel dazu.

    Jahreskosten: Für ein Gerät, das mehrmals pro Woche läuft und überwiegend PLA und PETG verarbeitet, bleiben die Verschleißteile über ein Jahr in einem niedrigen zweistelligen Bereich – Blech und Düse machen den Löwenanteil aus. Wer faserverstärkt druckt, verschiebt das nach oben, spart aber durch die gehärtete Düse einen Großteil der Nachkäufe wieder ein.

    Wer statt einer Kobra 3 oder 4 ein Gerät der S1- oder X-Reihe betreibt, findet die Teileliste dafür im Artikel zu Kobra S1 und Kobra X – die Bauräume und damit die Plattenmaße unterscheiden sich.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Bambu Lab A2L: Zubehör und Verschleißteile

    Der A2L ist seit dem 1. Juni 2026 am Markt, und wer ein frisch erschienenes Gerät kauft, weiß über dessen Verschleißteile zwangsläufig weniger als über einen Drucker, der seit Jahren läuft. Bei Bambu Lab kommt eine Besonderheit dazu, die jeden Fehlkauf teuer macht: Es gibt keine Einzeldüsen im Standardgewinde, und die Hotend-Baugruppen der Geräteserien sind untereinander nicht austauschbar. Dieser Artikel sammelt, was für den A2L an Zubehör und Verschleißteilen belegt ist, benennt offen, wo die Datenlage dünn ist, und zeigt, wie du trotzdem sicher bestellst.

    Das Wichtigste in Kürze

    • Bambu Lab verkauft keine Einzeldüsen im Standardgewinde – die Düse ist Bestandteil der Hotend-Baugruppe. Das ist der wichtigste Satz für jeden Bambu-Drucker.
    • Es existieren drei untereinander inkompatible Hotend-Familien: X1/P1-Serie, A1-Serie und die Reihe um H2, H2S, H2C, P2S und X2D. In dieser Aufstellung taucht der A2L nicht ausdrücklich auf – seine Zuordnung ist damit nicht belegt und muss vor dem Kauf am Gerät geprüft werden.
    • Bambu dokumentiert Wechselintervalle serienweise: PTFE-Schlauch bei der A1-Serie alle sechs Rollen, mit Carbonmaterial alle zwei; bei der X1-Serie alle zehn beziehungsweise fünf. Eine eigene Angabe für den A2L liegt nicht vor.
    • Die Klinge des Filamentschneiders ist laut Bambu-Wiki alle drei Rollen fällig, Gehäuse-Aktivkohlefilter alle drei Monate bei acht Betriebsstunden am Tag.
    • Abrasives Filament ist der größte Kostentreiber: Laut E3D ist eine Messingdüse mit 0,4 mm nach rund 250 g Carbonmaterial zerstört, eine gehärtete Spitze übersteht etwa 2,5 kg.
    UniTak3D Hochtemperatur-Hotend 0,4 mm für Bambu Lab A1 mini und A2L, 2 Stück
    UniTak3D Hochtemperatur-Hotend 0,4 mm für Bambu Lab A1 mini und A2L, 2 Stück

    18,98 € (Stand: 19.08.2026)

    Die Hotend-Baugruppe ist bei diesen Geräten das zentrale Verschleißteil, weil die Düse fest dazugehört. Entscheidend ist nicht die Marke auf der Verpackung, sondern die Geräteserie: Kaufe nur, was dein Modell ausdrücklich in der Kompatibilitätsliste nennt, und prüfe zusätzlich den angegebenen Düsendurchmesser.

    Auf Amazon ansehen

    Was an einem A2L überhaupt verschleißt

    Verschleiß am 3D-Drucker verteilt sich auf wenige Baugruppen, und die Reihenfolge ist bei allen aktuellen Geräten ähnlich. Zuerst geht die Spitze, dann die Filamentführung, dann die Haftschicht der Platte, zuletzt die Mechanik.

    Die Düsenspitze. Sie ist das am schnellsten alternde Teil, und zwar fast ausschließlich durch das Material, das durchläuft. Wie die Bohrung sich aufweitet und was das mit der Extrusionsbreite macht, steht ausführlich im Artikel zu den Düsen im 3D-Drucker. Der Unterschied zu einem klassischen Gerät: Du kannst die Spitze hier nicht einzeln ersetzen.

    Die Filamentführung aus PTFE. Das Röhrchen leitet das Filament vom Extruder in die heiße Zone. Es scheuert sich innen auf, besonders schnell bei gefüllten Materialien, und irgendwann fühlt sich der Vorschub zäh an. Details dazu im Beitrag zum PTFE-Schlauch.

    Die Haftschicht der Druckplatte. Nicht die Stahlplatte verschleißt, sondern ihre Beschichtung – durch Reinigungsmittel, durch Fingerfett, durch abgerissene Reste beim Ablösen kalter Teile. Was das für Wechselintervalle bedeutet, steht im Artikel zur PEI-Druckplatte.

    Kleinteile, die man vergisst. Die Klinge des Filamentschneiders stumpft ab und erzeugt keine saubere Schnittkante mehr, was Einzugsfehler nach sich zieht. Lüfterlager werden laut, Riemen längen sich, das Extruderzahnrad setzt sich mit Materialstaub zu, die Silikonsocke wird hart und rissig.

    Welche Intervalle belegt sind – und welche nicht

    Bambu Lab dokumentiert im eigenen Wiki einige Intervalle bemerkenswert klar, und zwar serienbezogen. Belegt ist:

    • PTFE-Schlauch, A1-Serie: alle sechs Filamentrollen, bei Carbonmaterial alle zwei.
    • PTFE-Schlauch, X1-Serie: alle zehn Rollen, bei abrasivem Material alle fünf.
    • Klinge des Filamentschneiders: alle drei Rollen.
    • Gehäuse-Aktivkohlefilter: alle drei Monate bei acht Betriebsstunden pro Tag.

    Was in dieser Aufstellung fehlt, ist genauso wichtig: Für den A2L liegt keine eigene Intervallangabe vor. Die genannten Rollenzahlen sind Serienangaben, und ob der A2L unter eine davon fällt, ist nicht belegt. Wer die Sechs-Rollen-Regel der A1-Serie einfach übernimmt, rechnet mit einer Zahl, die für sein Gerät niemand bestätigt hat. Nutze sie als grobe Orientierung, nicht als Garantie – und schau nach jedem Materialwechsel auf gefülltes Filament früher nach.

    Für die großen Baugruppen nennt Bambu ohnehin kein Intervall: nicht für das Hotend, nicht für die Druckplatte, nicht für Riemen oder Lüfter. Das ist konsequent, denn die Lebensdauer hängt fast vollständig vom Material ab. Es gibt allerdings Messreihen: CNC Kitchen sah bei carbongefülltem PETG nach rund 360 g massiven Verschleiß, während dieselbe Düse mit Standardmaterial über 1.000 Druckstunden ohne deutliche Spuren überstand. Drei Symptome ersetzen die fehlende Zahl:

    1. Die erste Schicht wird breiter. Linien fließen ineinander, obwohl du nichts geändert hast – ein typisches Zeichen für eine aufgeweitete Bohrung.
    2. Verstopfungen kommen zurück. Ein einzelner Clog ist normal. Wiederholt er sich nach jeder Reinigung, ist die Innengeometrie hin.
    3. Der Vorschub wird zäh. Klickende Geräusche am Extruder und unterextrudierte Wände deuten auf Führung oder Spitze, nicht auf den Slicer.

    Wie man das in einen festen Rhythmus bringt, steht im Wartungsplan für 3D-Drucker.

    Die offene Frage: zu welcher Hotend-Familie gehört der A2L?

    Hier ist die ehrliche Antwort wichtiger als eine schnelle. Belegt sind drei Hotend-Familien, die untereinander nicht kompatibel sind: die X1/P1-Serie, die A1-Serie und die Reihe um H2, H2S, H2C, P2S und X2D. Der A2L steht in dieser Aufstellung nicht ausdrücklich. Naheliegend wäre eine Zuordnung zur Einsteigerreihe – aber „naheliegend“ ist bei Hotends keine Kaufgrundlage.

    So klärst du es sicher, bevor du bestellst:

    • Filtere im Ersatzteilangebot nach deinem Gerät, statt nach der Marke. Eine Baugruppe, die den A2L nicht namentlich nennt, ist keine bestätigte Passung.
    • Vergleiche die Artikelbezeichnung des Herstellers mit dem Teil, das in deinem Drucker sitzt – im Zweifel mit ausgebautem Teil in der Hand.
    • Frage beim Händler oder beim Hersteller-Support nach, wenn eine Angebotsbeschreibung nur „passend für Bambu Lab“ sagt. Diese Formulierung ist wertlos.
    • Kaufe nicht nach Optik. Mehrere Bambu-Hotends sehen einander ähnlich und sind trotzdem nicht tauschbar.

    Original oder Nachbau – gibt es hier überhaupt eine Wahl?

    Bei einem klassischen Drucker mit V6- oder MK8-Gewinde entscheidest du zwischen Originaldüse und Nachbau. Bei Bambu Lab entfällt diese Entscheidung weitgehend, weil die Düse Teil der Baugruppe ist und die Baugruppe auf Steckkontakte, Kühlkörpergeometrie und Sensorik des Geräts zugeschnitten ist. Du wählst also eher zwischen Ausführungen innerhalb deiner Serie – etwa zwischen Düsendurchmessern oder zwischen Messing und einer gehärteten Spitze.

    Eine Drittanbieterlandschaft existiert durchaus: Micro Swiss, Advanc3D, E3D, Bondtech, Phaetus und 3dSolex sind im deutschen Fachhandel gelistet, Trianglelab vor allem über Marktplätze. Für ein Gerät, das erst im Juni 2026 erschienen ist, gilt allerdings die nüchterne Erwartung, dass diese Anbieter zuerst die etablierten Serien bedienen. Ein Drittanbieterteil, das den A2L nicht ausdrücklich aufführt, ist für dich kein Angebot.

    Kriterium Original-Baugruppe Drittanbieter-Lösung
    Passform ab Werk abgestimmt, sofern die richtige Serie gewählt ist nur bei ausdrücklicher Gerätefreigabe
    Verfügbarkeit für ein neues Modell von Anfang an erfahrungsgemäß erst mit Verzögerung
    Düse einzeln tauschbar nein, nur als Einheit teilweise, je nach Konstruktion
    Slicer-Profile hinterlegt Temperatur und Fluss meist nachzukalibrieren
    Sinnvoll für Ersatz nach Verschleiß, Gerät im Dauerbetrieb härtere Spitze, höherer Durchsatz – wenn freigegeben

    Anders sieht es bei den Teilen aus, die kein proprietäres Interface haben. PTFE-Schlauch, Klebestift, Reinigungsnadeln, Trockenmittel und Ersatzklingen sind Massenware, bei der ein Markenaufpreis selten begründet ist – hier lohnt der Blick auf Vorratspackungen.

    PTFE-Schlauch 5 m mit Cutter, 2,5 mm ID x 4 mm OD
    PTFE-Schlauch 5 m mit Cutter, 2,5 mm ID x 4 mm OD

    8,95 € (Stand: 19.08.2026)

    Die Filamentführung ist das Verschleißteil mit dem besten Verhältnis aus Aufwand und Wirkung: klein, günstig, in Minuten getauscht. Achte auf den Innendurchmesser für 1,75-mm-Filament und darauf, dass du das Stück auf die bei dir verbaute Länge kürzen kannst – Vorratsware wird üblicherweise als Meterware geliefert.

    Auf Amazon ansehen

    Passt das zu meinem Drucker? Die Teileliste im Überblick

    Diese Liste ordnet die Teile danach, wie sicher die Kompatibilität geklärt werden kann. Die linke Spalte ist die Einkaufsliste, die rechte die Prüfaufgabe vor dem Bestellen.

    Teil Was gilt Vor dem Kauf prüfen
    Hotend-Baugruppe (mit Düse) proprietär, kein Standardgewinde, drei inkompatible Familien ausdrückliche Nennung des A2L, dazu Düsendurchmesser
    Gehärtete Ausführung für abrasives Material Pflicht bei Carbon- und Glasfaseranteil Serie und Werkstoff der Spitze
    Druckplatte Federstahl mit Beschichtung, glatt oder texturiert Kantenmaß der eingebauten Platte nachmessen
    PTFE-Schlauch Meterware, unkritisch Innendurchmesser für 1,75 mm
    Klinge des Filamentschneiders alle drei Rollen laut Bambu-Wiki Bauform am eigenen Gerät vergleichen
    Silikonsocke formgebunden an den Heizblock gehört zur jeweiligen Hotend-Familie
    Lüfter, Riemen, Extruderzahnrad kein Herstellerintervall, Tausch nach Symptom Maß beziehungsweise Steckertyp des Originalteils
    Verbrauchsmaterial Klebestift, Reinigungsnadel, Isopropanol, Trockenmittel unkritisch; Trockenmittel ist laut Bambu nicht wiederverwendbar

    Wer regelmäßig gefülltes Filament druckt, sollte die gehärtete Variante nicht als Luxus sehen: E3D beziffert die Standzeit einer Messingdüse mit 0,4 mm auf rund 250 g Carbonmaterial und spricht von etwa drei Messingdüsen pro Spule, während eine gehärtete Spitze rund 2,5 kg übersteht. Was das im Alltag heißt, steht im Artikel zur gehärteten Düse; die Bauform der kompletten Einheit erklärt der Beitrag zum kompletten Hotend.

    Verschleißteile wechseln in fünf Schritten

    1. Filament warm entladen, dann abkühlen lassen. Geschraubt wird am kalten Gerät, entladen am warmen – sonst bleibt ein Rest im Schacht.
    2. Strom weg, bevor Stecker gezogen werden. Heizpatrone und Temperatursensor liefern Werte, auf die die Firmware sofort reagiert.
    3. Ein Foto vom Kabelbaum machen. Zwei Minuten Aufwand, die beim Zusammenbau jedes Rätselraten ersparen. Stecker immer am Gehäuse ziehen, nie am Draht.
    4. Neues Teil montieren, ohne zu überdrehen. Klemmt es, sitzt fast immer noch eine Schraube oder ein Clip – Gewalt verspannt die Baugruppe.
    5. Kalibrieren. Nach jedem Eingriff am Hotend oder an der Platte gehören Erstschicht- beziehungsweise Z-Offset-Kalibrierung und eine kurze Flusskalibrierung dazu.

    Die drei häufigsten Fehler: ein nur halb eingerasteter Stecker, der mitten im Druck einen Temperaturfehler auslöst; eine übersprungene Kalibrierung, nach der die erste Schicht daneben sitzt; und ein zu langer PTFE-Abschnitt, der sich im Bogen staucht und den Vorschub bremst.

    Häufige Fragen

    Kann ich am A2L einfach eine 0,4-mm-Düse nachkaufen?

    Nein, jedenfalls nicht wie bei einem klassischen Gerät. Bambu Lab verkauft keine Einzeldüsen im Standardgewinde; die Spitze ist Teil der Hotend-Baugruppe. Du kaufst also eine komplette Einheit im gewünschten Durchmesser – und musst dabei sicher sein, dass sie für dein Modell freigegeben ist.

    Passen A1-Teile in den A2L?

    Das lässt sich hier nicht seriös beantworten. Belegt sind drei Hotend-Familien, und der A2L wird in dieser Aufstellung nicht ausdrücklich geführt. Solange der Hersteller die Zuordnung nicht selbst nennt, ist jede Aussage dazu geraten. Verlass dich auf die Kompatibilitätsangabe im Angebot, nicht auf die Ähnlichkeit der Modellnamen.

    Welche Ersatzteile sollte ich von Anfang an im Schrank haben?

    Drei Dinge decken die häufigsten Ausfälle ab: ein Stück PTFE-Schlauch, eine Ersatzklinge für den Filamentschneider und eine zweite Hotend-Einheit, sobald die Kompatibilität geklärt ist. Der Grund für Letzteres ist Zeit, nicht Geld – ein defektes Hotend legt den Drucker am zuverlässigsten für Tage still.

    Kann ich das Trockenmittel im Ofen regenerieren?

    Bambu sagt dazu ausdrücklich das Gegenteil: Das mitgelieferte Trockenmittel ist laut Hersteller nicht wiederverwendbar. Wer es trotzdem versucht, riskiert im besten Fall wirkungsloses Granulat und im schlechteren Fall Staub im Trocknungsfach. Nachkaufen ist hier die vom Hersteller vorgesehene Lösung.

    Fazit

    Beim A2L ist die wichtigste Information keine Zahl, sondern eine Lücke: Die drei belegten Bambu-Hotend-Familien führen dieses Modell nicht ausdrücklich auf. Solange das so ist, gilt für jede Baugruppe mit Düse, Heizblock oder Silikonsocke die gleiche Regel – nur kaufen, was den A2L namentlich nennt. Alles andere ist ein Fehlkauf mit Ansage.

    Unkritisch sind dagegen die Teile ohne proprietäres Interface: PTFE-Schlauch, Klingen, Klebestift, Reinigungsnadeln, Trockenmittel. Hier lohnen Vorratspackungen, und hier sparst du auch am ehesten. Bei der Druckplatte entscheidet das nachgemessene Kantenmaß, nicht der Modellname im Angebotstitel.

    Was im Jahr zusammenkommt: Bei Standardmaterial und moderater Nutzung bleibt es meist bei Kleinteilen – ein paar Meter PTFE, ein bis zwei Klingen, gelegentlich eine neue Platte; zusammen ein niedriger zweistelliger Betrag. Kippen kann das nur abrasives Filament: Mit der E3D-Zahl von rund 250 g pro Messingdüse gerechnet, tauschst du im Carbonbetrieb mehrfach im Jahr eine komplette Hotend-Einheit. Wer gefülltes Material druckt, plant deshalb gleich die gehärtete Ausführung ein.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.