Kategorie: Zubehör & Ausrüstung

Trockner, Multimaterial-Systeme, Werkzeug, Nachbearbeitung und Resin-Zubehör.

  • Werkstattordnung für den 3D-Druck: Kleinteile, Werkzeug, Licht

    Eine 0,4er und eine 0,6er Düse sehen im Schälchen gleich aus. Ein Beutel mit gemischten Gewindeeinsätzen kostet bei jedem Zugriff eine Minute Sucherei, und die Schraube, die beim Zerlegen des Hotends wegrollt, taucht erst Wochen später wieder auf. Ordnung ist im 3D-Druck kein Selbstzweck – sie ist der Unterschied zwischen zehn Minuten Wartung und einem verlorenen Abend.

    Das Wichtigste in Kürze

    • Beschriften ist wichtiger als sortieren. Düsengrößen und Gewindegrößen lassen sich mit bloßem Auge nicht unterscheiden.
    • Eine Magnetschale beim Zerlegen verhindert genau den Ärger, der einen Reparaturabend ruiniert.
    • Verbrauchs- und Verschleißteile gehören in Griffweite des Druckers, nicht in den Keller.
    • Gutes Licht ist ein Diagnosewerkzeug: Die erste Schicht beurteilt man nur bei flach einfallendem Licht.
    • Kleinteile in durchsichtigen Kästen mit festen Plätzen – gesucht wird nach Ort, nicht nach Aussehen.
    • Wandflächen nutzen: Was hängt, liegt nicht im Weg und ist trotzdem sofort greifbar.

    Was im 3D-Druck tatsächlich herumliegt

    Der Bedarf ist speziell. Es geht selten um große Werkzeuge, sondern um viele Kleinteile in ähnlicher Form: Düsen verschiedener Größen, Gewindeeinsätze in fünf Gewinden, Schrauben in acht Längen, Ersatzriemen, PTFE-Stücke, Reinigungsnadeln, Thermistoren. Dazu kommen Verbrauchsmittel wie Isopropanol und Klebestift und die Werkzeuge, die man bei jeder Wartung braucht.

    Das Grundproblem. Diese Teile sind klein, sehen sich zum Verwechseln ähnlich und werden selten, aber dann dringend gebraucht – meist mitten in einer Reparatur, bei der der Drucker bereits halb zerlegt ist. Ein System, das erst beim Suchen entsteht, ist in genau diesem Moment nicht da.

    Kleinteile: Kästen mit festen Plätzen

    Sortimentskästen mit durchsichtigem Deckel sind für diesen Zweck ideal, weil man den Inhalt sieht, ohne zu öffnen, und weil sich mehrere davon stapeln lassen.

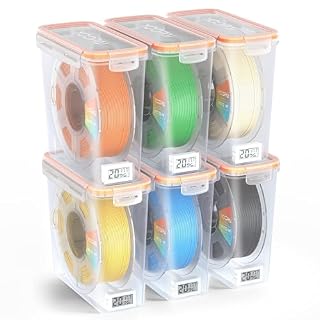
    Sortimentskästen mit Trennfächern, 10 Stück
    Sortimentskästen mit Trennfächern, 10 Stück

    37,98 € (Stand: 24.08.2026)

    Zehn Kästen klingen nach viel, sind aber schnell belegt: einer für Düsen, einer für Gewindeeinsätze, zwei für Schrauben nach Größe, einer für Elektronikkleinteile, einer für Ersatzteile des Druckers. Wichtig sind feste Trennwände statt verschiebbarer – bei verschiebbaren wandern die Teile beim Transport in die Nachbarfächer, und dann ist die Sortierung dahin. Beschriften Sie das Fach, nicht das Teil.

    Auf Amazon ansehen

    Beschriftung: der eigentliche Zeitgewinn

    Eine 0,4-Millimeter-Düse von einer 0,6er zu unterscheiden, verlangt entweder gutes Licht und scharfe Augen oder einen Messschieber. Dasselbe gilt für M3- und M4-Gewindeeinsätze, für Schraubenlängen und für Riemenbreiten. Wer beschriftet, spart sich diese Prüfung jedes Mal.

    Beschriftungsaufkleber, 200 Stück
    Beschriftungsaufkleber, 200 Stück

    8,99 € (Stand: 24.08.2026)

    Aufkleber statt Beschriftungsgerät reichen für Kästen und Fächer völlig und lassen sich mit einem normalen Stift schreiben. Für Düsen gilt ein Sonderfall: Sie sind zu klein für ein Etikett, gehören also in beschriftete Einzelfächer. Wer eine Düse aus dem Drucker nimmt und für später aufhebt, schreibt Größe und Betriebsstunden dazu – sonst landet eine abgenutzte Düse Monate später wieder im Hotend.

    Auf Amazon ansehen

    Beim Zerlegen: die Magnetschale

    Bei jeder Wartung am Hotend, am Extruder oder an der Elektronik fallen fünf bis zehn kleine Schrauben an – und die Wahrscheinlichkeit, dass eine davon vom Tisch rollt, ist hoch. Auf dem Boden zwischen Kabeln und Filamentresten ist sie schwer zu finden.

    Magnetische Werkzeugschalen, 2 Stück
    Magnetische Werkzeugschalen, 2 Stück

    16,95 € (Stand: 24.08.2026)

    Die Schale hält Schrauben fest, auch wenn sie umgestoßen wird. Zwei Stück sind sinnvoll, um die Teile getrennt zu halten – etwa Schrauben der Hotend-Abdeckung in der einen, Schrauben des Lüfters in der anderen. Ein Hinweis zur Elektronik: Auf magnetisierte Werkzeuge in der Nähe von Platinen und Steckverbindern kann man verzichten; für Schrauben ist der Magnet aber genau richtig.

    Auf Amazon ansehen

    Werkzeug an die Wand

    Werkzeug, das in einer Schublade liegt, wird für den kurzen Handgriff nicht geholt. Werkzeug, das an der Wand hängt, schon – und man sieht sofort, was fehlt.

    Werkzeugwand aus Metall, 120 x 60 Zentimeter, mit Haken
    Werkzeugwand aus Metall, 120 x 60 Zentimeter, mit Haken

    42,99 € (Stand: 24.08.2026)

    Eine Lochwand über oder neben dem Drucker nimmt genau die Werkzeuge auf, die ständig gebraucht werden: Spachtel, Seitenschneider, Inbusschlüssel, Pinzette, Entgrater. Der praktische Trick ist der Umriss: Wer die Kontur des Werkzeugs auf die Wand zeichnet, sieht auf einen Blick, was gerade fehlt. Bei Montage auf Rigips gehören Hohlraumdübel dazu, sonst reißt die Platte unter dem Gewicht aus.

    Auf Amazon ansehen

    Licht: unterschätzt und diagnostisch wichtig

    Die erste Schicht lässt sich nur beurteilen, wenn Licht flach über die Platte streift – im Deckenlicht von oben sieht eine zu hohe und eine zu niedrige Düse fast gleich aus.

    Akku-Werkstattleuchte mit 3000 Lumen und Magnetfuß
    Akku-Werkstattleuchte mit 3000 Lumen und Magnetfuß

    23,82 € (Stand: 24.08.2026)

    Eine Leuchte mit Magnetfuß lässt sich seitlich am Rahmen befestigen und beleuchtet die Platte flach von der Seite – genau die Perspektive, in der Fehler in der ersten Schicht sichtbar werden: zu dünne Bahnen, Lücken zwischen den Linien, ausgequetschtes Material. Umschaltbare Farbtemperaturen sind mehr als Spielerei: Neutralweiß zeigt Oberflächenstruktur besser als warmes Licht.

    Auf Amazon ansehen

    Was wohin gehört

    Gruppe Ort Warum
    Düsen, Einsätze, Schrauben Sortimentskasten, beschriftet Sehen sich ähnlich, werden selten gebraucht
    Spachtel, Zange, Inbus Wand neben dem Drucker Ständiger Zugriff, kurzer Weg
    Isopropanol, Klebestift Griffweite der Platte Vor jedem Druck im Einsatz
    Ersatzteile (Riemen, Lüfter, PTFE) Eigene Box, beschriftet Selten, dann aber dringend
    Schrauben beim Zerlegen Magnetschale Rollen sonst weg
    Filament Dichte Box mit Trockenmittel Feuchteschutz

    Häufige Fragen

    Lohnt sich ein Etikettendrucker?

    Nur bei sehr vielen Fächern oder wenn die Beschriftung dauerhaft lesbar sein soll. Für den Hausgebrauch reichen Klebeetiketten und ein wasserfester Stift. Wichtig ist, dass überhaupt beschriftet wird – die Ausführung ist zweitrangig.

    Wie unterscheide ich gebrauchte von neuen Düsen?

    Gar nicht zuverlässig, deshalb gehören sie getrennt. Praktisch bewährt hat sich ein Fach „neu“ und ein Fach „gebraucht, Größe notiert“. Eine abgenutzte Messingdüse erkennt man unter der Lupe an der aufgeweiteten, unrunden Öffnung – im Alltag ist das aber zu mühsam, um es jedes Mal zu prüfen.

    Kann ich Ordnungssysteme selbst drucken?

    Ja, und das ist eine der sinnvollsten Anwendungen überhaupt: Halter für Werkzeuge, Einsätze für Schubladen, Wandhalterungen für Spachtel und Zange. Kaufen lohnt sich vor allem dort, wo Stabilität und Beständigkeit zählen – bei Wandhaltern für schwere Werkzeuge und bei Behältern für Lösungsmittel.

    Wie viel Platz braucht ein 3D-Drucker-Arbeitsplatz?

    Für Drucker, Werkzeug und ein bis zwei Rollen genügt eine Fläche von etwa 80 mal 60 Zentimetern plus Wandfläche darüber. Wichtiger als die Größe ist die Stabilität des Untergrunds und die Zugänglichkeit von drei Seiten – für die Wartung muss man an das Gerät herankommen.

    Fazit

    Der größte Effekt entsteht durch zwei Dinge, die zusammen unter zwanzig Euro kosten: beschriftete Kästen für Kleinteile und eine Magnetschale für die Wartung. Wandfläche und eine Leuchte mit Magnetfuß sind die nächste Stufe – die Lampe zahlt sich zusätzlich als Diagnosewerkzeug für die erste Schicht aus. Alles Weitere kann man drucken, und genau dafür hat man ja das Gerät.

    Das könnte dich auch interessieren

  • Druckteile verschrauben: Gewindeeinsätze, Einschlagmuttern, Schrauben

    Ein Gehäuse, das dreimal geöffnet wird, hält im vierten Anlauf nicht mehr – die Schraube dreht durch. Direkt in gedruckten Kunststoff geschraubte Verbindungen sind für einmaligen Zusammenbau brauchbar und für alles andere die falsche Lösung. Mit Gewindeeinsätzen, Einschlagmuttern oder schlicht Durchgangsloch und Mutter hält dieselbe Verbindung dauerhaft.

    Das Wichtigste in Kürze

    • Gewindeeinsätze aus Messing sind der Standard: mit dem Lötkolben eingeschmolzen, halten sie hunderte Schraubzyklen aus.
    • Die Bohrung muss passen – bei M3-Einsätzen typischerweise 4,0 bis 4,2 Millimeter. Zu eng drückt die Wand auf, zu weit hält nicht.
    • Einschlagmuttern sind die Alternative ohne Wärme, brauchen aber mehr Materialstärke.
    • Am stabilsten bleibt Durchgangsloch plus Mutter auf der Rückseite – kostet nichts und trägt am meisten.
    • Gewinde direkt in Kunststoff schneiden funktioniert, hält aber nur bei seltener Demontage.
    • Schraubenkopf immer auf einer ebenen, ausreichend dicken Fläche auflegen, sonst reißt die Wand aus.

    Vier Wege, eine Schraube zu halten

    Methode Haltbarkeit Aufwand Wann sinnvoll
    Direkt in den Kunststoff Gering, wenige Zyklen Keiner Einmaliger Zusammenbau
    Gewinde geschnitten Mittel Gering Selten zu öffnende Teile
    Einschlagmutter Hoch Gering, braucht Wandstärke Holzähnliche Konstruktionen, dicke Wände
    Gewindeeinsatz eingeschmolzen Sehr hoch Lötkolben nötig Gehäuse, Baugruppen, alles Wiederverwendbare
    Durchgangsloch mit Mutter Am höchsten Zugang zur Rückseite nötig Tragende Verbindungen

    Gewindeeinsätze: die Standardlösung

    Ein Messingeinsatz wird mit dem Lötkolben in eine vorbereitete Bohrung eingeschmolzen. Der Kunststoff schmilzt in die Rändelung und erstarrt darin – die Verbindung überträgt das Drehmoment danach über eine große Fläche statt über zwei Gewindegänge im weichen Material.

    Gewindeeinsätze M2 bis M8 mit regelbarem Lötkolben, 450 Teile
    Gewindeeinsätze M2 bis M8 mit regelbarem Lötkolben, 450 Teile

    25,49 € (Stand: 24.08.2026)

    Das Set enthält die gängigen Größen und den passenden Kolben mit Einsetzspitzen – wichtig, weil eine normale Lötspitze die Einsätze schlecht führt und verzinnt wird. Praxis: Temperatur um 240 Grad, Einsatz auf die Spitze stecken, senkrecht ansetzen und nur mit dem Eigengewicht sinken lassen. Nicht drücken, nicht nachjustieren, während der Kunststoff noch weich ist – und den Einsatz einen Hauch unter Oberflächenniveau enden lassen.

    Auf Amazon ansehen

    Der häufigste Fehler. Zu heiß und zu schnell. Wer mit 350 Grad arbeitet, verkocht den Kunststoff, es qualmt, und rund um den Einsatz entsteht ein aufgeworfener Kragen. Die Bohrung sollte dem Außendurchmesser des Einsatzkerns entsprechen, nicht seinem größten Durchmesser – bei M3 sind das üblicherweise 4,0 bis 4,2 Millimeter. Die genauen Maße stehen in der Regel beim Hersteller des Einsatzes.

    Die Schrauben selbst

    M3 ist im 3D-Druck die mit Abstand häufigste Größe – die meisten frei verfügbaren Modelle sind darauf ausgelegt. Ein Sortiment mit verschiedenen Längen erspart den Gang zum Baumarkt mitten im Aufbau.

    Schrauben- und Mutternsortiment M3, 440 Teile
    Schrauben- und Mutternsortiment M3, 440 Teile

    7,88 € (Stand: 24.08.2026)

    Zylinderkopfschrauben mit Innensechskant sind für gedruckte Teile die richtige Wahl: Der flache, breite Kopf verteilt die Last, und der Innensechskant überträgt das Drehmoment ohne abzurutschen. Senkkopfschrauben dagegen wirken wie ein Keil und sprengen dünne Wände auf – wenn Senkkopf, dann nur mit ausreichend Material um die Bohrung. Zur Länge: Die Schraube sollte den Einsatz vollständig durchlaufen, aber nicht auf dem Boden der Sacklochbohrung aufsetzen.

    Auf Amazon ansehen

    Einschlagmuttern: ohne Lötkolben, mit mehr Material

    Einschlagmuttern haben Krallen, die sich beim Eindrücken im Material verankern. Sie stammen aus dem Möbelbau, funktionieren in gedruckten Teilen aber gut – vorausgesetzt, die Wand ist dick genug und der Zug wirkt in die richtige Richtung.

    Einschlagmuttern-Sortiment, 151 Teile
    Einschlagmuttern-Sortiment, 151 Teile

    10,99 € (Stand: 24.08.2026)

    Der Vorteil: kein Werkzeugkauf, keine Hitze, sofort belastbar. Der Nachteil: Die Krallen brauchen Fleisch, das dünne Gehäusewände nicht bieten, und der Zug sollte die Mutter in das Material hineinziehen statt heraus. Eingedrückt wird mit dem Schraubstock oder mit einer Schraube und Beilagscheibe als Zugvorrichtung – niemals mit dem Hammer, das spaltet gedruckte Teile entlang der Schichten.

    Auf Amazon ansehen

    Gewinde direkt schneiden

    In ausreichend dickes Material lässt sich ein Gewinde auch direkt schneiden. Das hält besser als eine Blechschraube ins Rohloch, bleibt aber schwächer als jeder Einsatz – und verträgt nur wenige Demontagen.

    Kombi-Set aus Bohrer und Gewindeschneider, M3 bis M10
    Kombi-Set aus Bohrer und Gewindeschneider, M3 bis M10

    10,99 € (Stand: 24.08.2026)

    Die Kombiwerkzeuge bohren und schneiden in einem Durchgang, was in Kunststoff gut funktioniert. Von Hand arbeiten, nicht mit der Bohrmaschine: Kunststoff schmiert bei hoher Drehzahl und das Gewinde wird unbrauchbar. Nach jeder halben Umdrehung eine Viertelumdrehung zurück, damit der Span bricht. Für dauerhaft belastete Verbindungen bleibt der Gewindeeinsatz die bessere Lösung.

    Auf Amazon ansehen

    Das Werkzeug zum Anziehen

    Innensechskantschrauben verlangen passende Schlüssel. Zu kleine oder abgenutzte Schlüssel runden den Kopf aus, und ein ausgerundeter Kopf in einem eingeschmolzenen Einsatz ist ein echtes Problem.

    Innensechskantschlüssel-Set mit Kugelkopf, 13 Teile
    Innensechskantschlüssel-Set mit Kugelkopf, 13 Teile

    9,99 € (Stand: 24.08.2026)

    Der Kugelkopf erlaubt das Ansetzen im Winkel, was in gedruckten Gehäusen mit begrenztem Zugang oft der einzige Weg ist. Zum endgültigen Anziehen sollte trotzdem das gerade Ende verwendet werden – über die Kugel lässt sich weniger Drehmoment sauber übertragen. Und generell gilt bei Kunststoff: mit Gefühl anziehen. Das Gewinde im Messingeinsatz hält viel aus, das Material darum herum nicht.

    Auf Amazon ansehen

    Häufige Fragen

    Wie groß muss die Bohrung für einen Gewindeeinsatz sein?

    Sie richtet sich nach dem Einsatz, nicht nach der Schraube. Für gängige M3-Einsätze liegen die Werte bei etwa 4,0 bis 4,2 Millimetern, für M4 bei rund 5,3 Millimetern. Die Herstellerangabe geht immer vor. Wer unsicher ist, druckt einen Teststreifen mit drei Bohrungen in 0,1-Millimeter-Abstufung und probiert es aus – das dauert zehn Minuten und erspart ein ruiniertes Gehäuse.

    Funktionieren Gewindeeinsätze auch in PETG und ABS?

    Ja, besser sogar als in PLA, weil beide Materialien einen breiteren Erweichungsbereich haben und weniger schlagartig schmelzen. Die Temperatur am Kolben darf entsprechend etwas höher liegen. Bei PLA ist Zurückhaltung wichtiger, weil es schnell dünnflüssig wird.

    Was tun, wenn ein Einsatz schief sitzt?

    Solange der Kunststoff noch warm ist, lässt er sich mit dem Kolben nachrichten – danach nicht mehr. Ein bereits erkalteter, schiefer Einsatz wird mit dem Kolben wieder aufgeheizt, herausgezogen und nach dem Abkühlen neu gesetzt. Meist ist die Bohrung dann ausgeweitet und man braucht den nächstgrößeren Einsatz.

    Reichen nicht auch einfach Blechschrauben?

    Für einmaligen Zusammenbau ja, und viele Bausätze machen das so. Sie schneiden sich ihr Gewinde beim ersten Eindrehen selbst und halten dabei ordentlich. Ab dem dritten oder vierten Öffnen ist das Material aber ausgearbeitet – wer ein Gehäuse regelmäßig aufmacht, kommt an einer Metallschnittstelle nicht vorbei.

    Fazit

    Für alles, was mehr als einmal auseinandergebaut wird, sind eingeschmolzene Messingeinsätze die richtige Wahl – Set mit Lötkolben für rund fünfundzwanzig Euro, und damit ist das Thema erledigt. Einschlagmuttern sind die Lösung ohne Wärme, brauchen aber Materialstärke. Und wo man an beide Seiten kommt, schlägt schlichtes Durchgangsloch mit Mutter alles andere an Belastbarkeit und kostet nichts. Was man sich sparen kann, ist die Schraube direkt ins gedruckte Loch: Sie hält, bis man das Gehäuse zum ersten Mal wieder öffnet.

    Das könnte dich auch interessieren

  • Messwerkzeuge für den 3D-Druck: maßhaltig drucken und prüfen

    Ein Teil passt nicht – aber warum? Ohne Messwerkzeug bleibt nur Raten und Nachdrucken. Mit vier bis fünf Werkzeugen für zusammen rund hundert Euro lässt sich stattdessen feststellen, ob der Fehler im Modell, im Slicer, im Material oder in der Maschine liegt. Das ist der Unterschied zwischen Basteln und Konstruieren.

    Das Wichtigste in Kürze

    • Erst messen, dann kompensieren. Wer Maße im Modell verändert, ohne die Abweichung zu kennen, verschiebt den Fehler nur.
    • Kunststoff ist weich: Ein zu fester Anpressdruck am Messschieber erzeugt schnell zwei Zehntel Abweichung, die gar nicht existieren.
    • Gemessen wird am vollständig abgekühlten Teil – warm gemessene Maße sind wertlos.
    • Bohrungen fallen fast immer zu klein aus, Außenmaße dagegen leicht zu groß. Ursache ist die Extrusionsbreite an Innenkonturen.
    • Die Feinwaage ist das unterschätzteste Werkzeug: Sie prüft Materialverbrauch, Restmengen und die Flow-Kalibrierung.
    • Für die Maschine selbst ist die Messuhr am Magnetstativ das ehrlichste Diagnosewerkzeug.

    Warum gedruckte Maße systematisch abweichen

    Ein FDM-Drucker legt Bahnen mit einer bestimmten Breite ab. An einer Außenkante liegt diese Bahn zur Hälfte außerhalb der Sollkontur, an einer Innenkontur zur Hälfte innerhalb. Der Slicer rechnet das heraus, aber nur idealisiert – in der Realität bleibt eine Restabweichung, die vom Material, von der Temperatur und von der Geschwindigkeit abhängt.

    Die Folge in Zahlen: Bohrungen fallen typischerweise ein bis drei Zehntel zu eng aus, Zapfen und Außenmaße ein bis zwei Zehntel zu groß. Zusätzlich schrumpft jedes Material beim Abkühlen unterschiedlich stark – PLA kaum, ABS und ASA deutlich, PETG dazwischen. Und die erste Schicht wird durch den Anpressdruck breiter gequetscht, was den bekannten Elefantenfuß ergibt.

    Deshalb gilt: Ein Passungsproblem ist erst dann gelöst, wenn man weiß, um wie viel und in welche Richtung die Abweichung geht. Genau dafür braucht es Messwerkzeug – und zwar solches, das feiner auflöst als die Abweichung, die man sucht.

    Der Messschieber: das Werkzeug für neunzig Prozent der Fälle

    Ein digitaler Messschieber mit 150 Millimetern Messbereich deckt fast alles ab, was auf einem üblichen Druckbett Platz hat. Wichtig sind eine saubere Nullstellung, ein leichtgängiger Schlitten und – oft übersehen – ein Gehäuse, das nicht bei jedem Batteriewechsel die Kalibrierung verliert.

    Digitaler Messschieber mit 150 Millimetern Messbereich
    Digitaler Messschieber mit 150 Millimetern Messbereich

    43,20 € (Stand: 24.08.2026)

    Beim Messen von Kunststoff gilt: nur so fest zufahren, dass die Schenkel gerade anliegen. Wer zudrückt, misst das Material, nicht das Maß. Für Wiederholmessungen immer an derselben Stelle und in derselben Richtung ansetzen, weil ein gedrucktes Teil in X und Y unterschiedlich ausfällt. Nach dem Einschalten auf null stellen, bevor gemessen wird, und den Schieber nicht offen im Staub liegen lassen.

    Auf Amazon ansehen

    Spalt und Passung: die Fühlerlehre

    Ein Messschieber sagt, wie groß ein Teil ist. Er sagt nicht, wie groß der Spalt zwischen zwei Teilen ist – und genau darum geht es bei Passungen, Deckeln und Führungen.

    Fühlerlehren-Satz, 2 Stück
    Fühlerlehren-Satz, 2 Stück

    11,87 € (Stand: 24.08.2026)

    Die Fühlerlehre beantwortet die praktische Frage direkt: Passen 0,15 Millimeter zwischen Deckel und Gehäuse oder nicht? Für bewegliche Verbindungen aus dem Drucker haben sich Spaltmaße zwischen 0,15 und 0,25 Millimetern bewährt, für feste Steckverbindungen 0,05 bis 0,10. Statt diese Werte zu raten, misst man einmal nach und schreibt sich den Wert auf, der beim eigenen Drucker und Material funktioniert.

    Auf Amazon ansehen

    Rechtwinkligkeit: der Anschlagwinkel

    Wenn ein hohes Teil oben zur Seite wandert, liegt das selten am Modell. Meist steht das Portal nicht rechtwinklig zum Bett, oder die Z-Achse ist verspannt. Das lässt sich in einer Minute prüfen.

    Anschlagwinkel nach DIN 875/1, 100 Millimeter
    Anschlagwinkel nach DIN 875/1, 100 Millimeter

    11,99 € (Stand: 24.08.2026)

    Ein geprüfter Winkel nach DIN 875 ist genauer als jedes gedruckte Prüfteil und kostet zwölf Euro. Damit lassen sich zwei Dinge kontrollieren: die Rechtwinkligkeit der gedruckten Teile selbst und – bei stromlosem Drucker – die Ausrichtung des Portals zum Bett. Ein Würfel, der oben zur Seite läuft, verrät sich am Winkel sofort, während das Auge dieselbe Abweichung nicht sieht.

    Auf Amazon ansehen

    Die Feinwaage: das unterschätzte Werkzeug

    Eine Waage mit einer Auflösung von einem Hundertstel Gramm beantwortet Fragen, an die man zuerst nicht denkt: Wie viel Filament ist noch auf der Rolle? Stimmt der ausgegebene Materialverbrauch des Slicers? Und vor allem – stimmt der Flow?

    Digitale Feinwaage mit 0,01 Gramm Auflösung
    Digitale Feinwaage mit 0,01 Gramm Auflösung

    13,99 € (Stand: 24.08.2026)

    Der praktische Nutzen: Der Slicer gibt für jeden Druck eine Materialmenge in Gramm an. Wiegt das fertige Teil deutlich mehr, wird zu viel extrudiert, wiegt es weniger, zu wenig – eine schnelle, objektive Flow-Kontrolle ohne Kalibrierwürfel. Für Restmengen gilt: Leergewicht der Spule notieren, Gesamtgewicht messen, Differenz bilden. Damit weiß man vor dem Start, ob das Filament reicht.

    Auf Amazon ansehen

    Für die Maschine: Messuhr mit Magnetstativ

    Bei Problemen mit der ersten Schicht wird meist am Bett gedreht und neu nivelliert. Ob das Bett aber wirklich eben ist oder ob die Achse eiert, lässt sich nur mit einer Messuhr feststellen.

    Messuhr mit Magnetstativ im Set
    Messuhr mit Magnetstativ im Set

    29,99 € (Stand: 24.08.2026)

    Das Stativ wird am Portal befestigt, die Uhr auf das Bett gesetzt, dann fährt man den Kopf von Hand über die Fläche und liest die Abweichung ab. So zeigt sich in wenigen Minuten, ob das Bett verzogen ist, ob die Z-Achsen unterschiedlich hoch stehen oder ob ein Achsspiel vorliegt. Wichtig ist ein sauberer magnetischer Halt: Auf lackierten oder gedruckten Flächen hält das Stativ nicht sicher genug.

    Auf Amazon ansehen

    Welches Werkzeug wofür

    Frage Werkzeug Typische Auflösung
    Ist das Teil maßhaltig? Messschieber 0,01 mm angezeigt, 0,03 mm real
    Passt der Spalt? Fühlerlehre 0,05 mm Stufen
    Ist es rechtwinklig? Anschlagwinkel DIN 875 Prüfnorm, kein Messwert
    Stimmt der Flow? Feinwaage 0,01 g
    Ist das Bett eben? Messuhr mit Stativ 0,01 mm
    Stimmt der Filamentdurchmesser? Messschieber, an fünf Stellen 0,02 mm Streuung normal

    Was du nicht brauchst. Ein Kalibrierwürfel aus dem Netz ist kein Messnormal – er ist selbst gedruckt und trägt alle Fehler des Druckers in sich. Er taugt zum Vergleich vorher/nachher, nicht zur absoluten Aussage. Eine Bügelmessschraube ist für Kunststoffteile ebenfalls entbehrlich: Sie löst feiner auf, als ein FDM-Teil überhaupt reproduzierbar ist.

    Häufige Fragen

    Wie genau kann ein FDM-Drucker überhaupt fertigen?

    Realistisch sind bei einem gut eingestellten Gerät etwa 0,1 bis 0,2 Millimeter über die Bauteillänge, bei kleinen Teilen auch besser. Wer engere Toleranzen braucht, sollte Passflächen nachbohren oder nachreiben statt sie zu drucken – das ist der übliche Weg im Maschinenbau und funktioniert auch hier.

    Warum sind meine Bohrungen zu klein?

    Weil die Extrusionsbahn an Innenkonturen nach innen abweicht und die Bohrung dadurch enger wird, zusätzlich schrumpft das Material beim Abkühlen. Die Praxislösung: Bohrungen im Modell um zwei bis drei Zehntel größer zeichnen oder nach dem Druck mit dem passenden Bohrer aufbohren.

    Muss ich für Passungen jedes Mal neu messen?

    Nein. Einmal pro Material und Drucker ermitteln, wie groß die Abweichung ist, den Wert notieren und dann verwenden. Neu gemessen wird bei Materialwechsel, nach Umbauten am Hotend und wenn die Ergebnisse plötzlich abweichen.

    Lohnt sich ein teurer Messschieber?

    Für Kunststoffteile reicht ein solides Mittelklassegerät. Wichtiger als der Preis sind eine stabile Nullstellung und geringes Spiel im Schlitten. Sehr billige Modelle verlieren beim Verschieben schon einige Hundertstel, was genau in dem Bereich liegt, den man messen will.

    Fazit

    Messschieber, Fühlerlehre und Feinwaage decken den Alltag ab und kosten zusammen unter siebzig Euro. Wer regelmäßig Passteile druckt, ergänzt den geprüften Winkel; wer der Maschine selbst auf den Grund gehen will, die Messuhr. Entscheidend ist die Reihenfolge: erst messen, dann eine Größe verändern, dann wieder messen. Wer zwei Dinge gleichzeitig ändert, weiß hinterher nicht, welche geholfen hat – und genau daran scheitern die meisten Kalibrierversuche.

    Das könnte dich auch interessieren

  • Filament-Restmenge bestimmen: Waage und Rechnung

    Auf der Rolle sind noch ein paar Windungen, der Druck braucht angeblich 180 Gramm, und die Frage ist immer dieselbe: Reicht das, oder stehe ich morgen früh vor einem Teil, das auf halber Höhe aufhört? Schätzen nach Augenmaß funktioniert bei Filament schlecht, weil die letzten Lagen dicht am Kern liegen und nach mehr aussehen, als sie sind. Mit einer Waage und einer simplen Rechnung ist die Frage in zwei Minuten beantwortet – vorausgesetzt, du kennst das Leergewicht deiner Spule und die Dichte deines Materials.

    Das Wichtigste in Kürze

    • Restmenge = Bruttogewicht minus Leergewicht der Spule. Die Tara ist der Knackpunkt, nicht das Wiegen.
    • Für Bambu-Lab-Spulen kursieren Taragewichte von rund 208 g (wiederverwendbare Spule), 233 g (mit Kartonkern), 205 g (reine Kartonspule) und 250–264 g (ältere transparente Spule der ersten Generation). Wichtig: Das sind aggregierte Community-Messungen, keine offizielle Bambu-Spezifikation. Wiege deine eigene Leerspule, wenn es genau werden soll.
    • Von Gewicht auf Länge kommst du über die Dichte: Volumen = Masse ÷ Dichte, Länge = Volumen ÷ Querschnittsfläche. Bei 1,75 mm beträgt die Querschnittsfläche 0,02405 cm².
    • Dichtewerte streuen je nach Hersteller: PLA liegt zwischen 1,17 g/cm³ (Polymaker PolyLite) und 1,24 g/cm³ (Prusament), ABS zwischen 1,04 und 1,06 g/cm³. Nimm das Datenblatt deines Filaments, keinen Universalwert.
    • Eine Waage mit 1 g Teilung reicht: Ein Gramm PLA entspricht rund 34 cm Filament.

    Brauchst du das überhaupt?

    Nein, wenn du fast nur volle Rollen anfängst und Anbrüche ohnehin für Prototypen verbrauchst. Dann ist die Rechnung Aufwand ohne Ertrag.

    Ja, in diesen Situationen:

    • Lange Drucke aus Restrollen. Ein Abbruch nach zehn Stunden kostet mehr als jede Waage – hier zahlt sich die Prüfung sofort aus.
    • Mehrfarbdruck. Beim Wechseln fällt Spülmaterial an, und der Verbrauch je Farbe ist schwer abzuschätzen. Der Slicer nennt dir den Bedarf pro Filament, du brauchst nur die Gegenzahl.
    • Viele Anbrüche im Regal. Wer weiß, was auf den Rollen ist, plant Projekte danach statt danach zu suchen – dazu passt der Artikel zu den Restrollen.
    • Kalkulation. Wenn du wissen willst, was ein Teil an Material verbraucht, ist die Waage das ehrlichste Messgerät, das du hast. Der Rest steht im Artikel zu den Folgekosten.

    Was belegt ist – und was nicht

    Die Taragewichte sind Nutzermessungen. Für Bambu-Lab-Spulen sind über die Sammelseite filamentcalcs.com aggregierte Community-Messwerte dokumentiert: die aktuelle wiederverwendbare Spule in Hellgrau mit etwa 208 g, dieselbe Spule mit Kartonkern mit etwa 233 g, die reine Kartonspule mit etwa 205 g und die ältere transparente Spule der ersten Generation mit 250 bis 264 g. Diese Zahlen stammen ausdrücklich nicht aus einer offiziellen Bambu-Spezifikation. Sie sind brauchbar als Näherung, wenn die Rolle schon angebrochen ist und du nie das Leergewicht bestimmt hast – aber sie sind kein Ersatz für eine eigene Messung.

    Die Dichtewerte stammen aus Datenblättern. Prusament gibt in seinen technischen Datenblättern nach ISO 1183 an: PLA 1,24 g/cm³, PETG 1,27 g/cm³, ASA 1,07 g/cm³. eSUN nennt nach GB/T 1033 für ABS+ 1,06 g/cm³ und für TPU 95A 1,21 g/cm³. Polymaker führt in seiner Übersicht PolyLite PLA mit 1,17 g/cm³, PolyLite PETG mit 1,25 g/cm³, PolyLite ABS mit 1,04 g/cm³, ASA mit 1,13 g/cm³, CoPA mit 1,12 g/cm³ und TPU95 mit 1,22 g/cm³.

    Der Vergleich zeigt das eigentliche Problem: PLA liegt je nach Rezeptur zwischen 1,17 und 1,24 g/cm³. Das sind knapp sechs Prozent Unterschied – bei einer halb vollen Rolle also rund zehn Meter. Für die Frage „reicht es?“ ist das egal, für eine genaue Restlänge nicht. Deshalb gilt: Dichte aus dem Datenblatt der Rolle, die du tatsächlich in der Hand hältst.

    Nicht belegt ist die Genauigkeit automatischer Restmengenanzeigen. Zu der Frage, wie exakt Systeme, die Spulendaten auslesen, die verbleibende Menge angeben, liegt keine überprüfbare Herstellerangabe vor. Die Waage bleibt die nachvollziehbare Methode.

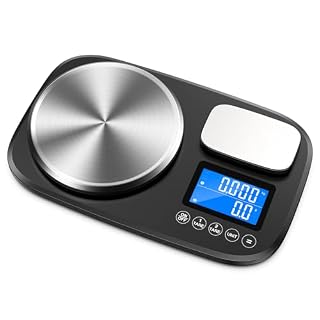
    Brifit Digitalwaage mit zwei Plattformen, 10 kg/1 g und 1 kg/0,1 g
    Brifit Digitalwaage mit zwei Plattformen, 10 kg/1 g und 1 kg/0,1 g

    25,89 € (Stand: 19.08.2026)

    Das zentrale Werkzeug der Aufgabe. Prüffrage vor dem Kauf: Reicht der Wägebereich für deine schwerste Rolle samt Spule, und ist die Auflagefläche groß genug, dass eine Spule sicher darauf steht? Eine Tara-Taste ist Pflicht, eine späte oder abschaltbare Abschaltautomatik angenehm.

    Auf Amazon ansehen

    Die Rechnung: von Gramm zu Metern

    Zwei Schritte, mehr ist es nicht.

    Schritt 1 – Volumen aus dem Gewicht. Volumen (in cm³) = Masse (in g) ÷ Dichte (in g/cm³).

    Schritt 2 – Länge aus dem Volumen. Länge = Volumen ÷ Querschnittsfläche des Filaments. Die Querschnittsfläche ist π mal Radius im Quadrat:

    • 1,75 mm: Radius 0,0875 cm → Fläche = π × 0,0875² = 0,02405 cm²
    • 2,85 mm: Radius 0,1425 cm → Fläche = π × 0,1425² = 0,06379 cm²

    Ein durchgerechnetes Beispiel. Auf der Waage liegt eine angebrochene Rolle Prusament PLA auf einer Bambu-Spule mit Kartonkern, die Anzeige sagt 733 g.

    1. Tara abziehen: 733 g − 233 g = 500 g Filament.
    2. Volumen: 500 g ÷ 1,24 g/cm³ = 403,2 cm³.
    3. Länge: 403,2 cm³ ÷ 0,02405 cm² = 16.764 cm = rund 168 Meter.

    Zum Vergleich dieselben 500 g als PolyLite PLA mit 1,17 g/cm³: 500 ÷ 1,17 = 427,4 cm³, geteilt durch 0,02405 cm² ergibt 17.767 cm, also rund 178 Meter. Zehn Meter Unterschied allein durch die Dichte – genau deshalb steht hier kein Universalwert.

    Wer es noch kürzer mag, rechnet mit dem Gewicht pro Meter. Ein Meter Filament mit 1,75 mm hat ein Volumen von 2,405 cm³, multipliziert mit der Dichte ergibt das:

    Material (Datenblatt) Dichte Gewicht pro Meter (1,75 mm)
    Prusament PLA 1,24 g/cm³ ca. 2,98 g
    Polymaker PolyLite PLA 1,17 g/cm³ ca. 2,81 g
    Prusament PETG 1,27 g/cm³ ca. 3,05 g
    Polymaker PolyLite ABS 1,04 g/cm³ ca. 2,50 g
    Prusament ASA 1,07 g/cm³ ca. 2,57 g
    Polymaker TPU95 1,22 g/cm³ ca. 2,93 g

    Damit siehst du auch, warum 1 g Teilung genügt: Ein Gramm PLA sind gut 30 Zentimeter. Und warum die Durchmessertoleranz mitspielt – die Rechnung unterstellt exakt 1,75 mm über die ganze Länge. Was Toleranzangaben bedeuten, steht im Artikel zur Durchmessertoleranz.

    Worauf es beim Kauf ankommt

    Kriterium Worauf du achtest
    Wägebereich deine schwerste Rolle plus Spule – bei 2- oder 3-kg-Rollen wird es mit kleinen Waagen eng
    Teilung 1 g reicht; feiner schadet nicht, ist aber kein Kaufgrund
    Tara-Funktion Pflicht, wenn du Rollen in einer Schale oder auf einer Unterlage wiegst
    Auflagefläche Spulen mit 200 mm Durchmesser überragen kleine Plattformen und kippen leicht
    Abschaltautomatik zu früh, und die Anzeige ist weg, bevor die Rolle ruhig liegt
    Stromversorgung Batterie oder Netzteil – im Werkstattbetrieb ist Wechselbetrieb praktisch

    So gehst du vor

    1. Leerspule einmal wiegen. Sobald eine Rolle leer ist: wiegen, das Gewicht mit wasserfestem Stift auf die Spule schreiben, Spule aufheben. Ab da kennst du für diesen Spulentyp die Tara exakt.
    2. Rolle wiegen. Mittig auflegen, warten, bis die Anzeige steht. Klammern, Beutel oder Trockenmittel vorher abnehmen.
    3. Tara abziehen. Ergebnis ist die Restmenge in Gramm – für die meisten Entscheidungen reicht das schon, weil der Slicer den Bedarf ebenfalls in Gramm ausgibt.
    4. Bei Bedarf umrechnen. Dichte aus dem Datenblatt, Volumen und Länge nach der Rechnung oben.
    5. Reserve einplanen. Purge-Türme, Skirt, ein Filamentwechsel und der Rest, der im Extruder bleibt, tauchen in der Slicer-Zahl nicht immer vollständig auf. Bei knappem Ergebnis lieber die neue Rolle nehmen.
    6. Notieren. Restgewicht und Datum auf ein Etikett an der Spule. Und trocken lagern, sonst wiegst du irgendwann Feuchtigkeit mit – wie du das machst, steht im Artikel zum Filament lagern.
    ULROAD Leerspule, kompatibel mit Bambu Lab AMS
    ULROAD Leerspule, kompatibel mit Bambu Lab AMS

    15,95 € (Stand: 19.08.2026)

    Die Ergänzung für alle, die Reste umspulen oder Nachfüllwickel nutzen: Auf einheitlichen Spulen ist das Leergewicht immer dasselbe, und die Rechnung wird einfach. Prüffrage vor dem Kauf: Passen Innendurchmesser und Breite zu deinem Material, und passt die Spule in deine Trockenbox und auf deinen Halter?

    Auf Amazon ansehen

    Was du dir sparen kannst

    Die Feinwaage mit 0,01 g. Sie wiegt genauer, als die Rechnung je sein kann: Solange die Dichte je nach Hersteller um mehrere Prozent schwankt und der Durchmesser eine Toleranz hat, ist die dritte Nachkommastelle bedeutungslos. Dazu kommt, dass viele feine Waagen einen kleinen Wägebereich haben – für eine volle Spule zu wenig.

    Der Spulenhalter mit eingebauter Wägezelle. Nette Spielerei, aber er misst dasselbe wie die Waage, die du einmal in der Woche kurz benutzt.

    Die zweite Waage „für die Werkstatt“. Eine reicht. Was du wirklich brauchst, ist die Angewohnheit, jede leere Spule vor dem Entsorgen einmal auf die Waage zu legen – die Notiz auf der Spule ist mehr wert als jedes Zusatzgerät. Was danach mit der Spule passiert, steht im Artikel zum Filament recyceln und entsorgen.

    Fertige Umrechnungstabellen aus dem Netz. Sie unterstellen eine Dichte, die du nicht überprüfen kannst. Zwei Zeilen selbst gerechnet sind zuverlässiger.

    Häufige Fragen

    Was wiegt eine leere Filamentspule?

    Das hängt vom Typ ab und lässt sich nicht pauschal beantworten. Für Bambu-Lab-Spulen sind aus Community-Messungen rund 208 g für die aktuelle wiederverwendbare Spule, etwa 233 g mit Kartonkern, etwa 205 g für die reine Kartonspule und 250 bis 264 g für die ältere transparente Spule dokumentiert – das sind Nutzerwerte, keine Herstellerangabe. Andere Marken liegen wieder anders. Der belastbare Weg ist, die eigene Leerspule einmal zu wiegen und den Wert draufzuschreiben.

    Wie genau ist die Umrechnung von Gramm auf Meter?

    So genau wie die Dichte, die du einsetzt. Bei PLA reicht die Spanne der Datenblätter von 1,17 bis 1,24 g/cm³ – das sind bei 500 g rund zehn Meter Unterschied. Dazu kommt die Durchmessertoleranz, weil die Rechnung exakt 1,75 mm annimmt. Für die Frage, ob ein Druck durchläuft, ist das genau genug; als Meterangabe auf zwei Stellen taugt es nicht.

    Reicht eine normale Küchenwaage?

    In der Regel ja, wenn zwei Dinge stimmen: Der Wägebereich deckt eine volle Rolle samt Spule ab, und die Auflagefläche ist groß genug, dass die Spule stabil liegt. Eine Teilung von 1 g genügt, denn ein Gramm entspricht bei PLA gut 30 Zentimeter Filament. Bei großen Spulen hilft eine flache Platte auf der Waage, die du per Tara abziehst.

    Kann ich die Restmenge auch ohne Waage abschätzen?

    Nur grob. Der Durchmesser des Wickels ist ein sehr ungenauer Anhaltspunkt, weil die inneren Lagen kleinere Umfänge haben – die letzten Windungen sind deutlich weniger Material, als sie aussehen. Wenn ein langer Druck ansteht, ist Wiegen die einzige Methode, die eine belastbare Zahl liefert.

    Fazit

    Restmenge bestimmen ist eine Subtraktion und eine Division: Bruttogewicht minus Tara, dann durch die Dichte und durch 0,02405 cm² für 1,75-mm-Filament. Das Ergebnis ist so gut wie die beiden Eingangswerte – und genau da liegen die Fallstricke. Die kursierenden Taragewichte für Bambu-Spulen von etwa 205 bis 264 g sind Community-Messungen und keine Herstellerspezifikation, und die Dichte schwankt bei PLA zwischen 1,17 und 1,24 g/cm³ je nach Rezeptur.

    Die beiden Gewohnheiten, die das Thema erledigen, kosten nichts: jede leer gewordene Spule einmal wiegen und den Wert draufschreiben, und die Dichte aus dem Datenblatt der Rolle nehmen statt aus einer Tabelle im Netz. Dann reicht eine Waage mit 1 g Teilung völlig aus.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Filamenttrockner: worauf es beim Kauf ankommt

    Die Rolle knistert beim Drucken, die Oberfläche ist rau, an der Düse hängen Fäden – und im Netz steht als Antwort auf alles „trockne dein Filament“. Was dabei selten dazugesagt wird: Nicht jedes Gerät, das „Filamenttrockner“ heißt, erreicht die Temperatur, die dein Material laut Hersteller braucht. Dieser Artikel klärt, wer einen Trockner überhaupt braucht, welche Zahlen belegt sind und woran du ein Gerät erkennst, das auch für technische Kunststoffe reicht.

    Das Wichtigste in Kürze

    • Ein Trockner unterscheidet sich von einer Trockenbox durch genau eine Sache: geregelte Wärme über Stunden. Ohne Wärme wird nichts getrocknet, nur trocken gehalten.
    • Die entscheidende Kennzahl beim Kauf ist die Maximaltemperatur. Bambu Lab gibt für ABS, ASA, PA und PC 75 bis 85 °C an – viele Geräte am Markt regeln bei 65 oder 70 °C ab.
    • Belegte Gerätewerte: Bambu AMS 2 Pro max. 65 °C für 4 Spulen, Bambu AMS HT max. 85 °C für 1 Spule, SUNLU FilaDryer S4 max. 70 °C für 4 Spulen, S4 Pro max. 85 °C, Creality Space Pi 45–70 °C, eSUN eBOX Pro max. 70 °C.
    • Die typische Trocknungsdauer liegt laut Bambu bei 8 Stunden, bei PA, PVA und BVOH bei 8 bis 12 Stunden. Zwei Stunden sind kein Trocknungslauf.
    • Wer ausschließlich PLA und PETG druckt und die Rollen ordentlich lagert, kommt oft ohne Trockner aus. Wer PA, PC, PVA oder TPU verarbeitet, kommt praktisch nicht daran vorbei.

    Brauchst du überhaupt einen Trockner?

    Ehrliche Antwort zuerst: Ein großer Teil der Leute, die sich einen Trockner kaufen, hätte das Problem auch anders gelöst. Der Bedarf hängt an drei Fragen.

    Welche Materialien druckst du? PLA und PETG sind vergleichsweise gutmütig. Eine frisch geöffnete Rolle, die nach jedem Druck wieder in den Beutel mit Trockenmittel wandert, macht selten Ärger. Bei PA und Nylon sieht das anders aus: Das Material zieht sehr schnell Wasser, oft schon im laufenden Druck – hier ist eine beheizte Quelle keine Komfortfrage. Ähnlich unangenehm sind PVA und BVOH als lösliche Stützen sowie TPU, das feucht gern Blasen und Ploppgeräusche produziert.

    Wie lange liegt dein Material herum? Wer alle zwei Wochen eine Rolle aufbraucht, arbeitet fast immer mit frischem Material. Wer zwölf Anbrüche im Regal stehen hat, arbeitet ständig mit Material unbekannten Zustands.

    Hast du wirklich ein Feuchteproblem? Das ist die Frage, an der die meisten Fehlkäufe hängen. Knistern, Dampf an der Düse, poröse Oberflächen und plötzliches Fädenziehen bei einer Rolle, die vorher sauber lief, sprechen für Feuchte. Eine schlechte erste Schicht oder ein verstopftes Hotend nicht. Im Zweifel liest du zuerst, woran sich feuchtes Filament erkennen lässt – ein Trockner repariert keinen Extruderfehler.

    Wenn deine Antwort lautet: nur PLA, zügiger Verbrauch, keine typischen Feuchtesymptome – dann brauchst du kein Gerät, sondern eine dichte Box mit frischem Trockenmittel. Was die beiden Wege leisten, trennt der Artikel Trockenbox oder Trockner.

    Was belegt ist – und was nicht

    Trocknungswerte kursieren im Netz in fünf Varianten pro Material. Die folgenden stammen aus dem Bambu-Wiki („Filament Drying Recommendations“, Stand August 2026) und gelten dort für Umluftofen beziehungsweise Trockner. Nennt dein Filamenthersteller eigene Werte auf der Verpackung oder im Datenblatt, haben diese Vorrang.

    Material Temperatur Dauer
    PLA 50 °C 8 h
    PETG / PETG-CF 60–70 °C 8 h
    TPU 65–75 °C 8 h
    ABS / ASA 75–85 °C 8 h
    PC 75–85 °C 8 h
    PA / PA-CF / PAHT-CF 75–85 °C 8–12 h
    PVA / BVOH 75–85 °C 8–12 h

    Diese Tabelle ist der eigentliche Kaufberater. Sie sagt nämlich, dass ein Gerät mit 65 °C Maximaltemperatur für PLA, PETG und TPU passt – aber die Herstellerempfehlung für ABS, ASA, PA, PC, PVA und BVOH nicht erreicht. Wer sich einen Trockner „für später“ kauft und später Nylon druckt, kauft zweimal.

    Zweite belegte Möglichkeit: Bambu beschreibt im selben Wiki das Trocknen im Druckerbett der Modelle X1, X1C, P1S und H2D, dort mit anderen Werten – PLA 60–70 °C über 12 Stunden, PETG 75–85 °C über 12 Stunden, ABS und ASA 90–100 °C über 12 Stunden, PA, PVA, BVOH und PC ebenfalls 90–100 °C über 12 Stunden. Höhere Temperatur, längere Dauer, dafür kein zusätzliches Gerät. Der Drucker ist in dieser Zeit allerdings belegt.

    Und jetzt die Lücke, die im Netz gern gefüllt wird, ohne dass jemand eine Quelle hätte: Es gibt keine belegte Herstellerangabe für einen universellen Prozentwert relativer Luftfeuchte, ab dem Filament generell Probleme macht. Weder „unter 20 % ist gut“ noch „ab 30 % wird es kritisch“ lässt sich mit einer Herstellerquelle belegen – die Schwelle ist materialabhängig und wird von den Herstellern meist gar nicht als Zahl kommuniziert. Wer dir eine solche Zahl als allgemeingültig verkauft, hat sie sich ausgedacht.

    Ebenso wenig belegt ist, wie gleichmäßig die Temperatur im Inneren eines Trockners verteilt ist: Die Hersteller nennen einen Maximalwert, keine Messkurve über die Kammer.

    Die Gerätetypen im Überblick

    Einzelspulen-Trockner: kompakt, günstig im Einstieg, oft mit Durchführung zum Drucken aus dem Gerät heraus. Für einen Drucker und ein Material zur Zeit die naheliegende Lösung.

    Mehrspulen-Trockner: Der SUNLU FilaDryer S4 nimmt laut Herstellerlisting vier Spulen auf, arbeitet mit einer 350-W-PTC-Heizung und regelt bis 70 °C, ausgelegt für PLA, PETG, ABS, TPU und PA. Die Pro-Variante S4 Pro hat zwei unabhängige Heizzonen und erreicht 85 °C, außerdem eine kombinierte Trocken- und Temperfunktion. Wer mehrere Materialien parallel bevorratet, spart hier Stellfläche.

    Trockner mit Feuchteanzeige und Timer: Der Creality Space Pi lässt sich laut Herstellerseite zwischen 45 und 70 °C einstellen, die Laufzeit zwischen 0 und 48 Stunden, und misst die Feuchte in Echtzeit. Der eSUN eBOX Pro erreicht maximal 70 °C, erlaubt Laufzeiten bis 99 Stunden und wird vom Hersteller ausdrücklich für PA, PA-CF, PC und TPU genannt – wobei hier der Widerspruch zur Bambu-Tabelle sichtbar wird, die für PA und PC 75 bis 85 °C nennt. Beides sind Herstellerangaben; sie decken sich nicht.

    Multimaterial-Einheiten mit Heizung: Das AMS 2 Pro von Bambu Lab nimmt vier Spulen auf und heizt bis 65 °C, das AMS HT eine Spule bis 85 °C und deckt laut Herstellerangaben PLA, PETG, ABS, ASA, PA, PC, PVA, BVOH, PP, POM, HIPS und PAHT-CF ab. Wer ohnehin ein solches System betreibt, hat den Trockner teilweise schon – welche Systeme aktiv heizen und welche nur Trockenmittel mitführen, trennt der Systemvergleich.

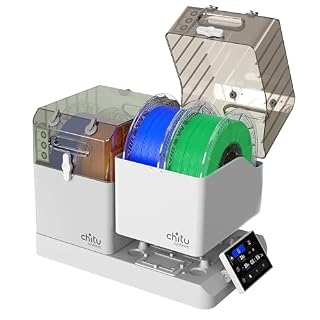
    Chitu Systems E1 Filamenttrockner für 4 Spulen, für 1,75-mm-Filament
    Chitu Systems E1 Filamenttrockner für 4 Spulen, für 1,75-mm-Filament

    139,56 € (Stand: 19.08.2026)

    Für alle, die mehrere Materialien parallel trocken halten wollen: Prüfe vor dem Kauf die angegebene Maximaltemperatur gegen dein anspruchsvollstes Material. Für PLA, PETG und TPU genügen Geräte mit 65 bis 70 °C; für ABS, ASA, PA, PC und lösliche Stützen verlangt die Bambu-Empfehlung 75 bis 85 °C.

    Auf Amazon ansehen

    Worauf es beim Kauf ankommt

    Kriterium Worauf du achtest
    Maximaltemperatur Der wichtigste Wert. 65–70 °C decken PLA, PETG, TPU ab; für ABS, ASA, PA, PC, PVA brauchst du 75–85 °C.
    Kapazität Eine, zwei oder vier Spulen – und passen deine Spulenbreiten und -durchmesser überhaupt hinein?
    Laufzeit Mindestens 12 Stunden am Stück, besser mehr. Geräte mit sehr kurzem Timer zwingen zum Nachstarten.
    Durchführung Nur wenn du direkt aus dem Gerät drucken willst – bei PA und TPU der eigentliche Nutzen.
    Luftführung Feuchte Luft muss entweichen können. Ein völlig dichter Behälter ohne Abluftweg trocknet schlechter.
    Anzeige Feuchteanzeige ist nützlich zur Verlaufskontrolle, aber kein Messgerät mit Kalibrierschein.

    So gehst du vor

    1. Material bestimmen. Ohne zu wissen, was auf der Rolle ist, ist die Temperaturwahl geraten. Unbeschriftete Restrollen behandelst du nach dem empfindlichsten plausiblen Kandidaten, also eher kühler.
    2. Temperatur und Dauer nach Tabelle setzen. Herstellerangabe auf der Rolle schlägt jede allgemeine Tabelle. Fehlt sie, nimmst du die Bambu-Werte oben.
    3. Spule vorbereiten. Aufkleber und Beutel entfernen, Filamentende sichern, damit sich die Rolle im Gerät nicht überwirft.
    4. Vollen Lauf durchziehen. Acht Stunden sind der Normalfall, bei PA, PVA und BVOH bis zwölf. Ein abgebrochener Lauf ist kein halbes Ergebnis, sondern meist gar keines.
    5. Direkt weiterverarbeiten oder trocken einlagern. Eine getrocknete Rolle, die anschließend offen im Regal liegt, ist die teuerste Art, Strom zu verbrauchen. Details im Artikel Filament trocknen.
    6. Wirkung prüfen. Dasselbe Testmodell vor und nach dem Lauf drucken. Wenn Knistern und raue Oberfläche verschwinden, war Feuchte die Ursache – wenn nicht, suchst du weiter.

    Ein Punkt irritiert dabei regelmäßig: Nach einem Trocknungslauf steigt die angezeigte relative Feuchte oft wieder an. Bambu beschreibt genau das für das AMS – beim Abkühlen der Kammer steigt der Prozentwert vorübergehend, und das ist laut Hersteller kein Fehlerzustand.

    TFA Dostmann digitales Thermo-Hygrometer 30.5048.01 mit Uhrzeit, für innen und außen
    TFA Dostmann digitales Thermo-Hygrometer 30.5048.01 mit Uhrzeit, für innen und außen

    14,27 € (Stand: 19.08.2026)

    Für alle, die nachvollziehen wollen, was im Gerät und im Lagerregal tatsächlich passiert: Ein kleines Messgerät zeigt Temperatur und relative Feuchte dort an, wo die Rolle liegt – entweder als Fühler am Kabel oder als Gerät, das mit in die Box wandert. Achte auf den angegebenen Messbereich – interessant ist der untere Feuchtebereich, und einen absoluten Messwert liefert ein solches Gerät nicht.

    Auf Amazon ansehen

    Was du dir sparen kannst

    Dieser Abschnitt kostet uns Umsatz, gehört aber dazu.

    • Den Trockner als Erstkauf. Wer gerade angefangen hat und PLA druckt, investiert besser in eine dichte Box und frisches Trockenmittel. Der Trockner kommt, wenn das erste technische Material kommt.
    • Das teuerste Gerät der Liste. Entscheidend ist die Maximaltemperatur, nicht die App-Anbindung. Ein Gerät mit 85 °C und schlichtem Display schlägt jedes vernetzte 65-°C-Gerät, sobald Nylon im Spiel ist.
    • Feuchtemessgeräte in Serie. Ein Messpunkt sagt dir, ob deine Lagerung funktioniert. Fünf Messpunkte sagen dir dasselbe.
    • Trocknen als Reflex. Nicht jeder Fehldruck ist Feuchte. Wer bei jedem Problem zuerst acht Stunden trocknet, verliert einen Tag und findet die Ursache trotzdem nicht.

    Häufige Fragen

    Reicht ein Dörrgerät oder der Backofen?

    Als Notlösung wird beides genutzt, und Bambu nennt seine Werte ausdrücklich für den Umluftofen. Zwei Einschränkungen: Haushaltsöfen regeln zwischen 50 und 85 °C oft ungenau, und Lebensmittel und Kunststoff im selben Gerät sind keine gute Kombination. Wer regelmäßig trocknet, fährt mit einem dafür gebauten Gerät zuverlässiger.

    Kann ich während des Drucks aus dem Trockner heraus drucken?

    Viele Geräte haben dafür eine Durchführung, und bei stark hygroskopischen Materialien wie PA und Nylon ist das der eigentliche Sinn der Sache: Das Material zieht sonst schon während des Drucks wieder Wasser. Achte darauf, dass die Rolle im Gerät leichtgängig abläuft – ein bremsender Spulenhalter erzeugt Förderprobleme, die schnell mit Feuchte verwechselt werden.

    Wie oft muss ich eine Rolle trocknen?

    Dafür gibt es keine belegte Regel: Die Hersteller nennen Temperatur und Dauer, aber kein Intervall. Praktisch richtest du dich nach den Symptomen und nach deiner Lagerung – Rollen, die zwischen den Drucken offen liegen, brauchen häufiger einen Lauf als Rollen in dichter Aufbewahrung.

    Nimmt Filament Schaden, wenn ich zu heiß trockne?

    Die Werte in der Tabelle liegen bewusst unterhalb des Bereichs, in dem das jeweilige Material weich wird. Wer deutlich darüber geht, riskiert verklebte Windungen auf der Rolle – besonders bei PLA, das früh erweicht. Im Zweifel bleibst du am unteren Ende der Spanne und verlängerst die Zeit.

    Fazit

    Der beste Filamenttrockner ist der, dessen Maximaltemperatur zu deinem anspruchsvollsten Material passt. Das ist der einzige Wert, den man nicht nachrüsten kann: Kapazität ersetzt man durch mehrere Läufe, eine Feuchteanzeige durch ein separates Messgerät – 65 °C werden aber nie 85 °C. Für PLA, PETG und TPU reichen 65 bis 70 °C; für ABS, ASA, PA, PC und lösliche Stützen nennt Bambu 75 bis 85 °C.

    Und der zweite Punkt, der mehr bringt als jedes Gerätemerkmal: Trocknen ist ein Vorgang von acht bis zwölf Stunden, danach muss das Material trocken gelagert werden. Ein Trockner ohne anschließende dichte Lagerung ist ein Gerät, das immer wieder dieselbe Arbeit macht.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • FEP-, PFA- und ACF-Folie wechseln: wann und wie

    Irgendwann sieht der Boden der Harzwanne aus wie eine Fensterscheibe nach dem Winter: milchige Schlieren, eine bleibende Delle in der Mitte, vielleicht ein feiner Kratzer. Ab da lösen sich Drucke schlechter, reißen von den Stützen oder bleiben ganz in der Wanne liegen. Die Trennfolie ist das Verschleißteil, das jeden Harzdrucker früher oder später trifft. Dieser Artikel sortiert die Werkstoffe FEP, nFEP, PFA und ACF, sagt, welche Standzeitangaben es wirklich gibt, und führt durch den Wechsel inklusive Schutzausrüstung und Entsorgung.

    Das Wichtigste in Kürze

    • Die Folie im Wannenboden ist ein Verbrauchsteil, kein Bauteil auf Lebenszeit. Getauscht wird nach Zustand, nicht nach Kalender.
    • Es existiert genau eine belastbare Herstellerzahl: Elegoo gibt für seine PFA-Trennfolie für die Saturn-Reihe „60.000+ releases“ an (Elegoo-Produktseite, Stand August 2026). Für FEP und ACF nennt kein Hersteller eine vergleichbare Zahl.
    • Anycubic führt im Wiki das „Ende der erwarteten Nutzungsdauer“ der FEP-Folie als eigenen Fehlerfall – ohne eine Zahl für Drucke oder Stunden zu nennen.
    • Phrozen weist für seine ACF-Folie darauf hin, dass dauerhaft sehr hohe Druckgeschwindigkeit Folie und LCD schneller verschleißt. Eine Standzeitangabe macht auch Phrozen nicht.
    • Beim Wechsel gilt dieselbe Schutzausrüstung wie beim Druck: Nitrilhandschuhe, Schutzbrille, belüfteter Arbeitsplatz. Nichts Unausgehärtetes ins Abwasser.

    Brauchst du überhaupt eine neue Folie?

    Die ehrliche Antwort lautet oft: noch nicht. Viele Fehldrucke, die auf die Folie geschoben werden, kommen aus der Belichtung, aus der Stützkonstruktion oder aus einem zu kalten Aufstellort. Bevor du die Wanne zerlegst, lohnt eine Sichtprüfung im Gegenlicht.

    Klare Wechselgründe sind:

    • Eine bleibende Vertiefung an der Stelle, an der wiederholt gedruckt wurde. Die Folie hat sich plastisch verformt und kehrt nicht mehr in die Ebene zurück.
    • Kratzer oder Schnitte, meist entstanden beim Ablösen eines festsitzenden Drucks mit einem Metallspachtel.
    • Flächige Trübung oder Weißverfärbung genau im Druckbereich. Sie streut das UV-Licht und macht die Belichtung ungleichmäßig.
    • Ein hörbar veränderter Abzug: Wenn das Ablösen bei gleicher Datei plötzlich lauter knackt, ist die Ablösekraft gestiegen.
    • Ein ausgehärteter Harzfilm, der sich nicht mehr rückstandsfrei abnehmen lässt.

    Kein Wechselgrund sind Staubkörner auf der Unterseite oder ein einzelner missglückter Druck. Ein Riss dagegen ist kein Wartungsfall, sondern ein Notfall: Läuft Harz in das Gerät, ist das LCD darunter unmittelbar betroffen.

    FEP, nFEP, PFA und ACF – was die Kürzel bedeuten

    Alle vier Bezeichnungen stehen für fluorhaltige Kunststofffolien mit sehr geringer Oberflächenenergie. Das ausgehärtete Harz soll an der Folie möglichst wenig haften und sich bei jeder Schicht wieder lösen, ohne den Druck von der Platte zu reißen.

    FEP ist der klassische Werkstoff und seit den ersten LCD-Druckern im Einsatz. Er ist vergleichsweise steif, gut verfügbar und in vielen Zuschnitten zu bekommen.

    nFEP wird als weichere, elastischere Variante vermarktet, die sich beim Abzug stärker mitbewegt und dadurch die Kraft auf das Modell verteilt. Eine genormte Definition dieses Begriffs gibt es nicht – er ist eine Produktbezeichnung, keine Werkstoffnorm.

    PFA ist ein eigener Fluorkunststoff, den mehrere Hersteller als Nachfolger der FEP-Folie anbieten. Elegoo führt PFA-Folien als Ersatzteil für die Saturn-Modelle, unter anderem Saturn 2, 3, 4 und 4 Ultra (Elegoo-Shop, August 2026).

    ACF steht für „Anti-Clogging Film“ und ist eine Produktlinie von Phrozen, die auf besonders geringe Ablösekraft und damit auf schnelle Druckprofile zielt. Phrozen selbst schreibt auf der Produktseite, dass extrem hohe Druckgeschwindigkeit über längere Zeit sowohl das LCD als auch die ACF-Folie schneller verschleißt.

    Die Reihenfolge FEP → nFEP/PFA → ACF beschreibt eine tendenziell sinkende Ablösekraft, nicht automatisch eine längere Standzeit. Wer filigrane Modelle mit großer Querschnittsfläche druckt, profitiert am deutlichsten; wer kleine, robuste Teile druckt, merkt kaum einen Unterschied.

    Was belegt ist – und was nicht

    Dieser Abschnitt ist kurz, und das ist die eigentliche Nachricht. Zur Lebensdauer von Trennfolien gibt es fast keine Herstellerangaben.

    Belegt ist: Elegoo nennt für seine PFA-Trennfolie für die Saturn-Reihe „60.000+ releases“, also mehr als 60.000 Ablösevorgänge (Produktseite us.elegoo.com, PFA Film for Saturn, Stand 19.08.2026). Ein Ablösevorgang entspricht einer Schicht – bei einem Modell mit 2.000 Schichten wären das rechnerisch rund 30 Drucke dieser Größe. Die Zahl gilt für dieses Produkt, nicht für Folien allgemein.

    Nicht belegt ist alles andere. Anycubic behandelt im Wiki ausdrücklich den Fall „Die FEP-Folie ist beschädigt oder am Ende der erwarteten Nutzungsdauer“ – und nennt dort keine Anzahl an Drucken und keine Betriebsstunden. Phrozen quantifiziert die Standzeit der ACF-Folie ebenfalls nicht, sondern beschreibt nur den beschleunigenden Faktor Druckgeschwindigkeit. Die im Netz kursierenden Faustregeln – „alle 20 Drucke“, „nach drei Monaten“, „nach 50 Litern Harz“ – haben in keiner geprüften Herstellerquelle eine Entsprechung.

    Für dich heißt das: Die Sichtprüfung ist nicht die zweitbeste Methode, sondern die einzige, die auf belegbarem Boden steht. Wer trotzdem einen Zähler will, nimmt die Schichtzahl seines Slicers und führt eine eigene Strichliste – als persönlicher Erfahrungswert, nicht als Spezifikation.

    Phrozen PFA-Trennfolie im A4-Format für Resin-Drucker
    Phrozen PFA-Trennfolie im A4-Format für Resin-Drucker

    23,69 € (Stand: 19.08.2026)

    Trennfolien werden in festen Zuschnitten und in unterschiedlichen Stärken angeboten. Vor dem Kauf prüfst du zwei Dinge: das Außenmaß deines Wannenrahmens und die Befestigungsart – geschraubter Klemmrahmen oder vorgespannte Kassette. Passt das Maß nicht, hilft auch der beste Werkstoff nichts.

    Auf Amazon ansehen

    Worauf es beim Kauf ankommt

    Die Entscheidung fällt in dieser Reihenfolge: erst das Maß, dann die Befestigung, dann der Werkstoff. Der dritte Punkt ist der, über den am meisten geschrieben und am wenigsten belegt wird.

    Kriterium Worauf du achtest
    Zuschnitt Außenmaß des Rahmens messen, nicht die Bauplattform. Die Angabe des Druckerherstellers zum Wannentyp geht vor.
    Befestigung Schraubrahmen mit Lochbild oder Kassette zum Einlegen. Ein Lochbild lässt sich nicht nachträglich anpassen.
    Werkstoff FEP als Standard, PFA/nFEP für geringere Ablösekraft, ACF für schnelle Profile. Standzeitangaben existieren praktisch nicht.
    Dicke Bei Ersatzfolien wird die Dicke angegeben – halte dich an den Wert, den dein Wannenhersteller verbaut hat.
    Schutzfolie Trennfolien kommen beidseitig mit Schutzlage. Erst nach dem Spannen abziehen, sonst hast du Fingerabdrücke im Druckbereich.
    Original oder Zubehör Beim Originalteil des Druckerherstellers ist die Passform geklärt, beim Zubehörzuschnitt musst du selbst messen.

    So wechselst du die Folie

    Plane eine halbe Stunde ein, arbeite auf einer abwaschbaren Unterlage und lege alles bereit, bevor du die Handschuhe anziehst. Der Ablauf:

    1. Schutzausrüstung anlegen. Nitrilhandschuhe und Schutzbrille, bevor der erste Tropfen Harz im Spiel ist. Welche Ausrüstung wofür gedacht ist, steht im Artikel zur Schutzausrüstung beim Resindruck.
    2. Harz aus der Wanne holen. Über einen Filter zurück in die Flasche gießen, damit ausgehärtete Partikel nicht mitwandern. Wanne danach mit Isopropanol reinigen und trocknen lassen.
    3. Wanne demontieren und flach ablegen. Die Schrauben des Klemmrahmens über Kreuz und in mehreren Durchgängen lösen.
    4. Alte Folie entnehmen und den Rahmen kontrollieren: Harzreste und Grate müssen weg, sonst spannt die neue Folie ungleichmäßig.
    5. Neue Folie einlegen, Schutzlage noch nicht abziehen, Lochbild ausrichten, Schrauben zunächst nur handfest über Kreuz anziehen.
    6. Gleichmäßig spannen. Verbreitet ist der Klangtest: Ein leichtes Antippen soll überall ähnlich klingen. Zu stramm ist so falsch wie zu lose.
    7. Endgültig anziehen, wieder über Kreuz und ohne Gewalt – der Rahmen ist Kunststoff oder dünnes Aluminium.
    8. Dichtheit prüfen. Etwas Isopropanol einfüllen, einige Minuten stehen lassen, Unterseite kontrollieren. Erst wenn nichts durchkommt, kommt Harz hinein.
    9. Schutzlage abziehen, Wanne einsetzen und einen kleinen Testdruck fahren, bevor ein Modell mit acht Stunden Laufzeit ansteht.

    Sicherheit und Entsorgung beim Folienwechsel

    Beim Wechsel hast du unausgehärtetes Harz, Isopropanol und Papiertücher gleichzeitig auf dem Tisch – die Kombination, bei der die meisten Fehler passieren. Die belegten Eckdaten:

    • Unausgehärtetes Resin ist ein eingestufter Gefahrstoff. Das Sicherheitsdatenblatt zu Formlabs Model V3 führt unter anderem H315, H317, H319, H335 und H411 auf. Diese Einstufung gilt für dieses Produkt; die H-Sätze deines Harzes stehen im Sicherheitsdatenblatt deines Herstellers und können abweichen. Daraus folgt praktisch: Handschuhe, Schutzbrille, kein Hautkontakt.
    • Isopropanol ist leicht entzündbar. Das Sicherheitsdatenblatt für Isopropanol 99,9 % nennt einen Flammpunkt von rund 12 °C und Zündgrenzen von 2,0 bis 13,4 Vol.-%. Keine offene Flamme, keine Zündquelle, Gebinde geschlossen halten. Weiteres dazu im Artikel über Brandschutz am 3D-Drucker.
    • Nichts Unausgehärtetes ins Abwasser. Weder Harzreste noch Spülisopropanol noch das Waschwasser von wasserwaschbarem Resin. Die BG ETEM verweist für die Entsorgung solcher Reste auf Gefahrstoffverordnung und Abfallrecht in Abstimmung mit dem örtlichen Entsorger – eine pauschale Freigabe für den Hausmüll gibt es nicht.
    • Die alte Folie trägt Harzreste. Vor der Entsorgung reinigen, den Rest vollständig aushärten lassen, dann nach den Vorgaben deines Entsorgers behandeln. Getränkte Tücher gehören in einen geschlossenen Behälter, getrennt von Zündquellen.
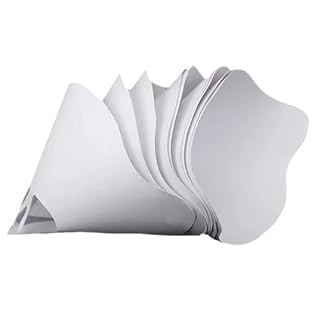
    50 Papier-Filtertrichter für Resin, Einweg
    50 Papier-Filtertrichter für Resin, Einweg

    13,49 € (Stand: 19.08.2026)

    Einweg-Filter für das Umfüllen des Harzes sind das Verbrauchsmaterial, ohne das ein Folienwechsel unnötig schmutzig wird. Prüf vor dem Kauf, ob der Trichterdurchmesser zu deiner Harzflasche passt und ob das Material für Photopolymere und Isopropanol vorgesehen ist.

    Auf Amazon ansehen

    Was du dir sparen kannst

    Den Vorratsstapel. Zwei Folien im Schrank sind sinnvoll, zehn nicht – wenn du in einem Jahr den Drucker wechselst, passt der Zuschnitt nicht mehr.

    Die Premium-Folie am Einsteigergerät. Der Vorteil geringerer Ablösekraft zeigt sich bei großflächigen, filigranen Drucken und aggressiven Geschwindigkeitsprofilen. Wer Figuren in Standardeinstellungen druckt, wird zwischen einer soliden FEP-Folie und einer teuren Spezialfolie keinen belegbaren Unterschied in der Standzeit sehen – weil es diese Angaben, wie oben gezeigt, größtenteils gar nicht gibt.

    Die zweite Wanne „für alle Fälle“. Eine Ersatzwanne lohnt, wenn du regelmäßig zwischen zwei Harzen wechselst. Als reine Reserve für den Folienwechsel ist sie überflüssig – die Folie tauschst du in der vorhandenen Wanne.

    Das Spezialwerkzeug zum Folienspannen. Für einen Wechsel alle paar Monate reichen ein Kreuzschlitz oder Inbus, eine ebene Unterlage und Geduld beim Über-Kreuz-Anziehen.

    Den Metallspachtel in der Wanne. Er ist der häufigste Grund für Kratzer. Wenn ein Druck am Wannenboden klebt, hilft ein Kunststoffschaber – und die Erkenntnis, dass die Ursache meist in der Belichtung der ersten Schichten liegt. Wie sich solche Posten über ein Jahr summieren, zeigt der Artikel zu den Kosten für Verschleißteile.

    Häufige Fragen

    Wie oft muss die Folie gewechselt werden?

    Es gibt kein belegtes Intervall. Die einzige Herstellerzahl im Umfeld ist Elegoos Angabe „60.000+ releases“ für die PFA-Folie der Saturn-Reihe; Anycubic und Phrozen nennen für ihre Folien keine Zahl. Entschieden wird deshalb nach Zustand: bleibende Delle, Kratzer, Trübung im Druckbereich oder spürbar gestiegene Ablösekraft.

    Kann ich statt FEP einfach PFA oder ACF einbauen?

    Wenn Zuschnitt, Dicke und Befestigung zu deiner Wanne passen, ist der Werkstoffwechsel technisch unproblematisch. Rechne damit, dass sich das Ablöseverhalten ändert – ein Testdruck vor dem großen Modell ist die günstigere Variante gegenüber acht verlorenen Stunden.

    Woran merke ich, dass die Folie undicht ist?

    An Harz unterhalb der Wanne. Deshalb steht der Isopropanol-Dichtheitstest vor dem ersten Befüllen im Ablauf. Wird Harz unter der Wanne sichtbar, wird das Gerät sofort ausgeschaltet und stromlos gemacht, bevor gereinigt wird – darunter sitzt das LCD.

    Gilt das alles auch bei wasserwaschbarem Resin?

    Ja. Wasserwaschbar beschreibt das Reinigungsmittel, nicht die Einstufung des Harzes. Schutzausrüstung, Sichtprüfung und Entsorgungsregeln bleiben identisch, und für das Waschwasser gibt es keine belegte Freigabe zur Entsorgung über das Abwasser. Welche Harztypen es gibt, ordnet der Artikel zu den Resin-Arten ein.

    Fazit

    Die Trennfolie ist kein Teil, das man nach Plan tauscht. Die belegte Faktenlage ist dünn: Eine einzige Herstellerangabe, Elegoos „60.000+ releases“ für die PFA-Folie, steht gegen viele Faustregeln ohne Quelle. Wer das akzeptiert, wechselt nach Sichtprüfung und fährt damit besser als jeder Kalender.

    Beim Wechsel zählt weniger die Werkstoffwahl als die Sorgfalt: Maß und Befestigung prüfen, über Kreuz spannen, Dichtheit testen, Testdruck fahren. Und weil Harz und Lösungsmittel im Spiel sind, gelten Handschuhe, Schutzbrille, Belüftung und die Entsorgungsregel ohne Ausnahme – nichts Unausgehärtetes geht in den Ausguss. Wie es nach dem Druck weitergeht, steht im Artikel zu Waschen und Nachhärten.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Trockenbox oder Trockner? Die klare Abgrenzung

    Zwei Produktgruppen, ähnliche Bilder, ähnliche Versprechen: Hier eine dichte Kiste mit Trockenmittel, dort ein beheiztes Gerät mit Display. Beide werben mit „trocken“ – und wer das erste Mal davorsteht, kauft leicht das Falsche. Der Unterschied ist aber weder Geschmackssache noch eine Frage der Ausstattung, sondern eine physikalische Grenze. Dieser Artikel beantwortet, was jede der beiden Lösungen kann, wann du wirklich beides brauchst und wann eines von beidem genügt.

    Das Wichtigste in Kürze

    • Prusa schreibt es im eigenen Handbuch wörtlich: „The Drybox does not dry filament.“ Eine unbeheizte Box hält trockenes Material trocken – sie macht feuchtes Material nicht wieder trocken.
    • Ein Trockner leistet das Gegenteil: geregelte Wärme über Stunden, damit gebundenes Wasser aus dem Strang wandert. Danach ist der Zustand hergestellt, aber nicht konserviert.
    • Die beiden Geräte konkurrieren also nicht, sie stehen hintereinander: erst trocknen, dann trocken lagern.
    • Wer nur PLA und PETG druckt, zügig verbraucht und dicht lagert, kommt oft mit der Box allein aus. Bei PA, PC, PVA, BVOH und TPU führt kein Weg am beheizten Gerät vorbei.
    • Einen allgemeingültigen Prozentwert für relative Luftfeuchte, ab dem Filament „schlecht“ ist, gibt kein Hersteller belegt an. Wer damit argumentiert, hat die Zahl nicht aus einer Quelle.

    Brauchst du überhaupt eines von beidem?

    Es gibt Werkstätten, in denen weder Box noch Trockner steht – und in denen trotzdem alles läuft. Das ist kein Zufall, sondern hat mit dem Verbrauch zu tun. Wer eine Rolle in zwei bis drei Wochen aufbraucht und sie zwischendurch im mitgelieferten Beutel mit dem beigelegten Trockenmittel verschließt, hält den Zustand über die gesamte Nutzungsdauer der Rolle. Für PLA reicht das häufig.

    Kippen tut die Rechnung an drei Stellen. Erstens beim Materialwechsel: Sobald PA, PC, PVA, BVOH oder TPU dazukommen, hat das Material eine deutlich höhere Neigung, Wasser aufzunehmen – teils schon während des Drucks. Zweitens bei der Menge: Zehn Anbrüche im Regal bedeuten zehn Rollen, deren Zustand niemand kennt. Drittens bei der Umgebung: Eine Werkstatt im Keller oder in der Garage bringt andere Bedingungen mit als ein trockenes Arbeitszimmer.

    Wenn keiner dieser drei Punkte auf dich zutrifft, ist die ehrliche Antwort: Kauf nichts. Verschließe die Rollen, verbrauche sie in vernünftiger Zeit, und schau dir bei Problemen zuerst an, ob es überhaupt die Feuchte ist. Trifft einer der Punkte zu, geht es weiter mit der Frage, welches der beiden Geräte.

    Was belegt ist – und was nicht

    Der wichtigste Satz zum Thema stammt nicht aus einem Forum, sondern aus dem Prusa-Handbuch: „The Drybox does not dry filament.“ Eine Trockenbox ist ein dichter Behälter mit Trockenmittel. Sie senkt die Luftfeuchte um die Rolle und hält Material, das bereits trocken ist, in diesem Zustand. Sie entzieht dem Kunststoff aber nicht das Wasser, das schon in den Molekülketten sitzt – dafür fehlt die Energie.

    Ein Trockner bringt genau diese Energie ein: Wärme, materialabhängig geregelt, über Stunden. Die Herstellerwerte für Temperatur und Dauer stehen im Artikel zum Filamenttrockner; die Größenordnung ist bei Bambu Lab durchgehend 8 Stunden, bei PA, PVA und BVOH 8 bis 12 Stunden.

    Belegt ist außerdem, dass die Hersteller selbst beide Prinzipien unterschiedlich kombinieren. Bambus AMS 2 Pro heizt aktiv bis 65 °C, das AMS HT bis 85 °C. Die Creality-CFS-Einheiten dagegen führen laut Herstellerangaben Trockenmittel mit und zeigen Temperatur und Feuchte auf einem Display an – ein aktives Heizmodul nennt die Produktseite nicht. Dasselbe gilt für Elegoos CANVAS, das als reines Filamentwechsel-Zubehör beschrieben wird. Wer ein solches System besitzt, hat also eine große Trockenbox, keinen Trockner. Die Einordnung aller Systeme steht im Vergleich der Multimaterial-Systeme.

    Und die Grenze der Faktenlage: Es gibt keine belegte Herstellerangabe für einen universellen Schwellenwert der relativen Luftfeuchte, ab dem Filament generell Druckprobleme verursacht. Werte wie „unter 20 % ist sicher“ kursieren, lassen sich aber nicht mit einer Herstellerquelle unterlegen – die Grenze ist materialabhängig und wird meist gar nicht als Zahl kommuniziert. Bambu geht beim AMS deshalb einen anderen Weg und zeigt die Feuchte in fünf Stufen von A bis E an; ab Stufe C gilt die Kammer als relativ feucht, und der Hersteller empfiehlt dann, die Dichtung zu prüfen und das Trockenmittel zu wechseln. Das ist eine Handlungsanweisung, kein Grenzwert – und für die Praxis brauchbarer als eine erfundene Prozentzahl.

    Die Entscheidung in einer Tabelle

    Frage Trockenbox (unbeheizt) Trockner (beheizt)
    Macht feuchtes Filament wieder brauchbar nein ja
    Hält trockenes Filament trocken ja, dauerhaft nur, solange er läuft
    Stromverbrauch keiner im Betrieb dauerhaft
    Verbrauchsmaterial Trockenmittel, regelmäßig zu prüfen meist keines
    Skaliert auf viele Rollen gut und günstig nur über Kapazität und Laufzeit
    Sinnvoll bei PA, PC, PVA nur zusätzlich notwendig

    Daraus ergibt sich eine einfache Reihenfolge. Wer mit PLA und PETG arbeitet und keine Symptome hat, fängt mit der Box an – sie ist die günstigere Anschaffung, verbraucht keinen Strom und löst das häufigste Problem, nämlich schleichende Feuchteaufnahme im Regal. Wer knisternde Rollen hat oder technische Materialien druckt, fängt mit dem Trockner an, weil die Box einen schlechten Zustand nur konserviert.

    YOOPAI Pro Filament-Aufbewahrungsbox für eine Spule, mit Temperatur- und Feuchtigkeitsanzeige
    YOOPAI Pro Filament-Aufbewahrungsbox für eine Spule, mit Temperatur- und Feuchtigkeitsanzeige

    49,99 € (Stand: 19.08.2026)

    Für alle, die den erreichten Zustand halten und dabei direkt aus der Box drucken wollen: Prüfe vor dem Kauf die Innenmaße gegen deine Spulen und ob die Durchführung zu deinem Filamentdurchmesser passt. Eine Box trocknet kein feuchtes Material – sie konserviert den Zustand, in dem die Rolle hineingeht.

    Auf Amazon ansehen

    Worauf es beim Kauf ankommt

    Bei der Box entscheidet die Dichtheit, nicht das Zubehör. Eine umlaufende Dichtung und stabile Verschlüsse sind wichtiger als ein aufgedrucktes Hygrometer. Zweitens die Innenmaße: Spulen unterscheiden sich in Breite und Durchmesser deutlich, und eine Box, in die deine Rollen nur mit Gewalt passen, wird nicht benutzt. Drittens die Durchführung, falls du im Betrieb aus der Box heraus drucken willst – dann sollte die Rolle innen leichtgängig auf Lagern laufen, sonst erzeugst du Förderprobleme, die wie Unterextrusion aussehen.

    Beim Trockner ist die Maximaltemperatur das Kaufkriterium, an dem sich alles entscheidet. Geräte, die bei 65 oder 70 °C abregeln, decken PLA, PETG und TPU ab, aber nicht die Herstellerempfehlung für ABS, ASA, PA, PC und lösliche Stützen mit 75 bis 85 °C. Alles Weitere – Timer, Anzeige, Kapazität – ist Komfort.

    Und beim Trockenmittel, das in beiden Fällen mitläuft, entscheidet die Frage, ob es regenerierbar ist. Silikagel lässt sich nach Bambu-Angabe typischerweise 5- bis 15-mal durch Erhitzen reaktivieren, Calciumchlorid nicht. Welche Sorte wohin gehört, klärt der Artikel zum Trockenmittel.

    So gehst du vor

    1. Zustand feststellen. Knistert die Rolle beim Drucken, dampft es an der Düse, ist die Oberfläche rau? Dann ist die Box der falsche erste Schritt.
    2. Trocknen, wenn nötig. Nach Herstellerwert für das Material, in der Regel 8 Stunden, bei PA, PVA und BVOH bis zu 12. Die vollständige Anleitung steht unter Filament trocknen.
    3. Sofort in die dichte Aufbewahrung. Der Zeitpunkt zählt: Eine getrocknete Rolle, die über Nacht offen liegt, verliert einen Teil des Ergebnisses wieder.
    4. Trockenmittel als Verbrauchsmaterial behandeln. Indikatorfarbe kontrollieren, gesättigtes Material regenerieren oder tauschen. Eine Box mit gesättigtem Trockenmittel ist nur noch eine Kiste.
    5. Arbeitsrolle und Vorrat trennen. Die Rolle im Drucker darf offen laufen, wenn sie in Tagen aufgebraucht wird. Der Vorrat gehört dauerhaft in die dichte Lagerung – mehr dazu unter Filament lagern.
    6. Bei empfindlichen Materialien direkt aus der beheizten Quelle drucken. Bei PA lohnt sich das fast immer, weil das Material sonst schon während des Drucks wieder Wasser zieht.
    GRIFEMA Vakuumbeutel-Set, 12 Stück in 4 Größen, mit Handpumpe
    GRIFEMA Vakuumbeutel-Set, 12 Stück in 4 Größen, mit Handpumpe

    15,09 € (Stand: 19.08.2026)

    Für den Vorrat, der monatelang steht: Beutel mit Ventil brauchen weniger Platz als Boxen und lassen sich stapeln. Achte auf eine zum Spulendurchmesser passende Beutelgröße und darauf, dass Trockenmittel mit hineingelegt werden kann – der Beutel allein stellt keinen trockenen Zustand her.

    Auf Amazon ansehen

    Was du dir sparen kannst

    • Die Box als Ersatz für den Trockner. Der teuerste Irrtum im ganzen Thema. Wer eine knisternde Rolle in eine Box legt und auf Besserung wartet, wartet vergeblich.
    • Den Trockner als Dauerlager. Ein Gerät, das rund um die Uhr heizt, um vier Rollen trocken zu halten, erledigt eine Aufgabe, die eine dichte Box ohne Strom übernimmt.
    • Beheizte Boxen für PLA. Wer ausschließlich PLA druckt und zügig verbraucht, braucht keine geheizte Lagerung – der Beutel aus der Verpackung mit frischem Trockenmittel leistet dasselbe.
    • Zwölf Einzelboxen. Eine große Kiste mit einer guten Dichtung ist praktischer und dichter als eine Sammlung kleiner Behälter mit je einem eigenen Deckel.
    • Vernetzte Feuchtesensoren in jeder Box. Nützlich ist ein Messpunkt, um die eigene Lagerung einmal zu überprüfen. Danach ändert sich am Messwert selten etwas.

    Häufige Fragen

    Kann eine Trockenbox nicht doch langsam trocknen?

    Nur in sehr geringem Umfang und über sehr lange Zeiträume – und für eine Rolle, die bereits Probleme macht, ist das zu wenig. Prusa formuliert es im Handbuch ohne Umschweife: „The Drybox does not dry filament.“ Ohne Wärme fehlt die Energie, um eingelagertes Wasser aus dem Polymer zu treiben. Trockenmittel senkt die Luftfeuchte im Behälter, mehr nicht.

    Reicht ein AMS oder eine ähnliche Einheit als Trockner?

    Das hängt vom System ab, und die Unterschiede sind größer, als die Produktbilder vermuten lassen. Bambus AMS 2 Pro heizt laut Hersteller bis 65 °C, das AMS HT bis 85 °C. Die Creality-CFS-Einheiten und Elegoos CANVAS arbeiten laut den geprüften Herstellerangaben ohne aktives Heizmodul – sie sind damit funktional große Trockenboxen. Für ABS, PA oder PC brauchst du in beiden Fällen ein Gerät, das die empfohlenen 75 bis 85 °C erreicht.

    Was ist mit Vakuumbeuteln?

    Sie sind eine platzsparende Form der Lagerung und gehören damit auf die Seite der Box, nicht auf die des Trockners: Sie halten einen Zustand, sie stellen keinen her. Sinnvoll sind sie vor allem für Vorratsrollen, die über Monate stehen – zusammen mit Trockenmittel im Beutel.

    Welche Reihenfolge, wenn ich beides kaufen will?

    Zuerst das, was dein aktuelles Problem löst. Bei knisternden Rollen und technischen Materialien ist das der Trockner; bei einem wachsenden Rollenbestand ohne akute Symptome die Lagerung. Beides gleichzeitig zu kaufen ist selten nötig – die Box lässt sich später ergänzen und kostet einen Bruchteil des Geräts.

    Fazit

    Die Frage „Box oder Trockner“ hat eine unspektakuläre Antwort: Die beiden lösen unterschiedliche Aufgaben und stehen in einer Reihenfolge. Der Trockner stellt einen Zustand her, die Box hält ihn. Wer das durcheinanderbringt, kauft entweder ein Gerät, das er nur zum Lagern benutzt, oder eine Kiste, von der er ein Ergebnis erwartet, das sie nicht liefern kann.

    Für die meisten Werkstätten ist die praktische Kombination: eine dichte Lagerung mit gepflegtem Trockenmittel als Grundausstattung – und ein beheiztes Gerät in dem Moment, in dem das erste hygroskopische Material einzieht. Bis dahin gilt der Satz aus dem Prusa-Handbuch als Gedächtnisstütze: Die Box trocknet nicht, sie hält.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Schutzausrüstung beim Resindruck: was nötig ist

    Beim Filamentdruck greifst du das fertige Teil einfach vom Blech. Beim Harzdruck ist das anders: Zwischen Wanne, Bauplattform und Waschbehälter hast du dauernd flüssiges Photopolymer und Isopropanol an den Fingern – zwei Stoffe, die als Gefahrstoffe eingestuft sind und deren Sicherheitsdatenblätter konkrete Schutzmaßnahmen fordern. Dieser Artikel sagt, welche Ausrüstung dafür belegt gefordert ist, wo die Herstellerangaben aufhören und Empfehlungen anfangen, und wie du Reste korrekt entsorgst.

    Das Wichtigste in Kürze

    • Das Sicherheitsdatenblatt zu Formlabs Model V3 stuft dieses Harz unter anderem als Skin Irrit. 2, Eye Irrit. 2A, Skin Sens. 1, STOT SE 3 und Aquatic Chronic 2 ein, Signalwort „Warning“. Diese Einstufung gilt für dieses Produkt – eine einheitliche CLP-Einstufung für „alle Resine“ gibt es nicht.
    • Das Formlabs-Sicherheitsdatenblatt fordert chemikalienbeständige, undurchlässige Handschuhe nach anerkannten Normen – legt das Material aber nicht fest.
    • MatterHackers empfiehlt in seinem Resin-Sicherheitsleitfaden ausdrücklich Nitril statt Latex, dazu eine eng anliegende Chemikalienschutzbrille mit Seitenschutz und bei Spritzgefahr Vollgesichtsschutz.
    • Isopropanol ist laut Sicherheitsdatenblatt leicht entzündbar (Flammpunkt rund 12 °C); der deutsche Arbeitsplatzgrenzwert liegt bei 200 ppm bzw. 500 mg/m³.
    • Entsorgung: nichts Unausgehärtetes ins Abwasser, auch kein Waschwasser. Die BG ETEM verweist auf Gefahrstoff- und Abfallrecht in Abstimmung mit dem örtlichen Entsorger.

    Brauchst du das überhaupt?

    Wenn du einen Harzdrucker betreibst: ja, und zwar den Grundsatz aus Handschuhen und Augenschutz ohne Ausnahme. Das ist keine Vorsichtsrhetorik, sondern steht so in den Sicherheitsdatenblättern der Hersteller – das von Formlabs zu Model V3 nennt ausdrücklich chemikalienbeständige, undurchlässige Handschuhe und Augenschutz als persönliche Schutzausrüstung.

    Was du dagegen nicht automatisch brauchst, ist der Vollausbau aus Atemschutzmaske, Chemikalienschürze, Gesichtsschild und Absauganlage. Das hängt davon ab, wie du arbeitest: Wer alle zwei Wochen ein Modell druckt und die Wanne nur zum Nachfüllen öffnet, hat ein anderes Expositionsprofil als jemand, der täglich mehrere Liter Harz umfüllt und literweise Isopropanol verarbeitet.

    Die vernünftige Abstufung sieht so aus:

    • Immer: Nitrilhandschuhe, Schutzbrille, abwaschbare Arbeitsfläche, belüfteter Aufstellort, geschlossener Sammelbehälter für kontaminierte Tücher.
    • Bei größeren Mengen oder häufigem Umfüllen: zusätzlich Gesichtsschutz gegen Spritzer, langärmelige Arbeitskleidung, technische Absaugung nahe der Quelle.
    • Wenn du keinen belüftbaren Raum hast: Dann ist nicht die Maske die Lösung, sondern der Aufstellort. Details dazu im Artikel über Geruch und Lüftung beim Resindruck.

    Was im Sicherheitsdatenblatt steht – und was nicht

    Der wichtigste Satz zuerst: Es gibt keine gemeinsame Einstufung für alle Photopolymer-Harze. Rezepturen unterscheiden sich, und damit unterscheiden sich die H-Sätze auf dem Etikett. Was in diesem Artikel steht, ist eine Einordnung anhand eines dokumentierten Beispiels – verbindlich ist das Sicherheitsdatenblatt deines Produkts.

    Als dieses Beispiel dient das Sicherheitsdatenblatt zu Formlabs Model V3. Dort sind unter anderem die H-Sätze H315, H317, H319, H335 und H411 aufgeführt, mit den GHS-Klassen Skin Irrit. 2, Eye Irrit. 2A, Skin Sens. 1, STOT SE 3 und Aquatic Chronic 2 sowie dem Signalwort „Warning“. H411 – giftig für Wasserorganismen mit langfristiger Wirkung – ist dabei der Grund, warum die Entsorgungsfrage weiter unten kein Nebensatz ist.

    Zur Schutzausrüstung fordert dasselbe Datenblatt „chemikalienbeständige, undurchlässige Handschuhe nach anerkannten Normen“. Bemerkenswert ist, was dort nicht steht: ein Handschuhmaterial. Die Festlegung auf Nitril stammt nicht aus diesem Sicherheitsdatenblatt, sondern aus dem Sicherheitsleitfaden von MatterHackers, der Nitril gegenüber Latex empfiehlt, weil es chemikalienbeständiger ist. Das ist eine Händler- und Herstellerempfehlung, keine Norm – und wird hier auch nicht als solche verkauft.

    Für Isopropanol, das beim Waschen unvermeidlich dazukommt, ist die Datenlage besser. Das Sicherheitsdatenblatt für Isopropanol 99,9 % nennt die H-Sätze H225, H319 und H336, einen Flammpunkt von 11,7 bis 12 °C und Zündgrenzen von 2,0 bis 13,4 Vol.-%. Der Arbeitsplatzgrenzwert in Deutschland beträgt laut Datenblatt mit Bezug auf die TRGS 900 200 ppm bzw. 500 mg/m³. Was daraus für die Handhabung folgt, steht im Artikel zu Isopropanol und Reinigung.

    Nicht belegt ist dagegen eine konkrete Luftwechselrate für den Resindruck-Arbeitsplatz: Weder Elegoo noch Anycubic noch Phrozen nennen in den geprüften Quellen eine Zahl. Belegt ist eine Angabe von Formlabs: mindestens drei vollständige Luftwechsel pro Stunde für Räume mit SLA-Geräten. Dazu kommt die Empfehlung der BG ETEM, bei der Isopropanol-Nachbehandlung nahe an der Emissionsquelle abzusaugen statt den Raum pauschal zu lüften.

    Handschuhe: worauf es ankommt

    Der Handschuh ist das Teil, das du am häufigsten anfasst und am seltensten hinterfragst. Vier Punkte entscheiden:

    • Material. Nitril ist die in Resin-Leitfäden empfohlene Wahl. Latex wird dort ausdrücklich nicht empfohlen; hinzu kommt, dass Latex selbst als Allergen bekannt ist. Vinyl-Einweghandschuhe sind das dünnste Angebot im Regal und für Lösungsmittelkontakt nicht gedacht.
    • Passform. Ein zu weiter Handschuh rutscht beim Ablösen eines Drucks von der Platte, ein zu enger reißt an der Fingerkuppe. Beide Fehler enden gleich.
    • Stärke und Länge. Dünne Untersuchungshandschuhe reichen fürs kurze Anfassen; für längeres Arbeiten mit der Wanne sind dickere Ausführungen und ein längerer Schaft angenehmer, weil nichts ins Handgelenk läuft.
    • Wechseldisziplin. Wird ein Handschuh innen nass oder bekommt einen Riss, wird er sofort ausgezogen – nicht am Ende des Arbeitsschritts. Und Einweghandschuhe sind Einwegware: kein Abspülen mit Isopropanol zur Wiederverwendung.

    Beim Ausziehen gilt die Regel, die in jedem Labor hängt: Handschuh von innen nach außen abstreifen, sodass die kontaminierte Seite innen liegt, und danach die Hände waschen. Das kostet fünf Sekunden und verhindert, dass Harzspuren an Türklinke und Tastatur landen.

    EUROPAPA Nitril-Einweghandschuhe, Box mit 100 Stück
    EUROPAPA Nitril-Einweghandschuhe, Box mit 100 Stück

    9,89 € (Stand: 19.08.2026)

    Nitril-Einweghandschuhe sind das Verbrauchsmaterial, das du im Resin-Betrieb am schnellsten leerst. Achte vor dem Kauf auf die Größenangabe und darauf, ob der Hersteller den Handschuh als Schutzhandschuh gegen Chemikalien kennzeichnet – reine Hygienehandschuhe sind für Lösungsmittel nicht vorgesehen.

    Auf Amazon ansehen

    Augenschutz: die normale Brille zählt nicht

    Die zweite Pflichtposition ist der Augenschutz, und hier ist die Anforderung präziser, als viele annehmen. MatterHackers nennt eine eng anliegende Chemikalienschutzbrille mit Seitenschutz, bei Spritzgefahr zusätzlich einen Vollgesichtsschutz. Eine Korrektionsbrille erfüllt das nicht: Sie hat oben und seitlich offene Wege, und sie ist nicht als Schutzausrüstung geprüft. Eine Korbbrille lässt sich über der Sehhilfe tragen.

    Die Momente mit dem höchsten Spritzrisiko sind vorhersehbar: das Umfüllen von Harz aus der Wanne in die Flasche, das Abnehmen eines nassen Drucks von der Bauplattform, das Ausspülen von Waschbehältern und jede Bewegung mit einem offenen Gefäß über Kopfhöhe. In genau diesen Schritten lohnt der zusätzliche Gesichtsschutz.

    Was hier bewusst nicht steht: eine Beschreibung dessen, was bei Augenkontakt geschieht oder was dann zu tun wäre. Die Erste-Hilfe-Angaben stehen in Abschnitt 4 des Sicherheitsdatenblatts deines konkreten Harzes – dort und nur dort. Das Datenblatt sollte griffbereit sein, nicht als Lesezeichen in einem Ordner.

    uvex ultrasonic Vollsichtbrille, auch als Überbrille geeignet
    uvex ultrasonic Vollsichtbrille, auch als Überbrille geeignet

    13,93 € (Stand: 19.08.2026)

    Beim Augenschutz ist die Kennzeichnung das Kaufkriterium: Der Hersteller muss die Brille als Schutzbrille gegen Flüssigkeitsspritzer ausweisen. Prüf außerdem, ob sie über einer vorhandenen Sehhilfe getragen werden kann und ob die Scheibe beschlagfrei beschichtet ist.

    Auf Amazon ansehen

    Atemschutz, Lüftung und die dünne Datenlage

    Hier wird es unbequem, weil die Faktenbasis weniger hergibt, als die Diskussionen im Netz vermuten lassen. Belegt ist: Das Sicherheitsdatenblatt zu Formlabs Model V3 führt H335 – „kann die Atemwege reizen“ – als Einstufung dieses Produkts. Belegt ist ebenfalls, dass die BG ETEM für die Isopropanol-Nachbehandlung von 3D-Drucken eine technische Absaugung nahe der Emissionsquelle empfiehlt und dass die Dampfkonzentration dauerhaft unter 20 % der unteren Explosionsgrenze bleiben soll.

    Nicht belegt ist ein Grenzwert für Harzdämpfe in Wohnräumen oder eine Filterklasse, die ein Druckerhersteller vorschreibt. Zur Raumlüftung gibt es genau eine Herstellerangabe – die drei Luftwechsel pro Stunde von Formlabs –, und die stammt aus dem professionellen Umfeld, nicht aus dem Hobbyraum. Wer hier eine Zahl liest, sollte nach der Quelle fragen.

    Praktisch heißt das für die meisten Hobbybetriebe: Erst der Aufstellort, dann die Absaugung, dann – wenn überhaupt – der persönliche Atemschutz. Ein Raum, der sich quer lüften lässt, ein Drucker mit geschlossener Haube und eine Absaugung nahe an Waschbehälter und Wanne wirken an der Quelle. Eine Maske schützt nur die Person, die sie trägt, und nur solange sie dicht sitzt und der Filter passt. Sie ist damit die letzte Maßnahme in der Reihe, nicht die erste.

    So arbeitest du sicher – und so entsorgst du

    1. Arbeitsplatz vorbereiten. Abwaschbare Unterlage, Papiertücher, geschlossener Sammelbehälter, Fenster oder Absaugung an. Alles bereitlegen, bevor die Handschuhe an sind.
    2. Schutzausrüstung anlegen: Handschuhe, Brille, langärmelige Kleidung, die im Zweifel Spritzer abbekommen darf.
    3. Harz nur über der Unterlage bewegen. Umfüllen mit Filter und Trichter, nie über der Tastatur oder über dem Teppich.
    4. Waschen und Nachhärten in geschlossenen Behältern, nicht in offenen Schalen. Die Reihenfolge dazu steht im Artikel zu Waschen und Nachhärten.
    5. Reste aushärten lassen. Harzreste, Filterpapier, Stützstrukturen und die Bodensätze aus dem Waschbehälter kommen unter UV-Licht oder Sonnenlicht, bis sie durchgehärtet sind.
    6. Nichts Unausgehärtetes ins Abwasser – kein Harz, kein gebrauchtes Isopropanol, kein Waschwasser von wasserwaschbarem Resin. Die BG ETEM verweist für solche Reste auf Gefahrstoffverordnung und Abfallrecht in Abstimmung mit dem örtlichen Entsorgungsbetrieb. Eine pauschale Freigabe für den Hausmüll gibt es nicht, und für wasserwaschbares Resin existiert keine belegte Sonderregel.
    7. Handschuhe zuletzt ausziehen, von innen nach außen, Hände waschen, Arbeitsfläche abwischen.
    8. Isopropanol getrennt lagern, verschlossen, kühl und ohne Zündquelle in der Nähe – siehe Brandschutz am 3D-Drucker.

    Was du dir sparen kannst

    Den Chemikalienschutzanzug. Für den Hobbybetrieb mit einem Gerät ist er Ausstattung ohne Anlass. Langärmelige Arbeitskleidung, die nicht wieder zum Einkaufen angezogen wird, deckt denselben Zweck ab.

    Die Halbmaske als Ersatz für Lüftung. Eine Maske ohne passenden Filter, ohne Dichtsitz und ohne Wechselintervall erzeugt vor allem ein gutes Gefühl. Wenn der Aufstellort keine Lüftung erlaubt, ist der Aufstellort das Problem.

    Teure Spezialhandschuhe mit Chemikalienbeständigkeitstabelle. Sinnvoll im Labor, wenn ein definierter Stoff über längere Zeit einwirkt. Beim Harzdruck geht es um kurzzeitigen Spritzkontakt – dafür ist der übliche Nitril-Einweghandschuh die passende Antwort, solange du ihn konsequent wechselst.

    Den zweiten Luftreiniger. Ein Filtergerät mitten im Raum bringt weniger als eine Absaugung direkt an der Wanne. Erst die Quelle, dann der Raum.

    Geruchsarmes Harz als Sicherheitsargument. Weniger Geruch heißt nicht weniger Einstufung. Auch pflanzenbasierte und geruchsarme Rezepturen tragen H-Sätze auf dem Etikett; welche, steht im jeweiligen Datenblatt. Eine Übersicht der Typen gibt der Artikel zu den Resin-Arten.

    Häufige Fragen

    Reichen Latexhandschuhe nicht auch?

    Der Resin-Sicherheitsleitfaden von MatterHackers empfiehlt ausdrücklich Nitril statt Latex, weil Nitril chemikalienbeständiger ist. Das Formlabs-Sicherheitsdatenblatt fordert allgemein chemikalienbeständige, undurchlässige Handschuhe, ohne ein Material zu benennen – Latex erfüllt diese Anforderung gegenüber Lösungsmitteln schlechter.

    Brauche ich bei wasserwaschbarem Resin weniger Schutz?

    Nein. „Wasserwaschbar“ beschreibt das Reinigungsmittel, nicht die Gefahrstoffeinstufung. Das Harz ist vor dem Aushärten dasselbe Photopolymer, das Waschwasser ist danach mit gelöstem Harz belastet, und eine belegte Entsorgungserleichterung dafür existiert nicht.

    Muss ich eine Atemschutzmaske tragen?

    Dazu gibt es keine belegte Herstellervorgabe für den Hobbybetrieb. Die dokumentierte Empfehlung – von der BG ETEM zur Isopropanol-Nachbehandlung – zielt auf technische Absaugung an der Quelle, nicht auf persönlichen Atemschutz. Wo Absaugung und Lüftung nicht möglich sind, gehört der Drucker an einen anderen Ort.

    Wo finde ich die H-Sätze meines Harzes?

    Auf dem Flaschenetikett und im Sicherheitsdatenblatt des Herstellers, das über die Produktseite abrufbar sein sollte. Wenn ein Anbieter kein Sicherheitsdatenblatt bereitstellt, ist das selbst eine Information – ohne dieses Dokument kannst du weder Schutzausrüstung noch Entsorgung sauber festlegen.

    Fazit

    Die Ausrüstung, die belegt gefordert ist, passt in eine Schublade: chemikalienbeständige Handschuhe, eine dicht anliegende Schutzbrille, eine abwischbare Unterlage und ein geschlossener Behälter für kontaminierte Tücher. Alles darüber hinaus richtet sich nach Menge und Häufigkeit, nicht nach dem Katalog.

    Zwei Dinge bleiben ohne Ausnahme. Erstens: Die Einstufung deines Harzes steht in seinem Sicherheitsdatenblatt, nicht in einem Ratgeber – die hier zitierten Angaben zu Formlabs Model V3 sind ein dokumentiertes Beispiel, kein Branchenwert. Zweitens: Es geht nichts Unausgehärtetes in den Ausguss, auch kein Waschwasser. Aushärten lassen, dann nach den Vorgaben des örtlichen Entsorgers behandeln.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Trockenmittel: Silikagel oder Calciumchlorid?

    In jeder Filamentverpackung liegt ein Beutel, den die meisten wegwerfen oder mitverstauen, ohne je hineinzuschauen. Dabei entscheidet genau dieses Verbrauchsmaterial darüber, ob eine dichte Box ihre Aufgabe erfüllt oder nur eine Kiste mit Deckel ist. Silikagel, Calciumchlorid, Molekularsieb – die Sorten sehen ähnlich aus, verhalten sich aber grundverschieden, und nur eine davon lässt sich zu Hause sinnvoll wieder aufbereiten. Dieser Artikel sortiert, was in welche Box gehört, was die Hersteller zur Regeneration wirklich sagen und woran du Sättigung erkennst.

    Das Wichtigste in Kürze

    • Silikagel bindet Wasser physikalisch und ist regenerierbar. Bambu Lab gibt für das eigene Produkt an: typischerweise 5- bis 15-mal reaktivierbar durch Erhitzen auf 80 bis 90 °C.
    • Calciumchlorid wirkt chemisch und ist laut Tropack ein Einmalprodukt. Bambu schreibt für die entsprechenden Beutel ausdrücklich, sie zu entsorgen – Regenerieren ist hier keine Option.
    • Molekularsieb bindet stärker, verlangt laut Tropack aber 400 bis 550 °C für die vollständige Regeneration – im Haushalt nicht darstellbar.
    • Farbindikator nach Bambu: orange bedeutet trocken, lila bedeutet gesättigt; nach dem Trocknen kehrt die Farbe zurück. Bei Calciumchlorid zeigt Dunkelgrün das Ende an.
    • Bambu warnt ausdrücklich davor, Calciumchlorid-Alternativen im AMS einzusetzen. Die Kontrolle empfiehlt der Hersteller alle zwei Wochen, spätestens nach drei Monaten ohne Wechsel droht Feuchtigkeitsaustritt.

    Brauchst du überhaupt gekauftes Trockenmittel?

    Zuerst der Fall, in dem du nichts kaufen musst: Wer eine Rolle innerhalb weniger Wochen aufbraucht und sie zwischendurch im Originalbeutel mit dem beigelegten Trockenmittel verschließt, hat die Aufgabe erledigt. Filamenthersteller legen aus gutem Grund einen Beutel bei, und für PLA in einem trockenen Arbeitszimmer reicht das oft über die gesamte Nutzungsdauer der Rolle.

    Interessant wird der Nachkauf an drei Stellen. Erstens beim Volumen: Eine große Aufbewahrungsbox mit sechs Rollen hat ein Vielfaches des Luftvolumens einer Tüte – ein einzelner kleiner Beutel ist dort schlicht unterdimensioniert. Zweitens beim Zustand: Beigelegtes Trockenmittel ist beim Kauf oft schon teilweise gesättigt, weil die Verpackung Monate im Handel lag. Drittens bei Systemen mit eigenem Fach: Multimaterial-Einheiten und viele Trockenboxen haben definierte Kammern, die regelmäßig nachgefüllt werden wollen.

    Und der Punkt, den man ehrlicherweise dazusagen muss: Trockenmittel hält einen Zustand, es stellt keinen her. Wenn eine Rolle knistert oder an der Düse dampft, ist ein frischer Beutel die falsche Antwort – dann brauchst du Wärme über Stunden, siehe Filamenttrockner. Ob überhaupt Feuchte dein Problem ist, klärt der Artikel Filament feucht erkennen.

    Die drei Sorten und was sie unterscheidet

    Silikagel ist der Standard im 3D-Druck. Es bindet Wasser physikalisch an seine poröse Oberfläche – das Wasser bleibt Wasser und lässt sich durch Wärme wieder austreiben. Genau darauf beruht die Regenerierbarkeit. Meist wird es als Granulat oder Perlen mit Farbindikator verkauft, teils lose zum Nachfüllen, teils in Beuteln oder Kartuschen.

    Calciumchlorid arbeitet anders: Es bindet Feuchtigkeit chemisch, nimmt dabei sehr viel Wasser auf und zerfließt am Ende zu einer Lösung. Tropack ordnet es deshalb als chemisch wirkendes Trockenmittel für den Einmalgebrauch ein – regenerieren lässt es sich nicht. Bambu Lab hat es in einer älteren AMS-Generation eingesetzt und schreibt für den Endzustand ausdrücklich, die Packung zu entsorgen.

    Molekularsieb ist das stärkste der drei: Es bindet auch bei niedriger Restfeuchte noch zuverlässig. Der Preis dafür steht in derselben Tropack-Quelle: Für die vollständige Regeneration sind 400 bis 550 °C nötig. Das ist keine Aufgabe für einen Küchenbackofen, weshalb Molekularsieb im Hobbybereich eine Randerscheinung bleibt.

    Was belegt ist – und was nicht

    Die praktisch wichtigste Herstellerangabe kommt von Bambu Lab und betrifft das eigene Silikagel: typischerweise 5- bis 15-mal reaktivierbar, durch Erhitzen auf 80 bis 90 °C. Der Farbumschlag geht bei Sättigung von Orange nach Lila und nach dem Trocknen wieder zurück zu Orange. Für die Calciumchlorid-Beutel derselben Baureihe gilt das Gegenteil: nicht regenerierbar, Kontrolle alle zwei Wochen, und ohne Wechsel drohe spätestens nach drei Monaten Feuchtigkeitsaustritt.

    Interessant wird es, wenn man daneben die Angaben aus der Trockenmittel-Fachwelt legt. Der Fachanbieter SICCO nennt für die Regeneration von Silikagel eine Temperatur von etwa 150 °C. Tropack formuliert es als Bereich: Die Feuchteabgabe physikalisch bindender Trockenmittel beginnt demnach bereits ab 90 bis 150 °C. Beides widerspricht Bambu nicht direkt, zeigt aber, worauf du beim Regenerieren achten musst: Bei 80 bis 90 °C läuft der Vorgang am unteren Rand des Möglichen – also langsam. Wer die Beutel eine halbe Stunde warm legt und sie dann für frisch hält, hat sie angewärmt, nicht regeneriert.

    Warum trotzdem nicht einfach heißer? Weil die Herstellerangabe nicht nur dem Granulat gilt, sondern auch seiner Verpackung. Beutelhüllen und Kunststoffgehäuse vertragen 150 °C in aller Regel nicht. Deshalb gilt die Reihenfolge: Angabe des konkreten Produkts lesen, und wenn dort 80 bis 90 °C steht, ist das die Vorgabe – nicht der Wert aus einem Fachdatenblatt für loses Granulat.

    Nicht belegt sind dagegen zwei Dinge, die man gern in Tabellen findet. Erstens gibt es keinen belegten Herstellerwert für einen allgemeinen Prozentwert relativer Luftfeuchte, ab dem Filament generell Probleme macht – die Schwelle ist materialabhängig und wird meist nicht als Zahl kommuniziert. Zweitens nennt kein Hersteller eine belastbare Standzeit in Wochen oder Monaten für eine bestimmte Füllmenge in einem bestimmten Boxvolumen. Das ist auch schlüssig: Die Standzeit hängt an Dichtheit, Öffnungshäufigkeit und Raumklima. Der Indikator ist deshalb das Messinstrument, nicht der Kalender.

    ST-Trockenperlen orange, Silikagel, regenerierbar, 1 kg
    ST-Trockenperlen orange, Silikagel, regenerierbar, 1 kg

    15,95 € (Stand: 19.08.2026)

    Für alle, die Boxen und Trockenmittelkammern selbst befüllen: Achte auf einen Farbindikator und auf eine Herstellerangabe zur Regeneration – ohne beides weißt du weder, wann das Material gesättigt ist, noch bei welcher Temperatur es wieder trocken wird. Prüfe vor dem Einfüllen, ob deine Kammer loses Granulat aufnimmt oder Beutel verlangt.

    Auf Amazon ansehen

    Worauf es beim Kauf ankommt

    Kriterium Worauf du achtest
    Sorte Silikagel, wenn du regenerieren willst. Calciumchlorid nur dort, wo der Gerätehersteller es vorsieht.
    Indikator Farbumschlag im Produkt beschrieben? Ohne Indikator rätst du beim Wechselzeitpunkt.
    Bauform Loses Granulat für Kammern und Nachfüllen, Beutel für Boxen und Vakuumbeutel, Kartuschen für feste Fächer.
    Regenerationsangabe Steht eine Temperatur auf der Packung? Wenn nicht, ist unklar, was Hülle und Gehäuse aushalten.
    Menge Am Boxvolumen orientieren, nicht an der Rollenzahl. Große Kisten brauchen deutlich mehr, als intuitiv wirkt.
    Gerätevorgabe Bei Multimaterial-Einheiten die Herstellervorgabe beachten – Bambu warnt vor Calciumchlorid im AMS.

    So regenerierst du richtig

    1. Produktangabe lesen. Die Temperatur auf der Verpackung gilt. Bambu nennt für das eigene Silikagel 80 bis 90 °C; loses Granulat anderer Anbieter kann andere Werte tragen.
    2. Sorte prüfen. Calciumchlorid wird nicht regeneriert, sondern ersetzt. Erkennbar am Zerfließen und – im Bambu-Fall – am dunkelgrünen Endzustand.
    3. Einlagig ausbreiten. Ein Haufen im Behälter trocknet außen und bleibt innen feucht. Flach verteilen, damit die Feuchte entweichen kann.
    4. Ofentemperatur kontrollieren. Haushaltsöfen weichen im unteren Bereich spürbar von der Skala ab. Ein separates Thermometer beantwortet die Frage, ob wirklich 85 °C anliegen.
    5. Zeit geben. Bei 80 bis 90 °C läuft der Vorgang am unteren Ende des Bereichs, in dem physikalisch bindende Trockenmittel überhaupt Feuchte abgeben. Rechne in Stunden, nicht in Minuten, und geh nach dem Indikator.
    6. Abkühlen und sofort verschließen. Warmes, frisch regeneriertes Granulat zieht an der Raumluft schnell wieder Wasser. Verschlossen abkühlen lassen und direkt einsetzen.

    Zur Sicherheit: Erhitze Trockenmittel nur so, wie der Hersteller es angibt. Beutelhüllen, Kunststoffkartuschen und Klebeetiketten sind für Ofentemperaturen nicht ausgelegt, und für Mikrowellen gibt es in den geprüften Herstellerangaben keine Freigabe – wer trotzdem improvisiert, arbeitet ohne jede Vorgabe. Zerflossenes Calciumchlorid ist eine Salzlösung: Sie gehört nicht auf Elektronik, Metallteile oder in die Nähe von Filament, und der Beutel gehört nach Herstellervorgabe entsorgt.

    Lantelme Ofenthermometer aus Edelstahl, analog, bis 300 Grad
    Lantelme Ofenthermometer aus Edelstahl, analog, bis 300 Grad

    14,90 € (Stand: 19.08.2026)

    Für alle, die regelmäßig regenerieren: Die Vorgabe lautet 80 bis 90 °C, und genau in diesem unteren Bereich weichen Haushaltsöfen von der Skala ab. Ein Thermometer im Garraum zeigt, was tatsächlich anliegt. Achte auf einen Messbereich, der auch unterhalb von 100 °C ablesbar ist.

    Auf Amazon ansehen

    Was du dir sparen kannst

    • Trockenmittel im Kilopack, wenn du zwei Boxen hast. Regenerierbares Silikagel hält nach Bambu-Angabe typischerweise 5 bis 15 Zyklen – der Vorrat reicht länger, als die meisten erwarten.
    • Molekularsieb für die Filamentbox. Stärker im Bindeverhalten, aber mit 400 bis 550 °C Regenerationstemperatur zu Hause nicht wieder aufzubereiten. Für diesen Zweck der falsche Werkstoff.
    • Calciumchlorid als Sparlösung im Multimaterial-System. Bambu warnt ausdrücklich davor – und zerfließende Salzlösung in einer Filamenteinheit ist ein Problem, das teurer wird als die Ersparnis.
    • Ein Hygrometer pro Box. Ein Messpunkt beantwortet die Frage, ob deine Lagerung dicht ist. Danach reicht der Farbindikator.
    • Ständiges Nachkaufen statt Regenerieren. Wer Silikagel mit Indikator nutzt und den Ofen dafür einsetzt, ersetzt einen erheblichen Teil der Nachkäufe durch einen Nachmittag im Jahr.

    Häufige Fragen

    Wie oft muss ich das Trockenmittel wechseln?

    Nach Indikator, nicht nach Kalender – eine belegte Standzeit für eine bestimmte Menge in einem bestimmten Volumen nennt kein Hersteller, weil sie von Dichtheit, Öffnungshäufigkeit und Raumklima abhängt. Für das AMS empfiehlt Bambu eine Kontrolle alle zwei Wochen und warnt, dass bei Calciumchlorid spätestens nach drei Monaten ohne Wechsel Feuchtigkeit austreten kann. Welche Teile im AMS sonst regelmäßig fällig werden, steht unter AMS-Verschleißteile.

    Kann ich Trockenmittel unbegrenzt regenerieren?

    Nein. Bambu gibt für das eigene Silikagel typischerweise 5 bis 15 Zyklen an; danach lässt die Aufnahmefähigkeit nach. Praktisch merkst du das daran, dass der Indikator immer schneller umschlägt. Calciumchlorid und Molekularsieb sind für die heimische Regeneration ohnehin keine Kandidaten.

    Reicht Trockenmittel allein, um eine feuchte Rolle zu retten?

    Nein. Trockenmittel senkt die Luftfeuchte im Behälter und hält damit einen Zustand. Wasser, das bereits im Kunststoff sitzt, kommt ohne Wärme über Stunden nicht heraus – die Abgrenzung im Detail steht unter Trockenbox oder Trockner und die Herstellerwerte unter Filament trocknen.

    Was bedeuten die Farben genau?

    Bei Bambus Silikagel steht Orange für trocken und Lila für gesättigt; nach dem Trocknen kehrt Orange zurück. Bei den Calciumchlorid-Beuteln zeigt Dunkelgrün das Ende der Nutzungsdauer an. Andere Anbieter verwenden abweichende Farbskalen – maßgeblich ist immer die Angabe auf der Packung, nicht die Farberinnerung aus einem anderen Produkt.

    Fazit

    Trockenmittel ist Verbrauchsmaterial mit einer klaren Sortenfrage. Silikagel ist im 3D-Druck der Normalfall, weil es regenerierbar ist – nach Bambu-Angabe typischerweise 5- bis 15-mal bei 80 bis 90 °C. Calciumchlorid nimmt mehr Wasser auf, ist dafür ein Einmalprodukt und hat dort nichts verloren, wo der Gerätehersteller es nicht ausdrücklich vorsieht. Molekularsieb ist technisch überlegen und für die Heimwerkstatt trotzdem ungeeignet, weil die Regeneration 400 bis 550 °C verlangt.

    Für die Praxis bleiben zwei Regeln. Erstens: Der Indikator ist dein Messgerät, nicht der Kalender – kein Hersteller nennt eine belastbare Standzeit für dein Boxvolumen. Zweitens: Die Menge richtet sich nach dem Luftvolumen der Box, nicht nach der Zahl der Rollen darin. Wer beides beachtet und die dichte Lagerung ernst nimmt, spart sich die meisten Trockenläufe.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Isopropanol beim Resindruck: richtig waschen

    Ein Druck kommt klebrig von der Platte, und irgendwo muss das überschüssige Harz hin. Isopropanol ist dafür das Standardmittel – billig, wirksam und in jedem Baumarkt zu bekommen. Es ist zugleich der Stoff, vor dem die Berufsgenossenschaft der 3D-Druck-Nachbehandlung eine eigene Veröffentlichung gewidmet hat: leicht entzündbar, mit einem Flammpunkt unterhalb der Zimmertemperatur. Dieser Artikel klärt, wie viel du wirklich brauchst, was im Sicherheitsdatenblatt steht, wie du das Bad möglichst lange nutzt und wohin die Reste am Ende gehören.

    Das Wichtigste in Kürze

    • Isopropanol 99,9 % hat laut Sicherheitsdatenblatt einen Flammpunkt von 11,7 bis 12 °C und Zündgrenzen von 2,0 bis 13,4 Vol.-%. Es ist mit H225 als leicht entzündbare Flüssigkeit eingestuft, dazu H319 und H336.
    • Der deutsche Arbeitsplatzgrenzwert liegt laut Datenblatt mit Bezug auf die TRGS 900 bei 200 ppm bzw. 500 mg/m³.
    • Die BG ETEM empfiehlt für die Isopropanol-Nachbehandlung von 3D-Drucken eine Absaugung nahe der Emissionsquelle. Die Dampfkonzentration soll dauerhaft unter 20 % der unteren Explosionsgrenze bleiben; ohne Absaugung nennt sie Gefahrenzonen von etwa 2,5 m (Zone 1) plus weiteren 2,0 m (Zone 2) um die Quelle.
    • Nichts Unausgehärtetes ins Abwasser. Weder gebrauchtes Isopropanol noch Waschwasser von wasserwaschbarem Resin. Für die Entsorgung verweist die BG ETEM auf Gefahrstoff- und Abfallrecht in Abstimmung mit dem örtlichen Entsorger.
    • Wasserwaschbares Resin ersetzt das Lösungsmittel, nicht die Sorgfalt – eine belegte Entsorgungserleichterung für dessen Reste gibt es nicht.

    Brauchst du Isopropanol überhaupt?

    Nicht zwingend – aber die Alternative ist keine Vereinfachung, sondern eine Verlagerung. Zur Wahl stehen drei Wege:

    Isopropanol. Der Standard, weil er nahezu jedes Standardharz löst, schnell verdunstet und keine Rückstände hinterlässt. Der Preis dafür ist die Entzündbarkeit und die Lagerung eines Lösungsmittels in der Wohnung.

    Wasserwaschbares Resin. Elegoo und andere Hersteller bieten Harze an, die sich laut Produktbeschreibung mit Wasser statt Isopropanol reinigen lassen. Damit entfällt das Lösungsmittel im Haus. Was nicht entfällt: Das Waschwasser ist danach mit gelöstem, unausgehärtetem Harz belastet, und dafür existiert keine belegte Freigabe zur Entsorgung über das Abwasser.

    Andere Reinigungsmittel. Es kursieren Empfehlungen für verschiedene Ersatzflüssigkeiten. Belegte Herstellerfreigaben dafür lagen dieser Recherche nicht vor, deshalb steht hier keine Empfehlung – wenn dein Harzhersteller ein Reinigungsmittel benennt, hat diese Angabe Vorrang.

    Für die meisten heißt das: Isopropanol bleibt die erste Wahl, wenn ein belüftbarer Arbeitsplatz und eine sichere Lagermöglichkeit vorhanden sind. Fehlt beides, ist wasserwaschbares Harz die ehrlichere Lösung als eine improvisierte Waschstation im Wohnzimmer. Welche Harztypen es gibt, ordnet der Artikel zu den Resin-Arten ein.

    Was im Sicherheitsdatenblatt steht

    Die Zahlen zu Isopropanol sind gut dokumentiert, und sie erklären, warum die Handhabung nicht beliebig ist.

    Kennwert Angabe Quelle
    Flammpunkt 11,7–12 °C SDB Isopropanol 99,9 %
    Zündgrenzen 2,0–13,4 Vol.-% (50–335 g/m³) SDB / gischem.de
    Arbeitsplatzgrenzwert 200 ppm bzw. 500 mg/m³ gischem.de, Bezug TRGS 900
    H-Sätze H225, H319, H336 SDB Isopropanol 99,9 %

    Der entscheidende Wert ist der Flammpunkt. Er liegt unter üblicher Raumtemperatur – das heißt, über einer offenen Isopropanol-Schale steht bei normaler Zimmerwärme ein zündfähiges Dampf-Luft-Gemisch, ohne dass die Flüssigkeit erwärmt werden müsste. Deshalb sind offene Wannen, Heizlüfter, Lötkolben und alles, was Funken erzeugt, in derselben Umgebung keine gute Kombination. Der Artikel zum Brandschutz am 3D-Drucker geht auf die Aufstellung insgesamt ein.

    Die BG ETEM hat die Nachbehandlung von 3D-Drucken mit Isopropanol ausdrücklich behandelt und empfiehlt eine technische Absaugung nahe an der Emissionsquelle statt allgemeiner Raumlüftung. Als Zielgröße nennt sie eine Dampfkonzentration dauerhaft unter 20 % der unteren Explosionsgrenze; ohne Absaugung gibt sie Gefahrenzonen von rund 2,5 Metern (Zone 1) plus weiteren 2,0 Metern (Zone 2) um die Quelle an. Das sind Werte aus dem gewerblichen Arbeitsschutz – im Hobbybetrieb sind sie kein Gesetz, aber sie zeigen die Größenordnung, um die es geht, und sprechen deutlich gegen die offene Schale auf dem Schreibtisch.

    Was nicht belegt ist: Für Harzdämpfe am Hobbyarbeitsplatz existiert keine vergleichbare Zahl. Zur Raumlüftung nennt ein Hersteller eine: Formlabs empfiehlt für Räume mit seinen SLA-Geräten mindestens drei vollständige Luftwechsel pro Stunde. Mehr dazu im Artikel über Geruch und Lüftung beim Resindruck.

    Nanoprotect Isopropanol 99,9 Prozent, 5 Liter
    Nanoprotect Isopropanol 99,9 Prozent, 5 Liter

    25,25 € (Stand: 19.08.2026)

    Beim Isopropanol entscheidet die Gebindegröße über den Umgang: Große Kanister sind je Liter günstiger, verlangen aber einen Lagerplatz ohne Zündquelle. Prüf vor dem Kauf die angegebene Reinheit und ob der Anbieter ein Sicherheitsdatenblatt bereitstellt – ohne dieses Dokument fehlt dir die Grundlage für Lagerung und Entsorgung.

    Auf Amazon ansehen

    Worauf es beim Kauf ankommt

    Reinheit. Üblich sind 99,9 % und 99,5 %. Für die Harzreinigung ist der Unterschied gering; entscheidend ist, dass es sich um technisches Isopropanol ohne Zusätze handelt. Vergälltes Brennspiritus oder Reinigungsalkohol mit Duftstoffen sind etwas anderes und hinterlassen Rückstände.

    Gebindegröße. Der Literpreis sinkt mit der Menge, das Lagerproblem wächst mit ihr. Wer einen Drucker gelegentlich betreibt, ist mit kleinen Gebinden besser bedient als mit einem Kanister, der drei Jahre im Schrank steht.

    Behälter. Isopropanol gehört in ein Gefäß, das dafür vorgesehen ist – nicht in eine Getränkeflasche. Bei größeren Mengen und häufiger Entnahme sind für Lösungsmittel zugelassene Kanister die passende Aufbewahrung.

    Sicherheitsdatenblatt. Es sollte beim Anbieter abrufbar sein. Ohne SDB kennst du weder Einstufung noch Entsorgungshinweise deines konkreten Produkts.

    So wäschst du – Schritt für Schritt

    1. Schutzausrüstung anlegen. Nitrilhandschuhe und Schutzbrille, bevor der erste Behälter offen ist. Was wofür gedacht ist, steht im Artikel zur Schutzausrüstung beim Resindruck.
    2. Lüften oder absaugen, bevor du beginnst – nicht erst, wenn es riecht.
    3. Zwei Bäder statt einem. Das erste Bad nimmt den Großteil des Harzes auf und wird schnell trüb, das zweite spült sauber nach. So bleibt die Endqualität länger konstant und der Verbrauch sinkt spürbar.
    4. Geschlossene Behälter verwenden. Ein Schraubdeckelbehälter oder eine Waschstation mit Deckel hält die Dämpfe zurück; eine offene Schale tut das Gegenteil.
    5. Nicht endlos waschen. Zu lange im Lösungsmittel kann Details aufweichen und feine Strukturen verformen. Die Zeitangaben deines Harzherstellers gehen vor.
    6. Abtropfen und trocknen lassen, bis die Oberfläche matt und trocken ist. Erst dann wird nachgehärtet – Restlösungsmittel auf dem Teil hat unter der UV-Lampe nichts zu suchen. Die Reihenfolge steht im Artikel zu Waschen und Nachhärten.
    7. Kontaminierte Tücher in einen geschlossenen Behälter, getrennt von Zündquellen.
    8. Behälter schließen, Arbeitsfläche abwischen, Handschuhe von innen nach außen abstreifen, Hände waschen.

    Das Bad länger nutzen – und dann entsorgen

    Gebrauchtes Isopropanol ist nicht sofort Abfall. Zwei Verfahren sind gebräuchlich, und beide reduzieren die Menge, die am Ende entsorgt werden muss:

    Absetzen und dekantieren. Der Behälter bleibt geschlossen mehrere Tage stehen. Ein Teil des gelösten Harzes sinkt zu Boden; die klarere obere Phase lässt sich vorsichtig abgießen und weiterverwenden, der Bodensatz bleibt zurück.

    Ausflocken durch Licht. Wird das gebrauchte Isopropanol UV-Licht oder Sonnenlicht ausgesetzt, härtet das gelöste Harz aus und fällt als Flocken oder Klumpen aus. Diese werden abgefiltert; zurück bleibt Isopropanol, das für den ersten Waschgang oft noch taugt. Wichtig dabei: Das Gefäß muss verschlossen bleiben, und es darf keine Zündquelle in der Nähe sein.

    Irgendwann ist trotzdem Schluss. Dann gilt:

    • Nichts Unausgehärtetes in den Ausguss – kein Isopropanol, kein Harz, kein Waschwasser. Das Sicherheitsdatenblatt zu Formlabs Model V3 führt für dieses Harz H411 („giftig für Wasserorganismen, mit langfristiger Wirkung“); die Einstufung deines Produkts steht in dessen eigenem Datenblatt.
    • Ausgefiltertes Harz vollständig aushärten lassen, bis nichts mehr klebt, und dann nach den Vorgaben deines Entsorgers behandeln.
    • Gebrauchtes Lösungsmittel gehört als Sonderabfall zur Schadstoffsammelstelle. Die BG ETEM verweist ausdrücklich auf Gefahrstoffverordnung und Abfallrecht in Abstimmung mit dem örtlichen Entsorgungsbetrieb – eine pauschale Hausmüll-Freigabe existiert nicht.
    • Für wasserwaschbares Resin gilt dasselbe. Es gibt keine belegte Angabe, dass dessen Reste unkritischer entsorgt werden dürfen als mit Isopropanol gewaschene.
    Metallkanister 5 Liter mit Ausgießer
    Metallkanister 5 Liter mit Ausgießer

    44,99 € (Stand: 19.08.2026)

    Wer regelmäßig mit größeren Mengen arbeitet, braucht eine Aufbewahrung, die für entzündbare Flüssigkeiten vorgesehen ist. Prüf vor dem Kauf die Kennzeichnung für Lösemittel, das Fassungsvermögen und ob der Verschluss dicht schließt – eine umgewidmete Haushaltsflasche ist keine Alternative.

    Auf Amazon ansehen

    Was du dir sparen kannst

    Den großen Kanister zum Einstieg. Wie viel du verbrauchst, weißt du erst nach ein paar Drucken. Ein kleines Gebinde beantwortet die Frage, ohne dass ein Lagerproblem entsteht.

    Den Ultraschallreiniger für Resin-Teile. Ein Gerät, das eine leicht entzündbare Flüssigkeit in Bewegung versetzt und dabei Wärme einträgt, ist für diesen Zweck die unnötig riskante Lösung. Ein geschlossener Behälter mit Deckel und etwas Schütteln erledigt dieselbe Aufgabe.

    Die dritte Waschstation. Zwei Bäder – Vorwäsche und Nachspülung – sind der etablierte Kompromiss aus Sauberkeit und Verbrauch. Ein drittes bringt vor allem mehr Lösungsmittel ins Haus.

    Spezialreiniger ohne Datenblatt. Wenn weder Harz- noch Reinigerhersteller die Kombination benennt, kaufst du eine Unbekannte. Bleib bei dem, was dein Harzhersteller nennt.

    Das ständige Neuansetzen. Wer sein Bad absetzen lässt oder ausflockt und filtert, kommt mit deutlich weniger Lösungsmittel aus – und muss weniger entsorgen. Das ist die einzige Stelle in diesem Artikel, an der Sparen und Sicherheit in dieselbe Richtung zeigen.

    Häufige Fragen

    Wie oft muss ich das Isopropanol wechseln?

    Ein belegtes Intervall gibt es nicht – es hängt von Harz, Teilegröße und Waschtechnik ab. Praktisches Kriterium ist das Ergebnis: Bleibt der Druck nach dem zweiten Bad klebrig oder trocknet er mit einem milchigen Schleier, ist das Nachspülbad fällig. Das Vorwaschbad darf deutlich länger trüb bleiben.

    Kann ich Isopropanol im Waschbecken entsorgen, wenn es klar aussieht?

    Nein. Klar heißt nicht harzfrei, und gelöstes Photopolymer ist der Grund für die Gewässerkennzeichnung auf den Datenblättern. Gebrauchtes Lösungsmittel gehört zur Schadstoffsammelstelle beziehungsweise zu dem Weg, den dein örtlicher Entsorger vorgibt.

    Ist wasserwaschbares Resin die sichere Alternative?

    Es nimmt das entzündbare Lösungsmittel aus der Wohnung – das ist ein echter Vorteil. Es nimmt weder die Gefahrstoffeinstufung des Harzes noch das Entsorgungsproblem: Das Waschwasser enthält gelöstes, unausgehärtetes Harz, und eine belegte Erleichterung bei dessen Entsorgung existiert nicht.

    Reicht ein offenes Fenster als Lüftung?

    Die BG ETEM empfiehlt für die Isopropanol-Nachbehandlung ausdrücklich eine Absaugung nahe der Quelle statt allgemeiner Raumlüftung. Im Hobbybetrieb ist ein quer gelüfteter Raum plus geschlossene Waschbehälter das realistische Minimum – die offene Schale im unbelüfteten Zimmer ist es nicht.

    Fazit

    Isopropanol ist beim Harzdruck praktisch unverzichtbar und gleichzeitig der Stoff mit der klarsten Datenlage in diesem Umfeld: Flammpunkt unter Raumtemperatur, Zündgrenzen ab 2,0 Vol.-%, Arbeitsplatzgrenzwert 200 ppm. Daraus folgen drei Dinge – geschlossene Behälter statt offener Schalen, Lüftung oder Absaugung vor dem ersten Handgriff, und keine Zündquelle in der Nähe.

    Beim Verbrauch hilft die Zwei-Bäder-Technik mehr als jedes Zubehör, und Absetzen oder Ausflocken verlängert die Standzeit des Bades erheblich. Am Ende bleibt der Punkt, der in keinem dieser Artikel fehlen darf: Nichts Unausgehärtetes geht ins Abwasser. Reste aushärten lassen, gebrauchtes Lösungsmittel zur Schadstoffsammelstelle, im Zweifel beim örtlichen Entsorger nachfragen. Was danach mit dem Teil passiert, steht im Artikel zu den Wash-and-Cure-Stationen.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.