Autor: inselcamper@gmx.de

  • Feuchtes Filament erkennen: Symptome und Test

    Dieselbe Spule, dasselbe Profil, derselbe Drucker – und plötzlich sieht die Oberfläche stumpf aus, überall hängen Fäden, und beim Extrudieren knistert es leise. Der Verdacht fällt schnell auf die Düse oder auf ein schlechtes Slicer-Profil. Oft liegt es an etwas, das man der Rolle nicht ansieht: Sie hat Wasser aus der Luft gezogen. Feuchtes Filament ist keine Einbildung und auch kein Sonderfall exotischer Materialien – es ist einer der häufigsten Gründe, warum ein Druck ohne erkennbaren Anlass schlechter wird. Dieser Artikel zeigt, woran du es sicher erkennst, wie du es von anderen Fehlern trennst und was danach wirklich hilft.

    Das Wichtigste in Kürze

    • Das sicherste Erkennungszeichen ist nicht optisch, sondern akustisch: Knistern, Zischen und Ploppen beim Extrudieren.
    • Feuchtigkeit erzeugt Fäden, raue Oberflächen, Lücken und poröse Stellen – Symptome, die auch andere Ursachen haben. Deshalb erst abgrenzen, dann handeln.
    • PA, PC, TPU und alle gefüllten Varianten ziehen deutlich schneller Wasser als PLA. Empfindlich sind aber alle.
    • Eine Trockenbox trocknet nicht. Prusa schreibt wörtlich: „The Drybox does not dry filament.“ Sie hält trockenes Material trocken – mehr nicht.
    • Trocknungswerte gehören aus der Herstellertabelle, nicht aus dem Forum. Bambu Lab nennt für PLA 50 °C und 8 Stunden, für PETG 65 °C und 8 Stunden.

    Warum Filament überhaupt Wasser zieht

    Die meisten Druckkunststoffe sind hygroskopisch: Ihre Molekülketten binden Wassermoleküle aus der Umgebungsluft. Das passiert nicht bei Kontakt mit Flüssigkeit, sondern schlicht dadurch, dass die Rolle offen im Raum liegt. Je nach Material und Luftfeuchte reichen dafür Tage, bei besonders empfindlichen Typen Stunden.

    Im Hotend wird aus dem gebundenen Wasser dann Dampf. Bei 200 bis 280 °C hat es das Hundertfache seines Volumens, es platzt aus dem Strang heraus und reißt die Schmelze auf. Genau daher kommt das Knistern – und die kleinen Löcher und Poren in der Extrusion. Nebenbei senkt der Dampf den Druck im Hotend unregelmäßig ab, weshalb die Fördermenge schwankt, obwohl der Antrieb sauber arbeitet.

    Ein zweiter, oft übersehener Effekt ist die Versprödung. Manche Materialien werden durch Wasseraufnahme spröde und brechen in der Rolle oder im Schlauch. Wenn dir Filament beim Entnehmen einfach durchbricht, ist das kein Materialfehler, sondern in aller Regel eine Feuchtigkeitsgeschichte.

    Die Symptome – und was sie voneinander unterscheidet

    Feuchtigkeit erzeugt ein Bündel von Anzeichen. Einzeln ist jedes davon mehrdeutig, gemeinsam sind sie eindeutig.

    • Geräusch. Knistern, Zischen, ein leises Ploppen beim Extrudieren. Das ist das verlässlichste Zeichen, weil kein anderer Fehler diesen Klang erzeugt.
    • Dampf. Bei stark durchfeuchtetem Material sieht man an der Düse feinen Nebel, besonders gut vor dunklem Hintergrund.
    • Oberfläche. Statt glatt und leicht glänzend wird sie stumpf, rau, manchmal fast pelzig.
    • Fäden und Kleckse. Feuchtigkeit ist eine der Hauptursachen für Stringing – oft die eigentliche, während stundenlang an den Retraction-Werten gedreht wird. Die übrigen Ursachen stehen im Artikel zu Stringing und Fäden.
    • Lücken und Poren. Aufgeplatzte Extrusion sieht aus wie Unterextrusion, hat aber eine andere Ursache – deshalb bringt hier auch kein höherer Flow etwas.
    • Sprödigkeit. Der Strang bricht beim Biegen, statt sich zu verformen.
    • Schwache Schichthaftung. Bauteile lassen sich entlang der Schichten spalten, obwohl Temperatur und Kühlung stimmen.

    Zur Abgrenzung: Eine teilverstopfte Düse liefert gleichmäßig zu wenig und klickt eher, als dass sie knistert – dazu steht mehr im Artikel zur verstopften Düse. Ein rutschender Antrieb erzeugt ein regelmäßiges Ticken. Feuchtigkeit ist unregelmäßig, sie kommt in Schüben.

    In 60 Sekunden eingrenzen

    Diese Prüfliste braucht kein Werkzeug außer dem Drucker selbst.

    1. Aufheizen und in die Luft extrudieren. Rundherum still werden lassen und zuhören. Knistert es, ist die Sache erledigt – nichts anderes klingt so.
    2. Den Strang ansehen. Sauber, glatt und gleichmäßig heißt trocken. Aufgeraut, mit Bläschen oder Wellen heißt feucht.
    3. Biegetest. Ein Stück abschneiden und zwischen den Fingern biegen. Bricht es mit einem trockenen Knacken, ist Wasser im Spiel oder das Material ist alt.
    4. Vergleich fahren. Eine frisch geöffnete, vakuumverpackte Rolle desselben Typs drucken. Kommt sie sauber, war es nicht der Drucker.
    5. Lagergeschichte prüfen. Wie lange lag die Rolle offen? Stand sie im Keller, in der Garage oder im Bad? Das erklärt mehr als jede Einstellung.

    Welche Materialien wie empfindlich sind

    Empfindlich sind alle, aber nicht gleich schnell. PLA verzeiht am meisten und zeigt Probleme oft erst nach Wochen offener Lagerung. PETG reagiert deutlich früher, vor allem mit Stringing. TPU nimmt schnell Wasser auf und wird dann besonders schwer zu fördern. PA und Nylon sind der Extremfall – dort genügen mitunter wenige Stunden im Raum, bis sich der Druck verschlechtert. PC verhält sich ähnlich.

    Eine eigene Gruppe sind die gefüllten Varianten mit Carbon- oder Glasfaser. Sie sind meist auf einem Grundmaterial aufgebaut, das ohnehin Wasser zieht, und gleichzeitig abrasiv – wer sie verarbeitet, braucht neben trockener Lagerung auch eine gehärtete Düse. Für die Abrasion gibt es harte Zahlen: E3D beschreibt eine Messingdüse mit 0,4 mm, die nach 250 g Carbon-Filament sichtbar zerstört war, während gehärteter Stahl 2,5 kg durchhielt. Für die Feuchteaufnahme gibt es solche Messreihen nicht – dort bleibt es bei der Materialklasse als Anhaltspunkt.

    4 Stück Mini-Thermometer und Hygrometer, digital, für Innenräume
    4 Stück Mini-Thermometer und Hygrometer, digital, für Innenräume

    10,83 € (Stand: 18.08.2026)

    Für alle, die aufhören wollen zu raten: Ein kleines Hygrometer in der Lagerbox zeigt, ob das Trockenmittel noch arbeitet oder längst gesättigt ist. Sinnvoll sind Bauformen, die in eine Filamentbox passen. Der Messwert gilt für die Luft in der Box, nicht für das Filament selbst – als Trend über Tage ist er trotzdem aussagekräftig.

    Auf Amazon ansehen

    Messen statt raten – was ein Hygrometer leistet

    Ein Hygrometer misst die Luftfeuchte in der Box, nicht den Wassergehalt im Kunststoff. Das ist eine wichtige Einschränkung: Eine Rolle, die drei Wochen offen lag, wird nicht dadurch trocken, dass die Box nach zwei Stunden einen niedrigen Wert anzeigt. Was das Gerät aber sehr gut kann, ist den Zustand des Trockenmittels sichtbar machen. Steigt der Wert über Tage an, ist das Granulat gesättigt. Bleibt er niedrig und stabil, arbeitet die Box.

    Zu konkreten Zielwerten kursieren viele Zahlen, von denen die wenigsten aus einer Herstellerquelle stammen. Verlässlich ist der Trend im eigenen Aufbau: Notiere den Wert einer frisch bestückten Box und vergleiche ihn regelmäßig. Ein Beobachtungspunkt schlägt eine geliehene Prozentzahl.

    Ein Sonderfall ist das Trockenmittel in Multimaterial-Systemen. Bambu Lab gibt für das AMS-Trockenmittel ausdrücklich an, dass es nicht wiederverwendbar ist. In Foren liest man häufig den Rat, das Granulat im Ofen zu regenerieren – der widerspricht der Herstellerangabe, und wir geben ihn hier nicht weiter.

    Trockenbox ist kein Trockner

    Das ist der wichtigste und am häufigsten verwechselte Punkt des Themas. Eine Trockenbox – ob gekaufte Drybox, umgebaute Vorratsdose oder Systemlösung – ist ein Lagerbehälter. Sie hält Material trocken, das trocken hineingelegt wurde. Prusa formuliert das in der eigenen Dokumentation unmissverständlich: „The Drybox does not dry filament.“

    Wer eine durchfeuchtete Rolle in eine Trockenbox legt und am nächsten Tag druckt, hat nichts gewonnen. Das Wasser sitzt im Kunststoff, nicht in der Luft drumherum, und ohne Wärme kommt es dort nicht heraus. Für das Austreiben braucht es Temperatur über Stunden – also einen Filamenttrockner, einen geeigneten Backofen mit zuverlässiger Regelung oder eine Trockenfunktion, die manche Geräte am Druckbett anbieten.

    Die sinnvolle Arbeitsteilung sieht so aus: Der Trockner stellt den trockenen Zustand her, die Box erhält ihn. Beides ersetzt einander nicht.
    EIBOS Dyas Filamenttrockner mit AMS-Heizungs-Upgrade
    EIBOS Dyas Filamenttrockner mit AMS-Heizungs-Upgrade

    139,99 € (Stand: 18.08.2026)

    Für alle, die feuchtes Material tatsächlich retten wollen statt es nur trocken zu lagern. Achte auf die erreichbare Höchsttemperatur: Für PLA und PETG genügen einfache Geräte, für PA, PC oder gefüllte Hochtemperaturmaterialien brauchst du deutlich mehr. Prüfe außerdem, ob die Spulengröße hineinpasst.

    Auf Amazon ansehen

    Die belegten Trocknungswerte

    Für das Trocknen kursieren im Netz viele Zahlen. Belegt ist die Tabelle von Bambu Lab, und mehr braucht es nicht:

    Material Temperatur Dauer
    PLA 50 °C 8 h
    PETG 65 °C 8 h
    TPU 70 °C 8 h
    ABS / ASA 80 °C 8 h
    PA / Nylon 80–100 °C 8–12 h
    PC 80–100 °C 8–12 h
    PPS-CF 110–140 °C 8–12 h

    Zwei Hinweise dazu. Erstens liegt PLA mit 50 °C dicht an seiner Erweichungstemperatur – wer hier großzügig aufrundet, bekommt eine verklebte Spule statt trockenes Filament. Zweitens sind die Zeiten keine Obergrenze, sondern Richtwerte für eine übliche Rolle; bei sehr feuchtem Material darf es länger dauern.

    So bleibt Filament dauerhaft trocken

    Die einfachste Regel: Was nicht im Drucker ist, ist verpackt. Angebrochene Rollen zurück in den Vakuumbeutel oder in eine Box mit funktionierendem Trockenmittel – nicht offen ins Regal, auch nicht „nur über Nacht“, denn bei den empfindlichen Materialien beginnt genau dort das Problem.

    Der Aufstellort zählt mehr, als man denkt. Keller, Garage und Waschküche sind für Filament die schlechtesten Räume im Haus. Ein normal beheizter Wohnraum ist trockener als jeder ungeheizte Lagerraum.

    Und schließlich gehört die Kontrolle des Trockenmittels in die Routine. Ein fester Termin, an dem du Hygrometer und Granulat ansiehst, verhindert die typische Situation, in der die Box seit Monaten nur noch Dekoration ist. Wie sich das mit den übrigen Intervallen kombinieren lässt, steht im Wartungsplan – Bambu Lab nennt dort etwa für den Gehäuse-Aktivkohlefilter drei Monate bei acht Betriebsstunden pro Tag, und der gleiche Rhythmus passt gut für den Blick in die Filamentbox.

    Häufige Fragen

    Woran erkenne ich feuchtes Filament sicher, ohne etwas zu drucken?

    Ganz ohne Test geht es nicht, aber der schnellste Weg ist der Extrusionstest an der Luft: aufheizen, ein Stück fördern, zuhören und den Strang ansehen. Knistern oder sichtbarer Dampf sind eindeutig. Der Biegetest hilft ergänzend, weil versprödetes Material bricht statt sich zu verformen. Ein Hygrometer sagt dagegen nur etwas über die Luft in der Box aus, nicht über die Rolle.

    Kann ich eine feuchte Rolle einfach in die Trockenbox legen?

    Nein. Eine Trockenbox hält trockenes Material trocken, sie zieht kein Wasser aus dem Kunststoff. Prusa schreibt dazu ausdrücklich: „The Drybox does not dry filament.“ Für eine bereits durchfeuchtete Rolle brauchst du Wärme über mehrere Stunden nach den Herstellerwerten – danach ist die Box der richtige Aufbewahrungsort.

    Wird Filament durch mehrfaches Trocknen schlechter?

    Bei den empfohlenen Temperaturen ist mehrfaches Trocknen üblich und unproblematisch. Kritisch wird es, wenn deutlich über den Herstellerwerten gearbeitet wird: Dann verkleben die Windungen, und die Rolle lässt sich nicht mehr sauber abwickeln. Halte dich an die Tabelle statt an gut gemeinte Aufschläge.

    Warum klickt mein Extruder bei feuchtem Filament?

    Weil der Förderweg unregelmäßig wird: Dampfblasen lassen den Druck im Hotend schwanken, und versprödetes Material bröselt unter den Antriebszähnen. Beides sieht nach einem defekten Antrieb aus. Bevor du Teile tauschst, prüfe das Material – und erst dann das Extruder-Antriebsrad.

    Fazit

    Feuchtes Filament ist einer der wenigen Druckfehler, die sich in einer Minute sicher diagnostizieren lassen: aufheizen, extrudieren, zuhören. Knistert es, ist die Ursache gefunden – und keine Slicer-Einstellung der Welt wird sie beheben.

    Der zweite Merksatz ist ebenso kurz: Trocknen und Trockenhalten sind zwei verschiedene Dinge. Die Box konserviert einen Zustand, herstellen muss ihn Wärme über Stunden, nach den belegten Werten von PLA mit 50 °C und 8 Stunden bis PPS-CF mit 110 bis 140 °C. Wer beides sauber trennt und angebrochene Rollen konsequent verpackt, verliert deutlich seltener einen Druck an ein Problem, das man der Spule nicht ansieht.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Unterextrusion erkennen und beheben: die Ursachen

    Die Wände sehen aus, als hätte jemand mit einem stumpfen Stift gezeichnet: Lücken zwischen den Linien, dünne Stellen, Löcher in der Oberfläche, oben eine Deckschicht, durch die man hindurchsieht. Unterextrusion heißt schlicht, dass vorne weniger Kunststoff herauskommt, als der Slicer eingeplant hat. Das Ärgerliche ist nicht das Symptom, sondern die Suche: Ein Dutzend Ursachen erzeugt dasselbe Bild, und die meisten Anleitungen fangen am falschen Ende an – bei den Slicer-Einstellungen. Dieser Artikel geht den Weg des Filaments von der Spule bis zur Düse und sortiert die Ursachen nach Häufigkeit.

    Das Wichtigste in Kürze

    • Unterextrusion ist ein Symptom, keine Diagnose. Die Ursache sitzt fast immer im Materialweg, nicht im Slicer.
    • Die drei häufigsten Auslöser: teilverstopfte Düse, durchrutschender Extruderantrieb, zu hoher Volumenstrom für Düse und Hotend.
    • Der schnellste Test dauert eine Minute: In der Luft extrudieren und schauen, ob der Strang gerade, gleichmäßig und im richtigen Durchmesser kommt.
    • Feuchtes Filament sieht auf dem Bauteil ähnlich aus, klingt aber anders – es knistert und blubbert beim Extrudieren.
    • Erst wenn der Materialweg sauber ist, lohnt sich Kalibrieren. Ein Flow-Wert, den du auf eine halb verstopfte Düse anpasst, ist wertlos.

    Woran es wirklich liegt

    Unterextrusion entsteht immer an genau einer Stelle: Irgendwo zwischen Spule und Düsenaustritt geht Fördermenge verloren. Entweder kommt zu wenig Filament an, oder es kann nicht schnell genug flüssig werden, oder es passt nicht durch. Nach Häufigkeit sortiert sieht die Liste so aus.

    1. Teilverstopfte Düse. Das ist der mit Abstand häufigste Fall. Eine komplett verstopfte Düse bemerkt jeder sofort – die halb zugesetzte ist tückischer, weil der Drucker weiterläuft und nur weniger liefert. Verkokelte Reste vom letzten Materialwechsel, ein Staubkorn vom Boden, eingezogene Fasern: Der Querschnitt verengt sich, der Druck im Hotend steigt, das Filament weicht nach oben aus statt nach vorne. Details zur Abgrenzung stehen im Artikel zur verstopften Düse.

    2. Der Antrieb rutscht durch. Das Extruder-Antriebsrad muss sich in einen weichen Strang krallen. Sind die Zahnzwischenräume mit Kunststoffspänen zugesetzt oder die Rändelung nach vielen Kilometern verrundet, rutscht sie über das Filament, statt es zu schieben. Klassisches Begleitsymptom: ein Klicken oder Ticken im Takt des Vorschubs. Was du am Rad erkennst und was nur Dreck ist, steht im Artikel zum Extruder-Antriebsrad.

    3. Zu viel Volumenstrom verlangt. Jedes Hotend kann nur eine bestimmte Menge Kunststoff pro Sekunde aufschmelzen. Wer moderne Geschwindigkeiten mit einem älteren Hotend oder einer feinen Düse fährt, bekommt Unterextrusion ohne jeden Defekt – die Physik gibt schlicht nicht mehr her. Auffällig ist, dass der Fehler nur bei Infill und Außenwänden im schnellen Bereich auftritt, während langsame Partien sauber sind.

    4. Feuchtes Filament. Wasser im Material verdampft in der Schmelze, bildet Blasen und stört den gleichmäßigen Fluss. Es klingt beim Extrudieren nach Knistern und Ploppen, die Oberfläche wird rau und stumpf. Wie du das sicher erkennst, steht im Artikel zu feuchtem Filament.

    5. Mechanischer Widerstand vor dem Extruder. Klemmende Spule, verhedderte Wicklung, ein zu enger Bogen im PTFE-Schlauch oder ein Schlauch, dessen Innenwand nach vielen Rollen aufgeraut ist. Der Antrieb arbeitet dann gegen Reibung, die er nicht eingeplant hat.

    6. Falsche Kalibrierung. Zu niedriger Flow, falscher Filamentdurchmesser im Profil, verstellte E-Steps. Das kommt vor, ist aber seltener als angenommen – und es ist die einzige Ursache, die sich rein in Software beheben lässt. Deshalb steht sie hier unten und nicht oben.

    In 60 Sekunden eingrenzen

    Statt zu raten, arbeitest du diese Reihenfolge ab. Jeder Schritt schließt Ursachen aus.

    1. Kaltzug machen. Hotend aufheizen, Filament von Hand vorschieben, dann abkühlen lassen und herausziehen. Die Spitze zeigt dir das Innenleben: sauber und kegelförmig heißt freier Weg, mit dunklen Krümeln oder abgerissenem Ende heißt Rückstände.
    2. In die Luft extrudieren. 100 mm anfordern und zusehen. Kommt der Strang gerade heraus, ist der Weg frei. Rollt er sich sofort ein oder biegt zur Seite ab, ist die Düsenöffnung ungleichmäßig zugesetzt oder das Messing außen verschmiert.
    3. Hinhören. Klickt der Extruder? Dann rutscht der Antrieb. Knistert und ploppt es? Dann ist Feuchtigkeit im Spiel. Beides gleichzeitig kommt vor.
    4. Filament ansehen. Zieh den Strang aus dem Extruder und schau dir die Kerben an. Gleichmäßige Zahnabdrücke heißen: Der Antrieb greift. Flachgeschabte, blanke Stellen heißen Durchrutschen.
    5. Langsam drucken. Fahre einen Testwürfel mit halber Geschwindigkeit. Wird das Ergebnis deutlich besser, war der Volumenstrom zu hoch – dann ist nichts kaputt.
    6. Spule prüfen. Von Hand am Filament ziehen. Läuft die Rolle leicht ab, oder musst du reißen? Verhedderte Wicklungen erzeugen dasselbe Fehlerbild wie eine kranke Düse.

    Ursache 1 beheben: die Düse frei bekommen

    Bei Rückständen im Hotend hilft Wärme und Zug, nicht Gewalt. Der Kaltzug – auch Cold Pull genannt – ist die wirksamste Methode: Aufheizen bis das Material weich ist, Filament von Hand nachdrücken, dann auf etwa 90 bis 100 °C abkühlen lassen und mit einem kräftigen, geraden Ruck ziehen. Was an der Spitze hängen bleibt, hätte sonst deinen Druck ruiniert. Zwei bis drei Wiederholungen sind normal, bis die Spitze sauber aussieht.

    Reicht das nicht, kommt die Reinigungsnadel. Wichtig: Sie gehört ins heiße Hotend, von unten in die Öffnung, mit dem passenden Durchmesser. Eine 0,4-mm-Nadel in einer 0,4-mm-Düse verdrängt Rückstände, eine zu dicke Nadel weitet die Bohrung auf – und eine aufgeweitete Bohrung bekommst du nie wieder in Form. Bei gehärteten Düsen ist das Risiko kleiner, bei Messing groß.

    Außen am Düsenkegel sammelt sich mit der Zeit eine schwarze Kruste. Die verstopft zwar nichts, zieht aber Fäden. Im heißen Zustand mit einem Messingdrahtbürstchen abwischen.

    60 Stück Düsen-Reinigungsnadeln 0,4 mm aus Edelstahl
    60 Stück Düsen-Reinigungsnadeln 0,4 mm aus Edelstahl

    5,69 € (Stand: 18.08.2026)

    Für alle, die Unterextrusion zuerst dort angehen wollen, wo sie am häufigsten entsteht: an der Düsenöffnung. Solche Sets enthalten mehrere Nadelstärken – nimm immer die, die zum Düsendurchmesser passt, sonst weitest du die Bohrung auf. Prüfe vor dem Kauf, ob die enthaltenen Durchmesser zu deinen Düsen passen.

    Auf Amazon ansehen

    Ursache 2 beheben: den Antrieb wieder greifen lassen

    Zuerst reinigen, dann urteilen. Öffne die Extruderabdeckung und bürste die Zahnzwischenräume des Antriebsrads mit einer kleinen Messing- oder Zahnbürste aus. Helle Kunststoffkrümel darin sind kein Verschleiß, sondern Dreck – und der häufigste Grund für nachlassenden Vorschub. Sehr viele vermeintlich defekte Räder laufen nach fünf Minuten Bürsten wieder einwandfrei.

    Erst bei leeren Zwischenräumen kannst du die Zahnkante beurteilen. Frisch ist sie scharfkantig und matt; verschlissen ist sie glänzend, verrundet und abgeflacht. Ein poliert wirkendes Rad ist ein kaputtes Rad.

    Der dritte Punkt ist die Anpresskraft. Zu wenig Druck lässt den Strang durchrutschen, zu viel quetscht ihn flach – und flachgedrücktes Filament passt nicht mehr sauber durch den Kanal. Stelle die Federspannung so ein, dass sich das Filament von Hand nur mit spürbarem Widerstand ziehen lässt.

    Ursache 3 beheben: Volumenstrom und Temperatur zusammenbringen

    Wenn Düse und Antrieb in Ordnung sind und der Fehler nur bei hohem Tempo auftritt, verlangst du mehr, als das Hotend liefern kann. Drei Stellschrauben helfen, in dieser Reihenfolge:

    • Temperatur anheben. Heißeres Material fließt leichter. Fünf bis zehn Grad innerhalb des Herstellerbereichs sind meist der wirksamste einzelne Schritt.
    • Tempo senken. Weniger Millimeter pro Sekunde bedeuten weniger Kubikmillimeter pro Sekunde. Unelegant, aber es funktioniert immer.
    • Größere Düse oder Highflow-Hotend. Wer dauerhaft schnell drucken will, löst das über die Hardware und nicht über Profile. Welche Bauformen es gibt und was sie leisten, steht in der Übersicht zu Düsen für 3D-Drucker.

    Erst wenn diese drei Punkte sitzen, ist Kalibrieren sinnvoll. Dann aber richtig: Flow und E-Steps gehören einmal sauber eingestellt, weil sonst jedes Profil auf einem falschen Fundament steht.

    Wenn nichts hilft: tauschen statt tüfteln

    Es gibt einen Punkt, an dem Reinigen keinen Sinn mehr ergibt. Bei der Düse ist er erreicht, wenn die Bohrung nicht mehr rund ist – aufgeweitet durch eine zu dicke Nadel, ausgeschliffen durch abrasives Material oder verformt durch einen Wischversuch mit der Zange. Dann liefert sie dauerhaft ungleichmäßig, egal wie sauber sie innen ist.

    Wie schnell das geht, hängt am Material. E3D beschreibt eine Messingdüse mit 0,4 mm, die nach 250 g carbongefülltem Filament sichtbar zerstört war, während gehärteter Stahl 2,5 kg überstand – E3D spricht von rund drei Messingdüsen pro Spule bei abrasivem Material. CNC Kitchen misst nach 360 g Carbon-PETG massiven Verschleiß, während dieselbe Bauart mit Standardmaterial über 1.000 Druckstunden ohne deutliche Spuren durchhält. Wenn du regelmäßig gefülltes Filament, Silk, Glow oder Marble verarbeitest, ist eine gehärtete Düse keine Vorsichtsmaßnahme, sondern eine Rechenaufgabe.

    Ein Wechselintervall in Wochen oder Monaten nennt für Düsen übrigens weder Bambu Lab noch Prusa. Es gibt belegte Materialmengen, keine Kalenderangaben – wer dir eine Zahl in Monaten verspricht, hat sie sich ausgedacht.

    BondEron 30 Stück MK8-Düsenset, Messing und Edelstahl, verschiedene Größen
    BondEron 30 Stück MK8-Düsenset, Messing und Edelstahl, verschiedene Größen

    6,29 € (Stand: 18.08.2026)

    Für alle, die eine hartnäckig unterextrudierende Düse nicht mehr retten wollen: Als Vorratspack liegt der Ersatz im Schrank, statt dass ein Druck tagelang wartet. Achte auf die Bauform deines Hotends – MK8 und V6 sind nicht gegeneinander tauschbar – und auf den Düsendurchmesser.

    Auf Amazon ansehen

    So verhinderst du Unterextrusion dauerhaft

    Die meisten Fälle lassen sich mit drei Gewohnheiten vermeiden, und keine davon kostet mehr als ein paar Minuten.

    Materialwechsel sauber fahren. Die meisten Rückstände im Hotend entstehen beim Wechsel von hoch- auf niedrigschmelzendes Material. Spüle so lange, bis nur noch die neue Farbe kommt.

    Den Filamentweg pflegen. Bambu Lab nennt für den PTFE-Schlauch klare Intervalle: beim A1 alle 6 Rollen, bei abrasivem Material alle 2; beim X1 alle 10 Rollen, abrasiv alle 5. Das sind belegte Herstellerangaben und ein guter Anker für die eigene Routine. Prusa empfiehlt, Riemen, Achsen und Lüfter alle 200 Druckstunden zu kontrollieren – der passende Takt, um auch kurz die Extruderzähne anzusehen. Beides gehört in einen festen Wartungsplan.

    Filament trocken lagern. Kein Material wird durch Feuchtigkeit besser. PA, PC und gefüllte Varianten reagieren am deutlichsten.

    Häufige Fragen

    Kann ich Unterextrusion einfach mit mehr Flow ausgleichen?

    Nur wenn die Kalibrierung tatsächlich die Ursache ist. Bei einer teilverstopften Düse oder einem rutschenden Antrieb schiebst du mit erhöhtem Flow nur mehr Material gegen einen Engpass – und der Wert ist falsch, sobald das eigentliche Problem behoben ist. Erst den Materialweg klären, dann kalibrieren.

    Warum tritt der Fehler nur in bestimmten Bereichen des Bauteils auf?

    Das ist ein starker Hinweis auf den Volumenstrom. Lücken ausschließlich bei schnellen Infill-Bahnen oder in den ersten Millimetern nach einem Rückzug deuten auf Grenzen des Hotends oder auf Retraction-Einstellungen hin, nicht auf einen Defekt. Gleichmäßige Unterextrusion über das ganze Bauteil spricht dagegen für Düse, Antrieb oder Material.

    Kann eine gehärtete Düse selbst Unterextrusion verursachen?

    Indirekt ja. Gehärteter Stahl leitet Wärme schlechter als Messing, sodass bei gleicher Temperatur weniger Material pro Sekunde aufgeschmolzen wird. Wer von Messing auf Stahl wechselt und danach Lücken sieht, dreht die Temperatur ein Stück hoch – oder senkt das Tempo. Ein Defekt ist das nicht.

    Wie unterscheide ich Unterextrusion von zu geringer Schichthaftung?

    Bei Unterextrusion fehlt Material: Zwischen den Linien klaffen sichtbare Lücken, die Wand ist dünner als geplant. Bei mangelnder Schichthaftung ist genug Material da, es verbindet sich nur nicht – das Bauteil lässt sich entlang der Schichten spalten, sieht aber vollständig aus. Ursache ist dort meist zu niedrige Temperatur oder zu starke Bauteilkühlung.

    Fazit

    Unterextrusion ist selten ein Rätsel und fast immer eine Frage der Reihenfolge. Wer mit dem Slicer anfängt, verstellt Werte, die vorher richtig waren. Wer mit dem Materialweg anfängt – Spule, Schlauch, Antriebsrad, Hotend, Düse –, findet die Ursache meist innerhalb einer Viertelstunde.

    Die belastbaren Fixpunkte: Rückstände löst der Kaltzug, zugesetzte Antriebsräder löst die Bürste, zu hoher Volumenstrom löst sich über Temperatur und Tempo. Und wenn die Düsenbohrung einmal unrund ist, hilft nur Ersatz – bei abrasivem Material früher, als die meisten erwarten, wie die Messreihen von E3D und CNC Kitchen zeigen. Kalibrieren kommt zum Schluss, nicht zuerst.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Erste Schicht haftet nicht: die echten Ursachen

    Die erste Schicht entscheidet über den ganzen Druck. Sitzt sie, läuft der Rest meistens durch; sitzt sie nicht, kannst du in zwei Stunden abbrechen. Typische Bilder: Die Linien liegen nebeneinander statt aneinander, das Material zieht sich zu Würstchen zusammen, eine Ecke der Platte druckt zu dünn und die andere zu satt – oder die Düse pflügt so tief durch, dass sich das PEI-Blech aufraut. Fast immer steckt eine mechanische oder eine Sauberkeitsursache dahinter, nur selten eine Slicer-Einstellung.

    Das Wichtigste in Kürze

    • Prüfe in dieser Reihenfolge: Sauberkeit der Platte, Zustand der Oberfläche, Z-Offset, Bettgeometrie – und erst dann Temperatur und Slicer.
    • Die häufigste Einzelursache ist Fett. Fingerabdrücke sind auf PEI unsichtbar und kosten sofort Haftung.
    • Eine korrekte erste Schicht ist leicht gequetscht: Die Bahnen berühren sich seitlich und bilden eine geschlossene Fläche ohne Rillen.
    • Automatisches Leveling gleicht Unebenheiten aus, nicht Verschmutzung, nicht eine verbogene Platte und nicht einen falschen Z-Offset.
    • Für Verschleiß von Druckplatten gibt es kaum Herstellerangaben. Belegt ist die Elegoo-Angabe zur PFA-Trennfolie mit „60.000+ releases“ – für PEI nennen Bambu Lab und Prusa keine Standzeit.

    Woran es wirklich liegt

    Die erste Schicht ist der einzige Moment, in dem geschmolzenes Material auf eine kalte, harte, fremde Oberfläche trifft. Damit sie hält, müssen drei Dinge zusammenkommen: sauberer Untergrund, richtiger Abstand, genug Wärme. Nach Häufigkeit sortiert sieht die Ursachenliste so aus.

    1. Die Platte ist nicht sauber. Hautfett vom Anfassen, Reste von Klebestift, Weichmacher aus Reinigungsmitteln. Das ist die mit Abstand häufigste Ursache und die am schnellsten behobene.
    2. Die Oberfläche ist verbraucht oder beschädigt. Glattes PEI wird mit der Zeit poliert oder von Ablösewerkzeugen verkratzt, strukturiertes verliert an Griff, wo dauernd am selben Fleck gedruckt wird.
    3. Der Z-Offset stimmt nicht. Wenige Hundertstel entscheiden zwischen „liegt nur auf“ und „wird plattgedrückt“. Der Wert verstellt sich, sobald du Düse, Platte oder Sensor anfasst.
    4. Die Geometrie stimmt nicht. Ein verzogenes Blech, ein schiefes Heizbett, Krümel unter der Magnetauflage oder eine Feder, die sich gesetzt hat. Erkennungszeichen: Der Fehler ist ortsfest – dieselbe Ecke ist immer betroffen.
    5. Die Düse ist im Weg. Eine angebackene Materialkruste außen an der Düse verändert den effektiven Abstand und schiebt die frische Bahn beiseite.
    6. Temperatur und Slicer. Zu kaltes Bett, zu schnelle erste Schicht, zu viel Kühlung. Wichtig, aber selten die eigentliche Ursache – und erst sinnvoll, wenn die vier Punkte darüber geklärt sind.

    Die ehrliche Einordnung: Wenn dasselbe Modell an derselben Stelle der Platte scheitert, ist es Geometrie oder Verschmutzung. Wenn es überall gleich schlecht aussieht, ist es Z-Offset oder Temperatur. Und wenn es gestern noch ging, hat sich etwas verändert – meist wurde die Platte angefasst oder das Material gewechselt.

    In 60 Sekunden eingrenzen

    1. Sieh dir die Bahnen aus der Nähe an. Runde Würstchen mit Lücken dazwischen: zu großer Abstand. Bahnen mit Wülsten und rauer Oberfläche, die Düse hinterlässt Spuren: zu geringer Abstand. Flache, sich berührende Bahnen ohne Rillen: richtig.
    2. Ist der Fehler ortsfest? Drucke ein großes, nur eine Schicht hohes Rechteck über die halbe Platte. Sind einzelne Bereiche systematisch schlechter, geht es um Geometrie, nicht um Einstellungen.
    3. Fahr mit dem Fingernagel über die kalte Platte. Riefen, Dellen und glänzende, spiegelnde Zonen erkennst du eher mit dem Nagel als mit dem Auge.
    4. Wann wurde zuletzt gereinigt? Nicht abgewischt, sondern mit Isopropanol entfettet. „Sieht sauber aus“ heißt bei PEI gar nichts.
    5. Sitzt die Platte richtig? Blech abnehmen, Magnetauflage und Blechrückseite auf Filamentkrümel prüfen, Blech zurücklegen und an allen vier Ecken andrücken.

    Ursache 1 beheben: Platte reinigen und Oberfläche beurteilen

    Reinigen heißt entfetten. Warmes Wasser mit einem Tropfen Spülmittel ist die gründlichste Variante für glattes PEI; im Alltag reicht Isopropanol mit fusselfreiem Tuch, aufgetragen auf die kalte Platte und in einer Richtung gewischt. Danach die Fläche nicht mehr anfassen – auch nicht kurz, um sie geradezurücken.

    Zwei Dinge gehören nicht auf die Platte: Reinigungsmittel mit Pflegezusätzen, die einen Film hinterlassen, und Aceton auf strukturierten Oberflächen, wenn der Hersteller es nicht ausdrücklich vorsieht. Bei PEI reicht Isopropanol in aller Regel.

    Hilft Reinigen nicht mehr, sieh dir die Oberfläche an. Glattes PEI wird durch Gebrauch poliert, und poliertes PEI hält schlechter – erkennbar an spiegelnden Zonen genau dort, wo du am häufigsten druckst. Strukturiertes PEI verliert seine Griffigkeit langsamer, kann aber an einzelnen Stellen zugesetzt sein. Was die beiden Varianten unterscheidet, wofür sich welche eignet und wie lange sie halten, steht im Artikel zur PEI-Druckplatte.

    Ehrlich bleibt dabei: Ein Herstellerintervall für Druckplatten gibt es nicht. Weder Bambu Lab noch Prusa nennen eine Standzeit für PEI. Die einzige belastbare Zahl aus dem Umfeld stammt von Elegoo zur PFA-Trennfolie mit „60.000+ releases“ – eine andere Bauteilklasse und nicht auf PEI übertragbar. Du entscheidest also nach Zustand, nicht nach Kalender.

    TIOPY PEI-Druckplatte 235x235 mm, doppelseitig strukturiert, flexibel
    TIOPY PEI-Druckplatte 235×235 mm, doppelseitig strukturiert, flexibel

    19,99 € (Stand: 18.08.2026)

    Für alle, deren Platte trotz gründlicher Reinigung nicht mehr greift oder die tiefe Kratzer und Dellen hat: Eine zweite Platte ist auch dann sinnvoll, wenn du regelmäßig zwischen Materialien wechselst, die unterschiedliche Oberflächen mögen. Miss vor dem Kauf die Kantenlänge deines Betts und prüfe, ob dein Gerät Aussparungen oder Führungsnasen braucht – die Maße unterscheiden sich zwischen den Herstellern.

    Auf Amazon ansehen

    Ursache 2 beheben: Z-Offset und Bettgeometrie

    Der Z-Offset ist der Abstand zwischen Düsenspitze und Platte im Druckmoment. Eingestellt wird er am aufgeheizten Drucker, weil sich Bett und Rahmen beim Aufheizen ausdehnen. Stell ihn in Schritten von wenigen Hundertstel nach und beurteile das Ergebnis an einer Fläche, nicht an einer einzelnen Linie.

    Der Zielzustand: Die Bahnen sind leicht gequetscht, berühren sich seitlich und bilden eine geschlossene Fläche. Sichtbare Rillen zwischen den Bahnen bedeuten zu viel Abstand. Eine glänzende, wellige Oberfläche mit aufgeworfenen Rändern bedeutet zu wenig – und das ist die gefährlichere Richtung, weil die Düse dann über das PEI schabt.

    Bleibt der Fehler ortsfest, geht es um Geometrie. Nimm das Blech ab und suche Krümel zwischen Magnetauflage und Blech; das ist der häufigste Grund für eine einzelne hohe Stelle. Prüfe dann, ob das Blech plan ist – auf eine ebene Fläche legen und an den Ecken drücken. Bei Geräten mit Stellrädern kommt danach die manuelle Ausrichtung, bei Geräten mit Sensor eine neue Vermessung. Die vollständige Anleitung dazu steht im Artikel zum Bett nivellieren und Z-Offset.

    Wichtig zum Einordnen: Automatisches Leveling misst und rechnet Unebenheiten heraus, aber es kennt nur den Bereich, den es abtastet, und es kann keine Verschmutzung sehen. Ein sauber vermessenes Bett auf einer fettigen Platte druckt genauso schlecht wie ein schiefes.

    Ursache 3 beheben: Düse, Temperatur, Material

    Sieh dir die Düse von außen an. Eine angebackene Kruste verändert den effektiven Abstand und wischt frische Bahnen wieder weg. Abgewischt wird bei Betriebstemperatur mit Messingbürste oder einem Lappen aus hitzefestem Gewebe – vorsichtig, damit du dir keine Verbrennung holst.

    Bei der Temperatur gilt: Ein zu kaltes Bett ist die klassische Ursache für erste Schichten, die sich an den Rändern lösen. Halte dich an die Empfehlung auf der Filamentrolle und arbeite in Fünf-Grad-Schritten. Die erste Schicht darf zudem langsamer gedruckt werden als der Rest, und die Bauteilkühlung bleibt in dieser Schicht bei den meisten Materialien aus oder auf niedrigem Niveau – bei PLA ist etwas Kühlung tolerierbar, bei allem, was zum Schrumpfen neigt, nicht.

    Feuchtes Filament sabbert und blubbert beim Extrudieren, was schon in der ersten Schicht sichtbar wird. Bambu nennt für die Trocknung feste Werte, unter anderem PLA 50 °C für 8 Stunden, PETG 65 °C für 8 Stunden und ABS/ASA 80 °C für 8 Stunden. Eine Trockenbox ersetzt das nicht: Prusa schreibt dazu ausdrücklich, dass die Drybox Filament nicht trocknet – sie hält trockenes Material trocken.

    Wenn trotzdem einzelne Materialien nicht halten, ist ein Haftmittel legitim. Klebestift oder Spezialhaftmittel bilden eine Trennschicht, die Haftung aufbaut und das PEI zugleich vor aggressiven Materialien schützt. Welche Mittel wofür taugen, steht im Artikel zu Haftmittel und Klebestift.

    Wenn nichts hilft: wann die Platte getauscht wird

    Getauscht statt gereinigt wird, wenn einer dieser Punkte zutrifft: Die Oberfläche ist an den Hauptdruckflächen sichtbar poliert und hält auch nach gründlichem Entfetten nicht mehr. Es gibt Kratzer oder Dellen, die man mit dem Fingernagel spürt – Material fließt dort nicht mehr sauber. Die Beschichtung löst sich an den Rändern ab. Oder das Blech ist verzogen und liegt nicht mehr plan auf der Magnetauflage.

    Vorher lohnt es sich, die Platte zu wenden, sofern sie beidseitig beschichtet ist, und die Druckposition auf der Fläche zu variieren, statt immer in der Mitte zu drucken. Beides verlängert die Nutzungsdauer spürbar und kostet nichts. Löst sich der Druck erst mitten im Prozess, ist das ein eigenes Fehlerbild – dazu passt der Artikel zum Druck, der sich vom Bett löst.

    Isopropanol IPA 99,9 %, Reinigungsalkohol, 1 Liter
    Isopropanol IPA 99,9 %, Reinigungsalkohol, 1 Liter

    12,66 € (Stand: 18.08.2026)

    Für alle, die ihre Platte regelmäßig entfetten wollen, statt jedes Mal zum Spülbecken zu laufen: Ein Liter reicht bei sparsamem Auftrag sehr lange, und der Kanister ist deutlich wirtschaftlicher als kleine Sprühflaschen. Anwendung immer auf der kalten Platte, mit fusselfreiem Tuch, in einem gut belüfteten Raum und fern von Zündquellen – das Zeug ist leicht entzündlich.

    Auf Amazon ansehen

    So verhinderst du es dauerhaft

    Die erste Schicht ist ein Hygienethema. Drei Gewohnheiten decken den größten Teil ab: Platte nur am Rand anfassen, vor jedem wichtigen Druck kurz entfetten, und das Blech beim Ablösen nicht mit Metallwerkzeug traktieren. Dazu gehört, die Düse regelmäßig von außen sauberzuhalten.

    Bei den Intervallen bleiben wir ehrlich: Für Druckplatten nennt kein Hersteller eines. Belegt sind Intervalle nur an anderen Stellen der Maschine – Prusa kontrolliert Riemen, Achsen und Lüfter alle 200 Druckstunden, Bambu wechselt den PTFE-Schlauch beim A1 alle 6 Rollen und beim X1 alle 10 Rollen, bei abrasivem Material entsprechend früher. Wie sich das alles zu einer Routine zusammenfügt, steht im Wartungsplan für den 3D-Drucker.

    Häufige Fragen

    Warum haftet es nur in der Mitte der Platte?

    Weil dort das Bett am wärmsten ist und meist am ebensten. Die Ränder kühlen schneller aus und liegen bei einem leicht verzogenen Blech höher. Prüfe zuerst die Auflage auf Krümel, dann die Planlage des Blechs, dann die Bettvermessung. Erhöhe nicht als Erstes die Betttemperatur – das kaschiert nur.

    Muss ich vor jedem Druck neu nivellieren?

    Nein. Bei Geräten mit automatischer Vermessung passiert das ohnehin bei jedem Start. Neu eingestellt wird nach Eingriffen: Düsenwechsel, Plattenwechsel, Arbeiten am Sensor oder am Druckkopf. Wer ohne Anlass ständig nachjustiert, verliert eher den Bezugspunkt, als dass er etwas verbessert.

    Ist ein Klebestift ein Eingeständnis, dass etwas falsch läuft?

    Nein. Bei PLA auf sauberem PEI brauchst du in der Regel keinen, aber bei einigen Materialien ist eine Trennschicht ausdrücklich sinnvoll – sie schützt die Platte vor Materialien, die zu gut haften und beim Ablösen Beschichtung mitnehmen. Als Dauerlösung für ein verschmutztes Bett taugt sie allerdings nicht.

    Kann eine verstopfte Düse wie ein Problem der ersten Schicht aussehen?

    Ja. Wenn Bahnen unterbrochen sind oder deutlich zu dünn liegen, obwohl der Abstand stimmt, kommt zu wenig Material heraus. Prüfe dann Fördermenge und Durchgang, bevor du weiter am Z-Offset drehst – dazu passt der Artikel zur verstopften Düse.

    Fazit

    Die erste Schicht scheitert selten an einem exotischen Parameter. In fast allen Fällen ist es Fett auf der Platte, eine verbrauchte Oberfläche, ein um wenige Hundertstel danebenliegender Z-Offset oder ein Krümel unter dem Blech. Wer in dieser Reihenfolge vorgeht, ist meist in zehn Minuten fertig – ganz ohne Änderung am Profil.

    Merke dir das Bild einer korrekten ersten Schicht: leicht gequetschte Bahnen, die sich berühren, matt und geschlossen, ohne Rillen und ohne Wülste. Wenn du das einmal sicher erkennst, brauchst du für die Diagnose keine Testdrucke mehr, sondern nur einen genauen Blick auf die ersten Zentimeter.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Layer-Shift beheben: Ursachen und Reihenfolge

    Der Druck lief zwei Stunden sauber, und dann sitzt der obere Teil des Bauteils um ein paar Millimeter versetzt – als hätte jemand das Modell in der Mitte durchgeschnitten und die Hälfte verschoben. Layer-Shift ist einer der wenigen Fehler, bei denen sofort klar ist: Das war keine Temperatur und kein Filament, da hat sich die Mechanik verzählt. Dieser Artikel geht die Ursachen in der Reihenfolge durch, in der sie tatsächlich auftreten – erst der Antriebsstrang, ganz zum Schluss die Slicer-Einstellung.

    Das Wichtigste in Kürze

    • Layer-Shift ist ein Schrittverlust: Der Motor hat den Befehl bekommen, aber nicht ausgeführt. Der Drucker merkt nichts davon und druckt versetzt weiter.
    • Die häufigsten Auslöser sind mechanisch – eine Kollision, ein zu lockerer Riemen, eine ausgelaufene Umlenkrolle oder eine schwergängige Achse. Erst danach kommen Motorstrom und Treibertemperatur.
    • „Beschleunigung reduzieren“ ist die letzte Maßnahme, nicht die erste. Sie kaschiert einen mechanischen Fehler, statt ihn zu beheben.
    • Prusa nennt als einziger Hersteller ein veröffentlichtes Kontrollintervall: Riemen, Achsen und Lüfter alle 200 Druckstunden prüfen. Bambu Lab arbeitet zustandsbasiert und meldet über das HMS-System.
    • Versatz in einer Achse deutet auf genau diese Achse, Versatz in beiden auf eine Kollision oder ein Stromproblem.

    Woran es wirklich liegt

    Ein Schrittmotor ist ein ehrliches, aber blindes Bauteil: Er dreht sich um einen definierten Winkel, wenn er einen Impuls bekommt – und wenn ihn dabei etwas aufhält, eben nicht. Rückmeldung gibt es in den meisten Consumer-Druckern nicht. Die Steuerung glaubt weiterhin, der Kopf stehe bei X 120, obwohl er real bei X 116 steht. Ab diesem Moment ist jede weitere Schicht um vier Millimeter verschoben, und der Versatz bleibt konstant.

    Nach Häufigkeit sortiert sieht die Ursachenliste so aus:

    1. Der Kopf ist gegen etwas gestoßen. Ein hochstehendes Warping-Eck, ein losgelöstes Bauteil, ein Klumpen am Düsenausgang. Das ist mit Abstand der häufigste Auslöser und meist ein Einzelereignis.
    2. Der Antriebsstrang rutscht. Ein zu lockerer Riemen kann unter Beschleunigung einen Zahn überspringen. Genauso wirkt eine Madenschraube am Motorritzel, die sich gelockert hat: Der Motor dreht, die Rolle nicht.
    3. Die Achse geht schwer. Trockene oder verschmutzte Linearführungen, eine defekte Umlenkrolle, ein verkantetes Portal. Der Motor braucht dann mehr Drehmoment, als er hat, und verliert bei schnellen Richtungswechseln Schritte.
    4. Motorstrom oder Treibertemperatur stimmen nicht. Zu niedrig eingestellter Strom liefert zu wenig Drehmoment, zu hoher heizt den Treiber auf, bis dessen Schutzschaltung kurz abschaltet. Beides erzeugt dasselbe Fehlerbild.
    5. Die Bewegungsparameter überfordern die Mechanik. Erst hier landen Geschwindigkeit, Beschleunigung und Ruckwert – selten die Ursache, oft der Auslöser, der eine vorhandene Schwäche sichtbar macht.

    Die ehrliche Einordnung: Trat der Fehler einmalig auf und lief der Drucker vorher wochenlang, war es fast immer eine Kollision. Tritt er reproduzierbar bei schnellen Drucken auf und bleibt bei langsamen aus, sitzt das Problem im Antriebsstrang oder in der Reibung. Setzt er erst nach einer halben Stunde ein, ist Temperatur im Spiel – meist am Treiber.

    In 60 Sekunden eingrenzen

    Bevor du etwas zerlegst, beantworte diese fünf Fragen:

    1. In welcher Richtung ist der Versatz? Bei kartesischen Druckern zeigt die Richtung direkt auf die betroffene Achse. Bei CoreXY arbeiten beide Motoren an beiden Richtungen – dort bedeutet ein diagonaler Versatz, dass genau ein Riemen betroffen ist.
    2. Auf welcher Höhe passiert es? Immer an derselben Z-Höhe? Dann sieh dir das Modell dort an: Meist beginnt genau da eine Überhangkante, eine Insel oder ein hochgezogener Rand.
    3. Ein Sprung oder viele kleine? Ein klarer Sprung spricht für eine Kollision oder einen übersprungenen Zahn. Viele kleine Verschiebungen, die sich zu einer Schräge summieren, sprechen für dauerhaft zu wenig Drehmoment.
    4. Lässt sich die Achse stromlos leicht bewegen? Drucker vom Netz trennen, Kopf von Hand über den vollen Weg schieben. Er soll gleichmäßig laufen – ohne harte Stellen, Rattern oder Widerstand an einem bestimmten Punkt.
    5. Klingen beide Riemen ähnlich? Freies Riementrum anzupfen. Ein straffer Riemen gibt einen kurzen, klaren Ton, ein lockerer klingt dumpf. Das ist keine Messung, aber ein guter Vergleich zwischen den Achsen.

    Ursache 1 beheben: Riemen, Rollen und Ritzel

    Der Antriebsstrang ist die erste Station: schnell geprüft, und hier sitzen die meisten reproduzierbaren Fehler. Arbeite in dieser Reihenfolge.

    Motorritzel zuerst. Die Riemenscheibe auf der Motorwelle ist mit ein bis zwei Madenschrauben geklemmt, eine davon muss auf der abgeflachten Seite der Welle sitzen. Lockert sich diese Schraube, dreht der Motor und die Scheibe bleibt stehen – ein perfekter Layer-Shift ohne sichtbares Symptom. Prüfe sie, indem du die Scheibe bei stromlosem Drucker gegen die Welle zu verdrehen versuchst.

    Dann die Umlenkrollen. Jede Rolle von Hand drehen: leichtgängig, geräuschlos, ohne Spiel. Eine rau laufende Rolle bremst die Achse und sieht dabei äußerlich unauffällig aus – deshalb wird sie so häufig übersehen.

    Erst zum Schluss der Riemen selbst. Über die volle Länge durch die Finger laufen lassen: abgerundete oder fehlende Zähne, Risse in den Zahngründen, ausgefranste Kanten, schwarzer Gummistaub unter den Rollen. Ein gelängter Riemen lässt sich nachspannen – musst du das immer häufiger tun, sind die Zugstränge ermüdet. Alles zu Bauformen, Spannung und Wechsel steht im Artikel zu Riemen für den 3D-Drucker.

    Beim Spannen gilt: lieber leicht zu locker als zu straff. Überspannung belastet Motor- und Rollenlager dauerhaft und verursacht am Ende genau die Schwergängigkeit, die du beseitigen wolltest. Bei CoreXY beide Riemen abwechselnd in kleinen Schritten nachziehen – ungleiche Spannung verzerrt dort die Geometrie in der Diagonalen.

    Ursache 2 beheben: Was den Kopf sonst noch bremst

    Ist der Antriebsstrang sauber, geht es um Reibung. Schiebe den stromlosen Kopf langsam über den gesamten Verfahrweg und achte auf Stellen mit mehr Widerstand:

    • Trockene oder verschmutzte Führungen. Auf Linearwellen und -schienen sammeln sich Staub und alte Fettreste zu einer zähen Paste. Was womit geschmiert wird, steht im Artikel zum Schmieren des Druckers – der Riemen gehört ausdrücklich nicht dazu, er läuft trocken.
    • Ein verkantetes Portal. Bei Geräten mit zwei Z-Spindeln kann das Portal minimal schief stehen. Die Achse läuft dann über einen Teil des Wegs schwerer.
    • Der Kabelbaum. Prüfe bei voll ausgefahrener Achse, ob das Kabel spannt oder hängen bleibt – ein Widerstand, der nur in einer Ecke des Bauraums auftritt.
    • Ein zu tief eingestellter Kopf. Schleift die Düse über bereits gedruckte Schichten, wirkt jede Unebenheit wie eine kleine Kollision – dazu hilft der Artikel zur ersten Schicht weiter.
    Turmberg3D GT2-Zahnriemen 5 m x 6 mm, offen, mit Glasfaser-Zugsträngen
    Turmberg3D GT2-Zahnriemen 5 m x 6 mm, offen, mit Glasfaser-Zugsträngen

    14,99 € (Stand: 18.08.2026)

    Für alle mit offen aufgebautem Drucker, bei dem der Riemen abgelängt und am Schlitten geklemmt wird: Zeigt der alte Riemen abgerundete Zähne oder lässt er sich nicht mehr dauerhaft spannen, ist Meterware die einfachste Lösung. Miss vorher Breite und Zahnteilung am verbauten Riemen. Bei geschlossenen Herstellersystemen mit konfektionierten Riemen ist das Herstellerteil die sichere Wahl.

    Auf Amazon ansehen

    Ursache 3 beheben: Motorstrom und Treibertemperatur

    Erst wenn die Mechanik leichtgängig ist, lohnt der Blick auf die Elektrik. Zwei Größen zählen: das Drehmoment des Motors und die Temperatur seines Treibers.

    Zu wenig Strom bedeutet zu wenig Drehmoment. Das fällt bei langsamen Drucken nicht auf und bricht bei schnellen Richtungswechseln zusammen. Erkennungszeichen: Der Fehler tritt nur bei hohem Tempo auf, die Motoren bleiben dabei kühl.

    Zu viel Strom erzeugt Wärme – im Motor und vor allem im Treiber auf der Platine. Wird der Treiber zu heiß, schaltet er kurz ab, und der Motor verliert genau in diesem Moment Schritte. Erkennungszeichen: Der Drucker läuft die erste halbe Stunde perfekt und fängt danach an zu spinnen, die Motoren sind spürbar heiß. Prüfe hier zuerst, ob der Lüfter über der Steuerplatine läuft und ob seine Ansaugöffnung zugestaubt ist – ein stehender Platinenlüfter ist häufig und billig zu beheben.

    Änderungen am Motorstrom sind bei Geräten mit offener Firmware möglich, bei geschlossenen Systemen nicht vorgesehen. Ohne Erfahrung damit gilt: kleine Schritte, Motortemperatur beobachten.

    Wenn nichts hilft: Kollision, Modell und ganz zuletzt der Slicer

    Bleibt der Versatz, obwohl Riemen, Rollen, Führungen und Elektrik in Ordnung sind, gehe die verbleibenden Punkte in dieser Reihenfolge durch.

    Die Kollision aufspüren. Sieh dir das Modell in der Höhe an, in der der Versatz beginnt. Hebt sich dort ein Rand? Steht ein Überhang vor? Der Klassiker ist ein hochgebogenes Eck, gegen das der Kopf bei jeder Runde etwas stärker stößt, bis er hängen bleibt. Dann ist nicht der Antrieb schuld, sondern die Haftung.

    Reste und Klumpen entfernen. Eine dicke Materialansammlung an der Düse wird selbst zum Hindernis; löst sie sich und bleibt im Bauraum liegen, fährt der Kopf dagegen. Wie du solche Fehldrucke früh erkennst, steht im Artikel zu Spaghetti-Fehldrucken.

    Und dann erst der Slicer. Reduziere Beschleunigung und Ruckwert um etwa ein Drittel und drucke dasselbe Modell erneut. Verschwindet der Fehler, arbeitet die Mechanik an ihrer Grenze – du hast sie verschoben, nicht beseitigt. Das ist ein Diagnosewerkzeug, keine Lösung: Ein sauber laufender Drucker hält seine Werksparameter aus.

    10 Stück 2GT Zahnriemenscheiben (Idler), 5 mm Bohrung, 6 mm Breite
    10 Stück 2GT Zahnriemenscheiben (Idler), 5 mm Bohrung, 6 mm Breite

    7,99 € (Stand: 18.08.2026)

    Für alle, die beim Drehen von Hand eine raue oder spielbehaftete Rolle gefunden haben: Umlenkrollen verabschieden sich lautlos und bremsen die Achse aus, ohne dass der Riemen etwas dafür kann. Als Satz gekauft liegt gleich Ersatz für die anderen Achsen im Regal. Achte auf Innendurchmesser und Breite passend zu deinem Riemen und darauf, ob dein Drucker Rollen mit oder ohne Führungsbord braucht.

    Auf Amazon ansehen

    So verhinderst du es dauerhaft

    Layer-Shift ist kein Verschleiß-, sondern ein Wartungsthema. Der einzige veröffentlichte Anhaltspunkt kommt von Prusa: Riemen, Achsen und Lüfter alle 200 Druckstunden kontrollieren, elektrische Steckverbindungen alle 600 bis 800 Stunden – Kontrolle, kein Tauschtermin. Bambu Lab nennt für Riemen kein festes Intervall und wartet nur auf HMS-Meldung hin. Die übrigen Hersteller schweigen dazu.

    Praktisch heißt das: alle paar hundert Betriebsstunden zehn Minuten einplanen und die Liste abgehen – Kopf von Hand verfahren, Rollen drehen, Riemen anzupfen, Madenschrauben antasten, Platinenlüfter hören, Staub abwischen. Wie sich das in einen Rhythmus mit den übrigen Arbeiten einfügt, steht im Wartungsplan für den 3D-Drucker. Und weil viele Layer-Shifts in Wahrheit Haftungsprobleme sind, lohnt es sich, das Bett sauber zu halten, statt Beschleunigungswerte zu senken.

    Häufige Fragen

    Kann ich einen verschobenen Druck noch retten?

    Nein. Der Versatz ist in der Geometrie festgeschrieben, und die Steuerung kann ihn weder erkennen noch zurückrechnen. Brich ab, sobald du ihn siehst – jede weitere Stunde ist verlorenes Filament. Suche die Ursache gleich danach: Klumpen und lose Teile liegen dann noch im Bauraum.

    Warum passiert es immer an derselben Stelle im Modell?

    Weil dort etwas Reproduzierbares passiert: eine Kante, die sich hochzieht, ein Sprung zu einer Insel oder ein Bereich mit vielen Richtungswechseln auf engem Raum. Das ist die gute Nachricht – du kannst gezielt an dieser Stelle nachsehen, statt zu raten.

    Hilft ein Sensor, der Schrittverluste erkennt?

    Einige Geräte gleichen die Position über Anschlagerkennung oder Encoder ab. Erkannt wird der Fehler damit, verhindert nicht – ein Drucker, der regelmäßig nachkorrigieren muss, hat ein mechanisches Problem.

    Muss ich nach einem Layer-Shift gleich Teile tauschen?

    Meist nicht. Eine gelockerte Madenschraube, eine trockene Führung oder ein einmaliges Hindernis kosten nur Zeit. Getauscht wird, wenn der Riemen abgerundete Zähne zeigt oder sich nicht mehr dauerhaft spannen lässt, und wenn eine Umlenkrolle rau läuft oder Spiel hat. Wie sich solche Kleinteile übers Jahr summieren, zeigt die Übersicht zu den Verschleißteil-Kosten.

    Fazit

    Layer-Shift sieht dramatisch aus und ist selten teuer. In der Reihenfolge Kollision, Antriebsstrang, Reibung, Elektrik findet man den Verursacher meist in einer Viertelstunde – vorausgesetzt, man fängt an der richtigen Stelle an. Wer zuerst die Beschleunigung senkt, kauft sich ein paar ruhige Drucke und behält das eigentliche Problem.

    Drei Handgriffe treffen am häufigsten: Madenschraube am Motorritzel prüfen, jede Umlenkrolle von Hand drehen, den Kopf stromlos über den vollen Weg schieben. Alles Weitere zu Riemenzustand, Spannung und Wechsel steht im verlinkten Riemen-Artikel.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.
  • Stringing und Fäden im 3D-Druck beheben

    Zwischen zwei Türmen hängen feine Fäden, das Modell sieht aus, als hätte eine Spinne daran gearbeitet, und an den Ecken sitzen kleine Klumpen. Stringing gehört zu den Fehlern, bei denen fast jeder zuerst an der Retraction dreht – und genau das ist der Grund, warum viele es nie richtig loswerden. In den meisten Fällen ist die Ursache nämlich nicht der Slicer, sondern feuchtes Filament oder ein undichter Materialweg. Dieser Artikel geht die Ursachen in der Reihenfolge ihrer Häufigkeit durch und sagt dir, welche Einstellung du wann anfassen darfst.

    Das Wichtigste in Kürze

    • Feuchtes Filament ist die häufigste Ursache – besonders bei PETG, PA, TPU und allen wasserziehenden Sorten. Trocknen schlägt jede Slicer-Einstellung.
    • Die zweite große Gruppe ist mechanisch: ein verschlissener PTFE-Schlauch, eine undichte Düse oder ein rutschendes Extruder-Zahnrad lassen Material unkontrolliert nachlaufen.
    • Erst danach kommen Temperatur, Retraction und Reisegeschwindigkeit – in dieser Reihenfolge.
    • Trocknungswerte laut Bambu-Tabelle: PLA 50 °C/8 h, PETG 65 °C/8 h, TPU 70 °C/8 h, ABS und ASA 80 °C/8 h, PA und PC 80–100 °C/8–12 h.
    • Eine Trockenbox trocknet nicht. Prusa schreibt dazu wörtlich: „The Drybox does not dry filament.“ Sie hält den erreichten Zustand, mehr nicht.

    Woran es wirklich liegt

    Stringing entsteht, wenn beim Leerfahren zwischen zwei Punkten Material aus der Düse austritt. Damit das passiert, muss im Schmelzraum Druck sein, den die Retraction nicht abbauen kann – oder Material, das von sich aus dünnflüssiger ist als vorgesehen. Nach Häufigkeit sortiert:

    1. Feuchtigkeit im Filament. Kunststoffe ziehen Wasser aus der Luft. In der heißen Düse verdampft es schlagartig, drückt Material heraus und macht die Schmelze dünnflüssiger. Das Ergebnis sind Fäden, die auch dann bleiben, wenn Retraction und Temperatur längst perfekt eingestellt sind. Typische Begleitsymptome: knisternde oder ploppende Geräusche am Hotend, rauhe statt glänzender Oberflächen und ein Materialstrang, der beim manuellen Extrudieren Bläschen wirft.

    2. Ein undichter oder verschlissener Materialweg. Sitzt der PTFE-Schlauch nicht mehr bündig an der Düse, entsteht ein Hohlraum, in dem sich Schmelze sammelt. Die Retraction zieht dann zwar zurück, aber der Puffer läuft trotzdem nach. Dasselbe passiert bei einer Düse, die kalt statt heiß angezogen wurde, und bei einer verschlissenen Düse mit ausgeweiteter Bohrung.

    3. Das Extruder-Zahnrad greift nicht sauber. Wenn die Zähne durch Filamentstaub zugesetzt sind oder die Anpresskraft zu gering ist, rutscht das Filament beim Rückzug durch. Der Extruder meldet eine Retraction von 0,8 mm, tatsächlich sind es 0,3 mm. Fäden sind dann fast unvermeidlich.

    4. Zu hohe Drucktemperatur. Je heißer, desto dünnflüssiger. Zehn Grad zu viel reichen bei PETG oft schon, um deutliche Fäden zu erzeugen.

    5. Retraction und Reisewege. Zu kurzer Rückzug, zu langsamer Rückzug, langsame Fahrten zwischen den Inseln, kein „Combing“ – all das verstärkt den Effekt, ist aber selten die alleinige Ursache.

    Die ehrliche Einschätzung: Wenn ein Drucker monatelang sauber gearbeitet hat und plötzlich Fäden zieht, ohne dass du am Profil etwas geändert hast, ist es fast immer Feuchtigkeit oder Mechanik. Ein Profil ändert sich nicht von selbst – eine Filamentrolle, die drei Wochen offen im Regal lag, sehr wohl.

    In 60 Sekunden eingrenzen

    1. Hör hin. Knistert oder ploppt es beim Extrudieren? Dann ist Feuchtigkeit im Spiel, und du kannst dir die nächsten Schritte vorerst sparen.
    2. Extrudiere 100 mm von Hand bei Drucktemperatur, ohne dass etwas darunter liegt. Kommt der Strang gleichmäßig, glatt und glänzend heraus, ist das Material trocken. Bläschen, Dampf oder eine raue Oberfläche sprechen dagegen.
    3. Vergleiche mit einer frischen Rolle. Derselbe Testdruck mit einer eben geöffneten, vakuumverpackten Rolle desselben Materials trennt Material- von Geräteproblem schneller als jede Messreihe.
    4. Prüfe, ob nach dem Druckende Material nachläuft. Tritt bei stehender Düse minutenlang Filament aus, ist das ein Hinweis auf einen Hohlraum im Materialweg oder eine undichte Düse – kein Retraction-Thema.
    5. Erst dann der Retraction-Turm. Ein Testmodell mit zwei bis vier dünnen Türmen zeigt dir das Ergebnis jeder Einstellungsänderung in wenigen Minuten.

    Ursache 1 beheben: Filament trocknen

    Trocknen heißt: erwärmen unter dem Erweichungspunkt, über Stunden, mit einer Möglichkeit für die Feuchtigkeit zu entweichen. Halte dich an die Tabelle von Bambu Lab – Foren-Werte gehen regelmäßig zu hoch und verkleben die Rolle.

    Material Temperatur Dauer
    PLA 50 °C 8 h
    PETG 65 °C 8 h
    TPU 70 °C 8 h
    ABS / ASA 80 °C 8 h
    PA / Nylon 80–100 °C 8–12 h
    PC 80–100 °C 8–12 h
    PPS-CF 110–140 °C 8–12 h

    Zwei Punkte, die immer wieder falsch verstanden werden. Erstens: Eine Trockenbox trocknet nicht. Prusa formuliert das im Handbuch unmissverständlich – die Box hält einen einmal erreichten Zustand, sie stellt ihn nicht her. Wer eine feuchte Rolle in eine Trockenbox legt und am nächsten Tag druckt, druckt eine feuchte Rolle. Zweitens: Das Trockenmittel im AMS ist laut Bambu Lab nicht zum Regenerieren vorgesehen, auch wenn in Foren regelmäßig das Gegenteil steht.

    Praktisch heißt das: einen echten Trockner oder einen Ofen mit zuverlässiger Temperaturregelung nutzen, danach die Rolle in eine dichte Box mit frischem Trockenmittel legen. Woran du feuchtes Material erkennst, bevor der Druck schiefgeht, steht ausführlich im Artikel über feuchtes Filament.

    Creality Space Pi Plus Filamenttrockner für zwei Spulen
    Creality Space Pi Plus Filamenttrockner für zwei Spulen

    84,15 € (Stand: 18.08.2026)

    Für alle, die regelmäßig PETG, TPU oder Nylon drucken – also die Materialien, die Feuchtigkeit am schnellsten ziehen. Wichtig ist ein Gerät, das die höheren Temperaturen der Tabelle tatsächlich erreicht und hält; Modelle mit Deckel bis nur 55 Grad reichen für PLA, aber nicht für PA oder PC. Ein Gerät, aus dem sich direkt drucken lässt, spart zusätzlich das Umlagern.

    Auf Amazon ansehen

    Ursache 2 beheben: den Materialweg abdichten

    Wenn das Filament nachweislich trocken ist und trotzdem Fäden entstehen, geht es an die Hardware. Drei Stellen, in dieser Reihenfolge.

    Der PTFE-Schlauch. Er ist ein Verschleißteil, auch wenn er wie ein Stück Rohr aussieht. Die Innenwand wird durch Wärme spröde, das Ende verformt sich, und dann sitzt es nicht mehr bündig am Düsenboden. Bambu Lab nennt hier als einziger Hersteller klare Intervalle: beim A1 eine Prüfung alle sechs Rollen, bei Carbon oder Holz alle zwei; beim X1 alle zehn Rollen, bei abrasivem Material alle fünf. Wenn du den Schlauch tauschst, schneide ihn rechtwinklig ab und schiebe ihn bei heißer Düse bis zum Anschlag ein – dazu mehr im Artikel über den PTFE-Schlauch.

    Die Düse. Eine verschlissene Düse zieht nicht nur Fäden, sie extrudiert auch unkontrolliert nach. E3D dokumentiert für Messing in 0,4 mm nach 250 g Carbon-Filament sichtbare Zerstörung, CNC Kitchen nach 360 g Carbon-PETG massiven Verschleiß; mit Standardmaterial hält dieselbe Düse über 1.000 Druckstunden. Ein Wechselintervall nennt weder Bambu noch Prusa – die belegten Materialmengen sind der bessere Anhaltspunkt. Was welche Bauform kann, steht in der Übersicht zu Düsen für 3D-Drucker; wer regelmäßig Carbon, Glow, Silk oder Marble verarbeitet, gehört ohnehin zu einer gehärteten Düse.

    Das Extruder-Zahnrad. Setzt sich Filamentstaub zwischen den Zähnen fest, greift der Antrieb nicht mehr sauber, und der Rückzug fällt kürzer aus als eingestellt. Eine Messingbürste und ein Blick auf die Anpresskraft lösen das in fünf Minuten; ausgeschlagene Zähne sind ein Tauschfall, wie im Artikel zum Extruder-Zahnrad beschrieben.

    Ursache 3 beheben: Temperatur, Retraction, Reisewege

    Jetzt erst darfst du am Profil drehen – und zwar eine Einstellung nach der anderen, sonst weißt du am Ende nicht, was gewirkt hat.

    Temperatur zuerst. Drucke einen Temperaturturm und geh in Fünf-Grad-Schritten nach unten, bis die Fäden verschwinden oder die Schichthaftung leidet. Der Punkt kurz oberhalb der Grenze, an der die Lagen nicht mehr sauber verbinden, ist der richtige.

    Retraction-Weg. Bei Direktantrieben liegt der brauchbare Bereich meist zwischen 0,4 und 1,2 mm, bei Bowden-Aufbauten deutlich höher, oft zwischen 3 und 6 mm. Mehr ist nicht besser: Ein zu langer Rückzug saugt Luft in die Schmelzzone und produziert Lücken am Anfang der nächsten Bahn.

    Retraction-Geschwindigkeit. Meist zwischen 25 und 45 mm/s. Zu schnell heißt, dass das Zahnrad das Filament aufkaut – und das Problem kommt nach ein paar Wochen zurück.

    Reisegeschwindigkeit erhöhen. Je kürzer die Düse über der Lücke steht, desto weniger Zeit hat der Faden zu entstehen. Werte um 200 bis 300 mm/s sind bei modernen CoreXY-Geräten unkritisch. Führt dein Slicer Leerfahrten innerhalb des Bauteils („Combing“), nutz das; Z-Hop dagegen sparsam, er verlängert die Zeit ohne Materialfluss.

    Wenn nichts hilft

    Zieht das Gerät nach Trocknung, Materialweg-Kontrolle und Profilarbeit weiterhin Fäden, bleiben zwei Möglichkeiten. Erstens: Das Material ist irreparabel geschädigt. Filament, das über Monate offen lag, lässt sich zwar trocknen, aber bei PA und PETG bleibt die Oberfläche danach manchmal trotzdem rau. Zweitens: Die Heizzone ist undicht. Ein Materialaustritt oben am Heizblock zeigt sich als Kruste, die bei jedem Aufheizen wächst – kein Einstellungsproblem, sondern eine Baugruppe, die zerlegt, gereinigt und heiß nachgezogen werden muss.

    Wer viel mit hygroskopischen Materialien arbeitet, sollte Verbrauchsteile auf Vorrat haben. Ein PTFE-Schlauch kostet wenig Platz in der Schublade und verhindert, dass ein Druck an einer Lieferzeit scheitert.

    QWORK PTFE-Schlauch 2 m, 4 mm AD x 2 mm ID, für 1,75-mm-Filament
    QWORK PTFE-Schlauch 2 m, 4 mm AD x 2 mm ID, für 1,75-mm-Filament

    5,45 € (Stand: 18.08.2026)

    Für alle, die den Materialweg selbst instand halten. Achte auf den passenden Innendurchmesser für 1,75-mm-Filament und darauf, ob dein Drucker ein proprietäres Schlauchstück mit Sonderlänge braucht. Meterware ist günstiger, verlangt aber einen sauberen, rechtwinkligen Schnitt – schräg abgelängt entsteht genau der Hohlraum, den du eigentlich beseitigen willst.

    Auf Amazon ansehen

    So verhinderst du es dauerhaft

    • Nach jedem Druck: Angebrochene Rollen zurück in eine dichte Box mit Trockenmittel. Das kostet zehn Sekunden und erspart dir die Hälfte aller Stringing-Fälle.
    • Vor jedem Druck mit PETG, TPU, PA oder PC: Kurz prüfen, wie lange die Rolle offen lag. Im Zweifel trocknen, bevor ein Zwölf-Stunden-Druck startet.
    • Nach Bambu-Intervall: PTFE-Schlauch prüfen – A1 alle sechs Rollen, X1 alle zehn, bei abrasivem Material entsprechend früher.
    • Bei jedem Materialwechsel: Extruder-Zahnrad ausbürsten.
    • Einmal je Filamentmarke: Temperaturturm drucken und das Ergebnis im Profil speichern.

    Diese Punkte lassen sich gut mit den übrigen Kontrollen zusammenlegen. Die belegten Herstellerintervalle für alle Verschleißteile stehen gebündelt im Wartungsplan für den 3D-Drucker.

    Häufige Fragen

    Warum zieht ausgerechnet PETG so stark Fäden?

    PETG nimmt Feuchtigkeit deutlich schneller auf als PLA und hat ein breiteres Erweichungsverhalten – es bleibt über einen größeren Temperaturbereich zähflüssig statt schlagartig fest zu werden. Beides zusammen macht es zum Klassiker unter den Stringing-Materialien. Trocknen nach der Bambu-Vorgabe mit 65 °C über acht Stunden und eine Drucktemperatur am unteren Ende des Herstellerfensters lösen den Großteil der Fälle.

    Reicht es, das Filament in eine Trockenbox zu legen?

    Nein. Prusa schreibt dazu wörtlich: „The Drybox does not dry filament.“ Eine Box mit Trockenmittel hält den Zustand, den das Material beim Einlegen hatte. Zum Entfernen bereits aufgenommener Feuchtigkeit brauchst du Wärme über Stunden – einen Filamenttrockner oder einen Ofen, dessen Temperatur du zuverlässig kontrollieren kannst.

    Kann ich Fäden einfach abbrennen oder abschleifen?

    Als Nachbearbeitung ist das verbreitet, und mit Heißluft auf niedriger Stufe verschwinden feine Fäden tatsächlich. Als Dauerlösung taugt es nicht: Wer Fäden wegbrennt, druckt weiter mit feuchtem Material oder undichtem Materialweg – und beides kostet früher oder später mehr als ein paar Minuten Nacharbeit.

    Warum trat das Problem gestern noch nicht auf?

    Weil sich zwischen gestern und heute etwas geändert hat, das nicht im Profil steht: die Luftfeuchte im Raum, die Zeit, die die Rolle offen lag, oder ein Verschleißteil, das eine Schwelle überschritten hat. Ein Profil verändert sich nicht von selbst. Suche also zuerst nach dem, was sich physisch geändert hat.

    Fazit

    Stringing ist der Fehler mit dem größten Abstand zwischen dem, was zuerst probiert wird, und dem, was tatsächlich hilft. Die Retraction steht in den meisten Anleitungen ganz oben, gehört in der Praxis aber an Position drei. Trockne zuerst das Material, prüfe dann den Materialweg vom Extruder bis zur Düsenspitze – und geh erst danach ans Profil. In dieser Reihenfolge löst du die meisten Fälle ohne eine einzige geänderte Einstellung.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Elefantenfuß beim 3D-Druck beseitigen

    Das Bauteil sieht von oben tadellos aus, aber unten quillt es hervor: Die ersten zwei, drei Schichten sind breiter als der Rest, und die Grundfläche passt nicht mehr in die Aussparung, für die du sie konstruiert hast. Dieser Elefantenfuß ist kein Materialfehler, sondern die Folge von Gewicht, Wärme und einem zu geringen Abstand zwischen Düse und Platte. Der Artikel sortiert die Ursachen nach Häufigkeit und erklärt, warum die Kompensation im Slicer die letzte statt der ersten Maßnahme sein sollte.

    Das Wichtigste in Kürze

    • Häufigster Auslöser: ein zu kleiner Abstand zwischen Düse und Platte. Die erste Schicht wird seitlich herausgequetscht und trägt die folgenden mit nach außen.
    • Zweithäufigste Ursache: eine zu heiße Platte bei zu wenig Bauteilkühlung. Das Material bleibt unten weich und gibt unter dem Gewicht nach.
    • Der Effekt betrifft fast immer nur die untersten ein bis drei Schichten. Reicht die Ausbeulung höher, suchst du am falschen Ort.
    • Die Elefantenfuß-Kompensation im Slicer korrigiert nur das Symptom – sinnvoll erst, wenn die Mechanik stimmt.

    Woran es wirklich liegt

    Ein Elefantenfuß entsteht dort, wo drei Kräfte zusammenkommen: das noch weiche Material der ersten Schichten, das Gewicht des Bauteils darüber und die Wärme der beheizten Platte. Nach Häufigkeit sortiert sieht die Ursachenliste so aus.

    1. Der Düsenabstand ist zu gering. Der mit Abstand häufigste Fall. Steht die Düse zu tief, hat das ausgetragene Material seitlich mehr Platz als nach oben. Es weicht nach außen aus und legt sich als Wulst um die Kontur, auf dem die nächsten Schichten aufsetzen. Erkennbar daran, dass die Unterseite glasig glänzt und die einzelnen Bahnen nicht mehr zu unterscheiden sind.

    2. Die Platte ist zu heiß, die Kühlung zu schwach. Bei PLA auf 60 bis 65 Grad und ohne nennenswerte Bauteilkühlung bleibt die Zone knapp über der Platte lange weich. Das Material kriecht dann unter dem Gewicht der Schichten darüber zur Seite. Typisch bei hohen, schlanken Teilen und bei Drucken, deren Betttemperatur über die volle Höhe unverändert bleibt.

    3. Die erste Schicht ist im Profil zu breit angelegt. Viele Profile fahren 120 bis 140 Prozent Extrusionsbreite für die Haftung. Das ist richtig, wird zusammen mit einem knappen Z-Offset aber zum Verstärker: Zu viel Material auf zu wenig Raum muss irgendwohin.

    4. Die Druckplatte ist nicht eben. Dann tritt der Effekt nur in bestimmten Bereichen auf. Wer sein Teil einmal mittig und einmal am Rand druckt und unterschiedliche Ergebnisse bekommt, hat kein Temperatur-, sondern ein Geometrieproblem – Details dazu im Artikel zum Federstahlblech.

    5. Ein Brim täuscht den Effekt vor. Ein Rand, der sich nicht sauber abtrennen lässt, sieht aus wie ein Elefantenfuß, ist aber ein Nachbearbeitungsthema.

    Die ehrliche Einschätzung: In etwa zwei von drei Fällen liegt es am Abstand zwischen Düse und Platte, Temperatur und Kühlung sind eine deutliche Nummer zwei. Wer sofort die Slicer-Kompensation hochdreht, bekommt zwar maßhaltige Teile, druckt aber weiter mit einer falsch eingestellten ersten Schicht – und das rächt sich bei Haftung und feinen Details.

    In 60 Sekunden eingrenzen

    Nimm ein fertiges Teil in die Hand und arbeite diese vier Fragen ab.

    1. Wie hoch reicht die Ausbeulung? Eine bis zwei Schichten: Verdacht Düsenabstand. Drei bis fünf Schichten, weich auslaufend: Verdacht Wärme.
    2. Wie sieht die Unterseite aus? Glasig und spiegelnd, ohne erkennbare Bahnen – die Düse steht zu tief. Sauber nebeneinanderliegende Bahnen mit leichter Textur – der Abstand stimmt.
    3. Tritt der Effekt überall auf? Nur in bestimmten Bereichen deutet auf eine unebene Platte hin, gleichmäßig über die Fläche auf Z-Offset oder Temperatur.
    4. Wie schlank ist das Teil? Hohe Teile mit kleiner Standfläche zeigen den Effekt früher. Ein flaches Teil mit demselben Profil ohne Wulst bestätigt den Wärmeverdacht.

    Ein Test trennt beide Hauptursachen: Drucke denselben Würfel zweimal, einmal mit gewohnter Betttemperatur, einmal fünf Grad darunter. Verschwindet der Effekt weitgehend, war es die Wärme.

    Ursache 1 beheben: Düsenabstand und erste Schicht

    Der Z-Offset ist kein Wert, den man einmal einstellt und dann vergisst. Er verschiebt sich mit jedem Düsenwechsel, jeder neuen Platte und jedem Krümel zwischen Blech und Heizbett.

    Erst nivellieren, dann feinjustieren. Ein Offset lässt sich nur sinnvoll einstellen, wenn die Platte eben ist. Führe zuerst das Mesh-Leveling aus, stelle danach den Offset ein – nicht umgekehrt. Wie das je nach Bauart abläuft, steht im Artikel über das Bett nivellieren und den Z-Offset.

    In kleinen Schritten korrigieren. Verstelle in Schritten von 0,01 bis 0,02 mm nach oben. Der Bereich zwischen „haftet nicht“ und „quillt heraus“ ist bei den meisten Geräten nur wenige Hundertstel breit.

    Am richtigen Bild orientieren. Eine korrekte erste Schicht zeigt Bahnen, die sich berühren und leicht ineinander verlaufen, aber noch einzeln erkennbar sind: keine Lücken, kein Spiegelglanz, eine gleichmäßig matte Fläche.

    Die Extrusionsbreite prüfen. Steht sie über 130 Prozent, reduziere auf 100 bis 120 Prozent und stelle den Offset danach neu ein. Beides gleichzeitig zu ändern macht die Fehlersuche unnötig schwer.

    Leidet danach die Haftung, ist nicht der Offset schuld, sondern die Oberfläche. Eine PEI-Platte, die von Fett oder Kleberresten belegt ist, braucht mehr Anpressdruck – und genau der erzeugt wieder den Elefantenfuß.

    Ursache 2 beheben: Temperatur und Kühlung

    Betttemperatur nach den ersten Schichten absenken. Fast alle Slicer erlauben getrennte Werte für die erste Schicht und den Rest. Bei PLA bringt der Schritt von 60 auf 50 bis 55 Grad viel: Die Haftung steht längst, das Material darüber kühlt schneller aus. Bei PETG gilt dasselbe Prinzip mit höheren Werten. Bei ABS und ASA lässt du es bleiben – dort hält die warme Platte das Bauteil davon ab, sich an den Ecken abzuheben.

    Bauteilkühlung früher einschalten. Viele Profile lassen den Lüfter in den ersten Schichten ganz aus. Ein moderater Wert ab Schicht zwei oder drei – nicht ab Schicht eins, das kostet Haftung – hilft dem Material, seine Form zu halten. Ein zugesetzter oder ausgeschlagener Radiallüfter liefert dabei oft nur noch einen Bruchteil des Luftstroms, ohne dass es beim Zuhören auffällt; worauf du achten musst, steht im Artikel zu den Lüftern im 3D-Drucker.

    Nicht zu langsam drucken. Sehr geringe Geschwindigkeiten halten die Düse länger über derselben Stelle und bringen zusätzliche Wärme ein. Um 20 bis 30 mm/s für die erste Schicht ist ein guter Kompromiss.

    Präzisions-Fühlerlehre, 17 Klingen aus Edelstahl, 0,02–1,00 mm
    Präzisions-Fühlerlehre, 17 Klingen aus Edelstahl, 0,02–1,00 mm

    15,86 € (Stand: 18.08.2026)

    Für alle, die den Düsenabstand nach Gefühl statt nach Maß einstellen. Ein Satz Fühlerlehren macht aus „ungefähr ein Blatt Papier“ einen reproduzierbaren Wert und hilft beim Vergleich mehrerer Stellen auf der Platte. Achte auf feine Abstufungen unter 0,2 mm – die groben Blätter brauchst du am Drucker nicht.

    Auf Amazon ansehen

    Die Slicer-Kompensation richtig einsetzen

    Jeder gängige Slicer kennt eine Elefantenfuß-Kompensation, mal unter diesem Namen, mal als „Initial Layer Horizontal Expansion“ mit negativem Wert. Sie zieht die Kontur der untersten Schichten nach innen, damit die Ausbeulung wieder auf Maß landet.

    Ein legitimes Werkzeug – aber erst, wenn Offset, Temperatur und Kühlung stimmen. Denn sie ändert nichts daran, dass zu viel Material auf zu engem Raum liegt; sie verschiebt nur die Außenkante. Bei feinen Details in den unteren Schichten frisst sie diese Details mit weg, bei Innenkonturen verschiebt sie Bohrungen in die falsche Richtung.

    Sinnvolle Werte liegen zwischen 0,1 und 0,25 mm. Taste dich in Schritten von 0,05 mm heran und miss an der Unterkante und einige Millimeter darüber. Deutlich größere Werte sind ein Hinweis, dass mechanisch noch etwas im Argen liegt. Eleganter ist oft eine konstruktive Lösung: eine Fase von 0,4 bis 0,6 mm an der unteren Außenkante des Modells.

    Wenn nichts hilft

    Bleibt der Wulst trotz sauberem Offset, angepasster Temperatur und funktionierender Kühlung, geht es an die Hardware.

    Die Druckplatte ist verzogen. Federstahlbleche halten viel aus, aber nicht alles. Wer ein festsitzendes Teil mit dem Spachtel abgestemmt oder das Blech stark gebogen hat, kann eine bleibende Delle erzeugt haben. Prüfen lässt sich das mit einem Haarlineal auf der ausgebauten Platte gegen das Licht. Eine gewellte Platte ist kein Kalibrier-, sondern ein Tauschfall – dasselbe Symptom entsteht, wenn die Magnetauflage darunter nicht mehr plan aufliegt.

    Die Düse ist verschlissen. Eine ausgeweitete oder verrundete Düse trägt mehr Material aus als im Profil hinterlegt, und dieses Zuviel landet zuerst in der ersten Schicht. E3D dokumentiert für eine Messingdüse in 0,4 mm bereits nach 250 g Carbon-Filament sichtbare Zerstörung, CNC Kitchen nach 360 g Carbon-PETG massiven Verschleiß; mit Standardmaterial hält dieselbe Düse über 1.000 Druckstunden. Wer faserverstärkt druckt, sollte über eine gehärtete Düse nachdenken.

    IdeaFormer Federstahl-Druckplatte, doppelseitig PEI, 235x235 mm
    IdeaFormer Federstahl-Druckplatte, doppelseitig PEI, 235×235 mm

    13,59 € (Stand: 18.08.2026)

    Für alle, deren Blech eine Delle oder eine Welle abbekommen hat. Eine ebene Platte ist die Voraussetzung dafür, dass ein einmal eingestellter Z-Offset über die ganze Fläche gilt. Vor dem Kauf das Maß deines Heizbetts prüfen – und ob die Magnetauflage darunter noch trägt.

    Auf Amazon ansehen

    So verhinderst du es dauerhaft

    • Nach jedem Düsen- und Plattenwechsel: Z-Offset prüfen. Das ist der häufigste Auslöser für einen Elefantenfuß, der „plötzlich“ auftaucht.
    • Alle paar Wochen: Die Platte entfetten. Je besser die Haftung, desto weniger Anpressdruck brauchst du.
    • Regelmäßig: Den Bauteillüfter auf Staub und Leichtgängigkeit kontrollieren. Ein Lüfter, der nur noch die Hälfte liefert, meldet sich nicht mit einer Fehlermeldung.
    • Bei jeder neuen Filamentmarke: Erste Schicht auf einem Testquadrat ansehen, bevor ein langer Druck startet.

    Diese Punkte gehören in dieselbe Routine wie Riemenspannung, Schmierung und Filterwechsel. Eine Übersicht mit den belegten Herstellerintervallen findest du im Wartungsplan für den 3D-Drucker.

    Häufige Fragen

    Wie viel Elefantenfuß ist normal?

    Ein Zehntelmillimeter an der untersten Schicht ist mit bloßem Auge kaum zu sehen und für die meisten Anwendungen unkritisch. Erst wenn die Grundfläche merklich größer misst als eine Ebene darüber und Passungen klemmen, lohnt die Korrektur. Bei Funktionsteilen mit engen Toleranzen misst du besser mit dem Messschieber als mit dem Auge.

    Hilft eine kalte Druckplatte?

    Bei PLA kann eine unbeheizte Platte den Effekt reduzieren – auf Kosten der Haftung. Sinnvoller ist der Zwischenweg: die erste Schicht warm drucken und danach absenken. Bei ABS und ASA ist eine kalte Platte keine Option, weil sich das Bauteil dann an den Ecken abhebt.

    Warum tritt der Effekt nur bei manchen Teilen auf?

    Weil Gewicht und Grundfläche zusammenwirken. Ein hohes Teil mit kleiner Standfläche belastet die weiche Zone unten viel stärker als ein flaches mit großer Fläche. Derselbe Drucker kann deshalb mit demselben Profil bei einem Modell sauber arbeiten und beim nächsten einen deutlichen Wulst produzieren.

    Ist der Elefantenfuß dasselbe wie Warping?

    Nein, eher das Gegenteil. Beim Elefantenfuß drückt sich Material nach außen, weil es zu weich und zu stark belastet ist. Beim Warping zieht sich das Bauteil beim Abkühlen zusammen und hebt die Ecken ab. Der Unterschied an der Unterkante: Quillt sie nach außen oder steht sie nach oben?

    Fazit

    Der Elefantenfuß hat eine klare Hierarchie: zuerst der Düsenabstand, dann die Wärme, dann alles andere. Wer in dieser Reihenfolge arbeitet, braucht meist keine zehn Minuten und keine neue Hardware. Die Slicer-Kompensation ist ein gutes Werkzeug für den letzten Zehntelmillimeter, aber ein schlechtes Pflaster für eine erste Schicht, die grundsätzlich zu tief liegt. Wenn du nur eine Sache mitnimmst: Sieh dir die Unterseite deiner Drucke an – sie verrät dir in zwei Sekunden, ob dein Offset stimmt.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.
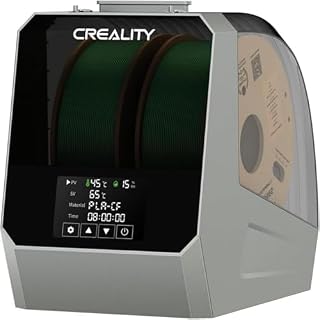
  • Warping verhindern: warum Ecken sich abheben

    Der Druck läuft, die ersten Schichten sehen gut aus – und irgendwann wölbt sich eine Ecke nach oben. Am Ende steht ein Bauteil mit gebogener Unterseite, das nicht mehr plan aufliegt und in keine Passung mehr geht. Warping ist kein Bedienfehler, sondern Physik: Jeder Thermoplast schrumpft beim Abkühlen, und wenn die unteren Schichten schon fest sind, während die oberen noch schrumpfen, entsteht Zug. Diese Anleitung zeigt dir, welche Ursachen dahinterstecken, in welcher Reihenfolge du sie prüfst und wo die Grenze verläuft, ab der nur noch eine Einhausung hilft.

    Das Wichtigste in Kürze

    • Warping entsteht durch Schrumpfspannung beim Abkühlen – nicht durch schlechtes Filament.
    • Wie stark es auftritt, hängt am Material: PLA ist gutmütig, PETG mittel, ABS und ASA sind die Problemfälle.
    • Die häufigste beeinflussbare Ursache ist eine erste Schicht, die zu wenig Kontakt zur Platte hat – zu großer Abstand, fettige Oberfläche, kaltes Bett.
    • Zweithäufigste Ursache ist Zugluft: ein offenes Fenster oder ein Lüftungsgerät im Raum reicht aus.
    • Bei ABS und ASA führt kein Weg an einer geschlossenen Bauraumtemperatur vorbei. Haftmittel kaschiert dort nur das Symptom.

    Woran es wirklich liegt

    Kunststoff wird heiß abgelegt, kühlt binnen Sekunden ab und zieht sich dabei zusammen. Die Schicht darunter ist schon kalt und hält dagegen. Übrig bleibt eine Zugspannung, die sich mit jeder weiteren Schicht aufsummiert und irgendwann größer wird als die Haftung am Druckbett. Sie greift dort an, wo der Hebel am längsten ist: an den Außenecken. Nach Häufigkeit sortiert:

    1. Zu schwache Haftung der ersten Schicht. Zu großer Abstand zwischen Düse und Platte, Fettfilm von Fingerabdrücken, eine ungereinigte Oberfläche oder ein Bett, das noch nicht durchgeheizt war. Das ist die mit Abstand häufigste Ursache – und die einzige, die du in fünf Minuten prüfen kannst.
    2. Zugluft und Raumtemperatur. Ein Drucker neben einem gekippten Fenster oder in einem kühlen Keller verliert an einer Seite mehr Wärme als an der anderen. Das Bauteil kühlt ungleichmäßig ab, und genau diese Ungleichheit erzeugt Verzug.
    3. Falsche Betttemperatur. Zu kalt heißt zu wenig Haftung. Zu heiß ist bei PLA aber auch keine Lösung: Dann wird der Fuß weich und quillt seitlich aus, was zum Elefantenfuß führt statt zu einer gelösten Ecke.
    4. Material mit hoher Schrumpfung. ABS und ASA schrumpfen deutlich stärker als PLA. Ohne geschlossenen Bauraum ist Warping bei großen Flächen dort praktisch garantiert.
    5. Bauteilgeometrie. Große, flache Grundflächen und scharfe Außenecken sammeln Spannung. Ein Würfel mit 20 Millimetern Kantenlänge hebt sich fast nie, eine 200 Millimeter lange Platte fast immer.
    6. Zu viel Bauteilkühlung in den ersten Schichten. Wer den Lüfter von Schicht eins an auf voller Leistung laufen lässt, kühlt den Fuß schneller ab, als er haften kann.
    7. Verschlissene oder verbogene Druckplatte. Eine Platte mit Dellen oder abgenutzter Beschichtung hält nicht mehr überall gleich gut – das Bauteil löst sich dann reproduzierbar an derselben Stelle.

    In 60 Sekunden eingrenzen

    Arbeite diese Punkte in der Reihenfolge ab, bevor du am Profil schraubst:

    1. Wo hebt es ab? Immer dieselbe Ecke der Platte, unabhängig vom Modell? Dann liegt es an der Platte oder am Nivellement. Immer die Ecke des Bauteils, egal wo es steht? Dann ist es Schrumpfspannung.
    2. Unterseite ansehen. Sind die Bahnen der ersten Schicht sichtbar getrennt, also mit Lücken dazwischen? Dann war der Abstand zu groß – die Haftfläche war von Anfang an kleiner, als sie hätte sein müssen.
    3. Material einordnen. PLA, PETG, ABS oder ASA? Bei den letzten beiden ist die Ursache in der Regel die Bauraumtemperatur, nicht die Haftung.
    4. Umgebung prüfen. Fenster, Tür, Klimagerät, Heizungslüfter in Reichweite? Halte die Hand für zehn Sekunden neben den Drucker.
    5. Platte anfassen. Fühlt sich die Oberfläche glatt und leicht fettig an? Handschweiß ist die häufigste unsichtbare Ursache für Haftungsverlust.
    6. Größe abschätzen. Beginnt das Problem erst ab einer bestimmten Grundfläche, ist es Geometrie – dann helfen Brim und Ausrichtung mehr als jede Temperaturänderung.

    Ursache 1 beheben: die erste Schicht

    Warping und mangelnde Haftung sind zwei Seiten derselben Sache. Eine erste Schicht, die vollflächig verquetscht auf der Platte liegt, hält deutlich mehr Zug aus als eine, die nur mit runden Bahnen aufliegt. Die Reihenfolge:

    • Platte reinigen. Warmes Wasser mit Spülmittel, danach trocken abziehen. Isopropanol entfernt Fett nur teilweise und verteilt es bei PEI-Oberflächen manchmal sogar. Anschließend die Platte nur noch an den Rändern anfassen.
    • Z-Offset korrigieren. Die erste Schicht soll leicht breiter sein als die folgenden und keine sichtbaren Lücken zwischen den Bahnen zeigen. Wie du den Wert sauber einstellst, steht im Artikel zur ersten Schicht.
    • Bett vollständig durchheizen lassen. Viele Geräte starten, sobald der Sensor die Zieltemperatur meldet – die Platte selbst ist dann noch ungleichmäßig warm. Ein paar Minuten Vorlauf lohnen sich, gerade bei großen Platten.
    • Erste Schicht langsamer drucken. Die Vorgabe im Profil ist meist schon reduziert; bei problematischen Teilen darf sie noch weiter herunter.
    • Bauteillüfter in den ersten Schichten aus. Bei PLA in den ersten ein bis zwei Schichten, bei PETG länger, bei ABS und ASA praktisch dauerhaft auf niedrigem Niveau.

    Wenn die Oberfläche nach vielen Drucken glasig geworden ist oder stellenweise nicht mehr greift, ist die Beschichtung am Ende. Was PEI-Druckplatten in der Praxis aushalten und woran du den Verschleiß erkennst, ist dort ausführlich beschrieben.

    Ursache 2 beheben: Temperatur und Zugluft

    Die zweite große Stellschraube ist die Wärmeverteilung um das Bauteil herum. Drei Maßnahmen, die ohne Umbau funktionieren:

    • Standort ändern. Weg vom Fenster, weg von der Tür, weg vom Luftauslass einer Klimaanlage. Ein Drucker in einem Regal an einer Innenwand hat spürbar weniger Verzugsprobleme als einer auf dem Schreibtisch am Fenster.
    • Betttemperatur in kleinen Schritten anheben. Fünf Grad mehr als im Profil, dann bewerten. Wandert das Problem von der abgehobenen Ecke zum ausgequetschten Fuß, warst du zu großzügig – dann steht der Elefantenfuß im Weg.
    • Provisorisch einhausen. Ein Karton über dem Drucker oder eine Decke über dem Rahmen ist keine Dauerlösung, zeigt aber innerhalb eines Drucks, ob die Bauraumtemperatur die Ursache ist. Wichtig: Netzteil und Elektronik dürfen dabei nicht mit eingeschlossen werden, und ein Gerät unter Abdeckung bleibt nicht unbeaufsichtigt.

    Beim Filament selbst gilt: Feuchtigkeit verursacht kein Warping, verschlechtert aber die Schichthaftung und damit die Stabilität des Fußes. Wenn die Rolle lange offen lag, ist Trocknen nach Herstellerangabe der richtige erste Schritt – Bambu nennt dafür PLA 50 °C für 8 Stunden, PETG 65 °C für 8 Stunden sowie ABS und ASA 80 °C für 8 Stunden.

    GIANTARM 3D-Drucker-Klebestifte, PVP-Kleber für das Druckbett
    GIANTARM 3D-Drucker-Klebestifte, PVP-Kleber für das Druckbett

    11,30 € (Stand: 18.08.2026)

    Für alle, deren Bauteile trotz sauberer erster Schicht an den Ecken ziehen. Ein Haftvermittler erhöht die Anfangshaftung und wirkt bei PETG zusätzlich als Trennschicht, damit sich das Teil später wieder löst. Vor dem Kauf prüfen, ob das Mittel für die eigene Oberfläche freigegeben ist – nicht jedes verträgt sich mit beschichteten Platten.

    Auf Amazon ansehen

    Ursache 3 beheben: Modell und Slicer

    Wenn Haftung und Umgebung stimmen, bleibt die Geometrie. Hier helfen vier Eingriffe, sortiert nach Wirkung pro Aufwand:

    • Brim statt Raft. Ein Brim von fünf bis zehn Millimetern vergrößert die haftende Fläche genau dort, wo der Zug angreift. Ein Raft kostet dagegen mehr Material und Zeit und liefert selten ein besseres Ergebnis.
    • Ecken verrunden. Ein Radius von zwei bis drei Millimetern an den Außenkanten der Grundfläche verteilt die Spannung, statt sie in einem Punkt zu bündeln. Das ist der wirksamste Eingriff überhaupt – und der einzige, der die Ursache angeht.
    • Ausrichtung ändern. Ein flaches Teil hochkant gedruckt hat eine kleinere Grundfläche und damit weniger Hebel. Oft löst allein das Drehen das Problem.
    • Füllgrad und Wandzahl reduzieren. Mehr Material bedeutet mehr Schrumpfspannung. Bei großen Platten bringt ein Absenken der Füllung häufig mehr als jede Temperaturänderung.

    Was dagegen selten hilft: die Drucktemperatur der Düse zu erhöhen. Sie verbessert die Schichthaftung, ändert aber nichts an der Schrumpfung – und verstärkt bei PLA zusätzlich die Neigung zum Ausquellen am Fuß.

    Wenn nichts hilft

    Ab einem bestimmten Punkt ist Warping kein Einstellungsproblem mehr, sondern eine Frage der Ausstattung. Diese Grenze ist erreicht, wenn du ABS, ASA oder faserverstärkte Technikfilamente auf einem offenen Gerät drucken willst. Dort kühlt die Bauteiloberfläche einfach zu schnell aus, und keine Menge Haftmittel gleicht das aus – das Teil reißt dann stattdessen zwischen den Schichten auf, was noch unangenehmer ist als eine abgehobene Ecke.

    Die zweite Grenze ist die Platte selbst. Eine Federstahlplatte, die sichtbar verzogen ist oder deren Beschichtung nur noch stellenweise greift, produziert Fehldrucke unabhängig von allen Einstellungen. Ein einfacher Test: das Blech auf eine plane Fläche legen und mit einem Lineal gegen das Licht prüfen. Löst sich das Teil mitten im Druck vollständig, statt nur an einer Ecke zu ziehen, ist der Artikel dazu, dass sich der Druck vom Bett löst, der passendere Einstieg.

    YOOPAI 3D-Drucker-Gehäuse für Ender 3, Anycubic und ähnliche Baugrößen
    YOOPAI 3D-Drucker-Gehäuse für Ender 3, Anycubic und ähnliche Baugrößen

    30,99 € (Stand: 18.08.2026)

    Für alle, die mit einem offenen Gerät ABS, ASA oder Technikfilamente drucken wollen. Eine Einhausung hält die Wärme im Bauraum und dämpft nebenbei das Betriebsgeräusch. Wichtig: Netzteil und Elektronik gehören nach außen, und bei geschlossenem Bauraum ist eine Filterung oder Lüftung sinnvoll, weil sich Dämpfe und Partikel dort sammeln.

    Auf Amazon ansehen

    So verhinderst du es dauerhaft

    Warping ist eines der Probleme, die fast vollständig verschwinden, wenn ein paar Dinge zur Routine werden:

    • Platte regelmäßig waschen, nicht erst, wenn etwas schiefgeht. Bei täglichem Betrieb wöchentlich, sonst nach jeder größeren Serie.
    • Nur an den Rändern anfassen und Bauteile nach dem Druck abkühlen lassen, statt sie warm abzuhebeln.
    • Material und Standort zusammen denken. Wer ABS drucken will, plant die Einhausung mit ein – nicht erst nach dem dritten Fehldruck.
    • Feste Prüfzeitpunkte für Platte, Nivellement und Lüfter setzen. Welche Intervalle tatsächlich von Herstellern belegt sind und welche nicht, steht im Wartungsplan für den 3D-Drucker.
    • Ein Haftmittel griffbereit halten für die Teile, bei denen Fläche und Material gegen dich arbeiten. Details zu den Sorten und ihren Eigenheiten stehen im Artikel zu Haftmitteln und Klebestiften.

    Häufige Fragen

    Hilft eine höhere Betttemperatur immer gegen Warping?

    Nein. Sie verbessert die Haftung, aber nur bis zu einem Punkt. Wird der Fuß zu weich, quillt er seitlich aus, und aus dem Warping wird ein Elefantenfuß. Erhöhe in Fünf-Grad-Schritten und bewerte nach jedem Schritt die Unterseite des Bauteils.

    Warum wirft nur PLA bei mir nicht, PETG aber schon?

    PETG schrumpft stärker und reagiert empfindlicher auf ungleichmäßige Kühlung. Dazu kommt, dass PETG auf glatten PEI-Oberflächen so gut haftet, dass viele Anwender vorsorglich einen Trennfilm auftragen – und damit unbeabsichtigt die Haftung so weit senken, dass die Ecken ziehen. Trage den Trennfilm gezielt und dünn auf, nicht flächendeckend dick.

    Ist ein Brim oder ein Raft besser?

    In fast allen Fällen der Brim. Er greift genau dort an, wo der Zug entsteht, und lässt sich nach dem Druck sauber abziehen. Ein Raft ist nur dann sinnvoll, wenn die Auflagefläche des Modells sehr klein oder sehr unregelmäßig ist.

    Kann ich verzogene Teile nachträglich wieder geradebiegen?

    Bei dünnen PLA-Platten gelingt das mit gleichmäßiger Wärme und Beschwerung manchmal – maßhaltig wird es selten, weil sich die Spannung dabei nur verschiebt. Bei Funktionsteilen lohnt der Neudruck mit angepasster Ausrichtung mehr als jeder Rettungsversuch.

    Fazit

    Warping ist die sichtbare Folge einer unsichtbaren Spannung. Deshalb funktioniert der Ansatz „mehr Kleber“ nur so lange, bis die Fläche groß genug ist. Wer stattdessen an drei Punkten arbeitet – vollflächige erste Schicht, gleichmäßige Umgebungstemperatur, entschärfte Geometrie mit Brim und verrundeten Ecken –, bekommt bei PLA und PETG praktisch alle Fälle in den Griff.

    Bei ABS und ASA ist die Antwort dagegen ehrlicherweise eine andere: Dort ist der geschlossene Bauraum keine Optimierung, sondern die Voraussetzung. Wer das von vornherein einplant, spart sich eine lange Reihe von Fehldrucken – und die Suche nach einer Einstellung, die es für dieses Problem nicht gibt.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Düse verstopft: die echten Ursachen finden

    Der Extruder klickt, das Filament schiebt sich nicht mehr vor, und aus der Düse kommt entweder gar nichts oder ein dünner, verdrehter Faden. „Düse verstopft“ ist die häufigste Diagnose in jedem Forum – und in vielen Fällen die falsche. Meist steckt eine Ursache dahinter, die zwei Zentimeter weiter oben sitzt: zu wenig Kühlung am Heatbreak, ein aufgequollener Filamentweg, ein Rest vom letzten Material. Dieser Artikel geht die Ursachen in der Reihenfolge durch, in der sie tatsächlich vorkommen, und zeigt dir, wo Reinigen sinnlos wird und der Tausch beginnt.

    Das Wichtigste in Kürze

    • Die Düse ist in den meisten Fällen nur der Ort, an dem das Problem sichtbar wird – nicht die Ursache.
    • Häufigste mechanische Ursache ist Heat Creep: Das Filament erweicht oberhalb der Schmelzzone, weil die Kühlung am Heatbreak nicht mehr reicht.
    • Zweithäufigste Ursache sind verkokte Reste aus einem Materialwechsel – typisch beim Sprung von PETG oder ABS zurück auf PLA.
    • Bambu Lab nennt für den PTFE-Schlauch klare Prüfintervalle (A1 alle 6 Rollen, bei Carbon alle 2; X1 alle 10, bei abrasivem Material 5), für die Düse selbst aber ausdrücklich keines.
    • Ist die Innenfläche einmal aufgeraut, setzt sich die Düse nach jeder Reinigung schneller wieder zu. Dann ist Tauschen billiger als Fummeln.

    Woran es wirklich liegt

    Damit eine Düse dicht macht, muss entweder etwas hineingeraten sein, das nicht hindurchpasst, oder das Material an der falschen Stelle fest werden. Nach Häufigkeit sortiert:

    1. Heat Creep – Wärme wandert nach oben. Der Heatbreak trennt die heiße von der kalten Zone. Reicht die Kühlung dort nicht, weicht das Filament schon oberhalb der Schmelzzone auf, quillt, verkeilt sich im Rohr und blockiert den Nachschub. Das ist die häufigste Ursache, und sie ist rein mechanisch – keine Slicer-Einstellung der Welt behebt einen stehenden Lüfter.
    2. Verkokte Rückstände. Jedes Material hat einen Temperaturbereich. Wer PETG bei 240 °C druckt und danach ohne Spülen auf PLA bei 210 °C wechselt, lässt Reste zurück, die bei der niedrigeren Temperatur nicht mehr fließen. Diese Krümel wandern zur engsten Stelle – der Düsenöffnung.
    3. Fremdkörper. Staub, der am Filament klebt, Kunststoffspäne aus dem Extruderrad, Metallabrieb. Alles, was größer ist als die Bohrung, bleibt liegen.
    4. Beschädigter oder verrutschter Filamentweg. Sitzt der PTFE-Schlauch nicht bündig an der Düse, entsteht ein Spalt. Dort sammelt sich Schmelze, kühlt aus und bildet einen Pfropfen, der irgendwann den Weg dicht macht.
    5. Feuchtes Filament. Wasser im Material verdampft schlagartig in der Schmelzzone. Der Druck schwankt, der Fluss reißt ab, und was übrig bleibt, sind Blasen und schaumige Reste im Kanal.
    6. Zu geringer Abstand in der ersten Schicht. Steht die Düse zu tief, kann sie nichts ablegen. Das wird oft mit einer Verstopfung verwechselt, obwohl die Düse frei ist.

    Ehrliche Einschätzung: Wenn deine Düse mitten im Druck aussteigt und der Extruder klickt, sind Heat Creep und Materialreste zusammen für den Großteil der Fälle verantwortlich. Legt sie dagegen schon in der ersten Schicht nichts ab, ist der Abstand zur Platte der erste Verdächtige.

    In 60 Sekunden eingrenzen

    Bevor du irgendetwas zerlegst, arbeite diese Reihenfolge ab. Sie kostet eine Minute und spart dir im Zweifel eine Stunde.

    1. Aufheizen und von Hand schieben. Filament entladen, Hotend auf Drucktemperatur bringen, dann das Filament von oben mit sanftem Druck von Hand nachschieben. Kommt Material heraus? Dann ist die Bohrung frei, und du hast ein Antriebs- oder Abstandsproblem, keine Verstopfung.
    2. Kommt nichts: Temperatur um 10 bis 15 °C erhöhen und noch einmal schieben. Fließt es jetzt, sitzt ein Rest eines höher schmelzenden Materials im Kanal.
    3. Auf den Strahl schauen. Ein verdrehter, spiralig seitlich weglaufender Strang bedeutet: Die Öffnung ist teilweise zu oder die Spitze verschmutzt.
    4. Lüfter prüfen. Dreht der Lüfter am Kühlkörper – nicht der Bauteillüfter, sondern der kleine am Heatbreak – dauerhaft und geräuschfrei? Steht er still oder schleift er, hast du die Ursache gefunden.
    5. Filament ansehen, das du herausgezogen hast. Eine kegelförmige, verdickte Spitze mit langem dünnem Faden ist die Signatur von Heat Creep. Eine kurz abgerissene Spitze deutet auf einen Fremdkörper.

    Ursache 1 beheben: Heat Creep und die Kühlung

    Heat Creep erkennst du daran, dass der Druck nicht sofort scheitert, sondern nach zwanzig Minuten oder mitten in einer langen Schicht: Die Restwärme im Kühlkörper steigt langsam an, bis das Filament oberhalb des Heatbreaks weich wird. Die Reihenfolge beim Beheben:

    • Kühlkörperlüfter kontrollieren. Er muss vom Start des Aufheizens bis zum Abkühlen laufen, dauerhaft und mit voller Drehzahl. Staub zwischen den Lamellen wirkt wie eine Decke. Was defekte Lager, verklebte Flügel und die richtige Ersatzgröße angeht, steht alles im Artikel zu den Lüftern im 3D-Drucker.
    • Kühlkörper reinigen. Mit Druckluft oder trockenem Pinsel zwischen die Lamellen – in staubiger Umgebung schon nach wenigen Wochen fällig.
    • Retraction begrenzen. Ein zu langer Rückzug zieht geschmolzenes Material in die kalte Zone hinauf, wo es erstarrt. Bei Direktantrieben reichen kurze Wege; wer dort mit Werten aus einem Bowden-Profil arbeitet, produziert Verstopfungen.
    • Temperatur nicht dauerhaft überziehen. Wer PLA bei 230 °C druckt, weil „dann fließt es besser“, verschiebt die Schmelzzone nach oben. Bleib im Bereich, den der Filamenthersteller angibt.

    Ursache 2 beheben: Rückstände und der Cold Pull

    Gegen verkokte Reste hilft kein höherer Druck, sondern Herausziehen. Der Cold Pull – auch Atomic Pull genannt – nutzt aus, dass Kunststoff beim Abkühlen an den Rückständen haftet und sie beim Ziehen mitnimmt.

    1. Hotend auf die Drucktemperatur des zähesten beteiligten Materials bringen, bei PETG-Resten also eher 240 °C.
    2. Filament von Hand nachschieben, bis für einige Sekunden gleichmäßig Material austritt.
    3. Heizung abschalten und abkühlen lassen. Bei PLA auf etwa 90 °C, bei PETG auf rund 110 °C – die genauen Werte hängen vom Material ab, gemeint ist der Punkt, an dem der Strang zäh, aber noch nicht hart ist.
    4. Mit einem festen, geraden Ruck nach oben ziehen. Nicht drehen, nicht ruckeln.
    5. Die herausgezogene Spitze ansehen. Ein sauberer Abdruck des Düsenkanals bedeutet: sauber. Sind dunkle Krümel oder Fasern eingebettet, wiederholst du den Vorgang, bis die Spitze hell bleibt.

    Ergänzend hilft ein Reinigungsfilament, das bei mittlerer Temperatur besonders zäh ist und Rückstände mitnimmt. Reinigungsnadeln gehören dazu, aber mit Bedacht: Von Bohrern in der Düsenöffnung ist grundsätzlich abzuraten – damit machst du aus einem Reinigungsfall einen Verschleißfall.

    Ursache 3 beheben: Filamentweg, Feuchte und Fremdkörper

    Wenn Kühlung und Reinigung nichts ändern, sieh dir den Weg an, den das Filament nimmt. Beim Bowden-Aufbau und bei allen Geräten mit einem Innenrohr bis zur Düse ist der PTFE-Schlauch ein klassischer Kandidat: Das Ende verbrennt mit der Zeit, wird spröde und trichterförmig, dann bleibt ein Spalt zur Düse offen. Bambu Lab nennt hier – anders als bei der Düse – konkrete Prüfintervalle: beim A1 alle sechs Rollen, mit Carbon oder Holz alle zwei; beim X1 nach rund zehn Rollen, bei abrasivem Material nach fünf.

    Feuchtigkeit ist die Ursache, die am seltensten erkannt wird, weil sie sich nicht wie eine Verstopfung anfühlt: Der Fluss bricht ein, kommt zurück, bricht wieder ein. Dazu kommen Knistern und feine Blasen im Strang. Bambu gibt für die Trocknung klare Werte an, etwa PLA 50 °C für 8 Stunden, PETG 65 °C für 8 Stunden, ABS und ASA 80 °C für 8 Stunden. Ein Blick auf die Anzeichen für feuchtes Filament lohnt immer, bevor du das Hotend zerlegst.

    Fremdkörper vermeidest du am einfachsten mit einem Filamentfilter am Einlass und einer Spule, die nicht offen im Raum steht.

    Z3D Reinigungsfilament 1,75 mm natural, 100 g, für 3D-Drucker
    Z3D Reinigungsfilament 1,75 mm natural, 100 g, für 3D-Drucker

    9,43 € (Stand: 18.08.2026)

    Für alle, die regelmäßig zwischen Materialien mit unterschiedlichen Temperaturbereichen wechseln. Reinigungsfilament nimmt beim Durchschieben und beim Cold Pull Rückstände mit, ohne dass du das Hotend zerlegen musst. Vor dem Kauf den Durchmesser prüfen – 1,75 mm ist bei aktuellen Geräten der Standard.

    Auf Amazon ansehen

    Wenn nichts hilft: die Düse ist hin

    Reinigen wird zur Zeitverschwendung, sobald eine Düse nach jedem Cold Pull innerhalb kurzer Zeit wieder zusetzt. Dann ist nicht mehr ein Fremdkörper das Problem, sondern die Innenfläche selbst: Sie ist aufgeraut, und an jeder Rauigkeit bleibt neues Material hängen. Eine aufgeweitete oder unrunde Bohrung lässt sich ohnehin nicht zurückreinigen – das ist Geometrie, keine Verschmutzung.

    Die belegten Zahlen zum Verschleiß machen deutlich, wie schnell das gehen kann. E3D hat eine Messingdüse mit 0,4 Millimetern nach 250 Gramm Carbon-Filament als sichtbar zerstört dokumentiert und nennt für den abrasiven Betrieb die Faustregel von rund drei Messingdüsen pro Spule. Eine gehärtete Stahldüse überstand im selben Vergleich 2,5 Kilogramm. CNC Kitchen kam mit Carbon-PETG nach 360 Gramm zu massivem Verschleiß – mit Standardmaterial dagegen zu über 1.000 Druckstunden ohne deutliche Spuren.

    Daraus folgt die Entscheidungsregel: Wer überwiegend PLA und PETG druckt, darf eine hartnäckige Düse ruhig einmal reinigen. Wer faserverstärkt, Silk, Glow, Sparkle oder Marble verarbeitet, sollte bei wiederkehrenden Verstopfungen auf eine gehärtete Düse wechseln. Welche Bauform in dein Gerät passt und worin sich die Systeme unterscheiden, steht in der Übersicht zu Düsen für 3D-Drucker.

    The Lord of the Tools gehärtete Stahldüse 0,4 mm, Hochtemperatur
    The Lord of the Tools gehärtete Stahldüse 0,4 mm, Hochtemperatur

    11,11 € (Stand: 18.08.2026)

    Für alle, die abrasive Materialien verarbeiten oder eine unrettbar zugesetzte Düse ersetzen wollen. Gehärteter Stahl hält faserverstärktem Filament nach den Messreihen von E3D um ein Vielfaches länger stand als Messing. Wichtig vor dem Kauf: Bauform und Gewinde des eigenen Hotends abgleichen, die Systeme sind untereinander nicht austauschbar.

    Auf Amazon ansehen

    So verhinderst du es dauerhaft

    Verstopfungen sind zu einem großen Teil eine Frage der Routine. Diese fünf Gewohnheiten senken die Häufigkeit spürbar:

    • Beim Materialwechsel spülen. Nach einem höher schmelzenden Material zwei bis drei Düsenvolumen des neuen Materials bei der höheren Temperatur durchschieben, bevor du herunterregelst.
    • Kühlkörper im Blick behalten. Sichtprüfung bei jeder größeren Reinigung, spätestens wenn das Gerät ungewohnte Geräusche macht.
    • Filament trocken lagern. Offen liegende Rollen ziehen Feuchtigkeit, PETG und Nylon besonders schnell.
    • Abrasives Material mitschreiben. Eine Strichliste über die verbrauchte Menge ersetzt das Intervall, das kein Hersteller angibt.
    • Feste Prüfzeitpunkte setzen. Ein fester Rhythmus für Schlauch, Lüfter und Extruderrad verhindert, dass drei kleine Baustellen gleichzeitig auffallen. Die Intervalle, die tatsächlich von Herstellern stammen, findest du im Wartungsplan für den 3D-Drucker.

    Häufige Fragen

    Kann ich die Düse einfach mit einem Bohrer durchbohren?

    Besser nicht. Ein Bohrer aus dem Modellbaubedarf ist härter als Messing und weitet die Bohrung fast zwangsläufig auf. Danach stimmt die Extrusionsbreite nicht mehr. Eine Reinigungsnadel mit passendem Durchmesser ist das Maximum – und selbst die nur im heißen Zustand und ohne Kraft.

    Hilft Ausbrennen mit der Flamme?

    Bei reinem, unbeschichtetem Messing entfernt das Rückstände zuverlässig, hat aber zwei Haken: Beschichtete oder bimetallische Düsen nehmen Schaden, und beim Ausglühen entstehen Zersetzungsprodukte, die niemand einatmen sollte. Wenn überhaupt, dann im Freien.

    Warum verstopft meine Düse immer nur bei PETG?

    PETG ist deutlich hygroskopischer als PLA und reagiert stärker auf zu viel Retraction. Beides zusammen begünstigt Blasenbildung und Anhaftungen im Kanal. Trockne die Rolle nach der Herstellerangabe – Bambu nennt für PETG 65 °C für 8 Stunden – und reduziere die Rückzugslänge, bevor du am Hotend schraubst.

    Muss ich nach dem Freimachen neu kalibrieren?

    Den Z-Offset prüfen, ja – vor allem, wenn du die Düse ausgebaut oder mit einer Nadel an der Spitze gearbeitet hast. Eine vollständige Flow-Kalibrierung ist nur dann nötig, wenn du die Düse gewechselt oder das Material getauscht hast.

    Fazit

    Eine verstopfte Düse ist ein Symptom, kein Befund. Die meisten Fälle führen auf drei Dinge zurück: eine Kühlung, die nicht mehr reicht, einen Materialwechsel ohne Spülen und Feuchtigkeit im Filament. Wer in dieser Reihenfolge prüft, muss das Hotend meist gar nicht erst zerlegen.

    Wichtig ist die Grenze: Sobald eine Düse nach jeder Reinigung schneller wieder zusetzt, ist sie innen aufgeraut, und jede weitere Reinigung ist verlorene Zeit. Bei Standardmaterial ist dieser Punkt nach den vorliegenden Messreihen erst jenseits von tausend Druckstunden zu erwarten, bei faserverstärktem Filament schon nach wenigen hundert Gramm.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.
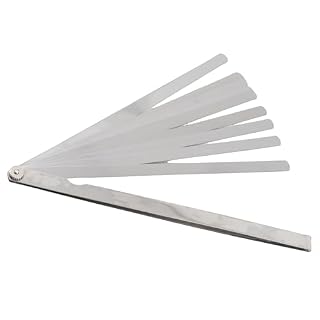
  • Was kosten Verschleißteile pro Jahr?

    Ein 3D-Drucker kostet nicht nur beim Kauf Geld, sondern in kleinen Beträgen immer weiter: Düsen, Druckplatten, Schläuche, Filter, Klingen. Die unangenehme Wahrheit vorweg: Für die meisten dieser Teile nennt kein Hersteller eine Lebensdauer – jede „X Euro im Jahr“-Rechnung beruht also auf geschätzten Standzeiten. Dieser Artikel macht es andersherum. Er sammelt zuerst, was belegt ist, benennt offen, was nicht belegt ist, und rechnet erst danach mit Preisklassen und Spannen.

    Das Wichtigste in Kürze

    • Belegte Intervalle gibt es nur für wenige Teile: Filamentschneider-Klinge alle drei Rollen, PTFE-Schlauch alle sechs bzw. zwei Rollen (A1-Serie) oder nach rund zehn bzw. fünf Rollen (X1-Serie), Gehäuse-Aktivkohlefilter alle drei Monate bei acht Stunden Nutzung pro Tag.
    • Für Düsen, PEI-Druckplatten, Heizpatronen, Thermistoren, Lüfter, Silikonsocken, Antriebsräder und Klebestift nennt kein Hersteller eine Lebensdauer. Diese Posten lassen sich nur über Preisklassen und Erfahrung eingrenzen, nicht über Standzeiten.
    • Der größte Kostentreiber ist nicht das Ersatzteil, sondern das Material: Ein moderner CoreXY-Drucker verbraucht 20 bis 25 g pro Stunde – eine 1-kg-Spule ist nach 40 bis 50 Stunden leer.
    • Abrasive Materialien verschieben alles: E3D dokumentiert eine zerstörte Messingdüse nach 250 g Carbon-Filament und fasst mit „rund drei Messingdüsen pro Spule“ zusammen. Eine gehärtete Düse ersetzt diesen ganzen Posten.
    • Realistisch landest du je nach Nutzung bei einem niedrigen zweistelligen bis mittleren dreistelligen Eurobetrag pro Jahr – ohne Filament gerechnet.

    Warum diese Rechnung so schwer ist

    Verschleiß im 3D-Druck hängt fast vollständig vom Material ab, nicht von der Zeit. Ein Drucker, der ein Jahr lang PLA verarbeitet, sieht innen aus wie neu. Derselbe Drucker verliert bei carbongefülltem Filament innerhalb weniger Spulen Düse, Schlauchinnenwand und Antriebsräder. Deshalb geben Hersteller für die betroffenen Teile bewusst kein Intervall an – jede Pauschale wäre für die eine Hälfte der Nutzer zu früh und für die andere zu spät.

    Dazu kommt ein Effekt, den viele unterschätzen: Moderne Drucker sind schneller, verbrauchen also mehr Material pro Stunde. Ältere Bowden-Geräte kommen auf 5,5 bis 7 g pro Stunde, moderne CoreXY-Maschinen in der Klasse eines Bambu P1P auf 20 bis 25 g. Eine 1-kg-Spule entspricht rund 340 bis 350 m und reicht dort nur noch 40 bis 50 Stunden statt 160 bis 180. Wer den Verbrauch vom alten Gerät fortschreibt, verrechnet sich um den Faktor drei bis vier – beim größten Posten überhaupt.

    Und der Verschleiß verteilt sich ungleich: Ein paar Teile fallen regelmäßig an, andere praktisch nie, und einzelne sind schlicht als Verbrauchsteil deklariert – Prusa führt Druckbleche ausdrücklich als Verbrauchsmaterial ohne Garantie.

    Was tatsächlich belegt ist

    Diese Angaben stammen von den Herstellern selbst oder aus dokumentierten Messreihen. Alles andere in diesem Artikel ist Preisklasse und Einordnung, keine Standzeit.

    Teil Belegte Angabe Quelle
    Filamentschneider-Klinge alle 3 Rollen (PLA, ABS, PETG) Bambu Lab
    PTFE-Schlauch A1-Serie alle 6 Rollen prüfen, bei Carbon und Holzfaser alle 2; X1-Serie nach rund 10 Rollen, bei abrasivem Material 5 Bambu Lab
    Gehäuse-Aktivkohlefilter alle 3 Monate bei 8 h Nutzung pro Tag Bambu Lab
    Hotend-Reinigung A1 monatlich Bambu Lab
    Riemen, Achsen, Lüfter alle 200 Druckstunden kontrollieren Prusa
    Elektrische Steckverbindungen alle 600 bis 800 Stunden prüfen Prusa
    MMU3 Nextruder Main Plate 30.000 Filamentwechsel – die einzige harte Stückzahl im Markt Prusa
    Messingdüse bei Carbon nach 250 g zerstört; gehärteter Stahl übersteht 2,5 kg; Edelstahl rund 30 % der Verschleißrate von Messing E3D
    Düse allgemein 360 g Carbon-PETG massiver Verschleiß; 330 g Glow ohne messbare Änderung; über 1.000 Druckstunden mit Standardmaterial CNC Kitchen

    Und hier die Gegenliste – für diese Teile existiert keine Herstellerangabe zur Lebensdauer: Düsen (Bambu nennt nur „wear and leakage“, Prusa nur „vor jedem Druck prüfen“), PEI-Druckplatten, Heizpatrone, Thermistor, Lüfter, Silikonsocken, Extruder-Antriebsräder und der Verbrauch an Haftmittel. Genau diese Teile machen aber den Großteil der Ersatzteilkosten aus. Jede Jahresrechnung – auch die weiter unten – beruht deshalb auf Preisklassen und den wenigen belegten Intervallen, nicht auf erfundenen Standzeiten.

    3D-Drucker-Düsenreinigungsnadeln, Reinigungsset, 3D-Drucker-Zubehör
    3D-Drucker-Düsenreinigungsnadeln, Reinigungsset, 3D-Drucker-Zubehör

    4,49 € (Stand: 18.08.2026)

    Für alle, die nicht bei jedem Defekt einzeln bestellen wollen: Ein Sortiment mit den typischen Kleinteilen deckt genau die Fälle ab, die sonst einen Druckauftrag um Tage verschieben. Der Vorteil liegt weniger im Stückpreis als in der Verfügbarkeit – ein Teil im Schrank kostet nichts extra, ein Wartetag schon. Achte darauf, dass die enthaltenen Bauformen zu deinem Drucker passen.

    Auf Amazon ansehen

    Was die einzelnen Posten kosten

    Preisklassen lassen sich seriös angeben, weil sie öffentlich sind – Standzeiten nicht. Die Übersicht ist der Baukasten für deine Rechnung: Nimm die Posten, die dein Drucker überhaupt hat, und multipliziere sie mit der Häufigkeit, die zu deiner Nutzung passt.

    Posten Preisklasse Anmerkung
    Filament 12,50–27 € je kg größter Posten überhaupt, hier meist nicht mitgerechnet
    Düsen, Standardgewinde Budget 4–9 €, Marke Messing 11–20 €, gehärtet 20–25 €, High-Flow/CHT 25–37 €, Premium 35–130 €, 4er-Set 25–40 € bei abrasivem Material ist gehärtet die günstigere Wahl
    Hotend-Baugruppen Bambu ab 13 € (A1), ab 20 € (H2D), Wolframkarbid ab 60 € dort wird die Baugruppe getauscht, nicht die Düse allein
    Druckplatten Original 20–47 €, H2D 94 €, Nachbau 18–25 €, Ersatzblech High-Temp rund 17 €, Elegoo PEI-Platte rund 20 € Prusa führt Druckbleche als Verbrauchsteil ohne Garantie
    Filter Aktivkohlefilter rund 7 € (P1S, X1C, X1E), Luftfilter P2S rund 18 € einziger Posten mit belegtem Kalenderintervall
    Lüfter und Extruder Creality Lüfter rund 8 €, Extruder K1-Serie rund 60 €, K2-Serie rund 30 € unregelmäßig, aber teuer wenn fällig
    Kleinteile Elegoo BiMetall-Düse rund 6 €, 4er-Set rund 22 €, Nozzle Wiper rund 1 € in der Jahressumme klein, im Ärgerfall groß
    Ersatzteilpakete Prusa Spare Parts Bundles 149–199 $, Wartungskit CORE One rund 199 $ Einmalanschaffung, deckt mehrere Jahre ab

    Die wichtigste Entscheidung in dieser Tabelle ist nicht Original gegen Nachbau, sondern Messing gegen gehärtet. Nach der E3D-Faustregel von rund drei Messingdüsen pro Spule kosten zehn Kilogramm abrasives Material rechnerisch dreißig Messingdüsen – selbst in der Budget-Klasse ein dreistelliger Betrag. Eine einzelne gehärtete Düse aus der Zeile darüber ersetzt diesen Posten weitgehend. Bei Druckplatten dagegen ist der Nachbau die naheliegende Sparoption, weil dort kein Verschleißmechanismus mit dokumentierter Materialabhängigkeit dahintersteht.

    Ghguole 214PCS 3D Drucker Zubehör Kit, 3D Druck Werkzeug Tool Kit mit Toolbox
    Ghguole 214PCS 3D Drucker Zubehör Kit, 3D Druck Werkzeug Tool Kit mit Toolbox

    49,99 € (Stand: 18.08.2026)

    Für alle, die die Wartung selbst erledigen, statt für jeden Handgriff Werkzeug zusammenzusuchen. Der Nutzen ist indirekt, aber real: Die meisten teuren Schäden entstehen beim Wechsel, nicht beim Drucken – ein passender Schlüssel zum Gegenhalten kostet weniger als ein verdrehtes Heizpatronenkabel. Als Einmalanschaffung taucht das in der Jahresrechnung nur einmal auf.

    Auf Amazon ansehen

    Was kostet dich das im Jahr?

    Jetzt die Rechnung – mit Spannen statt Scheingenauigkeit. Drei Profile, jeweils bezogen auf ein Gerät. Die Zeilen beruhen auf den oben genannten Preisklassen und den belegten Intervallen; die Häufigkeit der Düsen- und Plattenwechsel ist dagegen eine Annahme, weil dafür schlicht keine Herstellerangabe existiert.

    Posten Gelegenheitsdrucker
    2–4 kg im Jahr
    Vieldrucker
    10–20 kg, Standardmaterial
    Vieldrucker abrasiv
    10–20 kg, oft CF/GF
    Düsen bzw. Hotend-Baugruppen 0–20 € 15–80 € 60–200 € (gehärtet) – mit Messing dreistellig
    Druckplatte oder Federstahlblech 0–25 € 20–50 € 20–95 €
    Filter (nur geschlossene Geräte) 0–15 € 25–70 € 25–70 €
    PTFE, Klingen, Haftmittel, Kleinteile 5–20 € 15–40 € 25–60 €
    Unregelmäßiges (Lüfter, Extruder, Heizpatrone) 0–10 € 10–60 € 20–80 €
    Summe ohne Filament rund 20–70 € rund 85–200 € rund 150–400 €
    Filament zum Vergleich 25–110 € 125–540 € 125–540 € und mehr

    Worauf diese Zahlen beruhen: auf den öffentlich einsehbaren Preisklassen der Hersteller und des Zubehörmarkts, auf den vier belegten Bambu-Intervallen, auf den Prüfintervallen von Prusa und auf den Messreihen von E3D und CNC Kitchen zum Düsenverschleiß. Worauf sie nicht beruhen: auf Herstellerangaben zur Lebensdauer von Düsen, Druckplatten, Heizpatronen, Thermistoren, Lüftern oder Antriebsrädern – die gibt es nicht. Wie oft du diese Teile tatsächlich tauschst, entscheidet dein Material, und die Spanne zwischen den Spalten ist genau deshalb so breit.

    In allen drei Profilen ist das Filament der mit Abstand größte Posten. Wer bei den Verschleißteilen spart, aber teures Material kauft, optimiert an der falschen Stelle – umgekehrt kostet eine falsche Düsenwahl bei abrasivem Filament mehr, als jede Materialersparnis einbringt.

    Was gilt für meinen Drucker?

    Hersteller Aktuelle Modelle Kostentreiber
    Bambu Lab A1 mini, A1, A2L, P1S, P2S, X2D, H2S, H2D, H2C Hotend als Baugruppe statt Einzeldüse; Filter und Klinge kalkulierbar; H2D-Platte am oberen Ende
    Bambu Lab, abgekündigt X1, X1C, X1E (31.03.2026), P1P (10.02.2026) Ersatzteilversorgung bis 2031 zugesichert; Weiterbetrieb planbar
    Prusa CORE One+, CORE One L+, XL+, MK4S, MINI+ Druckbleche als Verbrauchsteil ohne Garantie; Bundles und Wartungskit als Einmalposten
    Creality Ender-3 V3 SE, V3 KE, V3 Plus, K1, K1C, K1 Max, K2-Serie, SPARKX i7 günstige Lüfter, aber der komplette Extruder der K1-Serie ist ein spürbarer Posten
    Elegoo, QIDI, Anycubic, Flashforge Neptune 4, Centauri Carbon, Centauri Carbon 2 · Q2, Q2C, Plus4 · Kobra 3, Kobra 4, Kobra S1, S1 Max, Kobra X · Adventurer 5M, 5M Pro, AD5X Kleinteile günstig; entscheidend ist die Verfügbarkeit der Baugruppen

    In fünf Schritten zur eigenen Rechnung

    1. Materialmenge schätzen, nicht Stunden. Rechne über den Verbrauch: 20 bis 25 g pro Stunde auf modernen Geräten, 5,5 bis 7 g auf älteren Bowden-Druckern. Daraus ergibt sich, wie viele Spulen im Jahr durchlaufen – und das ist die Bezugsgröße für fast alles.
    2. Abrasivanteil bestimmen. Als abrasiv gelten ABS-GF, PA-CF/GF, PA6-CF/GF, PAHT-CF/GF, PET-CF/GF, PLA-CF/GF, PETG-CF/GF, PPS-CF/GF sowie PLA Glow, PLA Marble und PLA Sparkle. Schon ein Anteil von zehn Prozent verschiebt die Düsenrechnung komplett.
    3. Belegte Intervalle eintragen. Klinge alle drei Rollen, PTFE-Prüfung nach sechs bzw. zwei oder zehn bzw. fünf Rollen, Filter alle drei Monate bei acht Stunden täglich, Prusa-Prüfungen nach 200 sowie 600 bis 800 Stunden.
    4. Preisklassen zuordnen. Nimm aus der Tabelle oben nur die Zeilen, die dein Gerät betreffen. Ein offener Drucker hat keinen Filter, ein Bambu keine Einzeldüse.
    5. Puffer einplanen statt Standzeit erfinden. Für alles ohne Herstellerangabe – Düse, Platte, Heizpatrone, Thermistor, Lüfter – rechne mit einer Bandbreite und lege lieber einen kleinen Vorrat an, als auf eine Zahl zu vertrauen, die niemand garantiert. Welche Teile das konkret sind, steht im Ersatzteillager.

    Häufige Fragen

    Warum nennt ihr keine exakte Jahressumme?

    Weil sie nicht existiert. Eine exakte Summe setzt bekannte Standzeiten voraus, und die gibt es für die teuersten Verschleißteile nicht. Jede Seite, die dir „X Euro pro Jahr“ verspricht, hat entweder eine sehr spezifische Nutzung unterstellt oder Zahlen erfunden. Die Spannen oben sind unschärfer, aber sie sind belegbar hergeleitet.

    Lohnt sich ein teurer Drucker über die Verschleißteile?

    Nicht direkt. Teurere Geräte haben oft proprietäre Baugruppen, die im Einzelfall mehr kosten als eine Standarddüse. Rechne Kaufpreis und Ersatzteile getrennt, sonst vermischst du zwei Entscheidungen.

    Was ist der größte vermeidbare Kostenblock?

    Messingdüsen bei abrasivem Material. Das ist der einzige Posten, bei dem eine dokumentierte Messreihe zeigt, wie schnell er eskaliert: 250 g Carbon-Filament reichten bei E3D, um eine Messingdüse zu zerstören, während gehärteter Stahl 2,5 kg überstand. Der zweite vermeidbare Block sind Folgeschäden durch verschleppte Wartung – ein Wartungsplan kostet nichts.

    Sind Nachbauteile immer die günstigere Wahl?

    Oft ja, aber nicht überall. Bei Druckplatten und Kleinteilen ist der Preisunterschied real und das Risiko gering. Bei Teilen im Heizbereich oder in enger Aufnahme zahlst du beim Original für Toleranz und Materialangabe – ein Ausfall dort kostet mehr, als die Ersparnis wert war.

    Fazit

    Verschleißteile sind kein großer Kostenblock, aber ein schlecht kalkulierbarer. Der Grund dafür ist nicht Nachlässigkeit der Hersteller, sondern die Materialabhängigkeit: Bambu Lab und Prusa nennen Intervalle genau für die Teile, deren Verschleiß von Laufzeit abhängt – Filter, Schlauch, Klinge, Prüfroutinen –, und schweigen konsequent bei allem, was am Material hängt.

    Praktisch heißt das: Halte dich an die belegten Bambu-Angaben und die Prusa-Prüfintervalle, entscheide die Düsenfrage nach Material statt nach Kalender und plane den Rest als Bandbreite. Wer regelmäßig faserverstärkt arbeitet, sollte am oberen Ende rechnen – und genau dort lohnt sich jede Entscheidung, die den Verschleiß begrenzt: gehärtete Düse statt Messing, Nachbauplatte statt Original, Vorrat statt Eilbestellung.

    Jahreskosten in einer Zeile: rund 20 bis 70 € beim Gelegenheitsdrucker, rund 85 bis 200 € beim Vieldrucker mit Standardmaterial und rund 150 bis 400 € bei viel abrasivem Material – jeweils ohne Filament, das mit 12,50 bis 27 € pro Kilogramm in jedem Profil der größte Posten bleibt.

    Das Muster ist nicht auf 3D-Drucker beschränkt. Überall dort, wo ein Gerät von Verbrauchsteilen lebt, entscheidet dieselbe Frage über die Jahresrechnung: Was gibt der Hersteller als Intervall vor, und wie viel davon ist belegt? Wer dieselbe Rechnung für Saugroboter oder für Kaffeevollautomaten aufmacht, stößt auf dieselbe Lücke zwischen Herstellerangabe und Alltag.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Schneidklingen und Filamentschneider

    Der Filamentschneider ist das Verschleißteil, an das niemand denkt – bis der Materialwechsel schiefgeht. Eine stumpfe Klinge quetscht das Filament, statt es zu trennen, und genau dieses gequetschte Ende steckt hinter einem großen Teil der Fehler beim automatischen Wechsel. Bemerkenswert dabei: Für die Klinge gibt es ausnahmsweise eine belegte Herstellerangabe, während bei Düse und Druckplatte alle schweigen. Dieser Artikel erklärt, wann sie raus muss – und warum die Schneidzange auf dem Tisch zum selben Thema gehört.

    Das Wichtigste in Kürze

    • Bambu Lab nennt für die Klinge des Filamentschneiders im Werkzeugkopf einen Wechsel alle drei Rollen bei PLA, ABS und PETG – eine der ganz wenigen konkreten Zahlen im Verschleißteil-Markt.
    • Für abrasive Materialien nennt kein Hersteller ein eigenes Klingenintervall. Schnellerer Verschleiß liegt nahe, ist aber nicht beziffert.
    • Drei Rollen sind kein Kalenderwert: Auf einem modernen CoreXY-Drucker mit 20 bis 25 g pro Stunde entspricht das grob 120 bis 150 Druckstunden, auf einem älteren Bowden-Gerät eher 430 bis 550.
    • Das Symptom ist immer dasselbe: ein plattgedrücktes statt sauber getrenntes Filamentende – und in der Folge Ladefehler und abgebrochene Wechsel.
    • Die handgeführte Schneidzange ist kein Ersatzteil, sondern Werkzeug – ein sauberer, spitzer Anschnitt verhindert mehr Verstopfungen als jede Slicer-Einstellung.

    Warum eine Schneidklinge verschleißt

    Eine Filamentklinge macht nichts anderes als eine Schere: Sie trennt einen 1,75 mm starken Kunststoffstrang zwischen einer beweglichen Schneide und einer festen Gegenkante. Der Unterschied liegt in der Häufigkeit – in einem Mehrmaterialsystem passiert dieser Schnitt bei jedem einzelnen Farbwechsel, und ein mehrfarbiger Druck kann hunderte davon enthalten.

    Verrundung der Schneide. Der eigentliche Verschleiß ist nicht Bruch, sondern das Abrunden der Kante. Eine scharfe Schneide taucht in den Kunststoff ein und trennt ihn; eine verrundete drückt ihn zuerst platt und trennt ihn erst danach. Das Ergebnis ist ein flachgequetschtes Ende mit einem Grat an der Seite – und dieser Grat ist breiter als der ursprüngliche Durchmesser. Genau daran scheitert anschließend der Einzug.

    Abrasive Zuschlagstoffe. Carbon– und Glasfasern, Metallpulver und Leuchtpigmente greifen alles an, was Kontakt zum Filament hat: die Antriebsräder im Extruder, die Innenwand des PTFE-Schlauchs und eben die Schneide. Bei der Düse ist dieser Effekt mit Zahlen belegt, bei der Klinge nicht – der Mechanismus ist derselbe.

    Material und Ablagerungen. Sprödes Filament splittert an der Schnittstelle, weiches TPU weicht der Klinge aus. Dazu sammeln sich Reststücke und Abrieb im Schneidbereich – ein Teil der Fälle, die wie Klingenverschleiß aussehen, ist schlicht Verschmutzung.

    Wann die Klinge raus muss

    Hier steht eine Zahl, die tatsächlich vom Hersteller kommt: Bambu Lab nennt für die Klinge des Filamentschneiders einen Wechsel alle drei Rollen – ausgewiesen für PLA, ABS und PETG. Damit gehört die Klinge in dieselbe kleine Gruppe wie der PTFE-Schlauch, für den derselbe Hersteller bei der A1-Serie eine Prüfung alle sechs Rollen angibt (bei Carbon- und Holzfaserfilament alle zwei) und bei der X1-Serie nach rund zehn Rollen beziehungsweise fünf bei abrasivem Material. Für Düse, Druckplatte, Heizpatrone, Thermistor und Lüfter existiert dagegen keine einzige Herstellerangabe.

    Was nicht belegt ist: ein eigenes Intervall für abrasive Materialien. Die drei Rollen sind ausdrücklich für Standardmaterial genannt. Dass eine Schneide bei carbonverstärktem Filament schneller stumpf wird, ist plausibel – eine Zahl dafür gibt es nicht, und wir erfinden hier keine.

    Nützlicher als der Rollenzähler ist die Umrechnung auf deine Nutzung. Eine 1-kg-Spule entspricht rund 340 bis 350 m – wie lange sie reicht, hängt massiv vom Drucker ab:

    • Moderner CoreXY-Drucker in der Klasse eines Bambu P1P: 20 bis 25 g pro Stunde. Eine Spule ist nach 40 bis 50 Stunden leer, drei Spulen also nach etwa 120 bis 150 Druckstunden.
    • Älterer Bowden-Drucker: 5,5 bis 7 g pro Stunde. Dieselbe Spule hält 160 bis 180 Stunden, drei Spulen entsprechen 430 bis 550 Stunden.
    • Mehrfarbdruck verschiebt die Rechnung zusätzlich: Pro verbrauchtem Gramm fallen deutlich mehr Schnitte an als beim einfarbigen Druck.

    Die einzige harte Stückzahl, die im gesamten Markt existiert, kommt von Prusa und betrifft ein Nachbarteil: Für die Nextruder Main Plate der MMU3 nennt der Hersteller 30.000 Filamentwechsel. Das zeigt, dass Hersteller durchaus Zahlen nennen, wenn sie sie haben.

    Die drei Symptome, an denen du es ohne Zahl erkennst

    1. Das Filamentende ist platt statt spitz. Zieh nach einem Wechsel das Material heraus: Sauber getrennt heißt gerade oder leicht konisch, ohne seitlichen Grat. Ein zusammengequetschtes Ende mit Fahne ist der eindeutige Beleg für eine stumpfe Schneide.
    2. Ladefehler häufen sich. Das System zieht das Material nicht ein oder braucht mehrere Anläufe. Tritt das bei mehreren Materialien und nach einer Reinigung des Wechselwegs auf, liegt es fast immer an der Klinge.
    3. Der Schnitt klingt anders. Ein scharfer Schnitt ist ein kurzes, klares Knacken. Wird daraus ein dumpfes Drücken, hat die Kante nachgelassen – keine Messung, aber erstaunlich zuverlässig.

    Weil das Intervall belegt ist, gehört die Klinge in einen festen Turnus: Trag den Rollenstand beim Einbau ein und nimm den Punkt in deinen Wartungsplan auf. Der Wechsel ist klein, der abgebrochene Mehrfarbdruck nicht.

    9-teiliger Filamentschneider-Ersatz für X1 / P1S / P1P
    9-teiliger Filamentschneider-Ersatz für X1 / P1S / P1P

    16,89 € (Stand: 18.08.2026)

    Für alle, die ein Gerät mit automatischem Filamentwechsel betreiben und das belegte Intervall einhalten wollen, ohne bei jedem Wechsel neu zu bestellen. Ein Set lohnt sich, weil eine Ersatzklinge im Schrank den Unterschied zwischen fünf Minuten Wartung und einem abgebrochenen Mehrfarbdruck ausmacht. Prüfe, für welche Baureihe das Teil ausgewiesen ist – die Klingenform ist an den Werkzeugkopf gebunden.

    Auf Amazon ansehen

    Original oder Nachbau?

    Die Klinge sitzt in einer Aufnahme im Werkzeugkopf, ist also nicht ganz so frei austauschbar wie eine Düse mit Standardgewinde – aber sie ist auch kein elektronisch verriegeltes Teil. Entscheidend sind die Kontur, damit sie in die Aufnahme passt, die Härte des Stahls, weil davon die Standzeit abhängt, und die Dicke, weil sie das Schnittbild bestimmt.

    Kriterium Originalklinge Nachbau / Mehrfachpack
    Kontur und Sitz exakt für die jeweilige Baureihe meist maßgleich, im Einzelfall Toleranzen an der Aufnahme
    Materialangabe definiert, zwischen Chargen gleich oft nur „gehärteter Stahl“ ohne nähere Angabe
    Standzeit Bezugsgröße für die genannten drei Rollen nicht belegt – im Zweifel früher prüfen
    Beschaffung Hersteller-Ersatzteil, identisch nachbestellbar Marktplatz, Charge kann wechseln
    Sinnvoll für Dauerbetrieb, viel Mehrfarbdruck, wer Ruhe haben will Vorrat, mehrere Geräte, Kostenoptimierung

    Die pragmatische Einschätzung: Bei einem Kleinteil dieser Größenordnung ist die Ersparnis eines Nachbaus absolut betrachtet gering, während ein schlecht sitzendes Teil im Werkzeugkopf teuer werden kann. Wer viel mehrfarbig druckt, fährt mit einem Mehrfachpack sinnvoll – aber dann mit der Bereitschaft, die Schnittqualität nach dem ersten Wechsel zu kontrollieren, statt blind auf drei Rollen zu vertrauen. Nachschärfen ist kein Weg: Die Geometrie einer so kleinen Schneide lässt sich mit Hausmitteln nicht wiederherstellen.

    BaessTech 3D-Druck-Schneidezange, Präzisions-Seitenschneider
    BaessTech 3D-Druck-Schneidezange, Präzisions-Seitenschneider

    14,95 € (Stand: 18.08.2026)

    Für alle, die Filament von Hand laden – also für jeden Drucker, mit oder ohne automatischen Wechsler. Eine Zange mit sauber schließenden Schneiden trennt das Ende spitz statt platt, und das entscheidet, ob das Material im Extruder greift oder an der Einführung hängen bleibt. Als Einmalanschaffung eines der Werkzeuge mit dem besten Verhältnis von Preis zu ersparter Fehlersuche.

    Auf Amazon ansehen

    Passt das zu meinem Drucker?

    Zwei Fragen gehören auseinandergehalten: ob dein Drucker überhaupt eine Klinge verbaut hat – das hängt am automatischen Materialwechsel – und welche Form sie hat, was an den Werkzeugkopf gebunden ist.

    System Modelle Was belegt ist
    Bambu Lab A1 mini, A1, A2L, P1S, P2S, X2D, H2S, H2D, H2C Klingenwechsel alle drei Rollen bei PLA, ABS und PETG; Form an die Werkzeugkopf-Familie gebunden
    Bambu Lab, abgekündigt X1, X1C, X1E (seit 31.03.2026) · P1P (seit 10.02.2026) Ersatzteilversorgung bis 2031 zugesichert – Kleinteile bleiben also verfügbar
    Prusa CORE One+, CORE One L+, XL+, MK4S, MINI+ für die Nextruder Main Plate der MMU3 nennt Prusa 30.000 Filamentwechsel; ein Klingenintervall gibt der Hersteller nicht an
    Weitere Hersteller Creality K2-Serie · Anycubic Kobra 3, Kobra S1 · Elegoo Centauri Carbon 2 · QIDI Q2, Q2C · Flashforge AD5X ob ein automatischer Wechsel und damit eine Klinge vorgesehen ist, steht in der Anleitung; ein belegtes Intervall existiert nicht
    Schneidzange (Werkzeug) druckerunabhängig kein Kompatibilitätsthema; relevant ist nur, dass die Schneiden bündig schließen

    Bei Geräten ohne automatischen Wechsel – etwa Creality Ender-3 V3 SE, V3 KE, V3 Plus oder Elegoo Neptune 4 – gibt es schlicht keine Klinge zu wechseln. Dort ist die Schneidzange das ganze Thema.

    Klinge wechseln in sechs Schritten

    1. Drucker ausschalten und Filament entladen. Nicht nur pausieren – im Wechselmechanismus arbeitet ein Antrieb, und die Klinge ist auch stumpf noch scharf genug für einen Schnitt in den Finger.
    2. Zugang schaffen. Je nach Modell sitzt die Klinge hinter einer Abdeckung am Werkzeugkopf. Position und Schrauben stehen in der Anleitung deines Geräts – such nicht auf Verdacht, sonst hebelst du geklipste Verkleidungen ab.
    3. Schneidbereich reinigen. Reststücke und Abrieb entfernen, bevor das neue Teil hineinkommt. Ein trockener Pinsel reicht; Öl gehört nicht dorthin, weil es Staub bindet.
    4. Alte Klinge entnehmen und die Einbaulage merken. Fotografiere den Sitz, bevor du etwas herausnimmst. Klingen sind oft nur in einer Richtung korrekt eingebaut, und im Nachhinein sieht jede Seite gleich aus.
    5. Neue Klinge einsetzen und moderat anziehen. Die Befestigungsschraube fest, aber nicht mit Gewalt – die Aufnahme ist ein Kleinteil, das Gewinde verzeiht wenig.
    6. Probeschnitt. Einen Materialwechsel auslösen und das abgeschnittene Ende ansehen: gerade Trennfläche ohne Grat. Erst danach einen langen Mehrfarbdruck starten.

    Die typischen Fehler: die Klinge verkehrt herum einsetzen; die Schraube überdrehen; den Schneidbereich nicht reinigen; und der häufigste – den Wechsel so lange schieben, bis ein 20-Stunden-Druck an einem gequetschten Filamentende scheitert. Wenn danach weiterhin Ladefehler auftreten, liegt die Ursache woanders: bei den Antriebsrädern im Extruder, im Wechselweg oder im Hotend.

    Häufige Fragen

    Gilt das Drei-Rollen-Intervall auch bei Carbon-Filament?

    Nicht belegt. Die Angabe ist ausdrücklich für PLA, ABS und PETG genannt. Bei faserverstärktem Material ist schnellerer Verschleiß plausibel – beim PTFE-Schlauch verkürzt derselbe Hersteller das Prüfintervall bei Carbon und Holzfaser von sechs auf zwei Rollen. Für die Klinge macht er diese Rechnung nicht auf. Praktisch heißt das: früher kontrollieren, nicht nach einer erfundenen Zahl wechseln.

    Reicht eine normale Seitenschneiderzange?

    Für den groben Schnitt ja, für ein sauberes Ende meist nicht: Der übliche Keilschliff drückt das Material zu beiden Seiten weg und hinterlässt einen Grat, bündig schließende Schneiden trennen flacher. Wichtiger als der Zangentyp ist ohnehin die Form – schneide das Ende schräg an, damit eine Spitze entsteht, die in die Einführung findet.

    Warum knickt mein Filament beim Wechsel, obwohl die Klinge neu ist?

    Dann ist wahrscheinlich das Material das Problem: Feuchtes oder sprödes Filament splittert an der Schnittstelle, und die Bruchstücke bleiben im Wechselweg liegen. Prüfe die Lagerung, bevor du an der Mechanik suchst – wie das geht, steht im Artikel zum Filament trocknen.

    Muss ich die Klinge wechseln, wenn ich nur einfarbig drucke?

    Deutlich seltener, denn die Zahl der Schnitte hängt an den Materialwechseln, nicht an der Druckzeit. Das Drei-Rollen-Intervall ist dann eine konservative Obergrenze – kontrolliere die Schnittfläche bei der nächsten ohnehin fälligen Wartung mit.

    Fazit

    Die Schneidklinge ist ein Kleinteil mit überproportionaler Wirkung: Sie kostet fast nichts, ihr Ausfall bricht aber genau die Drucke ab, die am längsten laufen. Nutze die belegte Angabe – alle drei Rollen bei PLA, ABS und PETG – und ergänze sie um den Blick auf die Schnittfläche. Bei abrasivem Material kontrollierst du früher.

    Wer keinen automatischen Wechsler hat, braucht keine Ersatzklingen, aber trotzdem eine ordentliche Zange: Ein spitz angeschnittenes Filamentende ist die billigste Verstopfungsprävention überhaupt.

    Jahreskosten: Ordne den Posten am Filamentverbrauch ein. Drei Rollen entsprechen bei Preisen von 12,50 bis 27 € pro Kilogramm einem Materialwert von rund 38 bis 81 € – die Klinge, die in dieser Zeit fällig wird, ist ein Bruchteil davon und bleibt selbst bei mehreren Wechseln pro Jahr der kleinste Einzelposten der Wartung. Eine belastbare Preisübersicht zu Ersatzklingen führen wir bewusst nicht auf, weil die Angebote zu unterschiedlich sind; verlässlich ist nur diese Größenordnung. Die Zange ist eine einmalige Werkzeuganschaffung, keine laufende Position. Wie sich beides einfügt, zeigt der Überblick zu den Verschleißteil-Kosten pro Jahr.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.