Kategorie: Drucker & Modelle

Zubehör und Verschleißteile für konkrete Druckermodelle.

  • Anycubic Kobra S1 und X: Verschleißteile im Überblick

    Die Kobra S1 und die Kobra X sind die Geräte, mit denen Anycubic in die Klasse der schnellen Mehrfarbdrucker vorgestoßen ist – und beide verschleißen anders als ein einfacher Einsteigerdrucker. Wer regelmäßig vier Rollen im Wechsel fährt und dabei auch technische Materialien verarbeitet, belastet Düse, Filamentpfad und Druckplatte deutlich stärker. Dieser Artikel sortiert die Teileliste der S1- und X-Familie, nennt die belegten Verschleißzahlen fremder Messreihen und sagt klar, wo Anycubic selbst kein Intervall angibt.

    Das Wichtigste in Kürze

    • Zur Familie gehören Kobra S1, Kobra S1 Combo, Kobra S1 Max, Kobra S1 Max Combo, Kobra X und Kobra X Combo. Anycubic nennt für die Kobra X bis zu 19 Farben.
    • Anycubic veröffentlicht für diese Geräte keine Wechselintervalle – nicht für die Düse, nicht für den Filamentpfad, nicht für die Druckplatte.
    • Belegte Fremdmessungen: E3D nennt eine 0,4-mm-Messingdüse nach rund 250 g Carbonfilament als zerstört, gehärteten Stahl mit rund 2,5 kg. CNC Kitchen misst bei Carbon-PETG rund 360 g bis zum massiven Verschleiß und über 1.000 Druckstunden mit Standardmaterial ohne deutliche Spuren.
    • Das ACE Pro und das ACE 2 Pro fassen vier Rollen und schaffen laut Anycubic bis zu 16 Farben. Das ACE 2 Pro trocknet bis 65 °C.
    • Diese 65 °C decken PLA und PETG ab, nicht aber ABS, ASA oder Nylon – für die verlangt die Bambu-Materialtabelle 75 bis 85 °C. Ein Multimaterial-System ist damit kein vollwertiger Filamenttrockner.
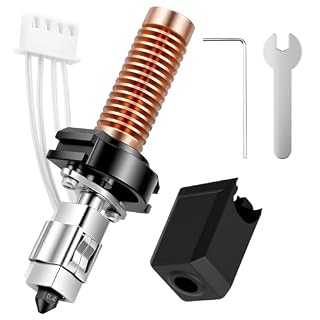
    Anycubic Kobra S1 Quick-Release-Hotend mit 0,4-mm-Vollmetalldüse
    Anycubic Kobra S1 Quick-Release-Hotend mit 0,4-mm-Vollmetalldüse

    12,99 € (Stand: 19.08.2026)

    Die Düse ist an diesen Geräten das am häufigsten getauschte Teil – vor allem, weil viele Besitzer nach kurzer Zeit auf faserverstärktes oder technisches Material umsteigen. Eine gehärtete Ausführung hält laut E3D rund zehnmal so lange wie Messing. Prüfe vor dem Kauf, ob dein Modell ausdrücklich in der Kompatibilitätsliste steht: Düsen dieser Serie werden als Baugruppe getauscht, nicht nach Gewindemaß ausgewählt.

    Auf Amazon ansehen

    Warum an der S1 und der X mehr verschleißt als am Einsteigergerät

    Drei Eigenschaften dieser Baureihe wirken direkt auf die Verschleißteile.

    Hohe Materialdurchsätze. Ein schneller Drucker schiebt in derselben Zeit mehr Kunststoff durch dieselbe Bohrung. Verschleiß an der Düse hängt nicht an Betriebsstunden, sondern an der Menge, die durchgelaufen ist – deshalb altert eine Düse an einem schnellen Gerät schlicht früher.

    Anspruchsvollere Materialien. Wer ein Gerät mit Einhausung besitzt, druckt früher oder später ABS, ASA oder faserverstärktes Material. Damit wechselt die Verschleißlage: Carbon-, Glasfaser- und Glimmerfüllstoffe wirken wie feines Schleifmittel, das die Austrittskante der Düse abträgt. Auch Silk-, Glow- und Marmor-Filamente gehören dazu, obwohl man es ihnen nicht ansieht – hier hilft nur eine gehärtete Düse.

    Viele Filamentwechsel. Vier Rollen im Wechsel bedeuten ständiges Ein- und Ausfahren im Filamentpfad. Die geschnittenen Enden schaben über die Innenwand der Führung, das Material wird vorgeschoben und zurückgezogen, und jeder Farbwechsel spült Material durch die Düse, das nie im fertigen Teil landet. Bei bunten Modellen kann das Spülmaterial das Bauteilgewicht übersteigen – für die Düsenrechnung zählt trotzdem die Gesamtmenge.

    Dazu kommt die Druckplatte. Die PEI-Beschichtung nutzt sich dort ab, wo am meisten gedruckt wird, also mittig. Der klassische erste Verdacht sollte aber nicht Verschleiß sein, sondern Hautfett: PEI reagiert darauf extrem empfindlich, und viele angeblich verbrauchte Bleche sind nur ungereinigt.

    Wann was raus muss – und wo Anycubic schweigt

    Für die Kobra S1 und die Kobra X nennt Anycubic keine Verschleißintervalle. Es gibt keine Tabelle, die sagt, nach wie vielen Rollen der Filamentpfad zu erneuern wäre. Wer Zahlen braucht, muss sie aus fremden Messreihen übertragen – und wissen, dass sie nur die Größenordnung liefern:

    • E3D: 0,4-mm-Messingdüse nach rund 250 g Carbonfilament zerstört, gehärteter Stahl rund 2,5 kg – zusammengefasst als „rund drei Messingdüsen pro Spule“.
    • CNC Kitchen: rund 360 g Carbon-PETG bis zum massiven Verschleiß; über 1.000 Druckstunden mit Standardmaterial ohne deutliche Spuren.

    Weil die Zahlen fehlen, ist ein selbst geführter Wartungsplan an diesen Geräten mehr wert als bei jedem Drucker mit Herstellervorgabe. Wie so ein Plan aussieht, steht im Wartungsplan für 3D-Drucker.

    Die drei Symptome, an denen du es ohne Zahl erkennst

    1. Maße wandern nach oben. Der Kalibrierwürfel misst plötzlich anders als vor einem halben Jahr, ohne dass am Slicer etwas geändert wurde – die typische Signatur einer aufgeweiteten Düsenbohrung.
    2. Die erste Schicht hält nur außen. Erst gründlich mit Isopropanol reinigen. Bleibt es dabei, ist die Beschichtung in der Bettmitte durch.
    3. Farbwechsel brechen ab oder klicken. Meist steckt kein Elektronikfehler dahinter, sondern ein aufgeweiteter Führungsschlauch, feuchtes Filament oder ein schlecht geschnittenes Ende.

    Original oder Nachbau?

    Anycubic baut keinen Ersatzteilzwang auf, dokumentiert für die Kobra-Serie aber auch keinen offenen Industriestandard wie E3D V6. Daraus folgt eine klare Zweiteilung: Alles, was mit Hitze und Druck arbeitet, kaufst du nach Modellbezeichnung. Alles, was reine Geometrie ist, darf ein Nachbau sein.

    Teil Herstellerteil Drittanbieter
    Düse / Hotend empfohlen, weil als Baugruppe zugeordnet nur mit ausdrücklicher Modellfreigabe
    Druckplatte passgenau, selten die günstigste Wahl große Auswahl, oft beidseitig beschichtet
    PTFE-Führung verfügbar Standardware, unkritisch
    Lüfter, Riemen verfügbar gängige Maße, meist unproblematisch
    Trockenmittel Verbrauchsmaterial frei wählbar, auf Beutelgröße achten
    Risiko bei Fehlkauf gering hoch bei Hotend-Teilen, gering beim Rest

    Wenn Heizpatrone oder Thermistor ausfallen, ist an dieser Baureihe der Tausch der kompletten Baugruppe fast immer der schnellere Weg – wie das grundsätzlich abläuft, steht im Artikel zum kompletten Hotend.

    Druckplatte für Anycubic Kobra S1, beidseitig glatt und strukturiert
    Druckplatte für Anycubic Kobra S1, beidseitig glatt und strukturiert

    17,99 € (Stand: 19.08.2026)

    Ein zweites Federstahlblech ist an einem viel genutzten Gerät weniger eine Ersatzteil- als eine Zeitfrage: Während das erste abkühlt, damit sich das Teil löst, läuft auf dem zweiten schon der nächste Druck. Achte auf Außenmaß und Aussparungen – die Max-Varianten dieser Serie haben ein deutlich größeres Bett als die Standardmodelle. Prüfe vor dem Kauf die Baugröße deines Betts.

    Auf Amazon ansehen

    Passt das zu meinem Drucker? Die Teileliste der Serie

    Sechs Geräte gehören zur Familie. Für den Teilekauf zählen zwei Fragen: Standard- oder Max-Bett, und ist ein Multimaterial-System angeschlossen?

    Modell Multimaterial ab Werk Worauf beim Teilekauf achten
    Kobra S1 nein Standardbett, kurzer Filamentweg
    Kobra S1 Combo ja zusätzlich Führungsschlauch und Trockenmittel
    Kobra S1 Max nein Großformatbett – Plattenmaß zwingend prüfen
    Kobra S1 Max Combo ja Großformatbett plus langer Filamentpfad
    Kobra X nein laut Anycubic bis 19 Farben möglich
    Kobra X Combo ja hoher Wechselanteil, Filamentpfad im Blick behalten

    Diese Teile altern an den Geräten tatsächlich:

    • Düse beziehungsweise Düsen-Baugruppe – Messing für Standardmaterial, gehärtet für alles mit Füllstoffen.
    • Hotend als Einheit – der pragmatische Weg bei Ausfall von Heizpatrone oder Thermistor.
    • Federstahlblech mit PEI-Beschichtung – Verbrauchsteil; Grundlagen im Überblick zur PEI-Druckplatte.
    • PTFE-Führung – bei Combo-Geräten der lange Zuführschlauch plus die kurze Innenführung.
    • Extruder-Antriebsräder – erst reinigen, dann ersetzen; oft ist nur Abrieb das Problem.
    • Bauteil- und Hotend-Lüfter – melden sich über Geräusch, nicht über Druckfehler.
    • Filtereinsatz – sofern dein Gerät einen hat: ein Verbrauchsteil, dessen Wirkung mit der Zeit nachlässt.
    • Trockenmittel im Multimaterial-System – gehört auf die Nachkaufliste, nicht in die Kategorie Zubehör.

    Das ACE 2 Pro und die 65-Grad-Grenze

    Das ACE Pro und das ACE 2 Pro nehmen vier Rollen auf und erlauben laut Anycubic bis zu 16 Farben. Das ACE 2 Pro kann zusätzlich trocknen, und zwar bis 65 °C. Diese Zahl ist eine Herstellerangabe – und sie ist genau der Punkt, an dem viele Erwartungen auseinandergehen.

    Legt man die Bambu-Materialtabelle daneben, ergibt sich ein klares Bild. PLA verlangt rund 50 °C, PETG etwa 60 bis 70 °C. Beides liegt im Bereich des Geräts. ABS und ASA brauchen dagegen 75 bis 85 °C, PA und PC ebenfalls 75 bis 85 °C bei acht bis zwölf Stunden, faserverstärkte Hochtemperaturmaterialien noch deutlich mehr. Ein System, das bei 65 °C endet, erreicht diese Werte nicht.

    Das ist kein Konstruktionsfehler, sondern eine Grenze, die man kennen muss. Für PLA und PETG – also für die überwiegende Mehrheit aller Drucke – reicht das aus, und das Trocknen direkt in der Filamentkammer ist bequem. Wer aber ABS, ASA oder Nylon druckt, braucht ein separates Gerät mit höherer Zieltemperatur. Welche Temperatur welches Material verlangt, steht materialgenau im Artikel zum Filament trocknen.

    Der zweite Punkt betrifft Störungen. Abgebrochene Farbwechsel, nicht eingezogenes Filament und plötzliche Fehlermeldungen haben bei allen Systemen dieser Bauart dieselben Ursachen: Feuchtigkeit, ein geweiteter Führungsschlauch, schlechte Schnittkanten. Die systematische Eingrenzung steht im Artikel zu Störungen an Multimaterial-Systemen.

    Teile wechseln – die Reihenfolge, die Ärger spart

    1. Erst diagnostizieren, dann bestellen. Ersetze nicht die Düse, wenn in Wahrheit der Extruder rutscht oder das Filament feucht ist.
    2. Filament über die Gerätefunktion entladen. Nie von Hand am Schlauch ziehen – abgerissene Enden bleiben im Pfad stecken.
    3. Düse heiß wechseln. Der Kunststoff im Heizblock muss weich sein, sonst reißt beim Lösen Material mit. Handschuhe sind Pflicht.
    4. Bei Geräten mit Einhausung abkühlen lassen. Ein geschlossener Bauraum hält die Wärme lange – das täuscht über die tatsächliche Temperatur im Druckkopf hinweg.
    5. PTFE gerade und stumpf ablängen. Ein schräger Schnitt hinterlässt einen Spalt vor der Düse und damit die häufigste Verstopfungsursache nach einer Reparatur.
    6. Neu nivellieren. Düsentausch, Hotend-Tausch und ein neues Blech verschieben den Nullpunkt.
    7. Wechsel notieren. Datum und Filamentmenge – ohne Herstellerintervall ist die eigene Aufzeichnung die einzige Datenbasis.

    Häufige Fragen

    Passen Teile der Kobra 3 in die Kobra S1?

    Das ist nicht belegt, und hier entstehen die teuren Fehlkäufe. Anycubic dokumentiert für die Kobra-Serie keinen offenen Standard, an dem sich Austauschbarkeit ablesen ließe. Bestelle nach der exakten Modellbezeichnung und prüfe die Kompatibilitätsangabe des Anbieters – auch innerhalb der S1-Reihe.

    Kann ich mit dem ACE 2 Pro mein Nylon trocknen?

    Nein. Anycubic gibt für das ACE 2 Pro eine Trocknung bis 65 °C an, PA und PC verlangen laut Bambu-Materialtabelle 75 bis 85 °C über acht bis zwölf Stunden. PLA und PETG sind abgedeckt, technische Materialien nicht. Dafür brauchst du einen Trockner mit höherer Zieltemperatur.

    Brauche ich für die Kobra S1 Max andere Teile als für die Kobra S1?

    Bei der Druckplatte auf jeden Fall – die Max-Variante hat ein deutlich größeres Bett, ein Standardblech ist dort unbrauchbar. Bei Düse, Hotend und Führung nicht zwangsläufig, aber auch dort gilt: Modellangabe des Anbieters lesen, statt vom Serienname auf Gleichteile zu schließen.

    Wie oft muss der Filtereinsatz getauscht werden?

    Anycubic nennt dafür kein Intervall. Bambu Lab gibt für seine Gehäusefilter einen Wechsel alle drei Monate bei etwa acht Betriebsstunden pro Tag an – das ist eine brauchbare Größenordnung für ein vergleichbar genutztes Gerät, aber keine Vorgabe für die Kobra. Wer viel ABS oder ASA druckt, liegt eher darunter als darüber.

    Fazit

    Die S1- und X-Familie ist im Unterhalt überschaubar, verlangt aber zwei Zugeständnisse. Erstens gibt es keine Herstellerintervalle – die Buchführung über verbrauchtes Filament übernimmst du selbst. Zweitens ist bei Hotend-Teilen der Kauf nach Modellbezeichnung Pflicht; behauptete Kompatibilität ohne Beleg ist an dieser Serie der teuerste Fehler.

    Der sinnvolle Startvorrat: ein zweites Druckblech, eine gehärtete Düse für Material mit Füllstoffen, ein Meter PTFE und Trockenmittel für das Multimaterial-System. Und bei aller Bequemlichkeit des ACE 2 Pro – 65 °C sind 65 °C. Für ABS, ASA und Nylon führt kein Weg an einem richtigen Trockner vorbei.

    Jahreskosten: Bei überwiegend PLA und PETG bleiben die Verschleißteile über ein Jahr in einem niedrigen zweistelligen Bereich, wobei Blech und Düse den Löwenanteil ausmachen. Wer faserverstärkt oder technisch druckt, landet eine Stufe höher – gleicht das über die längere Standzeit der gehärteten Düse aber teilweise wieder aus.

    Für die älteren Baureihen gilt eine eigene Teileliste: Was bei Kobra 3 und Kobra 4 passt, ist hier nicht automatisch übertragbar.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Bambu Lab P1S: Zubehör und Verschleißteile

    Der P1S ist eines der Geräte, bei denen man nach ein paar Monaten merkt, dass der Drucker selbst nur die halbe Anschaffung war. Filament, Klingen, PTFE, Aktivkohlefilter und irgendwann eine neue Hotend-Einheit sind der laufende Teil der Rechnung. Die gute Nachricht: Für die Serie, zu der der P1S gehört, dokumentiert Bambu Lab mehrere Wechselintervalle ausdrücklich – bei anderen Teilen schweigt der Hersteller, und auch das ist eine verwertbare Information. Dieser Artikel sortiert beides und sagt bei jedem Teil, worauf du beim Kauf achten musst.

    Das Wichtigste in Kürze

    • Der P1S gehört zur X1/P1-Hotend-Familie. Bambu Lab führt drei untereinander inkompatible Hotend-Familien – Teile der A1-Serie oder der Reihe um H2, H2S, H2C, P2S und X2D passen hier nicht.
    • Bambu Lab verkauft keine Einzeldüsen im Standardgewinde: Die Düse ist Bestandteil der Hotend-Baugruppe. Ein Düsenwechsel ist damit immer ein Baugruppenwechsel.
    • Belegte Intervalle für die X1-Serie: PTFE-Schlauch alle zehn Filamentrollen, bei abrasivem Material alle fünf. Klinge des Filamentschneiders alle drei Rollen.
    • Der Gehäuse-Aktivkohlefilter ist laut Bambu-Wiki alle drei Monate fällig, gerechnet auf acht Betriebsstunden pro Tag.
    • Für Hotend, Druckplatte, Riemen und Lüfter nennt der Hersteller kein Intervall – hier entscheiden Symptome und das gedruckte Material.
    Hotend-Komplettset 0,4 mm für Bambu Lab P1S und P1P, mit Keramikheizung
    Hotend-Komplettset 0,4 mm für Bambu Lab P1S und P1P, mit Keramikheizung

    31,99 € (Stand: 19.08.2026)

    Weil die Düse fest zur Baugruppe gehört, ist das komplette Hotend hier das zentrale Ersatzteil – für den Verschleißfall ebenso wie für den Wechsel auf einen anderen Düsendurchmesser. Prüfe vor dem Kauf zwei Angaben: die ausdrücklich genannte Geräteserie und den Durchmesser der Spitze. Wer abrasiv druckt, achtet zusätzlich auf den Werkstoff.

    Auf Amazon ansehen

    Was am P1S verschleißt und warum

    Verschleiß entsteht an vier Stellen, und alle vier haben eine eigene Uhr. Wer sie kennt, kauft rechtzeitig statt hektisch.

    Die Düsenspitze. Sie ist am direktesten dem Material ausgesetzt und weitet sich mit der Zeit auf. Das Ergebnis sind breitere Linien, schwammige Kanten und eine Wandstärke, die nicht mehr zum Slicer passt. Die Mechanik dahinter steht im Artikel zu den Düsen im 3D-Drucker. Beim P1S betrifft dieser Verschleiß immer die ganze Einheit, weil die Spitze nicht einzeln getauscht werden kann.

    Die Filamentführung. Der PTFE-Schlauch scheuert innen auf, besonders bei gefüllten Materialien. Das merkst du nicht als Bruch, sondern als schleichend zäheren Vorschub und gelegentliche Unterextrusion. Mehr dazu im Beitrag zum PTFE-Schlauch.

    Die Haftschicht der Platte. Verschlissen ist nicht das Federstahlblech, sondern seine Beschichtung. Typische Ursachen sind Fingerfett, aggressive Reiniger und das Abhebeln kalter Teile. Wie sich glatte und texturierte Oberflächen unterscheiden, steht im Artikel zur PEI-Druckplatte.

    Die Luftseite. Ein geschlossenes Gehäuse hält Wärme und Emissionen im Gerät – dafür setzt sich der Aktivkohlefilter zu, und die Lüfter arbeiten in wärmerer Luft. Filtermaterial ist ein echtes Verbrauchsteil: Es verstopft nicht sichtbar, sondern sättigt sich chemisch, und dann filtert es einfach nicht mehr.

    Belegte Intervalle – und wo Bambu schweigt

    Für die X1/P1-Familie sind mehrere Angaben aus dem Bambu-Wiki dokumentiert. Sie sind in Filamentrollen gerechnet, nicht in Stunden, was zum realen Verschleiß deutlich besser passt.

    Teil Belegtes Intervall Quelle
    PTFE-Schlauch, Standardmaterial alle 10 Rollen Bambu-Wiki, X1-Serie
    PTFE-Schlauch, abrasives Material alle 5 Rollen Bambu-Wiki, X1-Serie
    Klinge des Filamentschneiders alle 3 Rollen Bambu-Wiki
    Gehäuse-Aktivkohlefilter alle 3 Monate bei 8 h/Tag Bambu-Wiki
    Hotend, Platte, Riemen, Lüfter kein Herstellerintervall –

    Bemerkenswert ist der Kontrast: Für ein Röhrchen aus PTFE nennt Bambu eine präzise Rollenzahl, für das ungleich teurere Hotend gar nichts. Das ist konsequent, denn die Lebensdauer der Spitze hängt fast vollständig vom Material ab. Zwei Messreihen füllen die Lücke: E3D beziffert die Standzeit einer Messingdüse mit 0,4 mm auf rund 250 g Carbonmaterial – umgerechnet etwa drei Messingdüsen pro Spule – während eine gehärtete Spitze rund 2,5 kg übersteht. CNC Kitchen kam mit carbongefülltem PETG auf rund 360 g bis zum massiven Verschleiß und stellte umgekehrt fest, dass eine Düse mit Standardmaterial über 1.000 Druckstunden ohne deutliche Spuren übersteht.

    Fehlt die Zahl, entscheiden Symptome. Drei sind eindeutig:

    1. Linien werden breiter, ohne dass du etwas geändert hast. Klassisches Zeichen einer aufgeweiteten Bohrung.
    2. Verstopfungen kehren zurück. Ein einzelner Clog ist Alltag; wiederholt er sich nach jeder Reinigung, ist die Innengeometrie beschädigt.
    3. Der Extruder klickt. Zusammen mit dünnen Wänden deutet das auf Führung oder Spitze, nicht auf falsche Slicer-Werte.

    Wie du das in einen festen Rhythmus bringst, steht im Wartungsplan für 3D-Drucker.

    Warum es beim P1S keinen echten Düsen-Nachbau gibt

    Bei einem Drucker mit V6- oder MK8-Gewinde vergleichst du Originaldüse und Nachbau. Diese Wahl gibt es hier nicht: Bambu Lab verkauft keine Einzeldüsen im Standardgewinde. Die Spitze ist Teil der Hotend-Baugruppe, und die Baugruppe ist auf Steckkontakte, Kühlkörpergeometrie und Sensorik der Serie zugeschnitten. Deine Entscheidung verlagert sich damit auf zwei andere Fragen: welcher Düsendurchmesser, und welcher Werkstoff der Spitze. Wie eine solche Einheit aufgebaut ist und woran man ihr Ende erkennt, steht im Artikel zum kompletten Hotend.

    Eine Drittanbieterlandschaft gibt es trotzdem, und sie ist größer, als viele denken. Im deutschen Fachhandel gelistet sind Micro Swiss, Advanc3D, E3D, Bondtech, Phaetus und 3dSolex; Trianglelab ist vor allem über Marktplätze erhältlich. Interessant sind vor allem Konstruktionen, die den Düsenwechsel innerhalb der Baugruppe zurückbringen. Verbindlich ist aber immer nur die ausdrückliche Gerätefreigabe des Anbieters – „passend für Bambu Lab“ ohne Seriennennung ist keine.

    Kriterium Original-Baugruppe Drittanbieter-Hotend
    Passform ab Werk abgestimmt auf die X1/P1-Familie nur bei ausdrücklich genannter Serie
    Düse einzeln tauschbar nein, nur als Einheit bei manchen Konstruktionen ja
    Werkstoffauswahl Messing und gehärtete Ausführungen je nach Serie breiter, inklusive Hochfluss- und Hartstoffvarianten
    Slicer-Profile hinterlegt, nichts anzupassen Temperatur und Fluss nachzukalibrieren
    Sinnvoll für Ersatz nach Verschleiß, Dauerbetrieb höherer Durchsatz, abrasive Materialien

    Bei den Teilen ohne proprietäres Interface kehrt sich das Bild um: PTFE-Meterware, Klingen, Klebestift, Reinigungsnadeln, Trockenmittel und Federstahlbleche sind Massenware, bei der ein Markenaufpreis selten begründet ist.

    YOOPAI doppelseitig texturierte PEI-Druckplatte, magnetisch, 257x257 mm
    YOOPAI doppelseitig texturierte PEI-Druckplatte, magnetisch, 257×257 mm

    16,23 € (Stand: 19.08.2026)

    Eine zweite Platte ist das Zubehör mit dem größten Alltagsnutzen: Der nächste Druck startet, während das fertige Teil noch abkühlt, und du kannst Oberfläche und Haftverhalten je nach Material wählen. Prüfe vor dem Kauf die Baugröße deines Betts und miss die eingebaute Platte notfalls nach – die Beschichtung entscheidet über Haftung und Struktur der Unterseite.

    Auf Amazon ansehen

    Passt das zu meinem Drucker? Die Teileliste

    Der P1S gehört zur X1/P1-Hotend-Familie. Das ist die wichtigste Kompatibilitätsangabe des ganzen Artikels, denn sie schließt zwei komplette Sortimente aus: Teile der A1-Serie passen nicht, und Teile der Reihe um H2, H2S, H2C, P2S und X2D passen ebenfalls nicht. Die drei Familien sind untereinander inkompatibel, auch wenn Baugruppen einander optisch ähneln.

    Teil Was gilt Vor dem Kauf prüfen
    Hotend-Baugruppe mit Düse X1/P1-Familie, kein Standardgewinde Serie und Düsendurchmesser
    Gehärtete Ausführung Pflicht bei Carbon- oder Glasfaseranteil Werkstoff der Spitze
    Druckplatte Federstahl mit Beschichtung, glatt oder texturiert Kantenmaß nachmessen, Beschichtung wählen
    PTFE-Schlauch alle 10 Rollen, abrasiv alle 5 Innendurchmesser für 1,75 mm
    Klinge des Filamentschneiders alle 3 Rollen Bauform am eigenen Gerät vergleichen
    Aktivkohlefilter alle 3 Monate bei 8 h/Tag Einbaumaß der Filterkassette
    Silikonsocke formgebunden an den Heizblock gehört zur X1/P1-Familie
    Lüfter, Riemen, Extruderzahnrad kein Intervall, Tausch nach Symptom Maß und Steckertyp des Originalteils
    Verbrauchsmaterial Klebestift, Reinigungsnadel, Isopropanol, Trockenmittel unkritisch; Trockenmittel ist laut Bambu nicht wiederverwendbar

    Ein Hinweis zur Ersatzteillage innerhalb der Familie: X1, X1C und X1E sind seit dem 31.03.2026 abgekündigt, die Ersatzteilversorgung läuft bis zum 31.03.2031; der P1P wurde am 10.02.2026 abgekündigt, Support bis 10.02.2031. Der P1S selbst ist ein aktuelles Modell – für dich heißt das vor allem, dass Angebote aus der Familie länger verfügbar bleiben, als der Abkündigungstermin vermuten lässt.

    Abrasiv drucken: was das an diesem Gerät ändert

    Ein geschlossenes Gehäuse macht Materialien praktikabel, die Wärme brauchen – und viele davon sind gefüllt. Genau dort verschiebt sich der Verschleiß dramatisch. Drei Konsequenzen für den Einkauf:

    • Gehärtete Spitze von Anfang an. Der Unterschied zwischen rund 250 g und rund 2,5 kg Standzeit laut E3D ist der Unterschied zwischen mehreren Baugruppen im Jahr und einer. Details im Artikel zur gehärteten Düse.
    • PTFE doppelt so oft. Bambu halbiert das Intervall für abrasives Material von zehn auf fünf Rollen – das ist die günstigste Vorsorge überhaupt.
    • Filter im Blick behalten. Wer viel mit geschlossener Haube druckt, kommt der Drei-Monats-Marke näher, als er denkt. Ein gesättigter Filter sieht aus wie ein frischer und bringt trotzdem nichts mehr.

    Wechseln in fünf Schritten

    1. Filament warm entladen, dann abkühlen lassen. Entladen wird am heißen Gerät, geschraubt am kalten.
    2. Strom weg, bevor Stecker gezogen werden. Heizpatrone und Sensor liefern Werte, auf die die Firmware sofort reagiert.
    3. Kabelbaum fotografieren. Stecker immer am Gehäuse abziehen, nie am Draht. Das Foto spart beim Zusammenbau jedes Rätselraten.
    4. Neues Teil montieren, ohne zu überdrehen. Klemmt es, sitzt meist noch eine Schraube oder ein Clip. Silikonsocke sauber aufziehen, Kabel so führen, dass nichts an der Lüfterhaube scheuert.
    5. Kalibrieren. Nach Eingriffen am Hotend oder an der Platte gehören Erstschicht- beziehungsweise Z-Offset-Kalibrierung und eine kurze Flusskalibrierung dazu.

    Die typischen Fehler: ein nur halb eingerasteter Stecker, der mitten im Druck einen Temperaturfehler auslöst; eine übersprungene Kalibrierung; und ein zu lang geschnittener PTFE-Abschnitt, der sich im Bogen staucht und den Vorschub bremst.

    Häufige Fragen

    Kann ich für den P1S eine einzelne Düse kaufen?

    Nicht im klassischen Sinn. Bambu Lab verkauft keine Einzeldüsen im Standardgewinde – die Spitze gehört zur Hotend-Baugruppe. Ein Wechsel des Durchmessers oder des Werkstoffs bedeutet deshalb immer eine komplette Einheit aus der X1/P1-Familie.

    Passen Teile vom A1 oder vom H2S?

    Nein. Die drei Hotend-Familien – X1/P1, A1 sowie H2, H2S, H2C, P2S und X2D – sind untereinander inkompatibel. Der P1S gehört zur ersten Gruppe. Bei Angeboten ohne ausdrückliche Seriennennung gilt: nicht kaufen, nachfragen.

    Wie oft muss der Aktivkohlefilter wirklich raus?

    Bambu nennt drei Monate bei acht Betriebsstunden am Tag. Wer weniger druckt, kann strecken, sollte sich aber nicht auf den Augenschein verlassen: Aktivkohle sättigt sich chemisch und sieht dabei unverändert aus. Für Vielnutzer ist ein Vorratspack die sinnvollere Bestellung als der Einzelkauf.

    Lohnt sich eine zweite Druckplatte?

    Ja, und zwar aus zwei Gründen. Erstens läuft der nächste Druck an, während das fertige Teil abkühlt. Zweitens hast du für unterschiedliche Materialien unterschiedliche Oberflächen zur Hand, statt eine Platte für alles zu strapazieren – was ihre Lebensdauer messbar verlängert.

    Fazit

    Der P1S ist beim Zubehör angenehm berechenbar, solange du eine Regel beachtest: X1/P1-Familie, sonst nichts. Alles mit Düse, Heizblock oder Silikonsocke wird nach der Serie gekauft, nicht nach dem Markennamen. Und weil die Düse Teil der Baugruppe ist, ist jeder Düsenwechsel ein Baugruppenwechsel – das gehört bei der Planung von Anfang an eingerechnet.

    Bei den dokumentierten Intervallen hältst du dich einfach an die Rollenzahlen: PTFE alle zehn Rollen, mit abrasivem Material alle fünf; die Schneidklinge alle drei; der Gehäusefilter alle drei Monate bei acht Stunden Betrieb am Tag. Für Hotend, Platte, Riemen und Lüfter gibt es keine Herstellerzahl – hier entscheidet, was du druckst.

    Was im Jahr zusammenkommt: Wer überwiegend Standardmaterial verarbeitet, kommt mit ein paar Metern PTFE, drei bis vier Klingen, zwei bis vier Filtereinsätzen und gelegentlich einer neuen Platte aus – zusammen ein niedriger zweistelliger Betrag, das Hotend hält bei dieser Nutzung oft länger als ein Jahr. Mit regelmäßigem Carbonanteil verschiebt sich die Rechnung deutlich nach oben, weil die Baugruppe zum wiederkehrenden Posten wird. Die gehärtete Ausführung ist in dem Fall keine Zusatzausgabe, sondern die Sparmaßnahme.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Elegoo Centauri Carbon: Verschleißteile im Überblick

    Ein Drucker mit „Carbon“ im Namen zieht Nutzer an, die faserverstärktes Filament verarbeiten wollen – und genau das entscheidet über die Verschleißteilliste. Denn abrasives Material verändert die Rangfolge: Die Düse rutscht vom unauffälligen Kleinteil an die erste Stelle, und die Frage nach dem richtigen Düsenwerkstoff wird zur wichtigsten Kaufentscheidung überhaupt. Dieser Artikel sortiert, was an der Centauri-Reihe verschleißt, welche Ersatzteile Elegoo selbst führt, und wo der Hersteller schlicht kein Intervall nennt.

    Das Wichtigste in Kürze

    • Elegoo führt für die Centauri-Reihe ein überschaubares, klar benanntes Ersatzteilprogramm: Hotend, BiMetall-Düse einzeln und im Vierer-Set, PEI-Platte und ein All-in-One-Hotend-Kit.
    • Für den Centauri Carbon 2 nennt Elegoo 256 × 256 × 256 mm Bauraum, 500 mm/s und eine Düsentemperatur bis 350 °C; Multicolor läuft über CANVAS.
    • Die harte Zahl zum Verschleiß kommt nicht von Elegoo, sondern von E3D: Eine 0,4-mm-Messingdüse war nach 250 g Carbon-Filament zerstört, eine Düse aus gehärtetem Stahl überstand 2,5 kg.
    • Ein Wechselintervall für Düse, Platte oder Hotend nennt Elegoo nicht. Das ist ehrlich, weil die Lebensdauer fast vollständig vom Material abhängt – aber es heißt auch: Du musst nach Symptomen gehen, nicht nach Kalender.
    • Eine BiMetall-Düse ist nicht automatisch dasselbe wie eine gehärtete Stahldüse – wie sich beide mit Fasermaterial zueinander verhalten, ist nicht in Zahlen belegt.
    Nssnlur PEI-Druckplatte für Centauri Carbon, 260x271 mm, doppelseitig
    Nssnlur PEI-Druckplatte für Centauri Carbon, 260×271 mm, doppelseitig

    19,99 € (Stand: 19.08.2026)

    Für alle, die nicht warten wollen, bis das Bauteil abgekühlt ist, bevor der nächste Druck startet: Ein zweites beschichtetes Federstahlblech ist das Zubehör mit dem größten Alltagsnutzen, weil es zugleich der Ersatz für ein zerkratztes Blech ist. Prüfe vor dem Kauf das Maß deines Druckbetts und die Oberfläche – texturiert und glatt verhalten sich beim Ablösen völlig unterschiedlich.

    Auf Amazon ansehen

    Was an der Centauri-Reihe verschleißt – und was nicht

    Die Centauri-Modelle sind geschlossene Geräte, die auf hohen Durchsatz ausgelegt sind. Daraus folgt die Verschleißliste fast von selbst, und sie unterscheidet sich in einem Punkt deutlich von der eines offenen Einsteigergeräts: Der heiße Bauraum entlastet die Haftung, belastet aber alles, was aus Kunststoff besteht und in der Nähe der Heizzone sitzt.

    Vier Gruppen lohnen die Unterscheidung. Die Hotend-Seite: Düse, Heizblock, Heizpatrone, Thermistor und die Kunststoffführung, über die das Filament in die Schmelzzone läuft. Die Bettseite: das beschichtete Federstahlblech, dessen Haftschicht ein reines Verbrauchsgut ist. Die Bewegung: Riemen, Führungen und Lager der Portalmechanik. Die Luft: Bauteil- und Hotend-Lüfter, deren Lager mit der Zeit laut werden – im geschlossenen Gehäuse arbeiten sie bei höherer Umgebungstemperatur als bei einem offenen Gerät.

    Nicht auf diese Liste gehören Mainboard, Netzteil, Motoren und Display: Sie fallen aus, aber sie verschleißen nicht planmäßig. Die Besonderheit der Centauri-Reihe steckt im Anspruch – ein Gerät, das laut Hersteller bis 350 °C an der Düse und 500 mm/s fährt, wird selten mit einer Rolle PLA im Monat betrieben. Hohe Durchsätze und technische Materialien beschleunigen jede Position dieser Liste.

    Wann welches Teil raus muss

    Die ehrliche Vorbemerkung zuerst: Elegoo nennt für Düse, Hotend und PEI-Platte kein Wechselintervall. Weder in Druckstunden noch in Kilogramm. Das ist kein Versäumnis – jede solche Zahl wäre ohne Angabe des Materials wertlos. Belegt sind stattdessen Messreihen anderer Quellen, und die sind eindeutig genug:

    • 250 g Carbon-Filament reichten bei E3D aus, um eine 0,4-mm-Messingdüse zu zerstören. Als Faustregel nennt E3D „rund drei Messingdüsen pro Spule“ bei abrasivem Material.
    • 2,5 kg faserverstärktes Filament überstand im selben Zusammenhang eine Düse aus gehärtetem Stahl – Faktor zehn gegenüber Messing.
    • 360 g Carbon-PETG führten bei CNC Kitchen zu massivem Düsenverschleiß, während über 1.000 Druckstunden mit Standardmaterial keine deutlichen Spuren hinterließen.

    Übersetzt: Mit PLA und PETG hält eine Düse sehr lange. Sobald Carbon- oder Glasfaseranteil im Spiel ist, zählt nicht die Zeit, sondern das durchgesetzte Gewicht. Wie sich die Fasersorten unterscheiden, steht im Überblick zum Carbonfilament.

    Ohne Zahl erkennst du den Wechselzeitpunkt an drei Symptomen. Erstens driften die Maße: Wände werden dicker, Bohrungen enger, und eine frische Flusskalibrierung verschiebt das Problem nur, statt es zu lösen. Zweitens wird das Druckbild unruhig: ausgefranste Kanten, ungleichmäßige Linienbreiten, mehr Fäden bei unveränderten Einstellungen. Drittens fällt die Haftung punktuell aus: Wenn das Teil in der Blechmitte nicht mehr hält, obwohl du sauber mit Isopropanol entfettet hast, ist die Beschichtung dort durch. Mehr dazu im Artikel zur PEI-Druckplatte.

    Abrasiv drucken: was der Name „Carbon“ für die Düse bedeutet

    Faserverstärktes Filament besteht aus einem normalen Kunststoff – meist PLA, PETG, PA oder PC – mit eingemischten Kurzfasern aus Kohlenstoff oder Glas. Diese Fasern sind deutlich härter als Messing und schleifen bei jedem Durchlauf an der Innenwand der Düsenbohrung. Der Bohrungsdurchmesser wächst, die Austrittskante rundet ab – und beides zusammen ergibt exakt die drei Symptome von oben.

    Deshalb ist die Werkstofffrage bei diesem Gerät der Kern der Zubehörplanung. Die Unterschiede zwischen den Werkstoffen stehen im Überblick zu Düsen für 3D-Drucker; welcher Werkstoff wann nötig ist, behandelt der Artikel zur gehärteten Düse.

    Oft übersehen: Abrasives Material greift auch jede Kunststoffführung an, durch die es davor läuft. Wo ein PTFE-Stück im Filamentweg sitzt, ist es bei Fasermaterial ein Verschleißteil.

    BiMetall, gehärteter Stahl, Messing – vorsichtig sortiert

    Elegoo führt als Ersatzteil ausdrücklich eine BiMetall-Düse, einzeln und im Vierer-Set. „BiMetall“ beschreibt eine Bauweise aus zwei Werkstoffen: ein gut wärmeleitender Körper und ein anders gearteter Bereich an der verschleißkritischen Spitze. Zweck ist, Wärmeleitung und Verschleißfestigkeit zu kombinieren.

    Hier ist Vorsicht angebracht, und zwar ausdrücklich: Eine BiMetall-Düse ist nicht dasselbe wie eine gehärtete Stahldüse. Die Bauweisen unterscheiden sich, und es liegt keine Herstellerangabe vor, die beide Varianten am Centauri im Dauerbetrieb mit faserverstärktem Material gegeneinander in Zahlen setzt. Die E3D-Werte oben gelten für Messing und für gehärteten Stahl – sie lassen sich nicht ungeprüft auf eine BiMetall-Ausführung übertragen, weder nach oben noch nach unten.

    Die praktische Konsequenz ist trotzdem einfach: Wer regelmäßig mit Faseranteil druckt, kauft die Düse nicht einzeln, sondern im Vorratspack – genau dafür führt Elegoo das Vierer-Set.

    2 Stück Keramik-Hotend für Centauri Carbon, Hochtemperatur-Druckkopf
    2 Stück Keramik-Hotend für Centauri Carbon, Hochtemperatur-Druckkopf

    28,98 € (Stand: 19.08.2026)

    Für alle, die faserverstärktes Material verarbeiten und ein Ersatzteil im Schrank haben wollen, bevor mitten im Druck die Maße wegdriften. Ein komplettes Hotend spart gegenüber dem Einzelteiltausch Zeit und Fehlerquellen, weil Heizzone und Düse als Einheit gewechselt werden. Prüfe vor dem Kauf, welche Hotend-Ausführung und welcher Düsendurchmesser zu deinem Modell gehören.

    Auf Amazon ansehen

    Passt das zu meinem Gerät? Die vollständige Teileliste

    Elegoos FDM-Programm umfasst neben der Neptune-4-Reihe die Modelle Centauri Carbon, Centauri Carbon 2 Combo, Centauri 2 und den großformatigen OrangeStorm Giga. Ersatzteile sind zwischen diesen Baureihen nicht beliebig austauschbar. Die folgende Liste ordnet, was als Verschleißteil zu planen ist.

    Teil Was zu beachten ist Bezugsweg
    Düse vom Hersteller als BiMetall-Ausführung geführt, einzeln und im Vierer-Set Hersteller und Handel; Bauform vorher prüfen
    Hotend komplett Heizzone samt Düse als Baugruppe – der schnellste Weg zurück in den Betrieb Hersteller und Handel
    All-in-One-Hotend-Kit Kit-Variante des Herstellers, sinnvoll, wenn mehrere Kleinteile gleichzeitig fällig sind Hersteller
    PEI-Platte Verbrauchsteil ohne Verfallsdatum; Maß und Oberfläche entscheiden Hersteller und freier Handel
    Filamentführung aus Kunststoff bei faserverstärktem Material ein Verschleißteil, nicht ein Dauerbauteil Hersteller; Meterware im Handel
    Lüfter Bauteil- und Hotend-Lüfter; im geschlossenen Gehäuse thermisch stärker belastet Hersteller
    Riemen und Führungen Spannung regelmäßig kontrollieren, tauschen nur bei sichtbarem Schaden Hersteller
    Werkzeug und Reinigung Nadeln, Messingbürste, Isopropanol, Kunststoffspachtel freier Handel

    Die Kurzfassung für den Einkauf: Alles, was die Heizzone berührt, kaufst du nur mit ausdrücklicher Modellangabe. Alles, was Fläche, Schlauch oder Werkzeug ist, kannst du frei wählen. Nennt eine Angebotsbeschreibung deine Modellbezeichnung nicht, passt es im Zweifel nicht. Was ein komplettes Hotend gegenüber Einzelteilen leistet, steht im Artikel zum kompletten Hotend.

    Multicolor über CANVAS: was das für den Verschleiß heißt

    Beim Centauri Carbon 2 läuft Mehrfarbdruck über CANVAS. Für die Zubehörplanung zählt dabei weniger die Farbanzahl als eine Nebenwirkung, die alle Mehrfarbsysteme teilen: Jeder Farbwechsel bedeutet zusätzliche Bewegung im Filamentweg, zusätzliches Spülmaterial und zusätzliche Rückzüge.

    Konkret heißt das: Ein Gerät im Mehrfarbbetrieb setzt bei gleicher Druckzeit Verschleiß an Filamentführungen und Antriebsrädern schneller um als im Einfarbbetrieb. Besonders die Kombination aus faserverstärktem Filament und Mehrfarbdruck belastet den Filamentweg doppelt – plane Führungsteile dann als reguläre Verbrauchsposition ein.

    Düse und Hotend wechseln – Schritt für Schritt

    1. Filament entladen und den Druckkopf über das Gerätemenü auf Wechseltemperatur bringen. Erkaltetes Material im Kanal ist die häufigste Ursache für einen hakeligen Wechsel und für abgerissene Kunststoffreste im Gewinde.
    2. Am Heizblock gegenhalten, wenn du eine Einzeldüse löst. Ohne Gegenhalter überträgt sich das Moment auf die Halterung – das ist der Klassiker unter den teuren Fehlern.
    3. Nur mit Handschuh oder Zange arbeiten. Die Baugruppe hat Betriebstemperatur, und Wechseltemperatur heißt nicht handwarm.
    4. Dichtsitz säubern, bevor das neue Teil hinein kommt. Ein Krümel im Sitz ist der häufigste Grund für austretendes Material.
    5. Heiß nachziehen, falls die Bauart es vorsieht: warm anziehen, damit sich die Dichtstelle unter Betriebstemperatur setzt. Nicht mit Gewalt, sondern spürbar fest.
    6. Erste Schicht kalibrieren und den Fluss neu prüfen – besonders, wenn sich der Düsendurchmesser geändert hat. Ein kurzer Testdruck deckt Undichtigkeiten auf, bevor sie in die Lüfterabdeckung laufen.

    Die typischen Fehler sind schnell aufgezählt: kalt lösen, ohne Gegenhalter arbeiten, den Sitz nicht säubern und nach dem Wechsel sofort zwölf Stunden drucken lassen, ohne die erste Schicht anzusehen.

    Häufige Fragen

    Brauche ich für Carbonfilament zwingend eine andere Düse?

    Bei regelmäßigem Einsatz ja. Die belegten Zahlen sind eindeutig: Bei E3D war eine 0,4-mm-Messingdüse nach 250 g Carbon zerstört, eine Düse aus gehärtetem Stahl überstand 2,5 kg. CNC Kitchen kam mit Carbon-PETG nach 360 g zu massivem Verschleiß. Für einen einzelnen Testdruck lohnt der Wechsel nicht, für eine ganze Spule immer.

    Ist die BiMetall-Düse von Elegoo eine gehärtete Düse?

    Das lässt sich so nicht sagen. BiMetall bezeichnet eine Bauweise aus zwei Werkstoffen, die Wärmeleitung und Verschleißfestigkeit verbinden soll – das ist nicht identisch mit einer Düse aus gehärtetem Stahl. Ein Herstellervergleich beider Varianten im Fasermaterial-Dauerbetrieb liegt nicht vor. Wer viel abrasiv druckt, plant konservativ und legt sich Nachschub hin.

    Welche Werte gelten für den Centauri Carbon 2?

    Elegoo nennt für den Centauri Carbon 2 einen Bauraum von 256 × 256 × 256 mm, bis zu 500 mm/s und eine Düsentemperatur bis 350 °C; Mehrfarbdruck läuft über CANVAS. Für die Zubehörauswahl zählt vor allem der Bauraum, weil er das Plattenmaß bestimmt – miss dein Blech trotzdem nach.

    Wie oft muss die PEI-Platte getauscht werden?

    Elegoo nennt kein Intervall, und das ist die einzig ehrliche Antwort: Die Haltbarkeit hängt von Material, Düsenabstand und Reinigungsdisziplin ab. Reinige mit Isopropanol statt mit Aceton, hebele nie am heißen Blech und fasse die Druckfläche nur an den Kanten an. Getauscht wird, wenn die Beschichtung mechanisch weg ist – nicht nach Kalender.

    Fazit

    Beim Centauri ist die Zubehörfrage im Kern eine Materialfrage. Wer PLA und PETG druckt, kommt mit einer Düse und einem Blech sehr weit. Wer den Drucker so nutzt, wie sein Name es nahelegt, verschiebt die Rechnung deutlich: Dann ist die Düse das dominierende Verbrauchsteil, und der Vorratskauf im Set schlägt den Einzeltausch nach jedem Ausfall.

    Das Ersatzteilprogramm ist übersichtlich: Hotend, BiMetall-Düse einzeln und im Vierer-Set, PEI-Platte, All-in-One-Hotend-Kit. Was fehlt, sind Intervalle – jede Seite, die dir „alle sechs Monate“ verspricht, hat sich die Zahl ausgedacht. Halte dich an die drei Symptome: driftende Maße, unruhiges Druckbild, punktuell ausfallende Haftung.

    Jahreskosten: Bei Standardmaterial und moderater Nutzung bleibt es bei ein bis zwei Düsen und höchstens einem Blech im Jahr – ein niedriger zweistelliger Betrag. Mit regelmäßigem Faseranteil liegt der Posten nach der E3D-Faustregel von rund drei Messingdüsen pro Spule spürbar höher, weshalb sich dort jede verschleißfestere Ausführung nach wenigen Rollen rechnet. Filamentführungen kommen dazu, wenn du abrasiv und mehrfarbig zugleich druckst.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Bambu Lab P2S: Zubehör und Verschleißteile im Überblick

    Der P2S ist seit dem 14. Oktober 2025 auf dem Markt und gehört zur jüngsten Hotend-Generation von Bambu Lab – zusammen mit H2S, H2D, H2C und X2D. Für dich als Besitzer heißt das zwei Dinge: Die Teileversorgung ist gut, und fast jedes Bauteil, das du kaufst, muss zu genau dieser Familie passen. Wer eine Baugruppe aus der X1/P1- oder der A1-Reihe bestellt, hat ein Teil im Schrank, das nirgendwo hineinpasst. Dieser Artikel listet auf, was am P2S verschleißt, welche Intervalle belegt sind, wo der Hersteller schweigt und welche Teile du sinnvollerweise vorrätig hast.

    Das Wichtigste in Kürze

    • Der P2S nutzt die Hotend-Familie der H2-Reihe (H2S, H2D, H2C, P2S, X2D). Teile der X1/P1-Serie und der A1-Serie passen nicht.
    • Bambu Lab verkauft keine Einzeldüsen im Standardgewinde – die Düse ist Bestandteil der Hotend-Baugruppe. Das ist der wichtigste Satz für jede Kaufentscheidung an diesem Gerät.
    • Für den PTFE-Schlauch dokumentiert Bambu Intervalle bei der A1- und der X1-Serie. Für die neue Familie liegt keine vergleichbare Angabe vor – das schreiben wir so, statt eine Zahl zu erfinden.
    • Belegte Intervalle, die du übertragen kannst: Filamentschneider-Klinge alle drei Rollen, Gehäuse-Aktivkohlefilter alle drei Monate bei acht Betriebsstunden pro Tag.
    • AMS-Trockenmittel ist laut Bambu Lab nicht wiederverwendbar – nicht im Ofen regenerieren, sondern ersetzen.
    Hotend 0,4 mm für Bambu Lab X2D und P2S, gehärteter Stahl
    Hotend 0,4 mm für Bambu Lab X2D und P2S, gehärteter Stahl

    12,99 € (Stand: 19.08.2026)

    Das zentrale Verschleißteil dieser Gerätefamilie: Weil die Spitze nicht einzeln getauscht werden kann, ist die Hotend-Baugruppe zugleich Düsenersatz. Achte darauf, dass die Angabe ausdrücklich die H2-Familie mit P2S nennt, und wähle Durchmesser und Werkstoff passend zu deinem Material – gehärtet, wenn Carbon oder Glasfaser im Spiel sind.

    Auf Amazon ansehen

    Warum am P2S überhaupt etwas verschleißt

    Ein geschlossener CoreXY-Drucker ist mechanisch aufgeräumt, aber er arbeitet schnell und warm. Genau diese beiden Eigenschaften erzeugen den Verschleiß. Vier Baugruppen altern unabhängig voneinander.

    Die Düsenspitze. Sie ist die Stelle, an der jedes Korn Füllstoff vorbeimuss. E3D hat gemessen, dass eine Messingdüse mit 0,4 mm schon nach rund 250 g Carbonmaterial zerstört ist, während gehärteter Stahl etwa 2,5 kg übersteht – „rund drei Messingdüsen pro Spule“ ist die Faustformel des Herstellers. CNC Kitchen kam bei Carbon-PETG auf rund 360 g bis zum massiven Verschleiß, während dieselbe Düse mit Standardmaterial über 1.000 Druckstunden ohne deutliche Spuren durchhielt. Die Mechanik dahinter steht im Grundlagenartikel zu den Düsen im 3D-Drucker.

    Die Filamentführung. Zwischen Rolle beziehungsweise AMS und Extruder läuft das Material durch PTFE-Schläuche. Die glätten sich innen nicht mit der Zeit, sondern rauen auf, ovalisieren an Biegungen und sammeln Abrieb. Das Ergebnis ist Reibung, die der Extruder mitschleppen muss – und irgendwann als Unterextrusion sichtbar wird.

    Die Druckoberfläche. Die PEI-Beschichtung ist eine Verschleißschicht, keine Ewigkeitsgarantie. Sie verliert Haftung durch Fettfilm, durch zu tiefes Anfahren der ersten Schicht und durch Spachtel, mit denen Drucke abgehebelt werden.

    Alles, was sich dreht oder bewegt. Lüfter, Riemen, Extruder-Zahnräder und die Klinge des Filamentschneiders sind mechanische Teile mit endlicher Lebensdauer. Beim geschlossenen Gehäuse kommt der Aktivkohlefilter dazu, der schlicht gesättigt wird.

    Wann welches Teil raus muss

    Für den P2S selbst nennt Bambu Lab kein Wechselintervall für Hotend, Düse oder Druckplatte. Das ist keine Nachlässigkeit, sondern eine ehrliche Konsequenz: Die Lebensdauer hängt fast vollständig vom Material ab. Wer dir für diese Geräteklasse eine Stundenzahl nennt, hat sie sich ausgedacht.

    Belegt sind dagegen drei Angaben aus dem Bambu-Wiki, die du direkt anwenden kannst:

    • Filamentschneider-Klinge: alle drei Rollen. Sie ist billig, unscheinbar und die häufigste Ursache für Fehler beim Filamentwechsel.
    • Gehäuse-Aktivkohlefilter: alle drei Monate bei etwa acht Betriebsstunden pro Tag. Wer weniger druckt, streckt das Intervall entsprechend.
    • PTFE-Schlauch: dokumentiert für andere Serien – bei der A1-Serie alle sechs Rollen, bei Carbonmaterial alle zwei; bei der X1-Serie alle zehn Rollen, bei abrasivem Material alle fünf. Für die H2-Familie mit dem P2S liegt keine solche Angabe vor. Die Größenordnung der X1-Werte ist ein brauchbarer Anhalt, mehr aber auch nicht. Details dazu im Artikel zum PTFE-Schlauch.

    Wo keine Zahl existiert, entscheiden Symptome. Drei davon sind eindeutig:

    1. Die erste Schicht sitzt nicht mehr, obwohl kalibriert ist. Bei sauberer, entfetteter Platte deutet das auf eine abgenutzte Beschichtung – nicht auf einen Kalibrierfehler.
    2. Der Materialstrom bricht ein. Löcher in Oberflächen, dünne Wände, tickende Geräusche am Extruder: erst Reinigung und Flusskalibrierung, dann PTFE prüfen, dann Hotend.
    3. Die Verstopfung kommt zurück. Ein einzelner Clog ist normal. Wiederholt er sich nach jeder Reinigung binnen Stunden, ist die Innengeometrie hin – dann hilft nur die neue Baugruppe.

    Was die H2-Familie von X1/P1 und A1 unterscheidet

    Bambu Lab führt drei Hotend-Familien nebeneinander, die untereinander nicht kompatibel sind:

    Familie Gilt für Für dich am P2S
    X1/P1-Serie X1, X1C, X1E, P1P, P1S passt nicht
    A1-Serie A1 mini, A1, A2L passt nicht
    H2-Serie H2S, H2D, H2C, P2S, X2D deine Familie

    Praktisch bedeutet das: Du kaufst nie „eine Düse für Bambu“, sondern immer eine Baugruppe für eine bestimmte Serie. Und weil die H2-Familie fünf aktuelle Geräte umfasst, ist sie die Familie mit der derzeit besten Teileversorgung – ein Vorteil, der beim Blick auf die nächsten Jahre zählt.

    Einen echten Nachbau im klassischen Sinn gibt es hier nicht. Eine V6-Düse mit Standardgewinde kann jeder Zulieferer fertigen; eine Baugruppe mit herstellereigener Steckkontaktierung, Kühlkörpergeometrie und Sensorik nicht ohne Weiteres. Du wählst also nicht zwischen Original und Kopie, sondern zwischen Ausführungen innerhalb deiner Familie: unterschiedliche Düsendurchmesser und unterschiedliche Spitzenwerkstoffe. Welche Varianten für die H2-Familie gelistet sind, steht auf der jeweiligen Produktseite – erfinde hier nichts dazu, sondern lies die ausdrückliche Gerätefreigabe.

    Der Drittanbietermarkt ist trotzdem nicht leer. Micro Swiss, E3D, Bondtech, Phaetus, 3dSolex und Advanc3D sind im deutschen Fachhandel gelistet und bauen teils eigene Konstruktionen für Bambu-Geräte; Trianglelab ist vor allem über Marktplätze erhältlich. Entscheidend ist immer die genannte Serie, nicht der Markenname. Wie ganze Baugruppen einzuordnen sind, steht im Artikel zum kompletten Hotend. Wer viel Carbon oder Glasfaser verarbeitet, findet die Argumente für harte Spitzen im Artikel zur gehärteten Düse.

    Nssnlur texturierte PEI-Druckplatte für Bambu Lab P2S und X2D
    Nssnlur texturierte PEI-Druckplatte für Bambu Lab P2S und X2D

    21,99 € (Stand: 19.08.2026)

    Die zweite Platte ist das Zubehör, das im Alltag am meisten bringt: Ein Druck kann auskühlen, während der nächste schon läuft. Texturierte PEI-Oberflächen sind der unempfindliche Allrounder, glatte Platten liefern spiegelnde Unterseiten. Prüfe vor dem Kauf unbedingt das Maß deiner Bauplattform und ob die Platte für ein beheiztes, geschlossenes Gerät freigegeben ist.

    Auf Amazon ansehen

    Die Teileliste für den P2S

    Die folgende Liste ordnet nach Wechselhäufigkeit, nicht nach Preis. Sie ist als Einkaufsraster gedacht: Was du wirklich vorhalten solltest, steht oben.

    Teil Worauf es ankommt Wechsel
    Hotend-Baugruppe inkl. Düse nur H2-Familie; Durchmesser und Spitzenwerkstoff wählen nach Zustand
    Filamentschneider-Klinge Kleinteil, große Wirkung beim Materialwechsel alle 3 Rollen (Bambu-Wiki)
    Aktivkohlefilter relevant, weil das Gerät geschlossen ist alle 3 Monate bei 8 h/Tag
    PTFE-Schläuche Zuführung und interne Führung; Innendurchmesser beachten kein Wert für diese Serie belegt
    Druckplatte / Federstahlblech Beschichtung und Maß der Bauplattform bei Haftungsverlust
    Silikonsocke und Düsenwischer Verschleißteile, die oft übersehen werden bei Verkrustung oder Riss
    Lüfter (Bauteil-, Hotend-, Gehäuse-) Geräusch und Fördermenge sind die Indikatoren nach Zustand
    Riemen Spannung und Zahnbild prüfen, nicht blind tauschen selten, aber kontrollpflichtig
    Extruder-Zahnräder gefüllte Materialien schleifen die Zahnung bei Schlupf trotz Kalibrierung
    AMS-Trockenmittel laut Bambu Lab nicht wiederverwendbar bei Farbumschlag ersetzen
    Klebestift / Haftmittel Verbrauchsmaterial, kein Ersatz für saubere Platte laufend

    Wenn du den P2S mit einem AMS betreibst, kommen dessen eigene Verschleißpunkte dazu: Trockenmittel, Filamentführungen und die Sensorik im Einzug. Was dort typischerweise schiefgeht und wie du es eingrenzt, steht im Artikel zu den AMS-Störungen. Für die Druckoberfläche selbst lohnt der Blick in den Artikel zur PEI-Druckplatte – dort steht auch, warum Isopropanol allein Fettfilme nicht immer löst.

    Teile wechseln: die Reihenfolge, die Ärger spart

    1. Erst diagnostizieren, dann bestellen. Unterextrusion hat mindestens vier mögliche Ursachen. Reinigung, Flusskalibrierung und ein Blick auf den PTFE-Zustand kosten nichts und ersparen oft den Kauf.
    2. Warm entladen, kalt schrauben. Filament bei Betriebstemperatur herausfahren, dann abkühlen lassen und erst danach an der Baugruppe arbeiten.
    3. Vor dem Ziehen fotografieren. Ein Handyfoto der Steckerbelegung ist die billigste Versicherung. Stecker immer am Gehäuse anfassen, nie am Kabel.
    4. Baugruppe tauschen, nicht nachschrauben. Innerhalb einer verpressten Einheit lässt sich nichts nachziehen – austretendes Material heißt: neue Einheit.
    5. Kalibrieren. Nach jedem Hotend- oder Plattenwechsel gehören Erstschicht-Kalibrierung und eine kurze Flusskalibrierung dazu. Ohne sie fällt der neue Zustand schlechter aus als der alte.
    6. Verbrauchsteile im selben Zug erledigen. Wenn du das Gerät ohnehin offen hast: Klinge prüfen, Filterstand notieren, Düsenwischer ansehen.

    Die drei häufigsten Fehler: eine Baugruppe der falschen Familie bestellt, den Stecker nur halb eingerastet (das gibt Temperaturfehler mitten im Druck) und die Kalibrierung ausgelassen.

    Häufige Fragen

    Kann ich für den P2S einzelne Düsen kaufen?

    Nein. Bambu Lab verkauft keine Einzeldüsen im Standardgewinde; die Spitze ist Bestandteil der Hotend-Baugruppe. Ein Düsenwechsel ist an diesem Gerät also immer ein Baugruppenwechsel. Wer das Prinzip „Düse einzeln tauschen“ zurückhaben will, muss auf Drittanbieterkonstruktionen ausweichen, die das ausdrücklich für die eigene Geräteserie anbieten.

    Passen Teile vom P1S auf den P2S?

    Bei der Hotend-Baugruppe nicht: Der P1S gehört zur X1/P1-Familie, der P2S zur H2-Familie. Bei anderen Teilen musst du einzeln prüfen – die Namensähnlichkeit sagt nichts über die Bauform aus. Im Zweifel gilt die Regel dieser Seite: erst die ausdrückliche Freigabe des Anbieters lesen, dann bestellen.

    Wie oft muss ich den PTFE-Schlauch am P2S tauschen?

    Für diese Serie nennt Bambu Lab kein Intervall. Belegt sind Werte für andere Familien: zehn Rollen bei der X1-Serie, fünf bei abrasivem Material, sechs bei der A1-Serie und zwei bei Carbon. Nutze das als Größenordnung und entscheide am Zustand: Wird der Innenkanal matt, oval oder trägt er Ablagerungen, ist er fällig.

    Brauche ich eine zweite Druckplatte?

    Nötig ist sie nicht, praktisch schon. Der eigentliche Gewinn ist Zeit: Ein fertiger Druck kann auskühlen, während der nächste startet. Der zweite Grund ist Materialvielfalt – wer zwischen sehr unterschiedlichen Kunststoffen wechselt, fährt mit zwei getrennten Oberflächen sauberer.

    Fazit

    Der P2S ist teiletechnisch in einer komfortablen Lage: Seine Hotend-Familie deckt fünf aktuelle Geräte ab, entsprechend gut ist die Versorgung. Der einzige echte Stolperstein ist die Familienfrage – und die kostet nur dann Geld, wenn man sie ignoriert.

    Praktisch bevorratest du drei Dinge: eine Hotend-Baugruppe deiner Familie, Klingen für den Filamentschneider und einen Filtersatz. Alles Weitere kaufst du, wenn es fällig ist. Wer regelmäßig gefülltes Material druckt, plant zusätzlich eine gehärtete Spitze ein – nach den Messwerten von E3D ist das der Unterschied zwischen wenigen Hundert Gramm und mehreren Kilogramm Standzeit.

    Was das im Jahr bedeutet: Mit Standardmaterial landen die meisten P2S-Nutzer bei Klingen, einem Filtersatz und gelegentlich einer Platte – ein niedriger zweistelliger Betrag über zwölf Monate. Kommt eine Hotend-Baugruppe dazu, verschiebt sich das in den mittleren zweistelligen Bereich. Bei viel Carbon oder Glasfaser rechne mit dem Mehrfachen, weil die Spitze dann die bestimmende Größe ist.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Elegoo Neptune 4: Verschleißteile und Ersatzteile

    Die Neptune-4-Reihe ist für viele der erste Drucker, bei dem irgendwann ein Teil ersetzt werden muss – und genau dann beginnt das Problem. Die Angebote im Netz sind voll mit „passt für Elegoo Neptune“, aber die Reihe umfasst vier Modelle mit unterschiedlichen Baugrößen, und was für das eine passt, muss für das andere nicht stimmen. Dieser Artikel sortiert, was an einem Neptune 4 tatsächlich verschleißt, welche Ersatzteile Elegoo selbst benennt und wie du eine Fehlbestellung vermeidest.

    Das Wichtigste in Kürze

    • Die Reihe besteht aus Neptune 4, Neptune 4 Pro, Neptune 4 Plus und Neptune 4 Max – vier Geräte mit unterschiedlichen Bauräumen. Das Modell allein reicht als Bestellangabe nicht, die Variante gehört dazu.
    • Elegoo benennt als Ersatzteile Hotend, BiMetall-Düse einzeln und im Vierer-Set, PEI-Platte und ein All-in-One-Hotend-Kit.
    • Für Düse, Platte und Filamentführung nennt Elegoo kein Wechselintervall. Das ist sachlich richtig, weil die Lebensdauer vom Material abhängt – aber du musst nach Symptomen gehen statt nach Kalender.
    • Die belegten Verschleißzahlen stammen von E3D und CNC Kitchen: 250 g Carbon zerstörten eine 0,4-mm-Messingdüse, gehärteter Stahl hielt 2,5 kg, und über 1.000 Druckstunden mit Standardmaterial hinterließen keine deutlichen Spuren.
    • Den größten Alltagsnutzen haben ein zweites Druckblech, ein Düsenvorrat in Standardgröße und Reinigungsmaterial – in dieser Reihenfolge.
    Hotend-Kit für Elegoo Neptune 4 Plus und 4 Max, komplett mit 0,4-mm-Düse
    Hotend-Kit für Elegoo Neptune 4 Plus und 4 Max, komplett mit 0,4-mm-Düse

    16,99 € (Stand: 19.08.2026)

    Für alle, die eine verstopfte oder ausgeschliffene Heizzone nicht in Einzelteilen zerlegen wollen: Ein komplettes Hotend wird als Baugruppe getauscht, damit Düse, Heizblock und Führung zueinander passen. Das ist der schnellste Weg zurück in den Druckbetrieb und der sicherste bei einer Verstopfung, die sich nicht mehr freibrennen lässt. Prüfe vor dem Kauf, für welche Modellvariante der Reihe das Teil ausgewiesen ist.

    Auf Amazon ansehen

    Was an einem Neptune 4 verschleißt – und was nicht

    Die Neptune-4-Modelle sind Bettschieber in der klassischen Bauform: Das Druckbett bewegt sich in einer Achse, das Portal in den beiden anderen. Das ist gut reparierbar, weil fast jede Baugruppe frei zugänglich ist. Vier Gruppen lohnen die Unterscheidung. Die Hotend-Seite: Düse, Heizblock, Heizpatrone, Thermistor, Silikonabdeckung und die Kunststoffführung im Filamentweg. Die Bettseite: das beschichtete Federstahlblech mit seiner Haftschicht und die Magnetfolie darunter. Die Bewegung: Riemen, Rollen und Führungen; bei den großen Varianten Plus und Max zusätzlich belastet, weil mehr Masse bewegt wird. Die Luft: Bauteil- und Hotend-Lüfter, deren Lager mit der Zeit hörbar werden.

    Nicht auf diese Liste gehören Mainboard, Netzteil, Motoren und Display: Sie können ausfallen, aber sie verschleißen nicht planmäßig. Wer eine Rücklage für Verbrauchsmaterial bildet, verteilt sie fast vollständig auf Düse, Blech, Filamentführung und Lüfter. Und ein Detail wird gern unterschätzt: Bei einem Bettschieber wandert das Bauteil während des Drucks mit – je höher und schwerer das Objekt, desto mehr Beschleunigungskraft wirkt auf die Haftfläche.

    Wann welches Teil raus muss

    Die ehrliche Vorbemerkung zuerst: Elegoo nennt für Düse, Druckblech und Filamentführung kein Wechselintervall. Weder in Stunden noch in Kilogramm. Das ist keine Nachlässigkeit – eine solche Zahl wäre ohne Materialangabe wertlos. Belegt sind stattdessen Messreihen anderer Quellen:

    • 250 g Carbon-Filament reichten bei E3D aus, um eine 0,4-mm-Messingdüse zu zerstören; als Faustregel nennt E3D „rund drei Messingdüsen pro Spule“ bei abrasivem Material.
    • 2,5 kg faserverstärktes Material überstand im selben Zusammenhang eine Düse aus gehärtetem Stahl.
    • 360 g Carbon-PETG führten bei CNC Kitchen zu massivem Verschleiß, während über 1.000 Druckstunden mit Standardmaterial keine deutlichen Spuren hinterließen.

    Für den typischen Neptune-Betrieb mit PLA und PETG ist die letzte Zahl die wichtigere: Über tausend Stunden ohne deutlichen Verschleiß heißt, dass die Düse bei Standardmaterial kein Kalenderthema ist. Sie wird häufiger wegen einer Verstopfung getauscht als wegen Abnutzung. Ein Kontrollraster für die übrigen Baugruppen liefert der Wartungsplan.

    Ohne Zahl erkennst du den Zeitpunkt an drei Symptomen. Erstens driften die Maße: Wände werden dicker, Passungen enger, und eine frische Flusskalibrierung verschiebt das Problem nur. Zweitens wird das Druckbild unruhig: ausgefranste Kanten, wechselnde Linienbreiten, mehr Fäden bei unveränderten Einstellungen. Drittens fällt die Haftung punktuell aus: Kleinteile am Rand halten, das Teil in der Blechmitte löst sich – und eine gründliche Reinigung ändert daran nichts. Dann ist die Beschichtung dort durch, wie im Artikel zur PEI-Druckplatte beschrieben.

    Das Ersatzteilprogramm: Hotend, Düse, Platte, Kit

    Elegoo benennt vier Positionen ausdrücklich als Ersatzteile: das Hotend, die BiMetall-Düse einzeln und im Vierer-Set, die PEI-Platte und ein All-in-One-Hotend-Kit. Das ist ein überschaubares Programm, und die Auswahl ist damit einfacher, als sie in vielen Marktplatzangeboten wirkt.

    Wichtig ist die Abgrenzung zwischen den Varianten. Die Einzeldüse ist die Position für den Alltag: verstopft, beschädigt, oder ein anderer Durchmesser wird gebraucht. Das Vierer-Set ist der Vorratskauf für alle, die mit Faseranteil drucken oder mehrere Durchmesser im Wechsel fahren. Das komplette Hotend lohnt bei tiefer sitzenden Verstopfungen, das All-in-One-Kit, wenn mehrere Kleinteile gleichzeitig fällig sind.

    Zur BiMetall-Düse gehört eine Einordnung, die selten sauber gemacht wird: BiMetall ist nicht gleichbedeutend mit gehärtetem Stahl. Der Begriff beschreibt eine Bauweise aus zwei Werkstoffen, die Wärmeleitung und Verschleißfestigkeit verbinden soll. Eine Herstellerangabe, die eine solche Düse im Dauerbetrieb mit faserverstärktem Material in Kilogramm gegen Messing oder gehärteten Stahl stellt, liegt nicht vor. Wer dauerhaft abrasiv druckt, sollte deshalb vorsichtig planen – die Werkstofffrage erklärt der Artikel zur gehärteten Düse, die Bauformen im Überblick der Artikel zu Düsen für 3D-Drucker.

    ELEGOO magnetische PEI-Bauplatte 235x235 mm, flexibler Federstahl
    ELEGOO magnetische PEI-Bauplatte 235×235 mm, flexibler Federstahl

    19,99 € (Stand: 19.08.2026)

    Für alle, die ein zweites beschichtetes Federstahlblech im Wechsel fahren wollen, statt auf einer zerkratzten Fläche weiterzudrucken. Viele Bleche sind beidseitig nutzbar, was die Nutzungsdauer praktisch verdoppelt. Miss dein Druckbett vor der Bestellung nach – die Modelle der Reihe unterscheiden sich in der Bettgröße erheblich.

    Auf Amazon ansehen

    Vier Modelle, eine Reihe: worin sich 4, Pro, Plus und Max unterscheiden

    Zur Reihe gehören Neptune 4, Neptune 4 Pro, Neptune 4 Plus und Neptune 4 Max, wobei Plus und Max die großformatigen Varianten sind. Alles, was flächen- oder längenabhängig ist, unterscheidet sich damit zwischen den Modellen: Druckblech, Riemenlängen, teils auch Führungslängen.

    Daraus folgt eine Regel, die dir mehr Rücksendungen erspart als jede Produktbewertung: Miss nach, bevor du bestellst. Das gilt für Länge und Breite des Blechs, für die Blechdicke, weil sie in den Höhennullpunkt eingeht, und für Schlauchlängen. „Für Elegoo Neptune“ ohne Zusatz ist keine Kompatibilitätsaussage, sondern ein Suchbegriff.

    Umgekehrt sind Reinigungsnadeln, Messingbürste, Isopropanol, Kunststoffspachtel und Schmierfett modellunabhängig – einmal gekauft, über die gesamte Lebensdauer nutzbar.

    Passt das zu meinem Neptune? Die vollständige Teileliste

    Teil Was zu beachten ist Bezugsweg
    Düse vom Hersteller als BiMetall-Ausführung geführt, einzeln und im Vierer-Set Hersteller und Handel; Bauform vor dem Kauf abgleichen
    Hotend komplett Baugruppe aus Heizzone und Düse; der sichere Weg bei tiefsitzenden Verstopfungen Hersteller und Handel
    All-in-One-Hotend-Kit Kit-Variante des Herstellers für den Fall, dass mehrere Kleinteile zusammen fällig sind Hersteller
    PEI-Platte Verbrauchsteil; Maß, Blechdicke und Oberfläche entscheiden über die Passung Hersteller und freier Handel
    Filamentführung aus Kunststoff altert durch Hitze und Reibung; bei Fasermaterial deutlich schneller Hersteller; Meterware im Handel
    Heizpatrone und Thermistor Ausfallteile, keine klassischen Verschleißteile – Symptom sind Temperaturfehler Hersteller
    Lüfter Bauteil- und Hotend-Lüfter; ein lauter Lüfter kündigt den Ausfall an Hersteller
    Riemen und Rollen Spannung kontrollieren; Längen unterscheiden sich zwischen den Modellen Hersteller
    Antriebsrad im Extruder Zähne setzen sich mit Filamentstaub zu, bevor sie stumpf werden – erst reinigen Hersteller und Handel
    Werkzeug und Reinigung Nadeln, Messingbürste, Isopropanol, Kunststoffspachtel freier Handel

    Die Kurzfassung für den Einkauf: Alles, was die Heizzone berührt oder eine Länge hat, kaufst du nur mit ausdrücklicher Modellangabe. Alles, was Fläche, Werkzeug oder Verbrauchsmaterial ist, wählst du frei. Der PTFE-Schlauch ist der Grenzfall: als Meterware frei erhältlich, aber Innendurchmesser und Zuschnittlänge müssen stimmen. Was ein komplettes Hotend leistet, steht im Artikel zum kompletten Hotend.

    Original oder Nachbau?

    Die Antwort hängt davon ab, ob ein Teil eine Passform oder nur eine Funktion erfüllen muss.

    Kriterium Herstellerteil Freier Handel
    Preisklasse höher, dafür eindeutig zugeordnet niedriger, Streuung zwischen Anbietern
    Passform für die Modellvariante ausgewiesen muss selbst geprüft werden – Maß, Dicke, Länge
    Heizzonenteile die sichere Wahl nur mit ausdrücklicher Modellangabe
    Druckblech exaktes Maß, definierte Oberfläche große Auswahl, oft beidseitig nutzbar
    Verfügbarkeit an das Sortiment des Herstellers gebunden breit, Anbieter und Charge können wechseln
    Sinnvoll für Hotend, Kit, Sensorteile Zweitblech, Schlauch, Werkzeug, Verbrauchsmaterial

    Die pragmatische Einschätzung: Bleche, Schläuche, Reinigungs- und Werkzeugmaterial kaufst du frei und sparst spürbar. Bei allem, was in der Heizzone sitzt oder eine Sensorfunktion hat, ist das Herstellerteil die vernünftigere Wahl – nicht weil Fremdteile schlechter wären, sondern weil du die Passung ohne Datenblatt nicht prüfen kannst.

    Düse und Blech wechseln – Schritt für Schritt

    1. Filament entladen und das Hotend über das Menü auf Wechseltemperatur bringen. Kaltes Material im Kanal ist die häufigste Ursache für einen hakeligen Wechsel.
    2. Am Heizblock gegenhalten. Beim Lösen der Düse muss das Moment im Block bleiben und darf nicht auf die Halterung oder die Kabel wirken.
    3. Mit Handschuh oder Zange arbeiten. Wechseltemperatur heißt nicht handwarm – die Baugruppe hat Betriebstemperatur.
    4. Dichtsitz säubern, bevor die neue Düse hinein kommt. Reste im Sitz sind der häufigste Grund dafür, dass anschließend Material an der Heizzone austritt.
    5. Heiß nachziehen. Die Düse warm anziehen, damit sich die Dichtstelle unter Betriebstemperatur setzt – fest, aber ohne Gewalt.
    6. Blech kalt abnehmen, mit Isopropanol entfetten und ausgerichtet zurücklegen. Kein Aceton, kein Metallspachtel, und die Druckfläche nur an den Kanten anfassen.
    7. Höhennullpunkt und erste Schicht neu prüfen. Nach jedem Düsen- oder Blechwechsel Pflicht, weil sich Abstand und Blechdicke verändert haben können.

    Die typischen Fehler: kalt lösen, ohne Gegenhalter arbeiten, den Dichtsitz nicht säubern, ein schief aufgelegtes Blech – und nach dem Wechsel sofort einen langen Druck starten, ohne die erste Schicht anzusehen.

    Häufige Fragen

    Passen Teile vom Neptune 4 auch an den Neptune 4 Plus oder Max?

    Nicht pauschal. Alles, was von der Baugröße abhängt – Druckblech, Riemenlänge, Schlauchlänge –, unterscheidet sich zwischen den Modellen. Verlasse dich nicht auf die Reihenbezeichnung, sondern auf die ausdrückliche Angabe der Modellvariante und auf dein eigenes Maß.

    Wie oft muss ich die Düse wechseln?

    Elegoo nennt kein Intervall. Bei Standardmaterial ist das auch nicht nötig: CNC Kitchen sah nach über 1.000 Druckstunden keine deutlichen Verschleißspuren. Mit abrasivem Material kippt die Rechnung – bei E3D war eine 0,4-mm-Messingdüse nach 250 g Carbon zerstört, gehärteter Stahl hielt 2,5 kg. Gewechselt wird nach Symptomen: driftende Maße, unruhiges Druckbild, Verstopfungen, die sich nicht mehr lösen lassen.

    Lohnt sich das Vierer-Set gegenüber der Einzeldüse?

    Wenn du mehrere Durchmesser fährst oder regelmäßig faserverstärktes Material druckst, ja – dann ist der Vorrat der Normalfall, nicht die Ausnahme. Wer ausschließlich PLA und PETG mit einem Durchmesser druckt, kommt mit einer Ersatzdüse im Schrank lange aus.

    Was ist die sinnvollste erste Anschaffung?

    Ein zweites Druckblech: Ersatz und Arbeitserleichterung zugleich, weil du den nächsten Druck starten kannst, während das erste Blech abkühlt. Danach kommen eine Ersatzdüse in Standardgröße und Reinigungsmaterial.

    Fazit

    Die Neptune-4-Reihe ist beim Zubehör unkompliziert, solange du eine Regel einhältst: Die Modellvariante gehört in jede Bestellung. Vier Geräte mit unterschiedlichen Bauräumen bedeuten unterschiedliche Bleche, Riemen und Längen – daran scheitern die meisten Fehlkäufe.

    Das Ersatzteilprogramm des Herstellers ist klar benannt: Hotend, BiMetall-Düse einzeln und im Vierer-Set, PEI-Platte, All-in-One-Hotend-Kit. Was fehlt, sind Intervalle. Elegoo nennt keine, und das ist die einzig ehrliche Antwort, weil die Lebensdauer vom Material abhängt. Halte dich stattdessen an die drei Symptome: driftende Maße, unruhiges Druckbild, punktuell ausfallende Haftung.

    Jahreskosten: Bei Standardmaterial und normaler Nutzung bleibt es meist bei einer Düse, einem Blech und etwas Verbrauchsmaterial – ein niedriger zweistelliger Betrag im Jahr. Wer regelmäßig mit Faseranteil druckt, verschiebt den Posten nach oben, weil dann nach der E3D-Faustregel von rund drei Messingdüsen pro Spule die Düse zum dominierenden Verbrauchsteil wird. Lüfter und Filamentführung kommen unregelmäßig dazu.

    Wer parallel oder stattdessen einen Elegoo Centauri Carbon betreibt, findet dort die abweichende Teileliste – gleiche Marke heißt bei Elegoo nicht gleiches Hotend.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Bambu Lab X1C: Ersatzteile nach dem EOL bis 2031

    Der X1 Carbon ist seit dem 31. März 2026 abgekündigt – zusammen mit dem X1 und dem X1E. Neu kaufen kannst du ihn nicht mehr, und das muss dieser Artikel auch nicht schönreden. Was zählt, ist die andere Hälfte der Ankündigung: Bambu Lab hat die Ersatzteilversorgung bis zum 31. März 2031 zugesagt. Fünf Jahre sind für ein Gerät, das zu Hunderttausenden im Einsatz ist, eine belastbare Grundlage. Dieser Artikel zeigt, welche Teile der X1C braucht, welche Intervalle belegt sind, welche Teile er sich mit noch aktuellen Geräten teilt – und was nach 2031 offen bleibt.

    Das Wichtigste in Kürze

    • X1, X1C und X1E sind seit dem 31.03.2026 abgekündigt. Die Ersatzteilversorgung läuft bis zum 31.03.2031.
    • Was danach passiert, hat Bambu Lab nicht gesagt. Wir schreiben es deshalb auch nicht dazu – offen ist offen.
    • Der X1C gehört zur X1/P1-Hotend-Familie. Diese Familie umfasst auch den P1S, der weiterhin aktuell ist – der Teilepool bleibt damit größer als bei einem isoliert ausgelaufenen Gerät.
    • Belegtes Intervall aus dem Bambu-Wiki: PTFE-Schlauch alle zehn Rollen, bei abrasivem Material alle fünf. Filamentschneider-Klinge alle drei Rollen, Aktivkohlefilter alle drei Monate bei acht Stunden Betrieb pro Tag.
    • Bambu Lab verkauft keine Einzeldüsen im Standardgewinde – die Düse ist Teil der Hotend-Baugruppe.
    Hotend-Komplettset 0,4 mm für Bambu Lab X1 und X1C, mit Keramikheizung
    Hotend-Komplettset 0,4 mm für Bambu Lab X1 und X1C, mit Keramikheizung

    29,99 € (Stand: 19.08.2026)

    Das Teil, an dem an diesem Gerät alles hängt: Weil die Spitze nicht einzeln getauscht wird, ist die Baugruppe zugleich der Düsenersatz. Achte darauf, dass die X1/P1-Serie ausdrücklich genannt ist – Baugruppen der A1- oder der H2-Reihe passen nicht. Wer viel mit gefülltem Filament druckt, nimmt die gehärtete Ausführung.

    Auf Amazon ansehen

    Was das End of Life konkret bedeutet

    „Abgekündigt“ heißt: keine Neuproduktion, kein Neuverkauf über den Hersteller. Es heißt ausdrücklich nicht, dass das Gerät stehenbleibt. Bambu Lab hat für X1, X1C und X1E den 31.03.2026 als Stichtag der Abkündigung und den 31.03.2031 als Ende der zugesagten Ersatzteilversorgung genannt. Dieselbe Logik gilt für den P1P, der seit dem 10.02.2026 abgekündigt ist und bis zum 10.02.2031 versorgt wird.

    Drei Dinge folgen daraus für die Praxis:

    • Du hast einen Planungshorizont. Fünf Jahre reichen für jede normale Verschleißkette, ohne dass du in eine Teilelücke läufst.
    • Panikkäufe sind trotzdem falsch. Ein Lager voller Teile, die nie fällig werden, ist gebundenes Geld. Vorrat ja – aber gezielt, siehe weiter unten.
    • Was nach dem 31.03.2031 gilt, ist offen. Der Hersteller hat sich zur Zeit danach nicht geäußert. Ob dann noch Originalteile lieferbar sind, ob Restbestände abverkauft werden oder ob die Versorgung vollständig auf Drittanbieter und Gebrauchtmarkt übergeht, wissen wir schlicht nicht. Diese Lücke füllen wir nicht mit Vermutungen.

    Eine gute Nachricht steckt in der Baureihenlogik: Der X1C teilt seine Hotend-Familie mit der P1-Reihe – und der P1S ist weiterhin ein aktuelles Gerät. Teile dieser Familie werden also nicht allein für auslaufende Modelle produziert. Das ist kein Versprechen, aber ein handfester struktureller Vorteil gegenüber einem Modell, das als einziges seiner Bauart ausläuft.

    Was am X1C tatsächlich verschleißt

    Der X1C ist ein geschlossener CoreXY-Drucker mit Direktantrieb. Die Verschleißstellen sind über die Jahre gut dokumentiert und verteilen sich auf vier Gruppen.

    Die Düsenspitze in der Hotend-Baugruppe. Sie ist das schnellste Verschleißteil, sobald gefülltes Material ins Spiel kommt. E3D hat gemessen, dass eine Messingdüse mit 0,4 mm nach rund 250 g Carbonmaterial zerstört ist, während gehärteter Stahl etwa 2,5 kg übersteht – der Hersteller spricht von „rund drei Messingdüsen pro Spule“. CNC Kitchen kam mit Carbon-PETG auf rund 360 g bis zum massiven Verschleiß und dokumentierte zugleich über 1.000 Druckstunden mit Standardmaterial ohne deutliche Spuren. Das Material entscheidet also, nicht das Alter des Geräts. Die Grundlagen stehen im Artikel zu den Düsen im 3D-Drucker.

    Die Filamentführung. PTFE-Schläuche zwischen AMS, Zuführung und Extruder rauen innen auf, ovalisieren an Biegungen und sammeln Abrieb. Hier existiert für die X1-Serie ein belegtes Intervall, siehe nächster Abschnitt.

    Die Druckoberfläche. Die PEI-Beschichtung ist eine Verschleißschicht. Sie stirbt an Fettfilm, an zu tief eingestellter erster Schicht und an Spachteln, mit denen Drucke abgehebelt werden.

    Bewegte und gesättigte Teile. Lüfter, Riemen, Extruder-Zahnräder, die Klinge des Filamentschneiders und der Aktivkohlefilter im geschlossenen Gehäuse – nichts davon dramatisch, alles davon irgendwann fällig.

    Die belegten Intervalle – und wo der Hersteller schweigt

    Für die X1-Serie dokumentiert das Bambu-Wiki den PTFE-Schlauch alle zehn Filamentrollen, bei abrasivem Material alle fünf. Das ist die konkreteste Angabe für dieses Gerät, und sie ist praxisnah: Sie zählt Rollen, nicht Stunden. Mehr dazu im Artikel zum PTFE-Schlauch.

    Dazu kommen zwei weitere belegte Werte:

    • Filamentschneider-Klinge: alle drei Rollen. Ein Kleinteil, das für einen überproportionalen Anteil der Fehler beim Filamentwechsel verantwortlich ist.
    • Gehäuse-Aktivkohlefilter: alle drei Monate bei etwa acht Betriebsstunden pro Tag. Läuft dein Gerät seltener, streckt sich das Intervall entsprechend.

    Und jetzt der ehrliche Teil: Für Hotend, Druckplatte, Lüfter und Riemen nennt Bambu Lab kein Wechselintervall. Das ist konsequent, denn diese Teile altern materialabhängig. Wer dir eine Stundenzahl für ein X1C-Hotend nennt, hat sie sich ausgedacht. Es bleiben Symptome, und drei davon sind eindeutig:

    1. Wiederkehrende Verstopfung. Ein einzelner Clog gehört zum Betrieb. Kommt er nach jeder Reinigung binnen Stunden zurück, ist die Innengeometrie hin.
    2. Material tritt aus, wo es nicht soll. Klumpen am Heizblock oder eine Silikonsocke, die sich immer wieder vollsaugt: Bei verpressten Baugruppen lässt sich das nicht nachziehen.
    3. Haftungsverlust trotz sauberer, entfetteter Platte. Dann ist die Beschichtung durch, nicht die Kalibrierung schuld.

    Original, Drittanbieter, Gebrauchtteil

    Bei einem auslaufenden Gerät wird die Frage nach der Bezugsquelle wichtiger als bei einem aktuellen. Drei Wege stehen offen, und sie eignen sich für unterschiedliche Teile.

    Kriterium Originalteil Drittanbieter
    Verfügbarkeit zugesagt bis 31.03.2031, danach offen an keine Herstellerfrist gebunden
    Passform garantiert, ab Werk abgestimmt nur für ausdrücklich genannte Serien
    Sinnvoll bei Hotend, Elektronik, Sensorik, Mechanikteile Platten, PTFE, Filter, Klingen, Klebestift
    Slicer-Profile hinterlegt, nichts anzupassen Temperatur und Fluss meist nachzukalibrieren
    Risiko Fristende, danach keine Aussage falsche Serienangabe im Angebot

    Die Aufteilung ist pragmatisch: Alles, was tief in die Maschine eingreift – Hotend-Baugruppe, Sensorik, Elektronik –, kaufst du so lange wie möglich original. Alles, was funktional entkoppelt ist, deckt der Zubehörmarkt gut ab: Druckplatten in gängigen Maßen, PTFE-Schläuche, Aktivkohle, Klingen, Haftmittel. Diese Teile sind nicht an die Herstellerfrist gebunden – ein Punkt, der beim Stichwort EOL gern untergeht.

    Einen echten Nachbau des Bambu-Hotends im Sinne einer 1:1-Kopie gibt es nicht: Steckkontaktierung, Kühlkörpergeometrie und Sensorik sind gerätespezifisch. Was es gibt, sind eigenständige Konstruktionen von Fachanbietern. Micro Swiss, E3D, Bondtech, Phaetus, 3dSolex und Advanc3D sind im deutschen Fachhandel gelistet, Trianglelab vor allem über Marktplätze. Entscheidend ist immer die ausdrücklich genannte Serie. Wie ganze Baugruppen einzuordnen sind, steht im Artikel zum kompletten Hotend; wer abrasiv druckt, findet die Argumente im Artikel zur gehärteten Düse.

    YOOPAI doppelseitig texturierte PEI-Druckplatte, magnetisch, 257x257 mm
    YOOPAI doppelseitig texturierte PEI-Druckplatte, magnetisch, 257×257 mm

    16,23 € (Stand: 19.08.2026)

    Die Druckoberfläche ist das Teil, bei dem der Zubehörmarkt am breitesten aufgestellt ist – und damit unabhängig von jeder Herstellerfrist. Texturierte PEI-Platten sind der robuste Allrounder, glatte liefern spiegelnde Unterseiten. Prüfe vor dem Kauf das Maß deiner Bauplattform und die Freigabe für ein beheiztes, geschlossenes Gerät.

    Auf Amazon ansehen

    Die Teileliste für den X1C

    Sortiert nach Wechselhäufigkeit, nicht nach Preis. Die Spalte ganz rechts sagt dir, wo du das Teil realistisch bekommst – das ist bei einem auslaufenden Gerät die eigentlich interessante Information.

    Teil Intervall Bezug
    Hotend-Baugruppe inkl. Düse kein Intervall genannt, nach Zustand original (X1/P1-Familie), teils Drittanbieter
    PTFE-Schlauch alle 10 Rollen, abrasiv alle 5 breit verfügbar
    Filamentschneider-Klinge alle 3 Rollen original und Zubehörmarkt
    Aktivkohlefilter alle 3 Monate bei 8 h/Tag breit verfügbar
    Druckplatte / Federstahlblech bei Haftungsverlust Zubehörmarkt sehr breit
    Silikonsocke, Düsenwischer bei Riss oder Verkrustung original und Zubehörmarkt
    Lüfter (Bauteil-, Hotend-, Gehäuse-) nach Geräusch und Fördermenge original, Maße prüfen
    Riemen Kontrolle statt Kalender original
    Extruder-Zahnräder bei Schlupf trotz Kalibrierung original und Drittanbieter
    AMS-Trockenmittel bei Farbumschlag, nicht regenerierbar breit verfügbar
    Klebestift / Haftmittel laufend Zubehörmarkt

    Zur Druckoberfläche und ihrer Pflege lohnt der Blick in den Artikel zur PEI-Druckplatte.

    Vorrat anlegen: was sich lohnt und was nicht

    Die naheliegende Reaktion auf ein EOL-Datum ist der Großeinkauf. Das ist meistens die falsche Reaktion. Sinnvoll ist ein Vorrat dort, wo ein Teil dich stilllegt und wo Ersatz herstellergebunden ist.

    1. Eine Hotend-Baugruppe. Das einzige Teil, das dich zuverlässig für Tage lahmlegt, weil es keine Behelfslösung gibt. Wer produktiv druckt, hat eine im Schrank.
    2. Klingen und Filter. Klein, mit belegtem Intervall, planbar. Ein Jahresbedarf ist kein Risiko.
    3. PTFE-Schlauch nach Zählstand. Bei zehn Rollen pro Wechsel weißt du ungefähr, wie viel du im Jahr brauchst. Bei abrasivem Material verdoppelt sich das.
    4. Nicht bevorraten: Elektronik und Mechanik ohne Ausfallhinweis. Mainboards, Motoren oder Riemen auf Verdacht zu kaufen, bindet Geld für Teile, die statistisch nie fällig werden.

    Der zweite Teil der Vorsorge kostet nichts: Halte den Drucker sauber, kalibriere nach jedem Eingriff und notiere, welche Rolle wann durchgelaufen ist. Ein einfacher Zähler ist hier wertvoller als jede Ersatzteilkiste, weil die belegten Intervalle in Rollen gerechnet sind. Wie sich das in eine Routine übersetzt, steht im Wartungsplan für den 3D-Drucker.

    Häufige Fragen

    Kann ich meinen X1C nach 2031 noch benutzen?

    Benutzen kannst du ihn, solange er funktioniert – ein Abkündigungsdatum schaltet kein Gerät ab. Zugesagt ist die Ersatzteilversorgung bis zum 31.03.2031. Was danach gilt, hat der Hersteller nicht mitgeteilt, und wir spekulieren darüber nicht. Der Zubehörmarkt für Platten, PTFE, Filter und Klingen bleibt davon unberührt; bei herstellerspezifischen Baugruppen ist die Lage offen.

    Passt ein Hotend vom P1S auf den X1C?

    Beide gehören zur X1/P1-Hotend-Familie – das ist der Grund, warum die Teileversorgung für den X1C besser dasteht als bei einem einzeln auslaufenden Modell. Verlass dich trotzdem nie auf die Familienzugehörigkeit allein, sondern auf die ausdrückliche Gerätefreigabe des Anbieters. Was definitiv nicht passt, sind Baugruppen der A1-Serie und der H2-Familie mit H2S, H2D, H2C, P2S und X2D.

    Lohnt sich eine Reparatur überhaupt noch?

    Bei Verschleißteilen fast immer: Klinge, Filter, PTFE, Platte und Hotend sind Positionen, die im Verhältnis zum Gerätewert klein bleiben. Anders sieht es bei großen Baugruppen aus – da rechnet sich der Aufwand nur, wenn du das Gerät noch mehrere Jahre nutzen willst. Genau dafür ist das Datum 31.03.2031 der nützliche Anhaltspunkt: Es sagt dir, wie lange du auf Herstellerteile bauen kannst.

    Soll ich wegen des EOL jetzt aufrüsten?

    Nicht allein deswegen. Ein X1C, der sauber läuft und mit Standardmaterial betrieben wird, hat nach den Verschleißdaten von CNC Kitchen – über 1.000 Druckstunden ohne deutliche Spuren an der Düse – noch viel Weg vor sich. Der Umstieg lohnt sich, wenn du etwas brauchst, das dieses Gerät nicht kann, nicht wegen eines Datums im Kalender.

    Fazit

    Das EOL des X1C ist keine schlechte Nachricht, sondern eine planbare. Bis zum 31.03.2031 ist die Ersatzteilversorgung zugesagt; die Zeit danach hat der Hersteller offengelassen, und mehr lässt sich dazu ehrlich nicht sagen. Bis dahin gilt für dich dasselbe wie für jeden anderen Drucker: Intervalle einhalten, wo sie belegt sind, und nach Symptomen entscheiden, wo sie fehlen.

    Konkret heißt das: PTFE alle zehn Rollen, bei abrasivem Material alle fünf. Klinge alle drei Rollen. Filter alle drei Monate bei acht Stunden Betrieb pro Tag. Eine Hotend-Baugruppe der X1/P1-Familie im Schrank. Alles andere kaufst du, wenn es fällig ist – und für Platten, Schläuche, Filter und Kleinteile ist der Zubehörmarkt ohnehin unabhängig von jeder Herstellerfrist.

    Was das im Jahr bedeutet: Bei Standardmaterial und moderatem Betrieb bleiben Klingen, ein Filtersatz und ein bis zwei PTFE-Wechsel – zusammen ein niedriger zweistelliger Betrag über zwölf Monate. Kommt eine Hotend-Baugruppe oder eine neue Platte dazu, liegt das Jahr im mittleren zweistelligen Bereich. Wer regelmäßig Carbon oder Glasfaser druckt, rechnet mit dem Mehrfachen – dann bestimmt die Düsenspitze die Rechnung, und die gehärtete Ausführung amortisiert sich nach den Messwerten von E3D schnell.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • QIDI Q2 und Plus4: Verschleißteile im Überblick

    Wer einen QIDI Q2, Q2C oder Plus4 betreibt, hat ein Gerät mit viel Ausstattung – und eine Ersatzteillage, die deutlich schlechter dokumentiert ist als bei den großen Marken. Für Bambu Lab und Prusa lassen sich Wechselintervalle, Düsensysteme und Ersatzteilprogramme nachschlagen; für QIDI liegt uns nichts Vergleichbares vor. Dieser Artikel behauptet deshalb nicht, welches Teil passt. Er zeigt, wie du es an deinem Gerät selbst feststellst und welche Verschleißdaten unabhängig vom Druckerhersteller gelten.

    Das Wichtigste in Kürze

    • Zu QIDI liegen uns keine belegten Düsenstandards, keine Wartungsintervalle und keine Ersatzteilübersicht vor. Wer dir hier eine Gewindeangabe oder ein Intervall nennt, hat sie sich in aller Regel ausgedacht.
    • Belegte Modelle sind Q2, Q2C, Plus4, Q1 Pro, X-Max 3 und Max4. Zwischen diesen Baureihen liegen Jahre Entwicklung – eine gemeinsame Teilebasis ist nicht vorauszusetzen.
    • Die belastbaren Zahlen kommen vom Material, nicht vom Drucker: E3D nennt 250 g Carbon-Filament bis zur zerstörten Messingdüse und 2,5 kg für gehärteten Stahl.
    • Praktische Konsequenz: nachmessen und fotografieren statt nachschlagen. Gewinde, Länge, Blechmaß und Schlauchdurchmesser bestimmst du am Gerät.
    • Kaufe nur, was der Anbieter ausdrücklich für dein Modell freigibt – „passend für QIDI“ ohne Modellnennung ist keine Freigabe.
    2 Stück Bimetall-Quick-Swap-Düse 0,4 mm für QIDI Plus 4
    2 Stück Bimetall-Quick-Swap-Düse 0,4 mm für QIDI Plus 4

    25,99 € (Stand: 19.08.2026)

    Für alle, die regelmäßig gefülltes Filament verarbeiten und nicht alle paar Rollen eine neue Messingspitze einbauen wollen. Gehärtete Düsen halten faserverstärktes Material um ein Vielfaches länger aus. Prüfe vor dem Kauf, welches Modell der Anbieter ausdrücklich nennt, und vergleiche Gewinde, Gesamtlänge und Spitzenform mit dem Teil, das aktuell in deinem Drucker sitzt.

    Auf Amazon ansehen

    Was an einem QIDI verschleißt

    Unabhängig davon, wie gut ein Hersteller seine Teile dokumentiert: Die Physik ist bei jedem FDM-Drucker dieselbe. An Q2, Q2C und Plus4 verschleißen dieselben sechs Gruppen wie an jedem anderen Gerät dieser Klasse.

    Die Düsenspitze. Sie ist das Teil mit der kürzesten Lebensdauer, weil Filament an der Bohrungskante entlangschleift. Bei ungefülltem Material dauert das lange, bei carbon- oder glasfasergefülltem Material geht es schnell. Wie sich der Verschleiß mechanisch abspielt, steht im Grundlagenartikel zu den Düsen für 3D-Drucker.

    Die Hotend-Baugruppe. Heatbreak, Heizblock, Heizpatrone und Temperatursensor altern gemeinsam. Bei vielen aktuellen Geräten sind sie zu einer Einheit verpresst oder gesteckt, sodass der Tausch die ganze Gruppe betrifft – die Einordnung dazu liefert der Artikel zum kompletten Hotend.

    Die Druckfläche. Federstahlblech mit Beschichtung, meist PEI. Die Haftschicht ist ein Verbrauchsgut: Sie nutzt sich dort ab, wo du am häufigsten druckst, und lässt punktuell nach. Was das im Alltag bedeutet, beschreibt der Artikel zur PEI-Druckplatte.

    Die Filamentführung. PTFE gleitet hervorragend, altert aber unter Wärme und wird von gefülltem Material von innen ausgeschliffen. Ein aufgeweiteter Innendurchmesser erzeugt Fördersprünge, die wie ein Extruderproblem aussehen; der Artikel zum PTFE-Schlauch erklärt den Zusammenhang.

    Bewegung und Luft. Riemen längen sich, Zahnflanken runden ab, Umlenkrollen bekommen Spiel. Bauteil- und Hotend-Lüfter laufen bei jedem Druck mit und sind im geschlossenen Gehäuse stärker belastet.

    Dazu kommt das Extruder-Antriebsrad: Seine Zähne setzen sich mit Abrieb zu und verlieren den Griff, bevor etwas sichtbar kaputt ist. Reinigen hilft hier oft mehr als tauschen.

    Wann ein Teil raus muss – und wo uns die Zahl fehlt

    Hier beginnt der ehrliche Teil. Zu QIDI liegen uns keine veröffentlichten Wechselintervalle vor – weder für die Düse noch für den PTFE-Schlauch, das Blech oder die Riemen. Bei Bambu Lab lässt sich im Hersteller-Wiki nachlesen, nach wie vielen Filamentrollen der Schlauch fällig ist; bei Prusa gibt es eine dokumentierte Riemenkontrolle nach Druckstunden. Für QIDI existiert in unserer Faktenbasis nichts Gleichwertiges. Das ist keine Behauptung über die Qualität der Geräte, sondern eine Aussage über die Informationslage.

    Was trotzdem gilt, sind materialbezogene Messwerte aus unabhängigen Quellen. Sie hängen am Filament, nicht am Druckermodell:

    • 250 g Carbon-Filament reichten bei E3D, um eine 0,4-mm-Messingdüse sichtbar zu zerstören. Als Faustregel nennt E3D „rund drei Messingdüsen pro Spule“ bei abrasivem Material.
    • 2,5 kg desselben Materials überstand eine Düse aus gehärtetem Stahl.
    • 360 g Carbon-PETG führten bei CNC Kitchen zu massivem Verschleiß.
    • Über 1.000 Druckstunden mit Standardmaterial hinterließen bei CNC Kitchen dagegen keine deutlichen Spuren.

    Weil dir niemand ein Datum nennt, entscheidest du nach Symptomen. Drei davon sind eindeutig genug, um zu handeln. Erstens driftende Maße: Wände werden dicker, Bohrungen enger, und eine frische Flusskalibrierung verschiebt das Problem nur, statt es zu lösen. Zweitens ein unruhiges Druckbild: ausgefranste Kanten, wechselnd starke Linien, kleine Auswürfe an immer denselben Stellen. Drittens punktuell nachlassende Haftung: Wenn eine bestimmte Stelle des Blechs trotz sauberer Entfettung nicht mehr hält, ist die Beschichtung dort durch.

    Trag dir stattdessen eigene Termine ein: Riemenspannung sichten, Lüfter abhören, Blech reinigen. Wie so ein Rhythmus aussieht, steht im Wartungsplan. Ohne veröffentlichte Herstellerintervalle ist der eigene Plan die einzige Struktur, die du hast.

    Original, Nachbau – oder erst einmal nachsehen?

    Bei den großen Marken ist die Frage klar gestellt: Original oder Drittanbieter. Bei QIDI liegt davor eine andere Frage – nämlich, welches Teil überhaupt verbaut ist. Solange die Bauform nicht feststeht, ist jeder Vergleich sinnlos.

    Kriterium Herstellerteil Drittanbieter
    Passform nach Modellbezeichnung bestellbar nur bei ausdrücklicher Modellfreigabe
    Verfügbarkeit abhängig vom Hersteller-Support, teils mit Versandweg kurzfristig, aber wechselnd
    Dokumentation Modellbezug vorhanden, Maße oft nicht Maße oft angegeben, Modellbezug oft pauschal
    Materialauswahl auf das Werksprogramm begrenzt breiter, inklusive gehärteter Varianten
    Risiko gering Fehlkauf, wenn du die Bauform nicht selbst geprüft hast
    Sinnvoll für Baugruppen, Elektronik, alles Gesteckte Blech, Schlauch, Werkzeug, gehärtete Düsen

    Die pragmatische Linie: Alles, was in einen Stecker geht oder Teil einer Messkette ist, kaufst du beim Hersteller oder bei einem Händler, der dein Modell ausdrücklich nennt. Alles, was du selbst ausmessen kannst – Blech, Schlauchmeterware, Werkzeug –, kaufst du frei, sobald du die Maße hast. Bei gefülltem Material rechnet sich die härtere Spitze am schnellsten; der Artikel zur gehärteten Düse erklärt die Werkstoffe.

    PTFE-Schlauch 5 m mit Cutter, 2 mm ID x 4 mm OD
    PTFE-Schlauch 5 m mit Cutter, 2 mm ID x 4 mm OD

    10,99 € (Stand: 19.08.2026)

    Für alle, die die Filamentführung selbst erneuern wollen, statt auf ein konfektioniertes Ersatzteil zu warten. Schlauch als Meterware ist eines der wenigen Teile, die du ohne Modellfreigabe kaufen kannst – vorausgesetzt, du misst vorher Innen- und Außendurchmesser sowie die benötigte Länge an deinem Gerät nach und schneidest sauber rechtwinklig ab.

    Auf Amazon ansehen

    Passt das zu meinem QIDI? Die Teileliste

    Die folgende Liste nennt die Verschleißpositionen und – ehrlicher als jede Kompatibilitätstabelle – wie du die passende Ausführung ermittelst. Wo in der Spalte „Woher du es weißt“ nicht „Handbuch“ steht, hilft nur der Blick auf das ausgebaute Teil.

    Teil Was du prüfen musst Woher du es weißt
    Düse Gewinde, Gesamtlänge, Spitzenform, Bohrung altes Teil ausbauen, messen, fotografieren
    Hotend-Baugruppe ob Düse einzeln tauschbar ist oder die Einheit gewechselt wird Handbuch, sonst Sichtprüfung am Druckkopf
    Heizpatrone, Thermistor Steckertyp und ob separat lösbar Foto vor dem Abziehen
    Silikonsocke Heizblockform und Ausschnitte vorhandene Socke abziehen und vergleichen
    Federstahlblech Kantenmaß, Ausschnitte, Beschichtung, Seitigkeit Blech mit dem Lineal messen
    PTFE-Führung Innen- und Außendurchmesser, Länge Messschieber am alten Schlauch
    Riemen Zahnprofil, Breite, Länge oder Meterware Zähne auszählen und Breite messen
    Lüfter Kantenmaß, Bauhöhe, Spannung, Steckertyp Aufdruck auf dem Lüftergehäuse
    Extruder-Antriebsrad Bohrung, Außendurchmesser, Zahnung ausgebautes Rad messen
    Filtermaterial Einbaumaß und Tiefe Einschub ausmessen, Zuschnittware zurechtschneiden
    Werkzeug, Reinigung nichts – modellunabhängig frei kaufbar

    Wichtig: Q2, Q2C, Plus4, Q1 Pro, X-Max 3 und Max4 sind eigenständige Baureihen. Dass ein Teil an einem davon sitzt, sagt nichts über die anderen. „Passend für QIDI“ ohne Modellnennung ist keine Freigabe, sondern ein Werbetext.

    Die fünf Maße, die du selbst nimmst

    Ein Messschieber und zehn Minuten ersetzen hier die Kompatibilitätstabelle, die es nicht gibt. Nimm die Maße einmal auf und notiere sie.

    1. Düsengewinde und Gesamtlänge. Baue die vorhandene Düse aus und miss Gewindedurchmesser, Gewindelänge und die Gesamtlänge über alles. Die Gesamtlänge entscheidet, ob die Spitze am Ende an derselben Stelle sitzt – sonst stimmt der Abstand zum Bett nicht mehr.
    2. Blechmaß. Länge, Breite und die Lage der Ausschnitte. Miss das Blech, nicht den beworbenen Bauraum: Beides ist selten identisch.
    3. Schlauchdurchmesser. Innen- und Außendurchmesser der PTFE-Führung plus die eingebaute Länge.
    4. Riemenprofil. Breite messen, Zähne über eine definierte Strecke zählen. Daraus ergibt sich die Teilung.
    5. Lüfterdaten. Kantenmaß, Bauhöhe und die aufgedruckte Spannung. Ein Lüfter mit falscher Spannung läuft, aber nicht mit der vorgesehenen Leistung.

    Fotografiere jedes ausgebaute Teil vor einem Lineal – diese Bilder sind später mehr wert als jede Artikelbeschreibung.

    Düse und Blech wechseln – Schritt für Schritt

    1. Filament warm entladen, damit nichts im Schacht zurückbleibt.
    2. Gerät ausschalten und abkühlen lassen, bevor du Stecker löst. Bei geschlossenen Geräten dauert das länger, als es sich anfühlt.
    3. Alles fotografieren, was du abziehst: Steckerbelegung, Kabelführung, Lage der Silikonsocke.
    4. Düse lösen, wie es dein Handbuch vorgibt. Ist die Spitze Teil einer Baugruppe, wird die Einheit gewechselt – nicht mit Gewalt an der Spitze drehen.
    5. Dichtfläche säubern und Filamentreste entfernen, bevor das neue Teil sitzt.
    6. Neues Teil einsetzen und die Kabel so verlegen, dass nichts an der Lüfterhaube scheuert.
    7. Erste Schicht kalibrieren, danach eine kurze Flusskalibrierung. Nach jedem Wechsel der Düsengröße ist das Pflicht.
    8. Blech tauschen: kalt abnehmen, mit Isopropanol entfetten, ausgerichtet zurücklegen.

    Die typischen Fehler: heißes Nachziehen vergessen, wo es vorgesehen ist; ein Stecker, der nur halb einrastet und mitten im Druck einen Temperaturfehler auslöst; und ein Blech, das am warmen Bett mit dem Spachtel bearbeitet wird.

    Häufige Fragen

    Welche Düsen passen in den QIDI Q2 oder Plus4?

    Das lässt sich seriös nicht pauschal beantworten. Uns liegt kein belegter Düsenstandard für diese Geräte vor, und ein falsches Gewinde oder eine abweichende Gesamtlänge führt entweder zur Undichtigkeit oder zu einem falschen Abstand zum Bett. Der belastbare Weg: vorhandene Düse ausbauen, Gewinde und Gesamtlänge messen, fotografieren – und nur dort kaufen, wo dein Modell ausdrücklich genannt ist.

    Wie oft muss ich am QIDI die Düse oder den PTFE-Schlauch wechseln?

    Ein veröffentlichtes Intervall des Herstellers liegt uns nicht vor. Orientiere dich am Material: Mit ungefülltem Filament hielten Düsen bei CNC Kitchen über 1.000 Druckstunden ohne deutliche Spuren, mit Carbon-PETG war nach 360 g massiver Verschleiß erreicht. Den Schlauch beurteilst du optisch – bräunliche Verfärbung an der heißen Seite und ein aufgeweiteter Innendurchmesser sind die Signale.

    Sind Drittanbieterteile bei QIDI riskant?

    Riskant ist nicht der Drittanbieter, sondern die fehlende Prüfung. Bei Blech, PTFE-Meterware, Werkzeug und Reinigungsmaterial kannst du bedenkenlos frei kaufen, sobald du die Maße hast. Bei allem, was gesteckt wird oder Teil einer Messkette ist, kaufst du nur mit ausdrücklicher Modellfreigabe – oder direkt beim Hersteller.

    Lohnt sich ein Ersatzteilvorrat?

    Bei einer schwächer dokumentierten Marke mehr als bei den großen. Der Grund ist Zeit, nicht Geld: Fällt ein Teil aus und du musst erst klären, welche Ausführung du brauchst, steht der Drucker tagelang. Eine Ersatzdüse, ein zweites Blech und ein Meter Schlauch decken die meisten Stillstände ab.

    Fazit

    Die öffentlich verfügbare Teiledokumentation hält bei QIDI mit Bambu Lab und Prusa nicht mit. Für Q2, Q2C, Plus4, Q1 Pro, X-Max 3 und Max4 liegen uns weder Düsenstandards noch Wartungsintervalle noch eine Ersatzteilübersicht vor. Wer das vor dem Kauf weiß, kann es einplanen; wer es beim ersten Defekt merkt, verliert Zeit.

    Die Konsequenz ist unbequem, aber wirksam: Miss selbst nach, fotografiere jedes ausgebaute Teil, notiere die Maße – und behandle jede Angabe ohne konkrete Modellnennung als unverbindlich. Damit kaufst du sicherer ein als mit jeder Kompatibilitätsliste aus einem Forum.

    Jahreskosten: Mit ungefülltem Material bleibt es bei ein bis zwei Düsen und einem Blech im Jahr, also einem niedrigen bis mittleren zweistelligen Betrag. Bei faserverstärktem Filament verschiebt sich das deutlich nach oben, solange du bei Messing bleibst – nach der E3D-Faustregel von rund drei Messingdüsen pro Spule ist eine gehärtete Spitze nach kurzer Zeit die günstigere Wahl. Rechne bei einer schwächer dokumentierten Marke zusätzlich Zeit für die Teilesuche ein; sie ist der eigentliche Kostenfaktor.

    Die gleiche Ausgangslage – wenig dokumentierte Ersatzteile, kaum belegte Standards – gilt für Flashforge Adventurer 5M und AD5X.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Bambu Lab X2D: Zubehör und Verschleißteile

    Der X2D ist seit dem 14. April 2026 auf dem Markt und gehört technisch nicht in die Linie, aus der die meisten Umsteiger kommen. Wer aus einem X1C oder P1S wechselt und seine Ersatzteilschublade mitnimmt, stellt nach dem ersten Verschleißfall fest: Das Hotend passt nicht, und die Düse allein gibt es gar nicht zu kaufen. Dieser Artikel sortiert, welche Verschleißteile ein X2D wirklich braucht, welche Teile aus der alten Schublade weiterverwendbar sind und welche garantiert nicht.

    Das Wichtigste in Kürze

    • Der X2D gehört zur dritten Bambu-Hotend-Familie – gemeinsam mit H2S, H2D, H2C und P2S. Diese Familie ist mit der X1/P1-Serie und mit der A1-Serie nicht kompatibel.
    • Bambu verkauft keine Einzeldüsen im Standardgewinde. Die Düse ist Bestandteil der Hotend-Baugruppe – du tauschst immer die ganze Einheit.
    • Für diese Familie gibt es neben Messing- und gehärteten Ausführungen auch eine Wolframkarbid-Variante für abrasive Materialien.
    • Bambu dokumentiert Intervalle für PTFE-Schlauch, Schneidklinge und Gehäusefilter – für das Hotend selbst nennt der Hersteller kein Intervall.
    • Der teuerste Fehlkauf im Bambu-Kosmos ist ein Hotend der falschen Familie. Es sieht ähnlich aus, sitzt aber anders und lässt sich nicht umbauen.
    Hotend 0,4 mm für Bambu Lab X2D und P2S, gehärteter Stahl
    Hotend 0,4 mm für Bambu Lab X2D und P2S, gehärteter Stahl

    12,99 € (Stand: 19.08.2026)

    Das zentrale Verschleißteil dieser Geräteklasse: Weil die Düse fest zur Baugruppe gehört, ist das Hotend zugleich Ersatz- und Umrüstteil – neue Düsengröße heißt neue Einheit. Prüfe vor dem Kauf unbedingt, für welche Hotend-Familie die Einheit angeboten wird; die Bezeichnungen der drei Bambu-Familien ähneln sich stark.

    Auf Amazon ansehen

    Warum am X2D überhaupt etwas verschleißt

    Ein moderner CoreXY-Drucker altert an vier Stellen gleichzeitig, und keine davon hat mit der Druckqualität am ersten Tag zu tun. Erstens die Materialführung: Filament schleift auf seinem Weg vom Spulenhalter bis zur Spitze über Rollen, durch Schläuche und durch das Antriebsrad. Zweitens die heiße Zone, in der Metall bei jedem Druck ausdehnt und wieder schrumpft. Drittens die Bewegungsmechanik mit Riemen und Lagern. Viertens die Oberflächen, auf denen gedruckt wird.

    Am schnellsten geht die Düsenspitze. Sie ist die einzige Stelle, an der geschmolzenes Material unter Druck an einer engen Kante entlangschabt – und je nach Filament ist dieses Material selbst ein Schleifmittel. E3D gibt für eine Messingdüse in 0,4 mm rund 250 g Carbonfilament an, bis die Geometrie zerstört ist; gehärteter Stahl übersteht in derselben Messreihe rund 2,5 kg. CNC Kitchen kommt mit carbongefülltem PETG auf etwa 360 g bis zum massiven Verschleiß, misst dagegen bei Standardmaterial über 1.000 Druckstunden ohne deutliche Spuren. Beide Zahlen gelten für Düsen allgemein, nicht speziell für Bambu-Baugruppen – die Größenordnung ist trotzdem die richtige Planungsgrundlage.

    Der zweite Dauerläufer ist der PTFE-Schlauch. Er gleitet gut, altert aber mit Wärme und mechanischer Reibung, und ein aufgerauter Innenkanal erzeugt genau die Störungen, die man für Extruderprobleme hält. Dazu kommen Kleinteile, die selten jemand auf dem Zettel hat: die Klinge des Filamentschneiders, der Aktivkohlefilter der Einhausung, die Silikonsocke und das Trockenmittel im Multimaterialsystem.

    Die Hotend-Familie: der teuerste Fehlkauf im Bambu-Kosmos

    Bambu Lab betreibt drei Hotend-Systeme parallel, und sie sind untereinander nicht austauschbar:

    • Familie (a): X1-Serie und P1-Serie. Die große installierte Basis. X1, X1C und X1E sind seit dem 31.03.2026 abgekündigt, der P1P seit dem 10.02.2026 – Ersatzteile sind bis 2031 zugesichert.
    • Familie (b): A1-Serie. A1 mini, A1 und A2L. Die günstigsten Baugruppen im Programm.
    • Familie (c): H2-Serie, P2S und X2D. Hierhin gehört dein X2D – zusammen mit H2S, H2D und H2C.

    Diese Aufteilung ist der wichtigste Satz für jeden X2D-Besitzer: Ein Hotend aus der X1/P1-Schublade passt nicht. Es lässt sich nicht mit einem Adapter retten, nicht umbauen und nicht per Firmware kompatibel machen. Wer aus einem X1C umsteigt, hat mit hoher Wahrscheinlichkeit noch Ersatzhotends im Regal – die bleiben dort. Umgekehrt gilt dasselbe: Ein X2D-Hotend hilft dem alten Gerät nicht.

    Verschärft wird das durch die zweite Systementscheidung: Bambu verkauft keine Einzeldüsen im Standardgewinde. Es gibt kein M6, kein MK8, kein V6 – die Spitze ist fest Teil der Baugruppe. Damit fällt der ganze Zubehörmarkt weg, in dem eine Düse für kleines Geld getauscht wird. Du kaufst stattdessen eine komplette Einheit, und zwar auch dann, wenn du nur von 0,4 auf 0,6 mm wechseln willst. Wie sich die drei Familien im Detail unterscheiden, steht im Vergleich der Bambu-Hotend-Familien; die allgemeine Mechanik einer Hotend-Baugruppe erklärt der Artikel zum kompletten Hotend.

    Wann welches Teil raus muss

    Für einen Teil der Verschleißteile nennt das Bambu-Wiki klare Intervalle, für andere ausdrücklich keine. Diese Trennung ist wichtiger als jede Faustregel aus dem Forum:

    • PTFE-Schlauch: Für die A1-Serie nennt Bambu alle sechs Filamentrollen, bei Carbonmaterial alle zwei. Für die X1-Serie alle zehn Rollen, bei abrasivem Material alle fünf. Für die dritte Familie liegt keine eigene Zahl vor – die X1-Werte sind die nähere Orientierung, ersetzen aber keine Herstellerangabe. Mehr dazu im Artikel zum PTFE-Schlauch.
    • Klinge des Filamentschneiders: alle drei Rollen. Das ist das am häufigsten übersehene Teil überhaupt, weil eine stumpfe Klinge nicht ausfällt, sondern nur unsauber schneidet – und unsaubere Schnittkanten sind eine der häufigsten Ursachen für Ladefehler.
    • Aktivkohlefilter der Einhausung: alle drei Monate bei acht Stunden Betrieb pro Tag.
    • Trockenmittel im Multimaterialsystem: Bambu bezeichnet das Calciumchlorid-Granulat ausdrücklich als nachkaufbar, aber nicht wiederverwendbar. Die verbreitete Empfehlung, die Beutel im Ofen zu regenerieren, widerspricht der Herstellerangabe.
    • Hotend-Baugruppe: kein Intervall. Weder in Rollen noch in Stunden noch in Monaten. Wer dir hier eine Zahl nennt, hat sie geschätzt.

    Wo keine Zahl existiert, zählen Symptome. Drei rechtfertigen den Tausch der Baugruppe: Die Verstopfung kommt nach jeder Reinigung innerhalb weniger Stunden zurück. Material tritt seitlich am Heizblock aus oder verkohlt außen. Die Temperatur wird unruhig, das Aufheizen dauert spürbar länger als früher oder Drucke brechen mit Temperaturabweichung ab. Ein vierter Grund ist kein Verschleiß, sondern Absicht: der Wechsel der Düsengröße. Wer diese drei Punkte kennt, braucht keinen Kalender für das Hotend.

    Warum es hier keinen echten Nachbau gibt

    Bei einer V6-Düse mit M6-Gewinde konkurrieren Dutzende Hersteller. Bei einer proprietären Hotend-Baugruppe mit eigener Steckkontaktierung, eigener Kühlkörpergeometrie und integrierter Sensorik ist der Nachbaumarkt naturgemäß klein – und für die jüngste Bambu-Familie ist er noch dünner besetzt als für die etablierte X1/P1-Serie, für die es inzwischen Angebote von Fachanbietern gibt. Die realistische Entscheidung lautet deshalb nicht „Original oder Nachbau“, sondern „welche Ausführung innerhalb meiner Familie“.

    Ausführung Stärke Sinnvoll für
    Messing beste Wärmeleitung, günstigste Einheit PLA, PETG, ABS, ASA ohne Faseranteil
    gehärtet deutlich höhere Standzeit bei Schleifstoffen alle CF- und GF-Materialien, PLA Glow, Silk, Sparkle, Marble
    Wolframkarbid härteste angebotene Spitze dieser Familie Dauerbetrieb mit faserverstärkten Technikmaterialien
    Düsengröße 0,2 bis 0,8 Detailgrad gegen Durchsatz jede Größe ist eine eigene Baugruppe, kein Umbau

    Die Materialtabelle von Bambu ist dabei eindeutiger, als viele erwarten: Eine gehärtete Spitze ist nicht nur für Technikmaterialien vorgeschrieben, sondern auch für PLA-CF, PLA Glow, PLA Marble und PLA Sparkle. Genau hier verlieren Einsteiger ihre erste Baugruppe – Glow-Filament sieht harmlos aus und ist stark abrasiv. Warum das so ist, steht im Artikel zur gehärteten Düse.

    AMS-Trockenmittel, kompatibel mit Bambu Lab P1S und X1C AMS
    AMS-Trockenmittel, kompatibel mit Bambu Lab P1S und X1C AMS

    25,64 € (Stand: 19.08.2026)

    Für alle, die mit Multimaterialsystem drucken: Das Granulat ist laut Hersteller nachkaufbar, aber nicht wiederverwendbar – Nachschub gehört deshalb zum Verbrauchsmaterial, nicht zur Ausstattung. Prüfe vor dem Kauf, welche Beutelgröße und welche Fachanzahl dein System vorsieht.

    Auf Amazon ansehen

    Die Teileliste für den X2D

    Das braucht ein X2D über die Zeit – sortiert nach Häufigkeit des Tauschs:

    Teil Worauf achten Intervall
    Hotend-Baugruppe mit integrierter Düse Familie (c): H2-Serie, P2S, X2D – nichts aus X1/P1 oder A1 kein Herstellerintervall
    PTFE-Schlauch Innendurchmesser und Länge des Geräts, nicht nach Optik kaufen nach Rollenzahl, abrasiv deutlich früher
    Klinge des Filamentschneiders für die passende Toolhead-Generation alle drei Rollen
    Druckplatte Maß des Betts und Oberfläche (texturiert oder glatt) nach Zustand der Beschichtung
    Aktivkohlefilter nur bei eingehaustem Betrieb relevant alle drei Monate bei acht Stunden pro Tag
    Trockenmittel im Multimaterialsystem nicht regenerierbar nach Sättigung
    Silikonsocke passt nur zur jeweiligen Heizblockform wenn verkrustet oder eingerissen
    Lüfter, Riemen, Extruderräder Ersatzteile des Herstellers, keine Universalware selten, nach Geräusch und Zustand

    Zwei Dinge sind aus der alten Schublade weiterverwendbar: Verbrauchsmaterial ohne Gerätebezug – Klebestift, Isopropanol, Reinigungsfilament, Trockenmittel im Schüttgut – und in vielen Fällen die Bettoberfläche, sofern die Maße stimmen. Alles, was am Werkzeugkopf sitzt, ist familiengebunden. Für die Auswahl der Oberfläche hilft der Artikel zur PEI-Druckplatte, für Störungen im Materialwechsel der Artikel zu AMS-Störungen.

    Hotend wechseln in sechs Schritten

    1. Warm entladen. Filament bei Drucktemperatur herausfahren, damit nichts im Kanal zurückbleibt. Danach vollständig abkühlen lassen.
    2. Gerät ausschalten. Stecker werden nie unter Spannung gezogen – Heizpatrone und Sensor melden sonst Werte, auf die die Firmware sofort reagiert.
    3. Fotografieren. Ein Bild der Steckerbelegung vor dem Abziehen spart später Rätselraten. Immer am Gehäuse ziehen, nie am Kabel.
    4. Alte Einheit lösen. Ohne Gewalt. Wenn es klemmt, sitzt fast immer noch eine Schraube oder ein Clip.
    5. Neue Einheit setzen. Auf saubere Kabelführung achten, damit nichts an der Lüfterhaube scheuert, und die Silikonsocke korrekt aufziehen.
    6. Kalibrieren. Erstschicht- beziehungsweise Z-Offset-Kalibrierung, danach eine kurze Flusskalibrierung – besonders nach einem Größenwechsel der Düse.

    Die typischen Fehler: ein nur halb eingerasteter Stecker, der mitten im Druck einen Temperaturfehler auslöst; die vergessene Kalibrierung nach dem Düsenwechsel; und der Klassiker, das im Slicer hinterlegte Düsenprofil nicht anzupassen, sodass das Gerät mit falschem Durchmesser rechnet.

    Häufige Fragen

    Passt ein Hotend vom X1C in den X2D?

    Nein. Der X1C gehört zur ersten Familie, der X2D zur dritten. Die Baugruppen sind konstruktiv verschieden und lassen sich weder adaptieren noch per Firmware kompatibel machen. Das gilt in beide Richtungen und ist der teuerste Fehlkauf im Bambu-Zubehör.

    Kann ich nur die Düse tauschen, wenn sie verschlissen ist?

    Nein, und das ist kein Versehen, sondern Systementscheidung: Bambu verkauft keine Einzeldüsen im Standardgewinde. Die Spitze gehört zur Baugruppe, also wird die Baugruppe getauscht – auch beim Wechsel der Düsengröße.

    Brauche ich sofort eine Wolframkarbid-Ausführung?

    Nur, wenn du regelmäßig faserverstärkt druckst. Für PLA, PETG, ABS und ASA ohne Faseranteil reicht Messing, und die Wärmeleitung ist dort sogar besser. Sobald CF- oder GF-Material, PLA Glow oder Silk regelmäßig laufen, ist eine gehärtete Spitze Pflicht – die härtere Variante lohnt sich vor allem im Dauerbetrieb.

    Wie viele Ersatzteile sollte ich vorhalten?

    Eine Hotend-Baugruppe in der Größe, die du am meisten nutzt, dazu Schneidklingen und einen Satz PTFE. Der Grund ist Zeit, nicht Geld: Für ein defektes Hotend gibt es keine Behelfslösung, und Lieferzeiten bei einem erst seit April 2026 verfügbaren Gerät sind schwerer einzuschätzen als bei etablierten Serien.

    Fazit

    Der X2D ist kein X1C mit neuer Nummer. Er gehört in die dritte Hotend-Familie zusammen mit H2S, H2D, H2C und P2S, und diese Zugehörigkeit entscheidet über jedes Teil, das am Werkzeugkopf sitzt. Wer das einmal verinnerlicht hat, kauft nie wieder falsch – wer es überliest, kauft ein Hotend, das nirgends passt.

    Praktisch heißt das: eine Ersatzbaugruppe in der Standardgröße, eine gehärtete oder Wolframkarbid-Ausführung, sobald abrasives Material regelmäßig läuft, dazu Schneidklingen, PTFE und – bei eingehaustem Betrieb – Filter. Alles andere ist Bedarf nach Zustand.

    Jahreskosten: Bei überwiegend Standardmaterial bleibt es meist bei einer Hotend-Baugruppe pro Jahr plus Kleinteilen; das ist ein niedriger bis mittlerer zweistelliger Betrag. Wer viel faserverstärkt druckt, rechnet mit dem Zwei- bis Dreifachen oder investiert einmalig in die härtere Spitze und spart über die Standzeit.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Flashforge Adventurer 5M und AD5X: Verschleißteile

    Der Flashforge Adventurer 5M, der 5M Pro und der AD5X mit seinem integrierten Vierfarbsystem sind beliebte Einstiegs- und Mittelklassegeräte. Beim Zubehör stößt man allerdings schnell an eine Grenze, die mit dem Drucker nichts zu tun hat: Zu Flashforge liegen deutlich weniger belegte Angaben vor als zu den großen Marken – keine dokumentierten Düsenstandards, keine veröffentlichten Wartungsintervalle, keine öffentliche Ersatzteilübersicht. Dieser Artikel sagt deshalb nicht, welches Teil passt, sondern wie du es an deinem Gerät selbst bestimmst und welche Verschleißdaten unabhängig vom Hersteller gelten.

    Das Wichtigste in Kürze

    • Zu Flashforge liegen uns keine belegten Düsenstandards, keine Wartungsintervalle und keine Ersatzteilpreise vor. Jede Gewinde- oder Intervallangabe, die du im Netz findest, solltest du am eigenen Gerät gegenprüfen.
    • Belegte Modelle sind Adventurer 5M, 5M Pro und AD5X. Der AD5X bringt ein integriertes Vierfarbsystem mit – das erweitert die Verschleißliste um Filamentführung und Wechselmechanik.
    • Belastbar sind nur die materialbezogenen Messwerte: E3D nennt 250 g Carbon bis zur zerstörten Messingdüse, 2,5 kg für gehärteten Stahl.
    • Kaufregel: Maße nehmen, Teil fotografieren – und nur dort bestellen, wo dein Modell ausdrücklich genannt ist.
    • Frei kaufbar sind nur die Teile, die du selbst vermessen kannst: Blech, Schlauchmeterware, Filtermaterial, Werkzeug.
    Hotend-Kit für Flashforge Adventurer 5M und 5M Pro, komplett
    Hotend-Kit für Flashforge Adventurer 5M und 5M Pro, komplett

    17,99 € (Stand: 19.08.2026)

    Für alle, die gefülltes Filament verarbeiten und nicht alle paar Rollen eine neue Messingspitze einsetzen wollen. Gehärtete Ausführungen halten faserverstärktes Material um ein Vielfaches länger aus. Prüfe vor dem Kauf, welches Modell der Anbieter ausdrücklich nennt, und vergleiche Bauform, Gesamtlänge und Anschluss mit dem Teil, das aktuell in deinem Druckkopf sitzt.

    Auf Amazon ansehen

    Was am Adventurer 5M und AD5X verschleißt

    Die Verschleißliste ist bei jedem FDM-Drucker dieselbe – unabhängig davon, wie ausführlich der Hersteller sie dokumentiert. Sechs Gruppen sind relevant, beim AD5X kommt eine siebte dazu.

    Die Düsenspitze. Sie geht zuerst, weil Filament an der Bohrungskante entlangschleift. Bei ungefülltem Material dauert das lange, bei carbon- oder glasfasergefülltem Material sehr kurz. Die Mechanik dahinter steht im Grundlagenartikel zu den Düsen für 3D-Drucker.

    Die Hotend-Baugruppe. Heatbreak, Heizblock, Heizpatrone und Temperatursensor altern zusammen. Ob du an deinem Gerät die Spitze einzeln tauschst oder die Einheit als Ganzes, ist die entscheidende Frage vor jeder Bestellung – die Einordnung liefert der Artikel zum kompletten Hotend.

    Die Druckfläche. Beschichtetes Federstahlblech ist ein Verbrauchsgut. Es nutzt sich dort ab, wo du am häufigsten druckst, und lässt punktuell nach, während der Rest noch gut aussieht. Wie sich das entwickelt, beschreibt der Artikel zur PEI-Druckplatte.

    Die Filamentführung. PTFE altert unter Wärme und wird von gefülltem Material von innen ausgeschliffen. Der aufgeweitete Innendurchmesser erzeugt Fördersprünge, die wie ein Extruderfehler wirken; der Artikel zum PTFE-Schlauch erklärt den Zusammenhang.

    Bewegung und Luft. Riemen längen sich, Zahnflanken runden ab, Umlenkrollen bekommen Spiel. Bauteil- und Hotend-Lüfter laufen bei jedem Druck mit und gehören zu den Teilen, die man erst bemerkt, wenn sie lauter werden.

    Und beim AD5X das Vierfarbsystem. Ein integriertes Mehrfarbsystem bewegt bei jedem Farbwechsel Filament vor und zurück. Damit verschleißen zusätzlich die Führungswege, die Antriebsrollen und die Schneid- beziehungsweise Wechselmechanik. Der Punkt, den viele unterschätzen: Ein Mehrfarbdruck erzeugt Hunderte Wechsel, wo ein einfarbiger Druck keinen einzigen hat. Wie sich Störungen an solchen Systemen äußern und was meist dahintersteckt, steht im Artikel zu Störungen an Multimaterial-Systemen.

    Wann ein Teil raus muss – und wo die Zahl fehlt

    Der ehrliche Kern dieses Artikels: Zu Flashforge liegen uns keine veröffentlichten Wechselintervalle vor. Nicht für die Düse, nicht für den PTFE-Schlauch, nicht für Blech oder Riemen. Bei Bambu Lab lässt sich im Hersteller-Wiki nachlesen, nach wie vielen Filamentrollen ein Schlauch fällig wird und nach wie vielen Rollen die Klinge des Filamentschneiders; bei Prusa gibt es eine Riemenkontrolle nach Druckstunden. Für den Adventurer 5M, den 5M Pro und den AD5X existiert in unserer Faktenbasis nichts Vergleichbares.

    Belastbar sind dagegen die materialbezogenen Messwerte unabhängiger Quellen – sie hängen am Filament, nicht am Druckermodell:

    • 250 g Carbon-Filament reichten bei E3D, um eine 0,4-mm-Messingdüse sichtbar zu zerstören; als Faustregel nennt E3D „rund drei Messingdüsen pro Spule“ bei abrasivem Material.
    • 2,5 kg desselben Materials überstand eine Düse aus gehärtetem Stahl.
    • 360 g Carbon-PETG führten bei CNC Kitchen zu massivem Verschleiß.
    • Über 1.000 Druckstunden mit Standardmaterial hinterließen bei CNC Kitchen keine deutlichen Spuren.

    Ohne Herstellerzahl entscheidest du nach Symptomen. Drei sind eindeutig genug. Erstens driftende Maße: Wände werden dicker, Bohrungen enger, und eine frische Flusskalibrierung verschiebt das Problem nur. Zweitens ein unruhiges Druckbild: ausgefranste Kanten, wechselnd starke Linien, wiederkehrende Auswürfe an derselben Stelle. Drittens punktuell nachlassende Haftung: Wenn eine Stelle des Blechs trotz sauberer Entfettung nicht mehr hält, ist die Beschichtung dort durch.

    Weil der Kalender dir hier nicht hilft, setz dir eigene Termine: Riemenspannung sichten, Lüfter abhören, Blech reinigen, beim AD5X zusätzlich die Filamentwege kontrollieren. Ein fester eigener Rhythmus ersetzt hier das fehlende Herstellerintervall.

    Original, Nachbau – oder erst einmal nachsehen?

    Bei gut dokumentierten Marken lautet die Frage: Original oder Drittanbieter. Bei Flashforge steht davor eine andere – nämlich, welche Bauform überhaupt verbaut ist. Vor dieser Klärung ist jeder Vergleich wertlos.

    Kriterium Herstellerteil Drittanbieter
    Passform über die Modellbezeichnung bestellbar nur bei ausdrücklicher Modellfreigabe
    Dokumentation Modellbezug ja, Maße meist nicht Maße oft ja, Modellbezug oft pauschal
    Auswahl auf das Werksprogramm begrenzt breiter, inklusive gehärteter Varianten
    Risiko gering Fehlkauf ohne eigene Maßprüfung
    Sinnvoll für Baugruppen, Elektronik, Wechselmechanik Blech, Schlauch, Filtermaterial, Werkzeug

    Die Faustregel: Alles, was gesteckt wird, Teil einer Baugruppe ist oder zur Farbwechselmechanik gehört, kommt vom Hersteller oder von einem Anbieter, der dein Modell ausdrücklich nennt. Alles, was du selbst vermessen kannst, kaufst du frei. Und wer regelmäßig gefülltes Material druckt, spart mit einer härteren Spitze am schnellsten – die Werkstoffunterschiede erklärt der Artikel zur gehärteten Düse.

    TIOPY PET- und texturierte PEI-Druckplatte 235x235 mm für Adventurer
    TIOPY PET- und texturierte PEI-Druckplatte 235×235 mm für Adventurer

    19,99 € (Stand: 19.08.2026)

    Für alle, die ein zweites Blech im Wechsel fahren wollen, statt auf eine abgekühlte Platte zu warten oder eine durchgescheuerte Fläche weiterzubenutzen. Das Druckblech ist eines der wenigen Teile, die du ohne Herstellerbindung kaufen kannst – wenn die Maße stimmen. Miss vor dem Kauf Kantenlänge, Breite und die Lage der Ausschnitte an deinem vorhandenen Blech nach und entscheide dich bewusst für glatte oder texturierte Oberfläche.

    Auf Amazon ansehen

    Passt das zu meinem Flashforge? Die Teileliste

    Statt einer Kompatibilitätstabelle, die wir nicht belegen können, hier die Verschleißpositionen mit dem, was du jeweils selbst prüfen musst.

    Teil Was du prüfen musst Woher du es weißt
    Düse oder Düseneinheit Bauform, Gesamtlänge, Bohrung, Art der Befestigung vorhandenes Teil ausbauen, messen, fotografieren
    Hotend-Baugruppe ob die Spitze einzeln tauschbar ist Handbuch, sonst Sichtprüfung am Druckkopf
    Heizpatrone, Thermistor ob separat lösbar, Steckertyp Foto vor dem Abziehen
    Silikonsocke Heizblockform und Ausschnitte alte Socke abziehen und vergleichen
    Federstahlblech Kantenmaß, Ausschnitte, Beschichtung, Seitigkeit Blech messen, nicht den beworbenen Bauraum
    PTFE-Führung Innen- und Außendurchmesser, Länge Messschieber am alten Schlauch
    Riemen Zahnprofil, Breite, Länge Zähne auszählen, Breite messen
    Lüfter Kantenmaß, Bauhöhe, Spannung, Stecker Aufdruck auf dem Lüftergehäuse
    Extruder-Antriebsrad Bohrung, Außendurchmesser, Zahnung ausgebautes Rad messen
    AD5X: Farbwechselmechanik Führungswege, Antriebsrollen, Schneidkante Herstellerteil, Bauform nicht frei nachbaubar
    Filtermaterial Einbaumaß und Tiefe Einschub ausmessen, Zuschnitt anpassen
    Werkzeug, Reinigung nichts – modellunabhängig frei kaufbar

    Wichtig: Adventurer 5M, 5M Pro und AD5X sind eigenständige Ausführungen. Dass ein Teil an einem der drei sitzt, sagt nichts über die anderen. Eine Anzeige mit „passend für Flashforge“ ohne Modellnennung ist keine Freigabe, sondern ein Werbetext.

    Was das Vierfarbsystem des AD5X zusätzlich fordert

    Der AD5X unterscheidet sich vom 5M und 5M Pro durch das integrierte Vierfarbsystem. Für den Zubehörkauf heißt das dreierlei.

    Erstens mehr Filamentbewegung. Jeder Farbwechsel zieht Material zurück und schiebt neues vor. Die Führungswege und Antriebsrollen sehen dadurch ein Vielfaches der Bewegung eines einfarbigen Drucks. Prusa nennt für die Hauptplatte seines eigenen Mehrfarbsystems eine Lebensdauer von 30.000 Filamentwechseln – eine Größenordnung, die zeigt, dass solche Teile Verschleißteile sind, auch wenn für den AD5X selbst keine Zahl vorliegt.

    Zweitens Feuchtigkeit. Ein Mehrfarbsystem hält mehrere Rollen gleichzeitig offen im Betrieb. Feuchtes Filament rächt sich dort doppelt, weil ein einzelner problematischer Strang den ganzen Druck kostet.

    Drittens die Sauberkeit der Wege. Ein Großteil der Störungen an Mehrfarbsystemen geht nicht auf defekte Teile zurück, sondern auf Reste im Führungsweg, schlecht geschnittene Filamentenden oder verbogene Spitzen. Kontrolliere die Wege, bevor du ein Ersatzteil bestellst.

    Wechseln in acht Schritten

    1. Filament warm entladen, beim AD5X alle geladenen Stränge.
    2. Gerät ausschalten und abkühlen lassen, bevor Stecker gelöst werden.
    3. Fotografieren, was du abziehst – Steckerbelegung, Kabelführung, Sitz der Silikonsocke.
    4. Altes Teil lösen, wie es das Handbuch vorgibt. Ist die Spitze Teil einer Baugruppe, wird die Einheit gewechselt.
    5. Dichtflächen säubern und Filamentreste entfernen.
    6. Neues Teil einsetzen, Kabel so verlegen, dass nichts an der Lüfterhaube scheuert.
    7. Erste Schicht kalibrieren, danach kurz den Fluss prüfen – nach jedem Wechsel der Düsengröße zwingend.
    8. Blech tauschen: kalt abnehmen, mit Isopropanol entfetten, ausgerichtet zurücklegen.

    Typische Fehler: ein Stecker, der nur halb einrastet und mitten im Druck einen Temperaturfehler auslöst; Gewalt an einer Spitze, die gar nicht einzeln lösbar ist; und der Spachtel am warmen Blech.

    Häufige Fragen

    Welche Düsen passen in den Adventurer 5M oder AD5X?

    Seriös lässt sich das pauschal nicht beantworten – uns liegt kein belegter Düsenstandard für diese Geräte vor. Eine falsche Bauform oder eine abweichende Gesamtlänge führt zu Undichtigkeit oder zu einem falschen Abstand zum Bett. Der belastbare Weg: vorhandenes Teil ausbauen, Bauform und Gesamtlänge messen, fotografieren – und nur dort kaufen, wo dein Modell ausdrücklich genannt ist.

    Wie oft muss ich Düse und Schlauch tauschen?

    Ein veröffentlichtes Herstellerintervall liegt uns nicht vor. Orientiere dich am Material: Mit ungefülltem Filament blieben Düsen bei CNC Kitchen über 1.000 Druckstunden unauffällig, mit Carbon-PETG war nach 360 g massiver Verschleiß erreicht. Den Schlauch beurteilst du optisch – bräunliche Verfärbung an der heißen Seite und ein aufgeweiteter Innendurchmesser sind die Signale.

    Kann ich am AD5X einzelne Teile des Farbsystems ersetzen?

    Für die Wechselmechanik selbst gibt es keinen freien Nachbaumarkt; diese Teile kommen vom Hersteller. Bevor du bestellst, prüfe die einfachen Ursachen: Reste im Führungsweg, ein ausgefranstes Filamentende, eine verbogene Spitze oder feuchtes Material. Das erklärt einen großen Teil der Störungen, die zunächst nach Defekt aussehen.

    Lohnt sich ein Ersatzteilvorrat?

    Bei einer schwächer dokumentierten Marke mehr als bei den großen. Der Grund ist Zeit, nicht Geld: Wenn ein Teil ausfällt und du erst klären musst, welche Ausführung du brauchst, steht der Drucker tagelang. Eine Ersatzdüse, ein zweites Blech und ein Meter Schlauch decken die meisten Stillstände ab.

    Fazit

    Der Adventurer 5M, der 5M Pro und der AD5X sind solide Geräte mit einem klaren Nachteil beim Zubehör: Die öffentlich verfügbare Teiledokumentation reicht nicht an die der großen Marken heran. Weder Düsenstandard noch Wartungsintervalle noch eine Ersatzteilübersicht liegen uns vor. Wer das vor dem Kauf weiß, kann es einplanen – wer es beim ersten Defekt merkt, verliert Zeit.

    Die Konsequenz: selbst messen, jedes ausgebaute Teil vor einem Lineal fotografieren, Maße notieren und jede Angabe ohne konkrete Modellnennung als unverbindlich behandeln. Beim AD5X kommt die Pflege der Filamentwege dazu – sie verhindert mehr Ausfälle als jedes Ersatzteil.

    Jahreskosten: Mit ungefülltem Material bleibt es bei ein bis zwei Düsen und einem Blech im Jahr, also einem niedrigen bis mittleren zweistelligen Betrag. Beim AD5X kommen die Verbrauchsposten des Farbsystems dazu, die sich mit der Zahl der Farbwechsel skalieren, nicht mit der Druckzeit. Bei faserverstärktem Filament verschiebt sich alles deutlich nach oben, solange du bei Messing bleibst – nach der E3D-Faustregel von rund drei Messingdüsen pro Spule ist eine gehärtete Spitze schnell die günstigere Wahl.

    Bei QIDI Q2 und Plus4 ist die Lage vergleichbar: solide Geräte, aber eine Ersatzteildokumentation, die deutlich hinter der von Bambu oder Prusa zurückbleibt.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Bambu Lab H2D: Zubehör und Verschleißteile

    Der H2D ist das größte Gerät der aktuellen Bambu-Reihe unterhalb der Business-Klasse – und das mit den meisten Missverständnissen beim Zubehör. Wer vorher einen X1C oder einen A1 hatte, bringt Ersatzteile mit, die schlicht nicht passen: Der H2D gehört zur dritten Hotend-Familie, und die ist mit beiden älteren Linien unvereinbar. Dieser Artikel zeigt, welche Verschleißteile ein H2D tatsächlich braucht, welche Ausführungen es innerhalb der Familie gibt und wo der Hersteller ein Intervall nennt – und wo nicht.

    Das Wichtigste in Kürze

    • Der H2D teilt sich die Hotend-Familie mit H2S, H2C, P2S und dem X2D. Teile der X1/P1-Serie und der A1-Serie passen nicht – das ist der teuerste Fehlkauf im Bambu-Kosmos.
    • Bambu verkauft keine Einzeldüsen im Standardgewinde. Die Düse ist Teil der Hotend-Baugruppe, deshalb ist jeder Düsenwechsel ein Baugruppenwechsel.
    • Für diese Familie existiert neben Messing und gehärtetem Stahl auch eine Wolframkarbid-Ausführung – die härteste Spitze im Bambu-Programm.
    • Belegte Intervalle gibt es für Schneidklinge (alle drei Rollen) und Gehäusefilter (alle drei Monate bei acht Stunden täglich). Für das Hotend nennt Bambu kein Intervall.
    • Gehärtet ist nicht nur bei Technikmaterialien Pflicht, sondern laut Bambu-Materialtabelle auch bei PLA-CF, PLA Glow, Marble und Sparkle.
    Wolframkarbid-Düse 0,4 mm für Bambu Lab H2D, H2S, X2D, P2S, A1
    Wolframkarbid-Düse 0,4 mm für Bambu Lab H2D, H2S, X2D, P2S, A1

    35,90 € (Stand: 19.08.2026)

    Für alle, die regelmäßig faserverstärkt drucken: Weil die Spitze fest zur Baugruppe gehört, entscheidet die Materialwahl beim Kauf über die Standzeit des ganzen Teils – eine harte Ausführung ersetzt mehrere Messingeinheiten. Prüfe vor dem Kauf, für welche Hotend-Familie und welchen Düsendurchmesser die Einheit angeboten wird.

    Auf Amazon ansehen

    Was am H2D verschleißt – und warum

    Ein Gerät dieser Klasse verschleißt an vier unabhängigen Stellen. Die heiße Zone altert durch Temperaturzyklen: Metall dehnt sich bei jedem Aufheizen aus und zieht sich beim Abkühlen zusammen, bis Dichtflächen nicht mehr sauber schließen. Die Materialführung altert durch Reibung – Filament schleift durch Schläuche, über Rollen und durch das Antriebsrad. Die Bewegungsmechanik altert durch Laufleistung. Und die Druckoberfläche altert durch das, was Haftung überhaupt erzeugt: mikroskopische Struktur, die mit jedem gelösten Objekt ein wenig glatter wird.

    Am schnellsten geht die Düsenspitze, weil dort geschmolzenes Material unter Druck an einer engen Kante entlangschabt. Wie schnell, hängt fast vollständig vom Filament ab. E3D gibt für eine Messingdüse in 0,4 mm rund 250 g Carbonfilament an, bis die Geometrie zerstört ist – gehärteter Stahl übersteht in derselben Messreihe rund 2,5 kg, ein Faktor zehn. E3D formuliert es als Faustregel mit „rund drei Messingdüsen pro Spule“. CNC Kitchen misst mit carbongefülltem PETG etwa 360 g bis zum massiven Verschleiß und über 1.000 Druckstunden mit Standardmaterial ohne deutliche Spuren. Diese Werte stammen aus Messungen an Düsen allgemein, nicht an Bambu-Baugruppen – als Größenordnung sind sie trotzdem belastbar. Die Grundlagen dazu stehen im Artikel über Düsen für 3D-Drucker.

    Der zweite Dauerläufer ist unscheinbar: der PTFE-Schlauch. Er gleitet hervorragend, altert aber mit Wärme und Reibung, und ein aufgerauter Innenkanal erzeugt genau die Symptome, die man dem Extruder anlastet. Dazu kommen Kleinteile mit großer Wirkung – Schneidklinge, Aktivkohlefilter, Silikonsocke, Trockenmittel.

    Die Hotend-Familie: der teuerste Fehlkauf im Bambu-Kosmos

    Bambu Lab betreibt drei Hotend-Systeme nebeneinander, die untereinander nicht austauschbar sind:

    • Familie (a): X1-Serie und P1-Serie. X1, X1C und X1E sind seit dem 31.03.2026 abgekündigt, der P1P seit dem 10.02.2026; Ersatzteile sind bis 2031 zugesichert. Der P1S läuft weiter.
    • Familie (b): A1-Serie. A1 mini, A1 und A2L – die günstigsten Baugruppen im Programm.
    • Familie (c): H2-Serie, P2S und X2D. Hier sitzt der H2D, zusammen mit H2S, H2C, P2S und dem X2D.

    Für den H2D heißt das konkret: Ein Hotend aus einem X1C passt nicht, ein Hotend aus einem A1 erst recht nicht. Es gibt keinen Adapter, keinen Umbau und keine Firmware-Lösung. Wer mehrere Bambu-Geräte betreibt, sollte Ersatzteile deshalb getrennt lagern und beschriften – die Baugruppen sehen einander ähnlich genug, um sie im Regal zu verwechseln, und teuer wird es erst beim Einbau. Welche Unterschiede sonst noch zwischen den drei Linien bestehen, steht im Vergleich der Bambu-Hotend-Familien.

    Dazu kommt die zweite Systementscheidung: Bambu verkauft keine Einzeldüsen im Standardgewinde. Kein M6, kein MK8, kein V6 – die Spitze ist fester Bestandteil der Baugruppe. Der große Zubehörmarkt für günstige Einzeldüsen entfällt damit vollständig. Auch der Wechsel von 0,4 auf 0,6 mm ist deshalb kein Düsenkauf, sondern ein zweites Hotend. Wie eine solche Baugruppe grundsätzlich aufgebaut ist, erklärt der Artikel zum kompletten Hotend.

    Wann welches Teil raus muss

    Das Bambu-Wiki nennt für einige Teile klare Intervalle und für andere ausdrücklich keine. Diese Unterscheidung ist mehr wert als jede Forenfaustregel:

    • Klinge des Filamentschneiders: alle drei Filamentrollen. Eine stumpfe Klinge fällt nicht aus, sie schneidet nur unsauber – und ausgefranste Enden sind eine der häufigsten Ursachen für Ladefehler im Materialwechsel.
    • Aktivkohlefilter der Einhausung: alle drei Monate bei acht Stunden Betrieb pro Tag. Wer weniger druckt, streckt entsprechend; wer ABS oder ASA fährt, sollte eher früher wechseln.
    • PTFE-Schlauch: Für die A1-Serie nennt Bambu alle sechs Rollen, bei Carbonmaterial alle zwei; für die X1-Serie alle zehn Rollen, bei abrasivem Material alle fünf. Für die H2-Familie liegt keine eigene Angabe vor – die X1-Werte sind die nähere Orientierung, mehr aber nicht. Details im Artikel zum PTFE-Schlauch.
    • Trockenmittel im Multimaterialsystem: Bambu bezeichnet das Calciumchlorid-Granulat als nachkaufbar, aber ausdrücklich nicht wiederverwendbar. Die verbreitete Ofen-Regeneration widerspricht der Herstellerangabe.
    • Hotend-Baugruppe: kein Intervall – weder in Rollen noch in Stunden noch in Monaten.

    Wo keine Zahl existiert, entscheiden Symptome. Drei rechtfertigen den Tausch der Einheit: Die Verstopfung kehrt nach jeder Reinigung binnen Stunden zurück. Material tritt seitlich am Heizblock aus oder verkohlt außen an der Baugruppe. Die Temperatur wird unruhig, das Aufheizen dauert spürbar länger, oder Drucke brechen mit Temperaturabweichung ab. Ein vierter Anlass ist kein Verschleiß, sondern Absicht: ein anderer Düsendurchmesser oder ein anderes Spitzenmaterial. Wer diese drei Punkte im Blick hat, braucht für das Hotend keinen Kalender.

    Warum es hier keinen echten Nachbau gibt

    Eine V6-Düse mit M6-Gewinde kann jeder Zulieferer fertigen. Eine Hotend-Baugruppe mit eigener Steckkontaktierung, eigener Kühlkörpergeometrie und integrierter Sensorik ist dagegen ein geschlossenes System – für die jüngste Bambu-Familie ist der Drittanbietermarkt entsprechend dünn, deutlich dünner als für die lange etablierte X1/P1-Serie. Die reale Entscheidung heißt deshalb nicht „Original oder Nachbau“, sondern „welche Ausführung innerhalb meiner Familie“.

    Ausführung Eigenschaft Sinnvoll für
    Messing beste Wärmeleitung, günstigste Einheit PLA, PETG, ABS, ASA ohne Faseranteil
    gehärteter Stahl vielfache Standzeit bei Schleifstoffen alle CF- und GF-Materialien, PLA Glow, Silk, Sparkle, Marble
    Wolframkarbid härteste Spitze dieser Familie, höchster Preis Dauerbetrieb mit faserverstärkten Technikmaterialien
    Durchmesser 0,2 bis 0,8 Detailgrad gegen Durchsatz jede Größe ist eine eigene Baugruppe

    Die Bambu-Materialtabelle ist strenger, als viele erwarten: Eine gehärtete Spitze ist nicht nur für PA-CF, PET-CF, PPS-CF und ABS-GF vorgeschrieben, sondern auch für PLA-CF, PETG-CF, PLA Glow, PLA Marble und PLA Sparkle. Genau daran sterben die meisten ersten Baugruppen – Glow- und Sparkle-Filament sehen harmlos aus und enthalten harte Partikel. Warum das so ist und woran man den Schaden erkennt, steht im Artikel zur gehärteten Düse.

    Raheem Aktivkohlefilter, Ersatzfilter für Bambu Lab 3D-Drucker
    Raheem Aktivkohlefilter, Ersatzfilter für Bambu Lab 3D-Drucker

    11,99 € (Stand: 19.08.2026)

    Für alle, die in Wohnräumen und mit geschlossener Haube drucken: Aktivkohle sättigt sich mit der Zeit unabhängig davon, ob man den Unterschied riecht – der Hersteller nennt für den Gehäusefilter drei Monate bei acht Betriebsstunden täglich. Prüfe vor dem Kauf Bauform und Maß des Filterschachts deines Geräts.

    Auf Amazon ansehen

    Die Teileliste für den H2D

    Das braucht ein H2D über die Zeit, sortiert nach Wechselhäufigkeit:

    Teil Worauf achten Intervall
    Hotend-Baugruppe mit integrierter Düse Familie (c): H2S, H2D, H2C, P2S, X2D – nichts aus X1/P1 oder A1 kein Herstellerintervall
    Klinge des Filamentschneiders passend zur Toolhead-Generation alle drei Rollen
    Aktivkohlefilter Bauform des Filterschachts alle drei Monate bei acht Stunden täglich
    PTFE-Schlauch Innendurchmesser und Länge, nicht nach Optik kaufen nach Rollenzahl, abrasiv früher
    Druckplatte Maß des Betts und Oberfläche – der H2D hat ein größeres Format als die kompakten Modelle nach Zustand der Beschichtung
    Trockenmittel im Multimaterialsystem nicht wiederverwendbar nach Sättigung
    Silikonsocke nur zur jeweiligen Heizblockform passend wenn verkrustet oder eingerissen
    Lüfter, Riemen, Extruderräder Herstellerersatzteile, keine Universalware selten, nach Geräusch und Zustand

    Zwei Gruppen lassen sich zwischen Geräten teilen: gerätunabhängiges Verbrauchsmaterial – Klebestift, Isopropanol, Reinigungsfilament, Trockenmittel im Schüttgut – und mit Einschränkungen die Bettoberfläche, sofern die Maße wirklich übereinstimmen. Alles am Werkzeugkopf bleibt familiengebunden. Wer mit mehreren Materialien arbeitet und dabei Ladefehler, Verhaker oder Rückstände im Schacht kennt, findet die Ursachen im Artikel zu AMS-Störungen.

    Hotend wechseln in sechs Schritten

    1. Warm entladen. Filament bei Drucktemperatur ausfahren, damit kein Rest im Kanal bleibt, danach vollständig abkühlen lassen. Geschraubt wird am kalten Gerät.
    2. Ausschalten. Stecker nie unter Spannung ziehen – Sensor und Heizpatrone liefern sonst Werte, auf die die Firmware sofort reagiert.
    3. Steckerbelegung fotografieren. Ein Bild vor dem Abziehen erspart später Rätselraten. Immer am Steckergehäuse ziehen, nie am Kabel.
    4. Alte Einheit lösen. Ohne Gewalt; klemmt es, sitzt fast immer noch eine Schraube oder ein Clip.
    5. Neue Einheit montieren. Kabel sauber führen, damit nichts an der Lüfterhaube scheuert, Silikonsocke korrekt aufziehen.
    6. Kalibrieren. Erstschicht- beziehungsweise Z-Offset-Kalibrierung, anschließend eine kurze Flusskalibrierung – zwingend nach einem Wechsel der Düsengröße.

    Die typischen Fehler: ein nur halb eingerasteter Stecker, der mitten im Druck einen Temperaturfehler auslöst; der vergessene Eintrag des neuen Düsendurchmessers im Slicer, sodass das Gerät mit falschen Werten rechnet; und die ausgelassene Kalibrierung, deren Folge man erst an der ersten Schicht sieht.

    Häufige Fragen

    Passt ein H2D-Hotend auch in H2S, H2C, P2S oder X2D?

    Diese fünf Geräte bilden dieselbe Hotend-Familie – das ist die belegte Zuordnung. Trotzdem gilt vor jeder Bestellung: Prüfe die ausdrückliche Gerätefreigabe des Anbieters, denn Ausführung, Durchmesser und Spitzenmaterial unterscheiden sich innerhalb der Familie, und Angebotsbeschreibungen sind nicht immer sauber gepflegt.

    Warum kann ich nicht einfach eine Düse kaufen?

    Weil Bambu keine Einzeldüsen im Standardgewinde verkauft. Die Spitze ist Bestandteil der Baugruppe – konstruktiv eine Vereinfachung, weil beim Tausch alles Zusammengehörige gleichzeitig erneuert wird, wirtschaftlich der Grund, warum ein Düsenwechsel hier mehr kostet als bei einem V6-System.

    Lohnt sich die Wolframkarbid-Ausführung?

    Wenn faserverstärktes Material regelmäßig läuft, ja – gemessen an der Standzeit ersetzt eine harte Spitze mehrere Messingeinheiten. Wer nur gelegentlich CF-Filament druckt, fährt mit einer gehärteten Ausführung meist besser: Sie deckt die Pflichtfälle der Materialtabelle ab und kostet weniger. Für reines PLA und PETG bleibt Messing die bessere Wahl, schon wegen der Wärmeleitung.

    Was sollte ich für den H2D auf Vorrat haben?

    Eine Hotend-Baugruppe in der meistgenutzten Größe, Schneidklingen, einen Satz PTFE und einen Ersatzfilter. Der Grund ist Ausfallzeit, nicht Geld: Für ein defektes Hotend gibt es keine Behelfslösung, und ein Gerät dieser Klasse steht selten aus Spaß still.

    Fazit

    Beim H2D entscheidet eine einzige Information über fast alle Zubehörkäufe: Er gehört zur dritten Hotend-Familie, gemeinsam mit H2S, H2C, P2S und X2D. Teile der X1/P1-Serie und der A1-Serie passen nicht, und daran ändert kein Adapter etwas. Wer mehrere Bambu-Geräte betreibt, beschriftet seine Ersatzteile – das ist die billigste Versicherung gegen den teuersten Fehlkauf.

    Der Rest ist Routine: eine Ersatzbaugruppe in der Standardgröße, eine gehärtete oder Wolframkarbid-Ausführung für abrasive Materialien, Schneidklingen nach Rollenzahl, Filter nach Betriebsstunden, PTFE nach Zustand. Kein Kalender fürs Hotend, sondern drei Symptome, auf die du achtest.

    Jahreskosten: Wer überwiegend Standardmaterial druckt, kommt meist mit einer Hotend-Baugruppe pro Jahr plus Kleinteilen aus – ein niedriger bis mittlerer zweistelliger Betrag. Mit viel faserverstärktem Material verdoppelt bis verdreifacht sich das, sofern man bei Messing bleibt; eine harte Spitze verschiebt die Rechnung zugunsten der einmaligen Investition.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.