Eine Schraube direkt in den gedruckten Kunststoff zu drehen funktioniert – einmal. Beim zweiten oder dritten Öffnen dreht das Gewinde durch, und das Bauteil ist Ausschuss. Gewindeeinsätze aus Messing lösen genau dieses Problem: Sie werden mit dem Lötkolben eingeschmolzen, verkrallen sich im Material und geben dir ein metallisches Gewinde, das sich beliebig oft schrauben lässt. Zu diesem Thema gibt es außerdem etwas, das im 3D-Druck selten ist: eine echte Messreihe. Dieser Artikel zeigt, was sie sagt – und wo sie aufhört.
- CNC Kitchen hat Auszugskräfte gemessen („Threaded Inserts for 3D Prints – Cheap VS Expensive“): ruthex-Einsätze hielten im Schnitt 181 kg (rund 1775 N), No-Name-Einsätze von eBay 157 kg (rund 1539 N), billige spritzgegossene Einsätze nur 39 kg (rund 383 N).
- Zum Vergleich aus derselben Messreihe: eine direkt in den Kunststoff geschraubte Schraube kam auf 142 kg (rund 1393 N). Ein guter Einsatz schlägt sie – ein schlechter liegt deutlich darunter.
- Datenlücke, offen benannt: Diese Werte gelten für M3. Für M4, M5 und M6 gibt es keine vergleichbaren Messwerte – die Zahlen lassen sich nicht hochrechnen.
- Einpresstemperatur laut CNC-Kitchen-Anleitung: 10 bis 20 °C über der jeweiligen Drucktemperatur, also ungefähr 225 °C für PLA, 245 °C für PETG, 265 °C für ABS.
- Technik: Einsatz zu etwa 90 Prozent einschmelzen, das letzte Stück mit einem Werkzeug – Schraubendreher, Pinzette – nachdrücken.
- Ein separater Lötkolben mit Einschmelzspitze ist nötig; im Zubehörkarton der Drucker liegt er nicht bei.
Brauchst du das überhaupt?
Nein, wenn eine Verbindung genau einmal geschlossen wird und dann geschlossen bleibt. Ein Gehäusedeckel, den du nie wieder abnimmst, kommt mit einer Blechschraube ins Material aus – und die Messung von CNC Kitchen zeigt, dass die direkt geschraubte Verbindung mit 142 kg keineswegs schwach ist. Sie hält sogar mehr aus als die schlechteste getestete Einsatzsorte.
Ja, sobald eines dieser drei Kriterien zutrifft:
- Wiederholtes Öffnen. Jedes Ein- und Ausschrauben im Kunststoff trägt Gewindeflanken ab. Nach wenigen Zyklen dreht es durch. Ein Messingeinsatz kennt dieses Problem nicht.
- Definiertes Anzugsmoment. Wo eine Schraube fest angezogen werden soll, brauchst du ein Gewinde, das das Moment aufnimmt, ohne sich einzugraben.
- Sichtbare oder belastete Baugruppe. Bei Halterungen, Vorrichtungen und allem, was Kraft überträgt, ist die Auszugsfestigkeit die entscheidende Größe – und genau dort trennen sich gute und schlechte Einsätze deutlich.
Und die Alternative, die man mitdenken sollte: durchgehende Schraube plus Mutter. Wo Platz für eine Sechskantmutter in einer gedruckten Tasche ist, ist das die einfachste belastbare Lösung ganz ohne Hitze – und ohne zusätzliches Werkzeug. Wo dagegen gar nicht geschraubt, sondern dauerhaft gefügt wird, ist Kleben das passendere Verfahren.
Was belegt ist – und was nicht
Die Messreihe von CNC Kitchen ist die belastbarste öffentlich dokumentierte Datenquelle zu diesem Thema. Gemessen wurde die Auszugskraft, also die Kraft, mit der sich der Einsatz aus dem Kunststoff ziehen lässt.
| Variante (M3) | Auszugskraft |
|---|---|
| Einsätze von ruthex | 181 kg (rund 1775 N) |
| No-Name-Einsätze von eBay | 157 kg (rund 1539 N) |
| Direkt in den Kunststoff geschraubte Schraube | 142 kg (rund 1393 N) |
| Billige spritzgegossene Einsätze | 39 kg (rund 383 N) |
Zwei Dinge fallen daran auf. Erstens ist der Abstand zwischen Markenware und No-Name-Ware kleiner, als man erwarten würde – beide liegen in derselben Größenordnung und deutlich über der direkt geschraubten Verbindung. Zweitens ist der Ausreißer nach unten dramatisch: Die spritzgegossenen Billigeinsätze erreichen weniger als ein Viertel der guten Varianten und bleiben klar hinter der Schraube ohne jeden Einsatz zurück. Wer bei dieser Sorte landet, hat den Aufwand betrieben und die Verbindung verschlechtert.
Und jetzt die Grenze der Daten: Diese Werte sind für M3 gemessen. Für M4, M5 und M6 gibt es keine vergleichbare Messung. Man kann nicht seriös hochrechnen – Auszugskraft hängt an Rändelgeometrie, Einbettungstiefe, Wandstärke, Material und Einschmelzqualität, und keine dieser Größen skaliert linear mit dem Gewindedurchmesser. Wenn du für M5 eine Zahl brauchst, musst du sie an deinem Bauteil selbst ermitteln. Am Markt verfügbar sind die Größen M2, M2,5, M3, M4, M5 und M6, dazu Zollvarianten – das ist eine Sortimentsangabe, keine Festigkeitsangabe.

Das zentrale Bauteil dieser Aufgabe. Prüfe vor dem Kauf, welche Gewindegröße dein Modell vorsieht und welche Außenmaße der Einsatz hat – Länge und Außendurchmesser bestimmen, ob das Loch im Druck passt. Die Rändelung sollte ausgeprägt sein: An ihr hängt laut der Messreihe von CNC Kitchen der Unterschied zwischen sehr guten und sehr schlechten Auszugswerten.
Worauf es beim Kauf ankommt
| Kriterium | Worauf du achtest |
|---|---|
| Bauart | Einsätze zum Einschmelzen haben eine grobe, oft gegenläufige Rändelung und meist einen leichten Konus. Presseinsätze für Spritzguss sehen ähnlich aus, verhalten sich aber anders – im Testfeld waren es die schwächsten. |
| Gewindegröße | M3 ist die verbreitetste Größe im 3D-Druck und die einzige mit belegten Auszugswerten. M2 bis M6 sind am Markt, Zollvarianten ebenfalls. |
| Außenmaße | Außendurchmesser und Länge müssen zum vorgesehenen Loch im Modell passen. Fremde Modelle sind nicht automatisch auf deine Einsätze ausgelegt. |
| Werkzeug | Ein Lötkolben mit passender Einschmelzspitze und einstellbarer Temperatur. Ohne Temperaturregelung wird das Einschmelzen zur Glückssache. |
| Schrauben | Zylinderkopf mit Innensechskant ist im gedruckten Aufbau die praktischste Form. Länge so wählen, dass die Schraube das Einsatzgewinde nutzt, aber nicht durchstößt. |
| Menge | Ein Sortiment ist nur dann sinnvoll, wenn du wirklich mehrere Größen brauchst. Sonst ist die größere Menge einer Größe die bessere Wahl. |
So gehst du vor
- Loch im Modell prüfen. Der Durchmesser richtet sich nach dem Einsatz, nicht nach dem Gewinde. Herstellerangabe zum Einsatz heranziehen; um das Loch herum genug Wandstärke stehen lassen, damit das verdrängte Material Platz hat.
- Lötkolben einstellen. Nach CNC Kitchen 10 bis 20 °C über der Drucktemperatur des Materials – ungefähr 225 °C für PLA, 245 °C für PETG, 265 °C für ABS. Höher ist nicht besser: Zu heiß fließt der Kunststoff weg, statt sich zu verkrallen.
- Einsatz aufsetzen. Einsatz auf die Spitze stecken und gerade auf das Loch setzen. Schief begonnen bleibt schief – nachträglich gerade richten geht nicht.
- Langsam einschmelzen. Mit leichtem, gleichmäßigem Druck absenken. Der Einsatz soll ins weich werdende Material sinken, nicht hineingerammt werden.
- Bei rund 90 Prozent stoppen. Genau das empfiehlt die CNC-Kitchen-Anleitung: den Einsatz zu etwa 90 Prozent einschmelzen und den Lötkolben dann abziehen.
- Letztes Stück nachdrücken. Mit einem Werkzeug – Schraubendreher, Pinzette – bündig oder leicht versenkt nachsetzen, solange das Material noch warm ist. So bleibt die Oberfläche sauber und der Einsatz plan.
- Abkühlen lassen und prüfen. Erst wenn das Bauteil kalt ist, wird geschraubt. Aufgeworfenen Kunststoff rund um den Einsatz kannst du danach abtragen – wie, steht im Artikel zum Entgraten und Nachbearbeiten.
Zur Sicherheit beim Arbeiten: Hier ist Hitze im Spiel, nicht Chemie. Der Kolben arbeitet auf Temperaturen, die den Kunststoff aufschmelzen – das erzeugt Dämpfe, also gehört der Arbeitsplatz gelüftet, so wie beim Drucken selbst (siehe Emissionen und Geruch). Der Kolben braucht einen Ablageständer, und die Umgebung sollte frei von allem sein, was bei Kontakt schmilzt oder brennt.
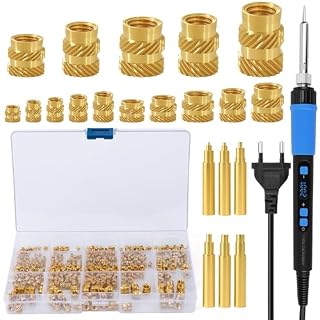
Das Werkzeug, das in keinem Druckerkarton liegt – CNC Kitchen weist ausdrücklich darauf hin, dass ein separater Kolben mit Einschmelzspitze nötig ist. Achte auf eine einstellbare Temperatur im Bereich der oben genannten Werte und darauf, ob Spitzen für deine Gewindegrößen dabei sind oder nachgekauft werden müssen. Ein Ablageständer gehört zur Grundausstattung.
Typische Fehler beim Einschmelzen
Fast alles, was schiefgeht, passiert in den ersten fünf Sekunden. Vier Muster wiederholen sich:
- Schief angesetzt. Der häufigste Fehler und der einzige, der sich nicht korrigieren lässt. Sobald der Einsatz einsinkt, ist die Richtung festgelegt. Von der Seite kontrollieren, bevor Druck kommt.
- Zu heiß gearbeitet. Wird der Kolben deutlich über die genannten Werte gestellt, fließt der Kunststoff weg statt sich zu verkrallen; um den Einsatz herum bildet sich ein Krater und die Rändelung greift ins Leere.
- Zu schnell gedrückt. Der Einsatz braucht Zeit, um das Material aufzuwärmen. Wer nachdrückt, presst kaltes Material zur Seite – das reißt eher, als dass es sich anlegt.
- Zu dünne Wand. Verdrängtes Material muss irgendwohin. Steht rund um das Loch zu wenig Wandstärke, wölbt sich die Außenseite auf. Das ist ein Konstruktions- und kein Werkzeugfehler – dieselbe Überlegung wie bei allem, was belastbar gedruckt werden soll.
Und der Klassiker davor: Kolben und Spitze fehlen ganz. Was sonst noch in eine sinnvolle Grundausstattung gehört, steht im Werkzeugset.
Was du dir sparen kannst
- Das 300-teilige Sortiment über alle Größen. In der Praxis dominiert M3. Ein Vorrat in der Größe, die deine Modelle tatsächlich vorsehen, bringt mehr als fünf angebrochene Fächer.
- Die billigste Sorte. Das ist der eine Punkt, an dem sparen messbar schiefgeht: 39 kg gegenüber 181 kg in derselben Messreihe – und schlechter als gar kein Einsatz. Wenn du bei einem Bauteil auf Festigkeit angewiesen bist, ist das die falsche Stelle.
- Die Einpresspresse. Für den Hobbybereich reicht ein temperaturgeregelter Kolben von Hand. Vorrichtungen zum lotrechten Einsetzen lohnen erst bei vielen gleichartigen Teilen.
- Einsätze in Teilen, die nie geöffnet werden. Wo einmal verschraubt und nie wieder gelöst wird, ist die direkt geschraubte Verbindung mit 142 kg im Test ausreichend belastbar.
- Nachträgliche Rettungsversuche. Ein durchgedrehtes Kunststoffgewinde lässt sich nur begrenzt reparieren. Wenn absehbar ist, dass ein Teil geschraubt wird, gehört der Einsatz in die Konstruktion – nicht in die Nacharbeit.
Häufige Fragen
Wie groß muss das Loch für einen Gewindeeinsatz sein?
Das gibt der Hersteller des Einsatzes vor, weil Außendurchmesser und Rändelung sich unterscheiden. Als Konstruktionsregel gilt: Das Loch ist kleiner als der Außendurchmesser des Einsatzes, damit Material verdrängt wird und sich in der Rändelung verkrallt – aber nicht so klein, dass die Wand aufreißt. Fremde Modelle prüfst du besser nach, statt dich auf ihre Maße zu verlassen.
Welche Temperatur nehme ich zum Einschmelzen?
Nach der CNC-Kitchen-Anleitung 10 bis 20 °C über der Drucktemperatur des jeweiligen Materials – etwa 225 °C für PLA, 245 °C für PETG und 265 °C für ABS. Materialunterschiede spielen dabei eine Rolle; was PLA und PETG voneinander trennt, steht im Vergleich PLA gegen PETG.
Wie viel hält so ein Einsatz aus?
Für M3 nennt die Messreihe von CNC Kitchen 181 kg bei ruthex-Einsätzen, 157 kg bei No-Name-Ware und 39 kg bei billigen spritzgegossenen Einsätzen; die direkt eingeschraubte Schraube lag bei 142 kg. Für M4, M5 und M6 gibt es keine vergleichbaren Messwerte – diese Zahlen lassen sich nicht auf größere Gewinde übertragen.
Geht das auch ohne Lötkolben?
Für Einschmelzeinsätze nicht sinnvoll: Sie sind darauf ausgelegt, dass der Kunststoff um die Rändelung herum weich wird. Kalt eingepresst reißt das Material eher, als dass es sich verkrallt. Wenn kein Kolben da ist, sind Durchgangsschraube und Mutter oder das Verschrauben direkt ins Material die realistischen Alternativen – Letzteres nur, wenn selten geöffnet wird.
Fazit
Gewindeeinsätze sind eines der wenigen Zubehörthemen im 3D-Druck, zu dem harte Zahlen vorliegen – und die Zahlen sagen etwas Unbequemes: Der Unterschied zwischen einer guten und einer schlechten Sorte ist größer als der zwischen einem Einsatz und gar keinem. 181 kg gegen 39 kg in derselben Messreihe, mit der direkt geschraubten Schraube bei 142 kg dazwischen. Wer den falschen Einsatz kauft, macht die Verbindung schlechter, nicht besser.
Der Rest ist Handwerk: Loch nach Herstellerangabe, Kolben 10 bis 20 °C über Drucktemperatur, gerade ansetzen, zu 90 Prozent einschmelzen, letztes Stück nachdrücken. Und eine Grenze, die man kennen sollte: Die belegten Auszugskräfte gelten für M3. Für M4, M5 und M6 existieren keine vergleichbaren Messwerte – wer dort eine Zahl braucht, muss sie am eigenen Bauteil ermitteln.
Das könnte dich auch interessieren
Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.