Nylon ist das Material, an dem die meisten Anwender zum ersten Mal scheitern – und fast nie liegt es am Drucker. PA zieht Wasser aus der Luft schneller an als jedes andere gängige Filament, und eine Rolle, die zwei Tage offen im Regal lag, druckt bereits schlecht. Wer das im Griff hat, bekommt dafür ein Material, das Zähigkeit, Abriebfestigkeit und Temperaturbeständigkeit in einer Weise verbindet, die PLA und PETG nicht erreichen. Hier steht, welche PA-Varianten es gibt, was dein Drucker mitbringen muss und wie die Trocknung nach Herstellerangabe wirklich aussieht.
- Nylon ist extrem hygroskopisch. Trocknen ist bei PA keine Optimierung, sondern Voraussetzung für ein brauchbares Ergebnis.
- Bambu Lab nennt für PA/Nylon 80–100 °C für 8–12 Stunden – deutlich mehr als die 50 °C, die für PLA reichen.
- Ungefülltes PA braucht keine gehärtete Düse. Sobald „CF“ oder „GF“ im Namen steht, ist sie Pflicht.
- Eine Einhausung ist bei PA praktisch immer sinnvoll: Zugluft erzeugt Verzug und schwache Schichthaftung.
- Fertige Teile ziehen weiter Wasser. Das ändert Maße und Steifigkeit – bei Passungen einplanen.
Was Nylon als Material ausmacht
Polyamid – abgekürzt PA, im Alltag meist Nylon genannt – ist ein technischer Thermoplast, den es in der Industrie seit Jahrzehnten als Zahnrad, Lagerbuchse, Kabelbinder und Gehäuseteil gibt. Der Grund dafür ist die Kombination aus Eigenschaften, die sonst selten zusammenkommt: PA ist zäh statt spröde, es hält Dauerlast aus, es reibt gut gegen Metall, und es verträgt Temperaturen, bei denen PLA längst weich ist.
Für den 3D-Druck heißt das: Wenn ein Teil nachgeben und zurückfedern statt brechen soll, ist PA fast immer die richtige Wahl. Ein Clip aus PLA bricht beim dritten Einrasten, derselbe aus PA hält Hunderte Zyklen. Auch Scharniere und alles, was gegen eine andere Fläche läuft, profitieren von der niedrigen Gleitreibung.
Die Kehrseite steckt in der Chemie. Die Amidgruppen im Molekül binden Wassermoleküle – das ist keine Verunreinigung, sondern eine Eigenschaft des Werkstoffs. PA nimmt je nach Typ ein Vielfaches dessen auf, was PETG oder PLA aufnehmen, und es tut das schnell. Genau deshalb hat Nylon den Ruf, schwierig zu sein. Der Werkstoff ist nicht schwierig, er ist nur unnachsichtig gegenüber offener Lagerung.
Der zweite Unterschied zu PLA: PA schrumpft beim Abkühlen deutlich stärker. Große flache Teile ziehen sich an den Ecken hoch, wenn die Umgebungstemperatur nicht stimmt – derselbe Mechanismus wie bei ABS.
Die PA-Varianten und wofür sie gedacht sind
„Nylon“ auf der Rolle sagt für sich genommen wenig. Erst der Zusatz verrät, womit du es zu tun hast:
- PA6 – der klassische, sehr zähe Typ. Nimmt am meisten Wasser auf und ist damit auch am empfindlichsten in Lagerung und Verarbeitung.
- PA12 – nimmt spürbar weniger Wasser auf, schrumpft weniger und ist deshalb im Druck gutmütiger. Etwas weicher als PA6.
- PA6-CF / PA-CF – carbonverstärkt. Deutlich steifer, maßhaltiger und weniger verzugsanfällig, dafür abrasiv und weniger zäh.
- PA-GF – glasfaserverstärkt. Ähnliche Richtung wie CF, meist etwas zäher, ebenfalls abrasiv.
- PAHT-CF – „high temperature“, für höhere Dauergebrauchstemperaturen ausgelegt und ebenfalls faserverstärkt.
- PPA-CF – teilaromatisches Polyamid, nochmals temperaturfester, dafür anspruchsvoller in der Verarbeitung und meist nur auf Geräten mit beheizter Kammer sinnvoll.
Für den Einstieg ist PA12 oder ein PA-Blend die vernünftigste Wahl: Es verzeiht mehr, verzieht sich weniger und braucht keine gehärtete Düse. Wer Maßhaltigkeit und Steifigkeit braucht, landet bei den CF-Varianten – und damit in einer anderen Anforderungsklasse, die der Artikel zu carbonverstärktem Filament im Detail behandelt.
Feuchtigkeit: der eigentliche Kern des Themas
Bei kaum einem anderen Material entscheidet der Wassergehalt so klar über Erfolg und Misserfolg. Feuchtes PA erkennst du sofort, wenn du weißt, worauf du achtest: Es knistert und zischt hörbar an der Düse, aus der Schmelze treten Dampfblasen aus, die Oberfläche wird stumpf und rau statt glänzend, und die Schichten haften schlecht. Teile aus feuchtem PA brechen entlang der Schichtgrenzen – also genau dort, wo das Material eigentlich seine Stärke haben sollte.
Der Unterschied zu PLA ist die Geschwindigkeit. Eine PLA-Rolle verträgt Wochen im Wohnzimmer, eine offene PA-Rolle druckt schon nach ein bis zwei Tagen schlechter. Eine frisch geöffnete Vakuumrolle ist der beste Zustand, den du je wieder bekommst – ab da entscheidet die Lagerung.
Trocknen nach Herstellerangabe: Bambu Lab nennt für PA und Nylon 80 bis 100 °C über 8 bis 12 Stunden. Zum Vergleich stehen in derselben Tabelle PLA bei 50 °C/8 h, PETG bei 65 °C/8 h, TPU bei 70 °C/8 h und ABS/ASA bei 80 °C/8 h; für PPS-CF gelten 110–140 °C über 8–12 Stunden. PA liegt also am oberen Ende dessen, was übliche Filamenttrockner überhaupt leisten – viele Geräte enden bei 70 °C und sind für Nylon damit grenzwertig. Prüfe die Maximaltemperatur, bevor du kaufst. Die Details zum Verfahren stehen im Artikel Filament trocknen, die Symptomliste im Beitrag Feuchtes Filament erkennen.
Zwei Missverständnisse dazu, die sich hartnäckig halten. Erstens: Eine Trockenbox trocknet nicht. Prusa schreibt dazu wörtlich „The Drybox does not dry filament“ – solche Boxen halten einen erreichten Zustand, sie stellen ihn nicht her. Zweitens: Einmal trocknen reicht bei PA nicht. Eine über Wochen angebrochene Rolle gehört zwischen den Drucken luftdicht mit Trockenmittel verstaut – und vor größeren Funktionsteilen erneut in den Trockner.
Was dein Drucker dafür können muss
Dieser Abschnitt entscheidet darüber, ob die Rolle im Schrank verstaubt. PA stellt konkrete Anforderungen:
- Düsentemperatur: PA-Typen liegen typischerweise im Bereich um 250 bis 290 °C, je nach Variante und Hersteller. Ein Hotend, das nur bis 250 °C spezifiziert ist, reicht für viele PA-Sorten nicht aus. Die genaue Spanne steht auf der Rolle – nimm diese Angabe, nicht eine Faustzahl aus dem Forum.
- PTFE im heißen Bereich: Bei Temperaturen jenseits von etwa 250 °C hat PTFE direkt an der Düse nichts mehr zu suchen. Vollmetall-Hotend ist bei PA praktisch Pflicht.
- Beheiztes Bett: je nach Variante meist im Bereich 60 bis 100 °C. Ohne beheiztes Bett wird PA nicht funktionieren.
- Einhausung: keine formale Pflicht, aber praktisch immer ein Gewinn. PA reagiert empfindlich auf Zugluft; ein offener Drucker am Fenster produziert Verzug und schwache Schichthaftung.
- Gehärtete Düse: bei ungefülltem PA nicht nötig. Bei PA-CF, PA-GF und PAHT-CF zwingend – die Fasern zerlegen Messing innerhalb einer Spule, wie der Artikel zur gehärteten Düse mit den Zahlen von E3D und CNC Kitchen zeigt.
- Trockner mit ausreichender Temperatur: siehe oben – 80 bis 100 °C muss das Gerät schaffen.

Der Einstieg in Polyamid für alle, die zähe Funktionsteile statt Dekoration drucken wollen. Achte bei der Auswahl auf eine vakuumverschweißte Verpackung mit Trockenmittel und auf eine klar angegebene Temperaturspanne – beides sagt mehr über die Rolle aus als die Farbauswahl. Ungefüllte Varianten laufen auch auf einer Messingdüse.
Einstellungen, die wirklich zählen
Die folgenden Werte sind Spannen, keine Rezepte – Hersteller weichen deutlich voneinander ab, und die Angabe auf der Rolle hat immer Vorrang.
- Kühlung: der wichtigste Hebel. PA braucht wenig bis gar keine Bauteilkühlung. Wer den Lüfter wie bei PLA auf volle Leistung stellt, bekommt Teile, die entlang der Schichten auseinanderfallen. Bei Überhängen und kleinen Flächen tastet man sich vorsichtig nach oben.
- Geschwindigkeit: moderat statt maximal. PA verzeiht schnelle Fahrten weniger als PLA, weil die Schmelze länger braucht, um sich zu verbinden.
- Bauraumtemperatur: je gleichmäßiger, desto besser. Deckel drauf, Tür zu, Zugluft weg.
- Erste Schicht: PA haftet nicht auf jeder Oberfläche gleich gut. Glatte PEI-Platten funktionieren mit PA oft schlechter als erwartet; verbreitet sind Klebestift als Trennschicht oder spezielle Haftmittel. Die Grundlagen dazu stehen im Artikel zur ersten Schicht.
- Retraction: vorsichtig einstellen. Zu viel Rückzug bei zähem Material begünstigt Verstopfer, zu wenig erzeugt Fäden.
Markenware oder Billigrolle?
Bei PA ist der Unterschied größer als bei PLA, und er liegt weniger im Kunststoff selbst als in Verpackung, Wickelqualität und Dokumentation.
| Kriterium | Markenware | Günstige Rolle |
|---|---|---|
| Verpackung | vakuumverschweißt mit Trockenmittel | oft nur Folienbeutel, teils schon feucht geliefert |
| Typangabe | PA6, PA12 oder Blend klar benannt | meist nur „Nylon“ |
| Temperaturfenster | enge, geprüfte Spanne | weite Pauschalangabe |
| Wickelung | sauber gelegt, geringes Risiko für Verhaker | Chargenschwankungen häufiger |
| Sinnvoll für | Funktionsteile, Dauerbelastung, Passungen | Übungsteile, unkritische Geometrien |
Die ehrliche Einschätzung: Bei PLA kann man mit einer günstigen Rolle sehr weit kommen. Bei PA verschiebt sich das Verhältnis, weil ein großer Teil des Ergebnisses vom Zustand des Materials bei Auslieferung abhängt – und den siehst du der Rolle im Regal nicht an. Wer eine günstige Rolle kauft, sollte fest einplanen, sie vor dem ersten Druck zu trocknen.
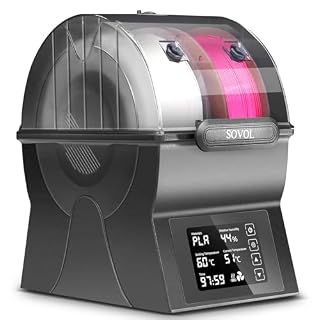
Für alle, die regelmäßig mit hygroskopischen Materialien arbeiten. Entscheidend ist bei Nylon die erreichbare Maximaltemperatur: Geräte, die bei 70 °C enden, decken PLA bis ABS ab, aber nicht die 80 bis 100 °C, die für PA angegeben sind. Modelle, aus denen sich direkt drucken lässt, sparen zusätzlich das Umspulen.
Typische Fehler und woran sie liegen
Poröse, matte Oberfläche und Knistern an der Düse. Klassisches Feuchtigkeitsbild. Kein Slicer-Problem – trocknen, nicht nachjustieren.
Ecken heben sich vom Bett. PA schrumpft stark. Ursache ist fast immer Zugluft oder ein zu kaltes Umfeld; die Gegenmaßnahmen entsprechen weitgehend denen bei ABS und stehen im Artikel Warping verhindern. Zusätzlich hilft, große Flächen mit Brim zu drucken und die Bauraumtemperatur konstant zu halten.
Teile lassen sich leicht in Schichten spalten. Entweder zu viel Kühlung oder zu niedrige Düsentemperatur – oder eben feuchtes Material. Alle drei Ursachen erzeugen dasselbe Schadensbild.
Maße stimmen nach ein paar Wochen nicht mehr. Das ist kein Druckfehler. Fertige PA-Teile nehmen weiter Wasser auf, quellen minimal und werden dabei zäher, aber weniger steif. Bei engen Passungen solltest du das einkalkulieren, statt den Drucker zu kalibrieren.
Verstopfer nach Materialwechsel. PA wird deutlich heißer verarbeitet als PLA. Reste des Vorgängermaterials verkoken im Hotend. Sauber spülen, bevor du auf PA umstellst.
Häufige Fragen
Kann ich Nylon ohne Einhausung drucken?
Kleine, kompakte Teile gelingen oft auch offen, besonders mit PA12 oder PA-Blends. Bei großen Flächen und langen Kanten wird es unzuverlässig. Wenn du keine Einhausung hast, hilft schon viel, den Drucker aus dem Luftzug zu nehmen und einen Karton oder eine Haube darüberzustellen.
Muss ich für Nylon eine gehärtete Düse kaufen?
Für ungefülltes PA nicht – es ist nicht abrasiv. Sobald CF oder GF im Namen steht, ändert sich das schlagartig, weil dann Fasern durch die Bohrung laufen. Wer beides drucken will, fährt mit einer dauerhaft gehärteten Düse meist entspannter als mit ständigem Wechseln.
Wie lange hält eine getrocknete Rolle?
Dafür gibt es keine belastbare Herstellerzahl, weil es von Luftfeuchte, Temperatur und Verpackung abhängt. Praktisch gilt: Je nach Umgebung sind es Stunden bis wenige Tage im offenen Raum – deshalb drucken viele PA-Nutzer direkt aus einer beheizten Box oder verstauen die Rolle zwischen den Drucken luftdicht mit Trockenmittel.
Ist PA fester als PETG?
Nicht in jeder Hinsicht. PETG ist steifer, PA deutlich zäher und schlagfester. Für ein Gehäuse kann PETG die bessere Wahl sein, für Clip, Zahnrad oder Scharnier ist es PA.
Fazit
Nylon ist kein Material für den Nebenbei-Druck, aber auch keine Geheimwissenschaft. Die Anforderungen lassen sich auf drei Punkte zusammenfassen: ein Hotend, das die nötige Temperatur schafft, eine ruhige, warme Umgebung ohne Zugluft – und ein konsequenter Umgang mit Feuchtigkeit nach den Herstellerwerten von 80 bis 100 °C über 8 bis 12 Stunden.
Wer das erfüllt, bekommt Funktionsteile, die mit PLA schlicht nicht zu bauen sind: Clips, die einrasten statt zu brechen, Zahnräder, die laufen statt zu schleifen. Für den Einstieg lohnt PA12 oder ein PA-Blend ohne Fasern – dort ist weder eine gehärtete Düse nötig noch wird Verzug so streng bestraft. Erst wenn Steifigkeit und Maßhaltigkeit zählen, ist der Schritt zu den CF-Varianten sinnvoll.
Das könnte dich auch interessieren
Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.