Der Prusa MINI+ ist der kleinste Drucker im Prusa-Programm – und der, bei dem am häufigsten falsch bestellt wird. Der Grund ist eine einzige Verwechslung: Der MINI+ hat keinen Nextruder. Er arbeitet mit der klassischen E3D-V6-Bauform, und damit passt kein einziges Düsenteil aus dem Nextruder-Programm hinein. Dieser Artikel sortiert, welche Verschleißteile der MINI+ wirklich braucht, welche Maße gelten und woran du erkennst, dass ein Teil fällig ist.
- Der MINI+ nutzt die E3D-V6-Bauform. Nextruder-Düsen passen nicht – die haben MK4S, CORE One+ und XL+.
- Bauraum und Druckfläche liegen bei 180 × 180 × 180 mm. Federstahlbleche müssen zu diesem Maß passen, nicht zu den 250er-Formaten der größeren Prusa-Modelle.
- V6-Düsen werden heiß nachgezogen. Kalt angezogen leckt das Hotend beim Aufheizen – das ist am MINI+ der häufigste Fehler nach einem Düsenwechsel.
- Ein festes Wechselintervall nennt Prusa für keines dieser Teile. Belegt sind nur Materialmengen: E3D dokumentiert eine zerstörte Messingdüse nach 250 g Carbon, gehärteter Stahl überstand 2,5 kg.
- Prusa führt nach eigener Angabe 739 Ersatzteil-Artikel im Shop und bietet für den MINI+ ein Spare-Parts-Bundle an. Verschleißteile im V6-Standard bekommst du daneben von vielen Anbietern.

Das Verschleißteil, das am MINI+ zuerst fällig wird – in der Bauform, die dieser Drucker tatsächlich nutzt. Sinnvoll als Vorrat, weil eine verstopfte oder ausgeweitete Düse sonst den ganzen Drucker stilllegt. Achte vor dem Kauf darauf, dass es sich um die V6-Bauform für 1,75-mm-Filament handelt und nicht um eine Nextruder- oder MK8-Düse.
Der wichtigste Punkt: Der MINI+ hat keinen Nextruder
Prusa hat mit dem Nextruder ein eigenes Extruder- und Düsensystem entwickelt: proprietär, werkzeuglos wechselbar, mit integriertem Kraftsensor. Verbaut ist es im MK4S, im CORE One+ und im XL+. Der MINI+ gehört nicht dazu. Er steht zusammen mit den älteren MK3-Generationen und dem MK3.5 auf der anderen Seite der Trennlinie und nutzt die E3D-V6-Bauform mit M6-Gewinde.
Diese Verwechslung ist kein Randproblem. Wer nach „Prusa Düse“ sucht, landet meist zuerst bei Nextruder-Teilen, weil das die aktuellen Modelle sind. Sie lassen sich in einen V6-Heizblock nicht einmal ansatzweise einschrauben. Umgekehrt gilt dasselbe: Eine V6-Düse passt nur mit dem Nextruder-V6-Adapter in einen MK4S, nicht ohne. Welche Varianten es im Nextruder-Programm gibt und wofür sie gedacht sind, steht im Überblick zu den Nextruder-Düsen.
Der Vorteil der V6-Bauform ist die Auswahl. Es gibt kaum eine Düsenvariante im Hobbybereich, die es nicht als V6 gibt – Messing, Edelstahl, gehärteter Stahl, beschichtete Ausführungen, High-Flow-Geometrien. Der MINI+ ist damit beim Düsenkauf freier als jeder aktuelle Prusa. Die Grundlagen zur Bauform stehen im Artikel zur E3D-V6-Düse, die Unterschiede zwischen den Bauformen allgemein im Überblick zu Düsen für 3D-Drucker.
Warum die Teile am MINI+ verschleißen
Der MINI+ ist ein offener Drucker mit einem Turm für die Z-Achse und einem Direktantrieb am Druckkopf. Daraus ergeben sich die Verschleißstellen fast von selbst.
Die Düse verschleißt durch harte Partikel im Filament. Carbon- und Glasfasern, Metallpulver, Glimmer und Leuchtpigmente arbeiten sich in die weiche Messingbohrung; die Öffnung wächst und wird unrund, und die flache Ringfläche, die jede Schicht glattbügelt, verrundet. Bei reinem PLA und PETG passiert das extrem langsam.
Der PTFE-Inliner ist am MINI+ ein eigenständiges Verschleißteil, weil die klassische V6-Konfiguration den Schlauch bis an den Heatbreak führt. Ein angeschmolzenes oder ausgefranstes Schlauchende erzeugt genau dieselben Symptome wie eine verschlissene Düse: unruhiger Fluss, Unterextrusion, plötzliche Verstopfungen. Wer die Düse tauscht, sieht sich deshalb immer auch das Schlauchende an – Details dazu im Artikel zum PTFE-Schlauch.
Das Federstahlblech verliert seine Beschichtung. PEI ist eine dünne Schicht, und sie stirbt fast immer nicht am Drucken, sondern an der Bergung: Spachtel, Messer, zu heißes Ablösen. Dazu kommt Fettfilm von den Fingern, der als Haftungsverlust missverstanden wird.
Das Extruder-Antriebsrad setzt sich mit Filamentstaub zu und verliert Griff. Bei faserverstärktem Material verschleißt die Verzahnung zusätzlich.
Lüfter und Riemen altern langsam, aber sicher. Der Hotend-Lüfter ist das kritischere Bauteil von beiden: Bleibt er stehen, wandert Wärme nach oben in den Kühlkörper, und das Filament staut sich als Heat Creep.
Wann welches Teil raus muss
Für keines dieser Teile nennt Prusa ein festes Wechselintervall. Das ist keine Nachlässigkeit, sondern ehrlich, weil die Lebensdauer fast vollständig vom Material und von der Nutzung abhängt. Was es gibt, sind belegte Anhaltspunkte:
- 250 g Carbon-Filament reichten bei E3D, um eine 0,4-mm-Messingdüse sichtbar zu zerstören. Gehärteter Stahl überstand im selben Zusammenhang 2,5 kg. E3D nennt als Faustregel „rund drei Messingdüsen pro Spule“ abrasiven Materials.
- 360 g Carbon-PETG führten bei CNC Kitchen zu massivem Verschleiß, über 1.000 Druckstunden mit Standardmaterial dagegen zu keinen deutlichen Spuren.
- Prusa selbst empfiehlt, die Riemenspannung alle 200 Druckstunden zu kontrollieren. Das ist eine Prüfung, kein Tauschintervall.
Drei Symptome, an denen du es ohne Zahl erkennst
- Die Maße driften ohne Anlass. Wände werden dicker, Bohrungen enger, und eine frische Flow-Kalibrierung verschiebt das Problem nur, statt es zu lösen. Dann ist die Düsenöffnung gewachsen.
- Die erste Schicht wird stellenweise unzuverlässig. Immer an derselben Stelle, obwohl das Blech sauber ist – das ist der Punkt, an dem die PEI-Schicht dort durch ist.
- Neue Geräusche. Ein Klicken im Extruder deutet auf Griffverlust am Antriebsrad, ein schleifendes Lagergeräusch am Lüfter auf dessen Ende.
Original oder Nachbau?
Beim MINI+ ist diese Frage entspannter als bei proprietären Systemen, weil fast jedes Verschleißteil einem offenen Standard folgt. Original-Prusa-Teile laufen über den Hersteller selbst; die V6-Düsen, PTFE-Schläuche, Federstahlbleche und Lüfter gibt es daneben von zahlreichen Anbietern. Im deutschen Fachhandel etabliert sind unter anderem E3D, Micro Swiss, Bondtech, Phaetus, 3dSolex und Advanc3D. Trianglelab ist im Unterschied dazu vor allem über Marktplätze erhältlich.
| Kriterium | Original-Ersatzteil | Kompatible Ware |
|---|---|---|
| Preisklasse | höher, dafür geprüfte Zuordnung zum Modell | deutlich günstiger, im Set noch einmal weniger |
| Passgenauigkeit Düse | V6-Referenzmaß | meist passend, Längenabweichungen kommen vor |
| Materialangabe | Werkstoff und Beschichtung benannt | oft nur „gehärtet“ ohne nähere Angabe |
| Federstahlblech | exaktes Maß, definierte Textur | Maß und Ausschnitte unbedingt prüfen |
| Sinnvoll für | Elektronik, Sonden, modellspezifische Baugruppen | Düsen, PTFE, Bleche, Vorrat |
Die ehrliche Einschätzung: Bei allem, was reine Norm ist – V6-Düse, PTFE-Schlauch, Lüfter mit Standardmaß – ist kompatible Ware unproblematisch und im Druckbild nicht zu unterscheiden. Vorsicht ist bei zwei Dingen geboten. Erstens bei Materialangaben ohne benannten Werkstoff, wenn du abrasiv druckst; was „gehärtet“ wirklich heißt, steht im Artikel zur gehärteten Düse. Zweitens bei allem, was in die Sensorik oder in die Firmware-Logik hineinreicht – dort ist die Zuordnung zum Modell mehr wert als der Preisunterschied.
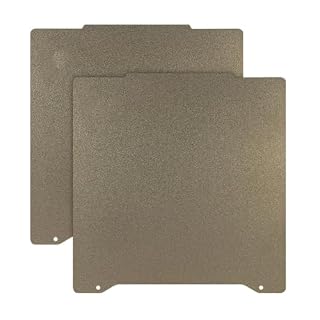
Für alle, deren Druckfläche stellenweise nicht mehr hält oder die zwischen glatter und strukturierter Oberfläche wechseln wollen. Ein zweites Blech verkürzt außerdem die Wartezeit zwischen zwei Drucken spürbar. Prüfe vor dem Kauf die Baugröße deines Betts – der MINI+ braucht das 180er-Format, nicht die größeren Prusa-Maße.
Die vollständige Teileliste des MINI+
| Teil | Standard am MINI+ | Worauf du beim Kauf achtest |
|---|---|---|
| Düse | E3D V6, M6-Gewinde | V6-Bauform, 1,75 mm, Wunschdurchmesser – keine Nextruder- oder MK8-Düse |
| Hotend komplett | V6-Konfiguration mit PTFE-Inliner | Spannung und Steckerbelegung müssen zum Gerät passen |
| PTFE-Inliner | kurzes Stück bis an den Heatbreak | Innendurchmesser für 1,75 mm, sauber rechtwinklig abgelängt |
| Federstahlblech | 180 × 180 mm, glatt oder strukturiert | Maß und Ausschnitte prüfen; Beschichtung beidseitig ist der Regelfall |
| Heizpatrone und Thermistor | im Heizblock verbaut | Leistung und Sensortyp müssen exakt stimmen – hier kein Experiment |
| Hotend-Lüfter | Axiallüfter am Kühlkörper | Maß, Spannung und Stecker; Ausfall führt zu Heat Creep |
| Bauteilkühlung | Radiallüfter am Druckkopf | Laufrichtung und Anschluss beachten |
| Extruder-Antriebsrad | Direktantrieb am Druckkopf | Verzahnung und Bohrung müssen passen; bei Faserfilament schneller fällig |
| Riemen X und Y | Zahnriemen, gespannt | Profil und Länge; Spannung laut Prusa alle 200 Druckstunden prüfen |
| Abstandssonde | induktive Sonde am Druckkopf | modellspezifisch – hier lohnt das Originalteil |
| Silikonsocke | optional über dem Heizblock | Form muss zum V6-Heizblock passen, nicht zu Volcano |
Zwei Einordnungen dazu. Erstens: Der Bauraum von 180 × 180 × 180 mm ist der Grund, warum Zubehör für MK4S oder CORE One+ hier nicht passt – die Bleche dieser Modelle sind zu groß. Zweitens: Wenn du das Hotend nicht in Einzelteilen sanieren, sondern komplett tauschen willst, gelten die Regeln aus dem Artikel zum kompletten Hotend. Für die Druckfläche selbst lohnt vorher der Blick in den Artikel zur PEI-Druckplatte, weil viele vermeintliche Blechschäden in Wahrheit Fettfilm sind.
Düse wechseln in sechs Schritten
- Aufheizen auf die Drucktemperatur des zuletzt gedruckten Materials und Filament entladen. Kalt lässt sich eine V6-Düse nicht sauber lösen.
- Gegenhalten. Den Heizblock mit einem Schraubenschlüssel fixieren, die Düse mit dem Steckschlüssel lösen. Ohne Gegenhalten verdrehst du die Kabel von Heizpatrone und Thermistor.
- Dichtflächen reinigen. Rückstände im Gewinde und an der Stirnfläche des Heatbreaks entfernen. Eine verkokte Dichtfläche ist die häufigste Ursache dafür, dass ein Hotend nach dem Wechsel weiterleckt.
- Neue Düse eindrehen. Handfest, dann etwa eine halbe Umdrehung zurück, sodass ein schmaler Spalt zum Heizblock bleibt.
- Heiß nachziehen. Bei Drucktemperatur moderat festziehen. Das ist bei V6 kein optionaler Schritt, sondern der eigentliche Dichtvorgang – und der Punkt, an dem am MINI+ die meisten Fehler passieren.
- Z-Offset prüfen und Fluss kalibrieren. Erste Schicht kontrollieren, bevor ein langer Druck startet.
Der zweithäufigste Fehler nach dem kalten Anziehen ist zu viel Kraft. Die Dichtstelle braucht Anpressung, kein Maximalmoment – ein überdrehtes Gewinde im Heizblock kostet ein Vielfaches jeder Düse.
Häufige Fragen
Passen Nextruder-Düsen in den MINI+?
Nein. Der Nextruder ist ein proprietäres System mit eigener Sitzgeometrie und Kraftsensor, verbaut in MK4S, CORE One+ und XL+. Der MINI+ nutzt die E3D-V6-Bauform mit M6-Gewinde. Die beiden Welten haben mechanisch nichts miteinander zu tun, und es gibt auch keinen Adapter in diese Richtung – der existierende Adapter geht den umgekehrten Weg und bringt V6-Düsen an den Nextruder.
Kann ich ein Federstahlblech vom MK4S auf dem MINI+ verwenden?
Nein, die Formate unterscheiden sich deutlich. Der MINI+ arbeitet mit 180 × 180 mm Druckfläche. Bleche der größeren Prusa-Modelle stehen über und liegen nicht sauber auf der Magnetauflage. Beim Kauf ist das Maß wichtiger als der Markenname auf der Verpackung.
Lohnt sich eine gehärtete Düse am MINI+?
Sobald du regelmäßig faserverstärktes, metall- oder glimmerhaltiges Filament druckst, ja. Die E3D-Zahlen sind eindeutig: 250 g Carbon zerstörten eine Messingdüse, gehärteter Stahl überstand 2,5 kg. Bei reinem PLA und PETG lohnt sie dagegen nicht – dort hält Messing nach den Messungen von CNC Kitchen über tausend Druckstunden ohne deutliche Spuren, und Messing leitet die Wärme besser.
Wie lange gibt es noch Ersatzteile für den MINI+?
Prusa führt nach eigener Angabe 739 Ersatzteil-Artikel und bietet für den MINI+ ein Spare-Parts-Bundle an. Ob das Modell dauerhaft im aktuellen Programm bleibt, ist offen – das ist bei einem Gerät dieser Generation eine faire Erwartung und kein Alarmsignal. Praktisch entspannt die V6-Bauform die Lage erheblich: Düse, PTFE, Lüfter und Blech sind Normteile, die unabhängig vom Hersteller verfügbar bleiben.
Fazit
Der MINI+ ist im Unterhalt einer der unkompliziertesten Drucker überhaupt – vorausgesetzt, du kaufst nach Bauform und nicht nach Markenlogik. Die eine Entscheidung, die alles andere trägt: V6, nicht Nextruder. Wer das einmal verinnerlicht hat, findet für jedes Verschleißteil dieses Geräts Ersatz in großer Auswahl und guter Qualität.
Die Empfehlung für den Normalbetrieb: eine Messingdüse als Vorrat, ein zweites Federstahlblech, ein kurzes Stück PTFE-Schlauch in Reserve. Wer abrasiv druckt, ersetzt die Messingdüse durch eine gehärtete Ausführung und spart sich damit den Rest der Rechnung. Prüfe die Riemenspannung im von Prusa genannten Rhythmus und behalte den Hotend-Lüfter im Ohr – das sind die beiden Dinge, die man am MINI+ am leichtesten übersieht.
Jahreskosten: Mit Standardmaterial bleibt der MINI+ im niedrigen zweistelligen Bereich pro Jahr – ein bis zwei Düsen, gelegentlich PTFE, alle paar Jahre ein Blech. Wer viel mit faserverstärktem Filament arbeitet und bei Messing bleibt, landet nach der E3D-Faustregel von rund drei Messingdüsen pro Spule schnell im mittleren zweistelligen bis dreistelligen Bereich; eine einzelne gehärtete Düse ersetzt diesen Posten fast vollständig. Ein zweites Blech ist keine laufende Ausgabe, sondern eine einmalige Anschaffung, die sich über den Zeitgewinn zwischen zwei Drucken rechnet.
Das könnte dich auch interessieren
Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.