Die Rolle knistert beim Drucken, die Oberfläche ist rau, an der Düse hängen Fäden – und im Netz steht als Antwort auf alles „trockne dein Filament“. Was dabei selten dazugesagt wird: Nicht jedes Gerät, das „Filamenttrockner“ heißt, erreicht die Temperatur, die dein Material laut Hersteller braucht. Dieser Artikel klärt, wer einen Trockner überhaupt braucht, welche Zahlen belegt sind und woran du ein Gerät erkennst, das auch für technische Kunststoffe reicht.
- Ein Trockner unterscheidet sich von einer Trockenbox durch genau eine Sache: geregelte Wärme über Stunden. Ohne Wärme wird nichts getrocknet, nur trocken gehalten.
- Die entscheidende Kennzahl beim Kauf ist die Maximaltemperatur. Bambu Lab gibt für ABS, ASA, PA und PC 75 bis 85 °C an – viele Geräte am Markt regeln bei 65 oder 70 °C ab.
- Belegte Gerätewerte: Bambu AMS 2 Pro max. 65 °C für 4 Spulen, Bambu AMS HT max. 85 °C für 1 Spule, SUNLU FilaDryer S4 max. 70 °C für 4 Spulen, S4 Pro max. 85 °C, Creality Space Pi 45–70 °C, eSUN eBOX Pro max. 70 °C.
- Die typische Trocknungsdauer liegt laut Bambu bei 8 Stunden, bei PA, PVA und BVOH bei 8 bis 12 Stunden. Zwei Stunden sind kein Trocknungslauf.
- Wer ausschließlich PLA und PETG druckt und die Rollen ordentlich lagert, kommt oft ohne Trockner aus. Wer PA, PC, PVA oder TPU verarbeitet, kommt praktisch nicht daran vorbei.
Brauchst du überhaupt einen Trockner?
Ehrliche Antwort zuerst: Ein großer Teil der Leute, die sich einen Trockner kaufen, hätte das Problem auch anders gelöst. Der Bedarf hängt an drei Fragen.
Welche Materialien druckst du? PLA und PETG sind vergleichsweise gutmütig. Eine frisch geöffnete Rolle, die nach jedem Druck wieder in den Beutel mit Trockenmittel wandert, macht selten Ärger. Bei PA und Nylon sieht das anders aus: Das Material zieht sehr schnell Wasser, oft schon im laufenden Druck – hier ist eine beheizte Quelle keine Komfortfrage. Ähnlich unangenehm sind PVA und BVOH als lösliche Stützen sowie TPU, das feucht gern Blasen und Ploppgeräusche produziert.
Wie lange liegt dein Material herum? Wer alle zwei Wochen eine Rolle aufbraucht, arbeitet fast immer mit frischem Material. Wer zwölf Anbrüche im Regal stehen hat, arbeitet ständig mit Material unbekannten Zustands.
Hast du wirklich ein Feuchteproblem? Das ist die Frage, an der die meisten Fehlkäufe hängen. Knistern, Dampf an der Düse, poröse Oberflächen und plötzliches Fädenziehen bei einer Rolle, die vorher sauber lief, sprechen für Feuchte. Eine schlechte erste Schicht oder ein verstopftes Hotend nicht. Im Zweifel liest du zuerst, woran sich feuchtes Filament erkennen lässt – ein Trockner repariert keinen Extruderfehler.
Wenn deine Antwort lautet: nur PLA, zügiger Verbrauch, keine typischen Feuchtesymptome – dann brauchst du kein Gerät, sondern eine dichte Box mit frischem Trockenmittel. Was die beiden Wege leisten, trennt der Artikel Trockenbox oder Trockner.
Was belegt ist – und was nicht
Trocknungswerte kursieren im Netz in fünf Varianten pro Material. Die folgenden stammen aus dem Bambu-Wiki („Filament Drying Recommendations“, Stand August 2026) und gelten dort für Umluftofen beziehungsweise Trockner. Nennt dein Filamenthersteller eigene Werte auf der Verpackung oder im Datenblatt, haben diese Vorrang.
| Material | Temperatur | Dauer |
|---|---|---|
| PLA | 50 °C | 8 h |
| PETG / PETG-CF | 60–70 °C | 8 h |
| TPU | 65–75 °C | 8 h |
| ABS / ASA | 75–85 °C | 8 h |
| PC | 75–85 °C | 8 h |
| PA / PA-CF / PAHT-CF | 75–85 °C | 8–12 h |
| PVA / BVOH | 75–85 °C | 8–12 h |
Diese Tabelle ist der eigentliche Kaufberater. Sie sagt nämlich, dass ein Gerät mit 65 °C Maximaltemperatur für PLA, PETG und TPU passt – aber die Herstellerempfehlung für ABS, ASA, PA, PC, PVA und BVOH nicht erreicht. Wer sich einen Trockner „für später“ kauft und später Nylon druckt, kauft zweimal.
Zweite belegte Möglichkeit: Bambu beschreibt im selben Wiki das Trocknen im Druckerbett der Modelle X1, X1C, P1S und H2D, dort mit anderen Werten – PLA 60–70 °C über 12 Stunden, PETG 75–85 °C über 12 Stunden, ABS und ASA 90–100 °C über 12 Stunden, PA, PVA, BVOH und PC ebenfalls 90–100 °C über 12 Stunden. Höhere Temperatur, längere Dauer, dafür kein zusätzliches Gerät. Der Drucker ist in dieser Zeit allerdings belegt.
Und jetzt die Lücke, die im Netz gern gefüllt wird, ohne dass jemand eine Quelle hätte: Es gibt keine belegte Herstellerangabe für einen universellen Prozentwert relativer Luftfeuchte, ab dem Filament generell Probleme macht. Weder „unter 20 % ist gut“ noch „ab 30 % wird es kritisch“ lässt sich mit einer Herstellerquelle belegen – die Schwelle ist materialabhängig und wird von den Herstellern meist gar nicht als Zahl kommuniziert. Wer dir eine solche Zahl als allgemeingültig verkauft, hat sie sich ausgedacht.
Ebenso wenig belegt ist, wie gleichmäßig die Temperatur im Inneren eines Trockners verteilt ist: Die Hersteller nennen einen Maximalwert, keine Messkurve über die Kammer.
Die Gerätetypen im Überblick
Einzelspulen-Trockner: kompakt, günstig im Einstieg, oft mit Durchführung zum Drucken aus dem Gerät heraus. Für einen Drucker und ein Material zur Zeit die naheliegende Lösung.
Mehrspulen-Trockner: Der SUNLU FilaDryer S4 nimmt laut Herstellerlisting vier Spulen auf, arbeitet mit einer 350-W-PTC-Heizung und regelt bis 70 °C, ausgelegt für PLA, PETG, ABS, TPU und PA. Die Pro-Variante S4 Pro hat zwei unabhängige Heizzonen und erreicht 85 °C, außerdem eine kombinierte Trocken- und Temperfunktion. Wer mehrere Materialien parallel bevorratet, spart hier Stellfläche.
Trockner mit Feuchteanzeige und Timer: Der Creality Space Pi lässt sich laut Herstellerseite zwischen 45 und 70 °C einstellen, die Laufzeit zwischen 0 und 48 Stunden, und misst die Feuchte in Echtzeit. Der eSUN eBOX Pro erreicht maximal 70 °C, erlaubt Laufzeiten bis 99 Stunden und wird vom Hersteller ausdrücklich für PA, PA-CF, PC und TPU genannt – wobei hier der Widerspruch zur Bambu-Tabelle sichtbar wird, die für PA und PC 75 bis 85 °C nennt. Beides sind Herstellerangaben; sie decken sich nicht.
Multimaterial-Einheiten mit Heizung: Das AMS 2 Pro von Bambu Lab nimmt vier Spulen auf und heizt bis 65 °C, das AMS HT eine Spule bis 85 °C und deckt laut Herstellerangaben PLA, PETG, ABS, ASA, PA, PC, PVA, BVOH, PP, POM, HIPS und PAHT-CF ab. Wer ohnehin ein solches System betreibt, hat den Trockner teilweise schon – welche Systeme aktiv heizen und welche nur Trockenmittel mitführen, trennt der Systemvergleich.
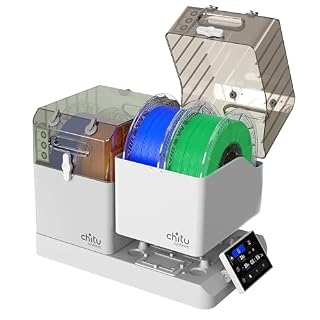
Für alle, die mehrere Materialien parallel trocken halten wollen: Prüfe vor dem Kauf die angegebene Maximaltemperatur gegen dein anspruchsvollstes Material. Für PLA, PETG und TPU genügen Geräte mit 65 bis 70 °C; für ABS, ASA, PA, PC und lösliche Stützen verlangt die Bambu-Empfehlung 75 bis 85 °C.
Worauf es beim Kauf ankommt
| Kriterium | Worauf du achtest |
|---|---|
| Maximaltemperatur | Der wichtigste Wert. 65–70 °C decken PLA, PETG, TPU ab; für ABS, ASA, PA, PC, PVA brauchst du 75–85 °C. |
| Kapazität | Eine, zwei oder vier Spulen – und passen deine Spulenbreiten und -durchmesser überhaupt hinein? |
| Laufzeit | Mindestens 12 Stunden am Stück, besser mehr. Geräte mit sehr kurzem Timer zwingen zum Nachstarten. |
| Durchführung | Nur wenn du direkt aus dem Gerät drucken willst – bei PA und TPU der eigentliche Nutzen. |
| Luftführung | Feuchte Luft muss entweichen können. Ein völlig dichter Behälter ohne Abluftweg trocknet schlechter. |
| Anzeige | Feuchteanzeige ist nützlich zur Verlaufskontrolle, aber kein Messgerät mit Kalibrierschein. |
So gehst du vor
- Material bestimmen. Ohne zu wissen, was auf der Rolle ist, ist die Temperaturwahl geraten. Unbeschriftete Restrollen behandelst du nach dem empfindlichsten plausiblen Kandidaten, also eher kühler.
- Temperatur und Dauer nach Tabelle setzen. Herstellerangabe auf der Rolle schlägt jede allgemeine Tabelle. Fehlt sie, nimmst du die Bambu-Werte oben.
- Spule vorbereiten. Aufkleber und Beutel entfernen, Filamentende sichern, damit sich die Rolle im Gerät nicht überwirft.
- Vollen Lauf durchziehen. Acht Stunden sind der Normalfall, bei PA, PVA und BVOH bis zwölf. Ein abgebrochener Lauf ist kein halbes Ergebnis, sondern meist gar keines.
- Direkt weiterverarbeiten oder trocken einlagern. Eine getrocknete Rolle, die anschließend offen im Regal liegt, ist die teuerste Art, Strom zu verbrauchen. Details im Artikel Filament trocknen.
- Wirkung prüfen. Dasselbe Testmodell vor und nach dem Lauf drucken. Wenn Knistern und raue Oberfläche verschwinden, war Feuchte die Ursache – wenn nicht, suchst du weiter.
Ein Punkt irritiert dabei regelmäßig: Nach einem Trocknungslauf steigt die angezeigte relative Feuchte oft wieder an. Bambu beschreibt genau das für das AMS – beim Abkühlen der Kammer steigt der Prozentwert vorübergehend, und das ist laut Hersteller kein Fehlerzustand.

Für alle, die nachvollziehen wollen, was im Gerät und im Lagerregal tatsächlich passiert: Ein kleines Messgerät zeigt Temperatur und relative Feuchte dort an, wo die Rolle liegt – entweder als Fühler am Kabel oder als Gerät, das mit in die Box wandert. Achte auf den angegebenen Messbereich – interessant ist der untere Feuchtebereich, und einen absoluten Messwert liefert ein solches Gerät nicht.
Was du dir sparen kannst
Dieser Abschnitt kostet uns Umsatz, gehört aber dazu.
- Den Trockner als Erstkauf. Wer gerade angefangen hat und PLA druckt, investiert besser in eine dichte Box und frisches Trockenmittel. Der Trockner kommt, wenn das erste technische Material kommt.
- Das teuerste Gerät der Liste. Entscheidend ist die Maximaltemperatur, nicht die App-Anbindung. Ein Gerät mit 85 °C und schlichtem Display schlägt jedes vernetzte 65-°C-Gerät, sobald Nylon im Spiel ist.
- Feuchtemessgeräte in Serie. Ein Messpunkt sagt dir, ob deine Lagerung funktioniert. Fünf Messpunkte sagen dir dasselbe.
- Trocknen als Reflex. Nicht jeder Fehldruck ist Feuchte. Wer bei jedem Problem zuerst acht Stunden trocknet, verliert einen Tag und findet die Ursache trotzdem nicht.
Häufige Fragen
Reicht ein Dörrgerät oder der Backofen?
Als Notlösung wird beides genutzt, und Bambu nennt seine Werte ausdrücklich für den Umluftofen. Zwei Einschränkungen: Haushaltsöfen regeln zwischen 50 und 85 °C oft ungenau, und Lebensmittel und Kunststoff im selben Gerät sind keine gute Kombination. Wer regelmäßig trocknet, fährt mit einem dafür gebauten Gerät zuverlässiger.
Kann ich während des Drucks aus dem Trockner heraus drucken?
Viele Geräte haben dafür eine Durchführung, und bei stark hygroskopischen Materialien wie PA und Nylon ist das der eigentliche Sinn der Sache: Das Material zieht sonst schon während des Drucks wieder Wasser. Achte darauf, dass die Rolle im Gerät leichtgängig abläuft – ein bremsender Spulenhalter erzeugt Förderprobleme, die schnell mit Feuchte verwechselt werden.
Wie oft muss ich eine Rolle trocknen?
Dafür gibt es keine belegte Regel: Die Hersteller nennen Temperatur und Dauer, aber kein Intervall. Praktisch richtest du dich nach den Symptomen und nach deiner Lagerung – Rollen, die zwischen den Drucken offen liegen, brauchen häufiger einen Lauf als Rollen in dichter Aufbewahrung.
Nimmt Filament Schaden, wenn ich zu heiß trockne?
Die Werte in der Tabelle liegen bewusst unterhalb des Bereichs, in dem das jeweilige Material weich wird. Wer deutlich darüber geht, riskiert verklebte Windungen auf der Rolle – besonders bei PLA, das früh erweicht. Im Zweifel bleibst du am unteren Ende der Spanne und verlängerst die Zeit.
Fazit
Der beste Filamenttrockner ist der, dessen Maximaltemperatur zu deinem anspruchsvollsten Material passt. Das ist der einzige Wert, den man nicht nachrüsten kann: Kapazität ersetzt man durch mehrere Läufe, eine Feuchteanzeige durch ein separates Messgerät – 65 °C werden aber nie 85 °C. Für PLA, PETG und TPU reichen 65 bis 70 °C; für ABS, ASA, PA, PC und lösliche Stützen nennt Bambu 75 bis 85 °C.
Und der zweite Punkt, der mehr bringt als jedes Gerätemerkmal: Trocknen ist ein Vorgang von acht bis zwölf Stunden, danach muss das Material trocken gelagert werden. Ein Trockner ohne anschließende dichte Lagerung ist ein Gerät, das immer wieder dieselbe Arbeit macht.
Das könnte dich auch interessieren
Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.