Ein Teil, das nachgibt, statt zu brechen: Handyhüllen, Dichtungen, Radreifen, Stoßdämpfer für RC-Modelle. TPU macht das möglich – und bringt zugleich viele Drucker zum ersten Mal an ihre Grenze. Nicht wegen der Temperatur, sondern wegen einer simplen mechanischen Frage: Ein weicher Strang lässt sich nicht schieben wie ein steifer. Wer den Unterschied zwischen Direct Drive und Bowden verstanden hat, druckt TPU ohne Drama. Wer ihn ignoriert, kämpft gegen Unterextrusion, Verstopfer und Filament, das sich im Extruder aufwickelt.
- TPU ist ein thermoplastisches Polyurethan – gummiartig, abriebfest und zäh, aber weich und damit schwer zu fördern.
- Die Shore-Härte ist die wichtigste Zahl auf der Rolle: 95A ist Standard, alles unter 90A wird für Bowden-Drucker zum Glücksspiel.
- Direct Drive gegen Bowden ist keine Geschmacksfrage, sondern der Hauptgrund für Erfolg oder Fehldruck.
- Gehärtete Düse: nicht nötig. Einhausung: nicht nötig. Trocknen: ja – Bambu Lab nennt für TPU 70 °C für 8 Stunden.
- Langsam drucken ist keine Schikane, sondern Physik. Wer TPU wie PLA fährt, produziert Lücken statt Bauteile.
Was TPU ausmacht
TPU steht für thermoplastisches Polyurethan und gehört zur Familie der thermoplastischen Elastomere: Im gedruckten Teil verhält es sich wie Gummi, verarbeiten lässt es sich wie ein normaler Thermoplast. Daneben findest du im Handel TPE als Sammelbegriff und gelegentlich TPC. In der Praxis merkst du vor allem eines: TPU ist von allen weichen Filamenten das druckfreundlichste, weil es mehr Eigensteifigkeit hat als reines TPE.
Interessant ist nicht nur die Flexibilität. Der Werkstoff ist außerordentlich abriebfest, nimmt Stöße auf, statt sie weiterzugeben, und ist gegenüber Ölen und Fetten robuster als PLA oder PETG. Ein TPU-Teil reißt selten spröde – es dehnt sich und geht zurück in die Form. Genau deshalb landen Dichtringe, Puffer, Griffe, Kabelknickschutz, Reifen für Modellfahrzeuge und Schutzhüllen bei diesem Material.
Die Kehrseite: Maßhaltigkeit und scharfe Kanten sind nicht die Stärke von TPU. Gewinde funktionieren nur eingeschränkt, dünne Wände wellen sich, Überhänge fallen schneller in sich zusammen. Wer konstruiert, plant beim weichen Material großzügige Radien und dickere Wände ein.
Shore-Härte: die wichtigste Zahl auf der Rolle
Auf jeder ernstzunehmenden TPU-Rolle steht eine Angabe wie 95A, 85A oder 98A. Das ist die Shore-Härte auf der A-Skala: je kleiner die Zahl, desto weicher das Material. Für den Druck heißt das:
- 95A – der Standard und die richtige erste Rolle. Fest genug zum Schieben, weich genug für alles, was federn oder dichten soll.
- 98A und härter – fühlt sich fast wie zähes PETG an, druckt problemlos, federt aber kaum noch.
- 85A und weicher – der anspruchsvolle Bereich. Solche Filamente knicken schon bei geringem Gegendruck weg und brauchen sehr kurze, geführte Extruderpfade.
Trägt eine Rolle gar keine Shore-Angabe, ist das ein Warnsignal: Ohne die Zahl weißt du nicht, ob dein Drucker das Material überhaupt fördern kann.
Was dein Drucker dafür können muss
Dieser Abschnitt entscheidet, ob die Rolle im Schrank verstaubt oder Teile produziert. TPU stellt andere Anforderungen als ABS oder Carbon – die üblichen Verdächtigen spielen hier keine Rolle.
Gehärtete Düse: nein. Reines TPU ist nicht abrasiv, eine Messingdüse hält damit so lange wie mit PLA. Nur bei gefüllten Varianten gilt das nicht mehr.
Einhausung: nein. TPU zieht sich beim Abkühlen kaum zusammen, Warping ist praktisch kein Thema. Ein offener Drucker reicht aus.
Hohe Temperaturen: nein. TPU wird typischerweise bei etwa 210 bis 240 °C verarbeitet, je nach Hersteller und Shore-Härte. Das schafft jedes Hotend, auch eines mit PTFE-Auskleidung.
Trocknen: ja, konsequent. TPU zieht Wasser aus der Luft, und feuchtes TPU druckt sich miserabel – stumpfe, raue Oberfläche, Knistern beim Extrudieren, einbrechende Schichthaftung. Bambu Lab gibt für TPU 70 °C über 8 Stunden an; diesen Wert benutzt du, keinen aus dem Forum. Wie du feuchtes Material erkennst, steht im Artikel zu feuchtem Filament, die Tabelle nach Material unter Filament trocknen. Wichtig ist die Abgrenzung, auf die Prusa hinweist: Eine Trockenbox lagert trocken, sie trocknet nicht – wörtlich „The Drybox does not dry filament.“ Zum Trocknen brauchst du ein Gerät, das aktiv heizt.
Der Förderweg: hier liegt der Knackpunkt. Ein weicher Strang, den du schiebst, verhält sich wie eine Nudel: Sobald vorne Widerstand entsteht, weicht er seitlich aus, statt Druck aufzubauen. Jeder Millimeter ungeführter Strecke zwischen Antriebsrad und Düse ist eine Stelle, an der sich das Filament aufwickeln kann. Deshalb ist die Bauart des Extruders bei diesem Material wichtiger als jede Slicer-Einstellung.

Für alle, die zum ersten Mal flexibel drucken: Sinnvoll ist eine Rolle mit ausgewiesener Shore-Härte um 95A und angegebener Toleranz. Achte auf den Durchmesser passend zu deinem Drucker und auf Vakuumverpackung mit Trockenmittel – TPU nimmt schon im Regal Feuchtigkeit auf.
Direct Drive gegen Bowden – das Kernthema bei TPU
Bei einem Direct-Drive-Extruder sitzt der Antrieb unmittelbar über dem Hotend. Zwischen Antriebsrädern und Schmelzbereich liegen wenige, meist eng geführte Zentimeter. Das Filament kann nirgends ausweichen, der Druck landet dort, wo er hin soll.
Beim Bowden-Aufbau steht der Extruder am Rahmen, und das Filament wird durch einen PTFE-Schlauch von oft 40 bis 60 Zentimetern zur Düse geschoben. Bei steifem PLA überträgt der Strang die Kraft wie ein Stab. TPU verhält sich stattdessen wie eine Feder: Es staucht sich im Schlauch zusammen, speichert die Bewegung und gibt sie verzögert ab. Am Bauteil siehst du das als schwankende Wandstärke, verzögerten Materialstart nach jedem Rückzug und klassische Unterextrusion.
Bowden und TPU schließen sich trotzdem nicht grundsätzlich aus. Was hilft:
- Härteres Material wählen. 95A oder 98A statt 85A – der Unterschied ist größer als jede Profiloptimierung.
- Sehr langsam drucken. Je langsamer, desto weniger Gegendruck baut sich auf.
- Rückzug fast abschalten. Lange Retraction-Wege sind bei Bowden und TPU der sicherste Weg zum Verstopfer.
- Den Schlauch prüfen. Ein innen aufgerauter oder geknickter Schlauch kostet Kraft, die sofort fehlt.
Am Direct-Drive-Extruder gilt die zweite Hälfte der Wahrheit: Auch dort entscheidet die Führung. Bleibt zwischen Antriebsrad und Einlauf ein offener Spalt, wickelt sich TPU genau dort auf. Ebenso wichtig ist die Anpresskraft: Zu fest eingestellt, quetschst du den weichen Strang platt, und der passt dann nicht mehr sauber durch den Kanal – ein Fehlerbild, das aussieht wie eine Verstopfung, aber keine ist. Und wenn die Zahnzwischenräume mit weichen Krümeln zugesetzt sind, greift nichts mehr; was Verschleiß ist und was nur Dreck, steht im Artikel zum Extruder-Antriebsrad.
Ein Hinweis zu automatischen Materialwechslern: Bambu Lab weist darauf hin, dass weiches TPU nicht durch das AMS gefahren werden soll – der lange, gebogene Weg mit mehreren Umlenkungen ist das Gegenteil dessen, was flexibles Material braucht. Es gibt speziell dafür ausgewiesene, härtere Varianten; alles andere gehört an die externe Spulenhalterung.
Einstellungen, die wirklich zählen
Die folgenden Bereiche sind Spannen, keine Dogmen. Der Aufdruck auf der Rolle schlägt jeden Richtwert aus einem Artikel, weil sich TPU-Rezepturen zwischen Herstellern deutlich unterscheiden.
- Düsentemperatur: meist zwischen 210 und 240 °C. Weichere Typen liegen tendenziell tiefer.
- Bett: etwa 30 bis 50 °C. TPU haftet von sich aus sehr gut – oft zu gut. Auf glatten PEI-Platten kann ein Trennmittel sinnvoll sein.
- Geschwindigkeit: der wichtigste Hebel. Bei Bowden im unteren Bereich bleiben, bei Direct Drive sind je nach Gerät und Shore-Härte deutlich höhere Werte möglich. Schrittweise erhöhen und die Wandqualität beobachten.
- Rückzug: kurz halten. Bei Direct Drive genügen Bruchteile eines Millimeters bis wenige Millimeter, bei Bowden lieber ganz aus.
- Kühlung: moderat. Zu viel verschlechtert die Schichthaftung, zu wenig lässt Überhänge durchhängen.
- Fluss: TPU quillt an der Düse stärker auf. Geraten Wände zu dick, korrigierst du hier vorsichtig nach unten.
Eine Eigenheit noch: Fäden sind bei TPU normal und lassen sich nicht ganz wegtrimmen, weil du den Rückzug nicht beliebig erhöhen kannst. Die üblichen Gegenmittel gegen Stringing greifen hier nur eingeschränkt – trockenes Material und niedrigere Temperatur bringen mehr als lange Retraction-Wege.
Markenware oder Billigrolle?
Bei TPU wirkt sich Qualität stärker aus als bei PLA, weil zwei Kennwerte direkt über die Druckbarkeit entscheiden: Gleichmäßigkeit des Durchmessers und Feuchtegehalt bei Auslieferung. Ein Strang, der um mehrere Hundertstel schwankt, verändert bei weichem Material den Vorschubwiderstand spürbar.
| Kriterium | Markenrolle | Namenlose Billigrolle |
|---|---|---|
| Shore-Angabe | meist klar deklariert | oft nur „flexibel“ |
| Durchmessertoleranz | angegeben und geprüft | selten dokumentiert |
| Verpackung | vakuumiert mit Trockenmittel | unterschiedlich bis lose |
| Wicklung | sauber, läuft leicht ab | Verhedderungen kommen vor |
| Profile im Slicer | häufig vorhanden | selbst erarbeiten |
Die ehrliche Einschätzung: Für erste Versuche lohnt sich die bessere Rolle, weil du sonst nicht unterscheiden kannst, ob dein Profil oder das Material schuld ist. Wer TPU regelmäßig verarbeitet und sein Setup kennt, kommt mit günstigem Material zurecht – dann aber im Wissen, dass eine verhedderte Wicklung denselben Fehler erzeugt wie ein rutschender Extruder.
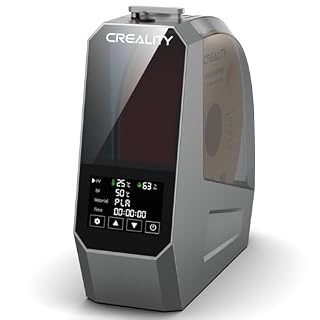
Für alle, die flexibles Material nicht nur lagern, sondern trocknen wollen: Entscheidend ist, dass das Gerät aktiv heizt und die Temperatur stabil hält – für TPU nennt Bambu Lab 70 °C über 8 Stunden. Prüfe die Maximaltemperatur und die passende Spulengröße.
Typische Fehler und woran sie liegen
Das Filament wickelt sich im Extruder auf. Zu viel Gegendruck bei zu weichem Material. Ursachen der Reihe nach: zu schnell gedruckt, zu langer Rückzug, teilverstopfte Düse, offener Spalt im Förderweg, zu hohe Anpresskraft.
Lücken in den Wänden, dünne Stellen, Löcher. Das ist Unterextrusion, und bei TPU ist die Ursache selten der Slicer. Erst den Materialweg prüfen, dann Werte anfassen.
Stumpfe, raue Oberfläche mit Knistern beim Extrudieren. Feuchtigkeit. TPU zieht sie schneller als PLA, gerade wenn die Rolle offen im Regal steht.
Das Teil klebt fest auf der Platte. Bei TPU eher Regel als Ausnahme. Vollständig abkühlen lassen und die flexible Platte durchbiegen, statt mit dem Spachtel zu hebeln.
Der Extruder klickt. Der Antrieb rutscht durch – wegen Verschmutzung an den Zähnen, falscher Anpresskraft oder weil vorne mehr verlangt wird, als durchgeht.
Häufige Fragen
Kann ich TPU mit einem Bowden-Drucker drucken?
Ja, aber mit Einschränkungen. Mit einer harten Sorte um 95A oder 98A, sehr niedriger Geschwindigkeit und stark reduziertem Rückzug bekommen viele Bowden-Geräte brauchbare Ergebnisse. Bei 85A und weicher wird es zur Geduldsprobe. Gehören flexible Teile zum Alltag, ist ein Direct-Drive-Aufbau die ehrlichere Lösung als jede Profilbastelei.
Brauche ich für TPU eine gehärtete Düse?
Nein. Reines TPU ist nicht abrasiv und greift Messing nicht an. Anders sieht es aus, wenn du zu einer gefüllten Variante greifst – Carbon- oder Glasfaseranteile verschleißen Messing unabhängig davon, in welcher Matrix sie stecken.
Wie dicht wird ein gedrucktes TPU-Teil wirklich?
Weitgehend dicht wird es nur mit hohem Füllgrad, vielen Wandlinien und guter Schichthaftung – also heißer Düse und zurückhaltender Kühlung. Eine Garantie ist das nicht: Jede Schichtgrenze im FDM-Druck ist eine potenzielle Leckstelle. Für Dämpfung und Dichtlippen mit Anpressdruck reicht es meist, für druckbeaufschlagte Systeme solltest du es nicht voraussetzen.
Warum sind meine TPU-Teile größer als konstruiert?
Weiches Material quillt beim Austritt aus der Düse stärker auf und wird durch die eigene Elastizität weniger präzise abgelegt. Reduziere den Flussfaktor in kleinen Schritten und drucke langsamer. Dieselbe Maßhaltigkeit wie bei PETG erreichst du trotzdem nicht – Passungen konstruierst du besser mit etwas Spiel.
Fazit
TPU ist kein schwieriges Material, sondern ein anders forderndes. Es braucht keine Einhausung, keine gehärtete Düse, keine hohen Temperaturen – sondern einen kurzen, geführten Förderweg, Geduld beim Tempo und trockenes Material: 70 °C für 8 Stunden nach Bambu Lab, wenn die Rolle länger offen lag.
Die Reihenfolge für den Einstieg: eine Rolle mit ausgewiesener Shore-Härte um 95A kaufen, Rückzug fast auf null, Geschwindigkeit halbieren, danach optimieren. Mit Direct Drive wirst du dich wundern, wie unspektakulär TPU sein kann. Mit langem Bowden-Weg weißt du wenigstens, wogegen du arbeitest – und dass die Lösung nicht im Slicer liegt, sondern in der Mechanik.
Das könnte dich auch interessieren
Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.