Autor: inselcamper@gmx.de

  • Anycubic Kobra S1 und X: Verschleißteile im Überblick

    Die Kobra S1 und die Kobra X sind die Geräte, mit denen Anycubic in die Klasse der schnellen Mehrfarbdrucker vorgestoßen ist – und beide verschleißen anders als ein einfacher Einsteigerdrucker. Wer regelmäßig vier Rollen im Wechsel fährt und dabei auch technische Materialien verarbeitet, belastet Düse, Filamentpfad und Druckplatte deutlich stärker. Dieser Artikel sortiert die Teileliste der S1- und X-Familie, nennt die belegten Verschleißzahlen fremder Messreihen und sagt klar, wo Anycubic selbst kein Intervall angibt.

    Das Wichtigste in Kürze

    • Zur Familie gehören Kobra S1, Kobra S1 Combo, Kobra S1 Max, Kobra S1 Max Combo, Kobra X und Kobra X Combo. Anycubic nennt für die Kobra X bis zu 19 Farben.
    • Anycubic veröffentlicht für diese Geräte keine Wechselintervalle – nicht für die Düse, nicht für den Filamentpfad, nicht für die Druckplatte.
    • Belegte Fremdmessungen: E3D nennt eine 0,4-mm-Messingdüse nach rund 250 g Carbonfilament als zerstört, gehärteten Stahl mit rund 2,5 kg. CNC Kitchen misst bei Carbon-PETG rund 360 g bis zum massiven Verschleiß und über 1.000 Druckstunden mit Standardmaterial ohne deutliche Spuren.
    • Das ACE Pro und das ACE 2 Pro fassen vier Rollen und schaffen laut Anycubic bis zu 16 Farben. Das ACE 2 Pro trocknet bis 65 °C.
    • Diese 65 °C decken PLA und PETG ab, nicht aber ABS, ASA oder Nylon – für die verlangt die Bambu-Materialtabelle 75 bis 85 °C. Ein Multimaterial-System ist damit kein vollwertiger Filamenttrockner.
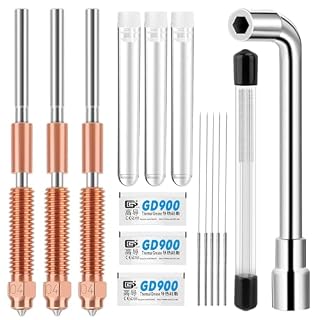
    Anycubic Kobra S1 Quick-Release-Hotend mit 0,4-mm-Vollmetalldüse
    Anycubic Kobra S1 Quick-Release-Hotend mit 0,4-mm-Vollmetalldüse

    12,99 € (Stand: 19.08.2026)

    Die Düse ist an diesen Geräten das am häufigsten getauschte Teil – vor allem, weil viele Besitzer nach kurzer Zeit auf faserverstärktes oder technisches Material umsteigen. Eine gehärtete Ausführung hält laut E3D rund zehnmal so lange wie Messing. Prüfe vor dem Kauf, ob dein Modell ausdrücklich in der Kompatibilitätsliste steht: Düsen dieser Serie werden als Baugruppe getauscht, nicht nach Gewindemaß ausgewählt.

    Auf Amazon ansehen

    Warum an der S1 und der X mehr verschleißt als am Einsteigergerät

    Drei Eigenschaften dieser Baureihe wirken direkt auf die Verschleißteile.

    Hohe Materialdurchsätze. Ein schneller Drucker schiebt in derselben Zeit mehr Kunststoff durch dieselbe Bohrung. Verschleiß an der Düse hängt nicht an Betriebsstunden, sondern an der Menge, die durchgelaufen ist – deshalb altert eine Düse an einem schnellen Gerät schlicht früher.

    Anspruchsvollere Materialien. Wer ein Gerät mit Einhausung besitzt, druckt früher oder später ABS, ASA oder faserverstärktes Material. Damit wechselt die Verschleißlage: Carbon-, Glasfaser- und Glimmerfüllstoffe wirken wie feines Schleifmittel, das die Austrittskante der Düse abträgt. Auch Silk-, Glow- und Marmor-Filamente gehören dazu, obwohl man es ihnen nicht ansieht – hier hilft nur eine gehärtete Düse.

    Viele Filamentwechsel. Vier Rollen im Wechsel bedeuten ständiges Ein- und Ausfahren im Filamentpfad. Die geschnittenen Enden schaben über die Innenwand der Führung, das Material wird vorgeschoben und zurückgezogen, und jeder Farbwechsel spült Material durch die Düse, das nie im fertigen Teil landet. Bei bunten Modellen kann das Spülmaterial das Bauteilgewicht übersteigen – für die Düsenrechnung zählt trotzdem die Gesamtmenge.

    Dazu kommt die Druckplatte. Die PEI-Beschichtung nutzt sich dort ab, wo am meisten gedruckt wird, also mittig. Der klassische erste Verdacht sollte aber nicht Verschleiß sein, sondern Hautfett: PEI reagiert darauf extrem empfindlich, und viele angeblich verbrauchte Bleche sind nur ungereinigt.

    Wann was raus muss – und wo Anycubic schweigt

    Für die Kobra S1 und die Kobra X nennt Anycubic keine Verschleißintervalle. Es gibt keine Tabelle, die sagt, nach wie vielen Rollen der Filamentpfad zu erneuern wäre. Wer Zahlen braucht, muss sie aus fremden Messreihen übertragen – und wissen, dass sie nur die Größenordnung liefern:

    • E3D: 0,4-mm-Messingdüse nach rund 250 g Carbonfilament zerstört, gehärteter Stahl rund 2,5 kg – zusammengefasst als „rund drei Messingdüsen pro Spule“.
    • CNC Kitchen: rund 360 g Carbon-PETG bis zum massiven Verschleiß; über 1.000 Druckstunden mit Standardmaterial ohne deutliche Spuren.

    Weil die Zahlen fehlen, ist ein selbst geführter Wartungsplan an diesen Geräten mehr wert als bei jedem Drucker mit Herstellervorgabe. Wie so ein Plan aussieht, steht im Wartungsplan für 3D-Drucker.

    Die drei Symptome, an denen du es ohne Zahl erkennst

    1. Maße wandern nach oben. Der Kalibrierwürfel misst plötzlich anders als vor einem halben Jahr, ohne dass am Slicer etwas geändert wurde – die typische Signatur einer aufgeweiteten Düsenbohrung.
    2. Die erste Schicht hält nur außen. Erst gründlich mit Isopropanol reinigen. Bleibt es dabei, ist die Beschichtung in der Bettmitte durch.
    3. Farbwechsel brechen ab oder klicken. Meist steckt kein Elektronikfehler dahinter, sondern ein aufgeweiteter Führungsschlauch, feuchtes Filament oder ein schlecht geschnittenes Ende.

    Original oder Nachbau?

    Anycubic baut keinen Ersatzteilzwang auf, dokumentiert für die Kobra-Serie aber auch keinen offenen Industriestandard wie E3D V6. Daraus folgt eine klare Zweiteilung: Alles, was mit Hitze und Druck arbeitet, kaufst du nach Modellbezeichnung. Alles, was reine Geometrie ist, darf ein Nachbau sein.

    Teil Herstellerteil Drittanbieter
    Düse / Hotend empfohlen, weil als Baugruppe zugeordnet nur mit ausdrücklicher Modellfreigabe
    Druckplatte passgenau, selten die günstigste Wahl große Auswahl, oft beidseitig beschichtet
    PTFE-Führung verfügbar Standardware, unkritisch
    Lüfter, Riemen verfügbar gängige Maße, meist unproblematisch
    Trockenmittel Verbrauchsmaterial frei wählbar, auf Beutelgröße achten
    Risiko bei Fehlkauf gering hoch bei Hotend-Teilen, gering beim Rest

    Wenn Heizpatrone oder Thermistor ausfallen, ist an dieser Baureihe der Tausch der kompletten Baugruppe fast immer der schnellere Weg – wie das grundsätzlich abläuft, steht im Artikel zum kompletten Hotend.

    Druckplatte für Anycubic Kobra S1, beidseitig glatt und strukturiert
    Druckplatte für Anycubic Kobra S1, beidseitig glatt und strukturiert

    17,99 € (Stand: 19.08.2026)

    Ein zweites Federstahlblech ist an einem viel genutzten Gerät weniger eine Ersatzteil- als eine Zeitfrage: Während das erste abkühlt, damit sich das Teil löst, läuft auf dem zweiten schon der nächste Druck. Achte auf Außenmaß und Aussparungen – die Max-Varianten dieser Serie haben ein deutlich größeres Bett als die Standardmodelle. Prüfe vor dem Kauf die Baugröße deines Betts.

    Auf Amazon ansehen

    Passt das zu meinem Drucker? Die Teileliste der Serie

    Sechs Geräte gehören zur Familie. Für den Teilekauf zählen zwei Fragen: Standard- oder Max-Bett, und ist ein Multimaterial-System angeschlossen?

    Modell Multimaterial ab Werk Worauf beim Teilekauf achten
    Kobra S1 nein Standardbett, kurzer Filamentweg
    Kobra S1 Combo ja zusätzlich Führungsschlauch und Trockenmittel
    Kobra S1 Max nein Großformatbett – Plattenmaß zwingend prüfen
    Kobra S1 Max Combo ja Großformatbett plus langer Filamentpfad
    Kobra X nein laut Anycubic bis 19 Farben möglich
    Kobra X Combo ja hoher Wechselanteil, Filamentpfad im Blick behalten

    Diese Teile altern an den Geräten tatsächlich:

    • Düse beziehungsweise Düsen-Baugruppe – Messing für Standardmaterial, gehärtet für alles mit Füllstoffen.
    • Hotend als Einheit – der pragmatische Weg bei Ausfall von Heizpatrone oder Thermistor.
    • Federstahlblech mit PEI-Beschichtung – Verbrauchsteil; Grundlagen im Überblick zur PEI-Druckplatte.
    • PTFE-Führung – bei Combo-Geräten der lange Zuführschlauch plus die kurze Innenführung.
    • Extruder-Antriebsräder – erst reinigen, dann ersetzen; oft ist nur Abrieb das Problem.
    • Bauteil- und Hotend-Lüfter – melden sich über Geräusch, nicht über Druckfehler.
    • Filtereinsatz – sofern dein Gerät einen hat: ein Verbrauchsteil, dessen Wirkung mit der Zeit nachlässt.
    • Trockenmittel im Multimaterial-System – gehört auf die Nachkaufliste, nicht in die Kategorie Zubehör.

    Das ACE 2 Pro und die 65-Grad-Grenze

    Das ACE Pro und das ACE 2 Pro nehmen vier Rollen auf und erlauben laut Anycubic bis zu 16 Farben. Das ACE 2 Pro kann zusätzlich trocknen, und zwar bis 65 °C. Diese Zahl ist eine Herstellerangabe – und sie ist genau der Punkt, an dem viele Erwartungen auseinandergehen.

    Legt man die Bambu-Materialtabelle daneben, ergibt sich ein klares Bild. PLA verlangt rund 50 °C, PETG etwa 60 bis 70 °C. Beides liegt im Bereich des Geräts. ABS und ASA brauchen dagegen 75 bis 85 °C, PA und PC ebenfalls 75 bis 85 °C bei acht bis zwölf Stunden, faserverstärkte Hochtemperaturmaterialien noch deutlich mehr. Ein System, das bei 65 °C endet, erreicht diese Werte nicht.

    Das ist kein Konstruktionsfehler, sondern eine Grenze, die man kennen muss. Für PLA und PETG – also für die überwiegende Mehrheit aller Drucke – reicht das aus, und das Trocknen direkt in der Filamentkammer ist bequem. Wer aber ABS, ASA oder Nylon druckt, braucht ein separates Gerät mit höherer Zieltemperatur. Welche Temperatur welches Material verlangt, steht materialgenau im Artikel zum Filament trocknen.

    Der zweite Punkt betrifft Störungen. Abgebrochene Farbwechsel, nicht eingezogenes Filament und plötzliche Fehlermeldungen haben bei allen Systemen dieser Bauart dieselben Ursachen: Feuchtigkeit, ein geweiteter Führungsschlauch, schlechte Schnittkanten. Die systematische Eingrenzung steht im Artikel zu Störungen an Multimaterial-Systemen.

    Teile wechseln – die Reihenfolge, die Ärger spart

    1. Erst diagnostizieren, dann bestellen. Ersetze nicht die Düse, wenn in Wahrheit der Extruder rutscht oder das Filament feucht ist.
    2. Filament über die Gerätefunktion entladen. Nie von Hand am Schlauch ziehen – abgerissene Enden bleiben im Pfad stecken.
    3. Düse heiß wechseln. Der Kunststoff im Heizblock muss weich sein, sonst reißt beim Lösen Material mit. Handschuhe sind Pflicht.
    4. Bei Geräten mit Einhausung abkühlen lassen. Ein geschlossener Bauraum hält die Wärme lange – das täuscht über die tatsächliche Temperatur im Druckkopf hinweg.
    5. PTFE gerade und stumpf ablängen. Ein schräger Schnitt hinterlässt einen Spalt vor der Düse und damit die häufigste Verstopfungsursache nach einer Reparatur.
    6. Neu nivellieren. Düsentausch, Hotend-Tausch und ein neues Blech verschieben den Nullpunkt.
    7. Wechsel notieren. Datum und Filamentmenge – ohne Herstellerintervall ist die eigene Aufzeichnung die einzige Datenbasis.

    Häufige Fragen

    Passen Teile der Kobra 3 in die Kobra S1?

    Das ist nicht belegt, und hier entstehen die teuren Fehlkäufe. Anycubic dokumentiert für die Kobra-Serie keinen offenen Standard, an dem sich Austauschbarkeit ablesen ließe. Bestelle nach der exakten Modellbezeichnung und prüfe die Kompatibilitätsangabe des Anbieters – auch innerhalb der S1-Reihe.

    Kann ich mit dem ACE 2 Pro mein Nylon trocknen?

    Nein. Anycubic gibt für das ACE 2 Pro eine Trocknung bis 65 °C an, PA und PC verlangen laut Bambu-Materialtabelle 75 bis 85 °C über acht bis zwölf Stunden. PLA und PETG sind abgedeckt, technische Materialien nicht. Dafür brauchst du einen Trockner mit höherer Zieltemperatur.

    Brauche ich für die Kobra S1 Max andere Teile als für die Kobra S1?

    Bei der Druckplatte auf jeden Fall – die Max-Variante hat ein deutlich größeres Bett, ein Standardblech ist dort unbrauchbar. Bei Düse, Hotend und Führung nicht zwangsläufig, aber auch dort gilt: Modellangabe des Anbieters lesen, statt vom Serienname auf Gleichteile zu schließen.

    Wie oft muss der Filtereinsatz getauscht werden?

    Anycubic nennt dafür kein Intervall. Bambu Lab gibt für seine Gehäusefilter einen Wechsel alle drei Monate bei etwa acht Betriebsstunden pro Tag an – das ist eine brauchbare Größenordnung für ein vergleichbar genutztes Gerät, aber keine Vorgabe für die Kobra. Wer viel ABS oder ASA druckt, liegt eher darunter als darüber.

    Fazit

    Die S1- und X-Familie ist im Unterhalt überschaubar, verlangt aber zwei Zugeständnisse. Erstens gibt es keine Herstellerintervalle – die Buchführung über verbrauchtes Filament übernimmst du selbst. Zweitens ist bei Hotend-Teilen der Kauf nach Modellbezeichnung Pflicht; behauptete Kompatibilität ohne Beleg ist an dieser Serie der teuerste Fehler.

    Der sinnvolle Startvorrat: ein zweites Druckblech, eine gehärtete Düse für Material mit Füllstoffen, ein Meter PTFE und Trockenmittel für das Multimaterial-System. Und bei aller Bequemlichkeit des ACE 2 Pro – 65 °C sind 65 °C. Für ABS, ASA und Nylon führt kein Weg an einem richtigen Trockner vorbei.

    Jahreskosten: Bei überwiegend PLA und PETG bleiben die Verschleißteile über ein Jahr in einem niedrigen zweistelligen Bereich, wobei Blech und Düse den Löwenanteil ausmachen. Wer faserverstärkt oder technisch druckt, landet eine Stufe höher – gleicht das über die längere Standzeit der gehärteten Düse aber teilweise wieder aus.

    Für die älteren Baureihen gilt eine eigene Teileliste: Was bei Kobra 3 und Kobra 4 passt, ist hier nicht automatisch übertragbar.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Anycubic Kobra 3 und 4: Verschleißteile im Überblick

    Die Kobra 3 und die Kobra 4 sind schnelle Drucker mit einem Multimaterial-System, das viermal so viele Filamentwechsel produziert wie ein Einfarbdruck – und genau das macht die Verschleißteile zum Thema. Wer weiß, welche Teile an diesen Geräten wirklich altern, kauft einmal richtig ein statt dreimal daneben. Dieser Artikel sortiert die Teileliste der Kobra-3- und Kobra-4-Familie, nennt die belegten Verschleißzahlen aus fremden Messreihen und sagt offen, wo Anycubic kein Intervall angibt.

    Das Wichtigste in Kürze

    • Zur Kobra-3-/4-Familie gehören Kobra 4, Kobra 4 Combo, Kobra 3 Combo, Kobra 3 V2 Combo, Kobra 3 Max und Kobra 3 Max Combo. Die Combo-Varianten bringen das Multimaterial-System mit.
    • Anycubic nennt für keines dieser Teile ein Wechselintervall in Stunden oder Kilogramm. Wer dir eine feste Zahl verspricht, hat sie geschätzt.
    • Belegte Fremdmessungen: E3D gibt eine 0,4-mm-Messingdüse nach rund 250 g Carbonfilament als zerstört an, gehärteter Stahl übersteht etwa 2,5 kg. CNC Kitchen kommt bei Carbon-PETG auf rund 360 g bis zum massiven Verschleiß – und auf über 1.000 Druckstunden mit Standardmaterial ohne deutliche Spuren.
    • Das ACE Pro und das ACE 2 Pro fassen vier Rollen und schaffen laut Anycubic bis zu 16 Farben. Jeder Farbwechsel bedeutet Bewegung im Filamentpfad – Verschleiß entsteht schneller als beim Einfarbdruck.
    • Ein offener Düsenstandard wie E3D V6 ist für die Kobra-Serie nicht belegt. Bestelle nach Modellbezeichnung, nicht nach Gewindemaß.
    Cool-PEI-Bauplatte für Anycubic Kobra 3 V2, Federstahl, beidseitig nutzbar
    Cool-PEI-Bauplatte für Anycubic Kobra 3 V2, Federstahl, beidseitig nutzbar

    21,99 € (Stand: 19.08.2026)

    Die Druckplatte altert am sichtbarsten – und ist das erste Teil, das man doppelt haben will, weil ein zweites Blech den Drucker weiterlaufen lässt, während das erste abkühlt. Achte darauf, dass Außenmaß und Aussparungen zu deinem Gerät passen: Die Max-Varianten der Serie haben ein deutlich größeres Bett als die Standardmodelle. Prüfe vor dem Kauf die Baugröße deines Betts.

    Auf Amazon ansehen

    Warum an der Kobra 3 und 4 überhaupt etwas verschleißt

    Ein FDM-Drucker hat vier Stellen, an denen Material gegen Material arbeitet – alle vier sitzen im Filamentpfad oder direkt daneben.

    Die Düse wird von innen ausgehöhlt. Bei reinem PLA ist das harmlos, weil der Werkstoff weicher ist als Messing. Sobald Füllstoffe dazukommen – Carbonfasern, Glasfasern, Glimmerpartikel in Silk- und Glow-Filamenten –, wirkt jede Bahn wie feines Schleifmittel. Die Bohrung wird größer und verliert ihre scharfe Austrittskante. Der Druck wird dadurch nicht sofort schlecht, sondern schleichend ungenauer: Wandstärken stimmen nicht mehr, die Oberfläche wird unruhig.

    Der PTFE-Schlauch wird an beiden Enden mürbe. Bei den Combo-Varianten legt das Filament einen langen Weg vom Multimaterial-System bis zum Druckkopf zurück. Jeder Farbwechsel zieht das Material vor und zurück, und die Schnittkanten schaben dabei über die Innenwand. Am heißen Ende kommt Temperatur dazu: PTFE altert, wird spröde und weitet sich. Das Ergebnis sind Fehlzuführungen, die wie ein Extruderproblem aussehen, aber keines sind.

    Die Druckplatte verliert punktuell Haftung. Die PEI-Beschichtung nutzt sich dort ab, wo am häufigsten gedruckt wird – also in der Mitte. Deshalb hält der Rand oft noch tadellos, während sich mittig die erste Schicht löst. Hinzu kommt der häufigste Anwenderfehler überhaupt: Hautfett. PEI reagiert darauf extrem empfindlich, und viele vermeintlich verschlissene Platten sind schlicht ungereinigt.

    Die Extruderzähne setzen sich zu. Nach vielen Wechseln sitzt Abrieb in den Zahnzwischenräumen der Antriebsräder, der Griff wird schlechter, und der Extruder rutscht durch, statt zu fördern.

    Wann was raus muss – und wo Anycubic schweigt

    Die ehrliche Ausgangslage: Anycubic veröffentlicht für die Kobra-3- und Kobra-4-Familie keine Verschleißintervalle – weder für die Düse noch für PTFE-Schlauch, Druckplatte oder Antriebsräder. Wer belastbare Zahlen will, muss sie aus Messreihen anderer übertragen und dabei wissen, dass sie nur die Größenordnung liefern. Diese Zahlen sind belegt und gelten materialbezogen, nicht gerätebezogen:

    • E3D: Eine 0,4-mm-Messingdüse ist nach rund 250 g Carbonfilament zerstört; eine gehärtete Stahldüse übersteht rund 2,5 kg. E3D fasst das mit „rund drei Messingdüsen pro Spule“ zusammen.
    • CNC Kitchen: Bei Carbon-PETG traten nach etwa 360 g massive Verschleißspuren auf. Mit Standardmaterial ohne Füllstoffe zeigte dieselbe Messreihe nach über 1.000 Druckstunden keine deutlichen Spuren.

    Für den Alltag heißt das: Wer nur PLA und PETG druckt, wechselt die Düse selten und dann eher wegen einer Verstopfung als wegen Verschleiß. Wer faserverstärktes Material verarbeitet, geht von Anfang an auf eine gehärtete Düse. Denk daran, dass auch Silk-, Glow- und Marmor-Filamente abrasiv sind, obwohl ihnen niemand das ansieht.

    Die drei Symptome, an denen du es ohne Zahl erkennst

    1. Die Wandstärke wandert. Teile werden minimal zu dick, obwohl am Slicer nichts geändert wurde. Das ist die klassische Signatur einer aufgeweiteten Düsenbohrung – der Kalibrierwürfel misst plötzlich anders als vor einem halben Jahr.
    2. Die erste Schicht hält nur noch am Rand. Bevor du die Platte abschreibst: einmal gründlich mit Isopropanol reinigen. Hält es danach immer noch nur außen, ist die Beschichtung in der Mitte durch.
    3. Der Extruder klickt bei Farbwechseln. Ein tickendes Geräusch beim Einziehen des Filaments, ohne dass die Düse verstopft ist, deutet auf verschmutzte oder abgenutzte Antriebsräder – oder auf einen aufgeweiteten PTFE-Schlauch, in dem das Filamentende hängen bleibt.

    Original oder Nachbau?

    Anycubic baut keinen Ersatzteilzwang auf, dokumentiert aber auch keinen offenen Industriestandard. Praktisch heißt das: Düsen-Baugruppen und Hotends kaufst du am sichersten nach Modellbezeichnung. Bei Druckplatten, PTFE-Schläuchen und Lüftern ist der Drittanbietermarkt dagegen groß und unproblematisch.

    Kriterium Herstellerteil Drittanbieter
    Preisklasse höher, dafür eindeutig zugeordnet deutlich günstiger, oft im Mehrfachpack
    Passgenauigkeit nach Modellnamen bestellbar Maße und Modellliste selbst prüfen
    Düse und Hotend empfohlen – Baugruppe statt Einzelteil nur mit ausdrücklicher Kobra-Freigabe
    Druckplatte solide, aber selten die günstigste Wahl breite Auswahl, oft beidseitig beschichtet
    PTFE, Lüfter, Riemen verfügbar Standardware, unkritisch
    Risiko bei Fehlkauf gering hoch bei Hotend-Teilen, gering beim Rest

    Die Regel für diese Serie lautet deshalb: Alles, was mit Hitze und Druck arbeitet, nach Modell kaufen. Alles, was nur Geometrie ist, darf ein Nachbau sein. Grundlagen dazu stehen im Überblick zu Düsen für 3D-Drucker.

    Für die Düse selbst steht hier bewusst keine Produktempfehlung: Im Amazon-Sortiment ließ sich kein gehärtetes Düsenset finden, das die Kobra 3 oder die Kobra 4 ausdrücklich nennt. Angeboten werden vor allem Sets für die Kobra 2, die Kobra X, die S1 und die Max-Varianten – und die gehören nach dem, was oben steht, nicht ungeprüft an dieses Gerät. Für dieses eine Teil ist der Weg über den Herstellershop oder über ein Angebot, das dein Modell namentlich in der Kompatibilitätsliste führt, der sichere.

    Passt das zu meinem Drucker? Die Teileliste der Serie

    Diese sechs Geräte bilden die Kobra-3-/4-Familie. Entscheidend für den Teilekauf ist nicht die Modellnummer, sondern die Bettgröße und die Frage, ob ein Multimaterial-System angeschlossen ist.

    Modell Multimaterial ab Werk Worauf beim Teilekauf achten
    Kobra 4 nein Standardbett, kurzer Filamentweg
    Kobra 4 Combo ja zusätzlich PTFE-Zuführung und Trockenmittel
    Kobra 3 Combo ja Standardbett, hoher Wechselanteil
    Kobra 3 V2 Combo ja Teile nicht ungeprüft von der ersten Version übernehmen
    Kobra 3 Max nein Großformatbett – Plattenmaß zwingend prüfen
    Kobra 3 Max Combo ja Großformatbett plus langer Filamentpfad

    Und das sind die Teile, die an diesen Geräten tatsächlich altern:

    • Düse beziehungsweise Düsen-Baugruppe – das am häufigsten getauschte Teil. Messing für Standardmaterial, gehärtet für alles mit Füllstoffen.
    • Hotend als Einheit – bei Ausfall von Heizpatrone oder Thermistor meist der pragmatischere Weg.
    • PTFE-Schlauch – bei Combo-Geräten der lange Zuführschlauch plus die kurze Innenführung im Druckkopf.
    • Federstahl-Druckplatte mit PEI-Beschichtung – Verbrauchsteil, kein Dauerteil. Mehr dazu im Überblick zur PEI-Druckplatte.
    • Extruder-Antriebsräder – reinigen, bevor du sie ersetzt; oft ist nur Abrieb das Problem.
    • Bauteil- und Hotend-Lüfter – kündigen sich durch Geräusch an, nicht durch Druckfehler.
    • Riemen und Trockenmittel – die seltenste und die am häufigsten vergessene Position.

    Was das ACE Pro für den Verschleiß bedeutet

    Das ACE Pro und das ACE 2 Pro nehmen vier Rollen auf und erlauben laut Anycubic bis zu 16 Farben in einem Druck. Das ist der Reiz der Combo-Modelle – und der Grund, warum deren Verschleißteile schneller altern.

    Der Mechanismus ist einfach: Jeder Farbwechsel bedeutet Ausziehen, Einziehen und ein Spülvolumen, das komplett durch die Düse geht. Ein Modell mit vier Farben und vielen Wechseln kann mehr Material durch die Düse schieben, als das fertige Teil wiegt – und für den Verschleiß zählt genau diese Gesamtmenge, nicht das Bauteilgewicht. Wer mehrfarbig druckt, rechnet seine Düsenlaufleistung deshalb nach verbrauchtem Filament, nicht nach fertigen Teilen.

    Die zweite Folge betrifft den Filamentpfad. Fehlerbilder wie „Filament wird nicht eingezogen“ oder „Wechsel bricht ab“ haben bei allen Systemen dieser Bauart dieselben drei Ursachen: feuchtes Material, ein aufgeweiteter PTFE-Schlauch und schlecht geschnittene Filamentenden. Wie man das systematisch eingrenzt, steht im Artikel zu Störungen an Multimaterial-Systemen.

    Drittens: Feuchtigkeit. Ein Multimaterial-System hält vier Rollen tagelang offen im Gerät. Trockenmittel ist deshalb kein Zubehör, sondern Verbrauchsmaterial. Und wenn Filament bereits feucht ist, hilft nur noch aktives Trocknen, nicht bloßes Lagern.

    Teile wechseln – die Reihenfolge, die Ärger spart

    1. Erst diagnostizieren, dann bestellen. Ersetze nicht die Düse, wenn in Wahrheit der Extruder rutscht.
    2. Filament vorher entladen. Bei Combo-Geräten über die Gerätefunktion, nicht von Hand am Schlauch ziehen – das reißt Filamentenden ab, die anschließend im Pfad stecken.
    3. Düse heiß wechseln. Der Kunststoff im Heizblock muss weich sein, sonst reißt beim Lösen Material mit. Handschuhe sind hier Pflicht.
    4. PTFE gerade und stumpf ablängen. Ein schräger Schnitt hinterlässt einen Spalt vor der Düse – die häufigste Ursache für Verstopfungen nach einer Reparatur.
    5. Nach jedem Eingriff am Druckkopf neu nivellieren. Düsentausch, Hotend-Tausch und ein neues Blech verschieben den Nullpunkt.
    6. Erste Schicht kontrollieren, bevor der große Druck startet. Ein Testquadrat kostet Minuten und spart die Nacht.
    7. Wechsel notieren. Datum und Filamentmenge auf einen Zettel am Drucker – weil kein Intervall vorgegeben ist, ist deine eigene Aufzeichnung die einzige Datenbasis.

    Häufige Fragen

    Passen Düsen der Kobra 3 auch in die Kobra 4?

    Das ist nicht belegt, und genau hier entstehen die teuren Fehlkäufe. Anycubic dokumentiert für diese Serie keinen offenen Industriestandard, an dem man Austauschbarkeit ablesen könnte. Bestelle nach der exakten Modellbezeichnung deines Geräts – auch zwischen Kobra 3 Combo und Kobra 3 V2 Combo lohnt der Blick in die Kompatibilitätsangabe des Anbieters.

    Wie oft muss ich den PTFE-Schlauch tauschen?

    Anycubic nennt dafür kein Intervall. Andere Hersteller tun das durchaus – Bambu Lab gibt für seine Geräte einen Wechsel alle sechs Rollen an, bei abrasivem Material alle zwei. Als Orientierung brauchbar, als verbindliche Vorgabe für die Kobra nicht. Praktisch gilt: tauschen, wenn die Innenwand sichtbar geweitet oder verfärbt ist oder Filamentenden regelmäßig hängen bleiben.

    Brauche ich für die Kobra 3 Max andere Teile als für die Kobra 3?

    Bei Düse, Hotend und PTFE nicht zwangsläufig, bei der Druckplatte ganz sicher. Die Max-Varianten haben ein deutlich größeres Bett, und ein Blech im Standardmaß ist dort schlicht unbrauchbar. Miss vor der Bestellung Außenmaß und Aussparungen ab, statt dich auf die Modellliste im Angebotstext zu verlassen.

    Lohnt sich ein Zweitblech?

    Ja – nicht wegen des Verschleißes, sondern wegen der Ausfallzeit. Solange das erste Blech abkühlt, damit sich das Teil löst, kann auf dem zweiten schon der nächste Druck starten.

    Fazit

    Die Kobra-3-/4-Familie ist im Unterhalt unkompliziert, solange man zwei Dinge akzeptiert. Erstens: Anycubic gibt keine Wechselintervalle vor, also musst du selbst mitschreiben, wie viel Filament durch die Düse gelaufen ist. Zweitens: Bei allem, was mit Hitze arbeitet, gilt Kauf nach Modellbezeichnung – erfundene Kompatibilität ist hier der teuerste Fehler.

    Der sinnvollste Startvorrat besteht aus einem zweiten Druckblech, einer gehärteten Düse und einem Meter PTFE-Schlauch. Wer ein Combo-Gerät hat, legt Trockenmittel dazu.

    Jahreskosten: Für ein Gerät, das mehrmals pro Woche läuft und überwiegend PLA und PETG verarbeitet, bleiben die Verschleißteile über ein Jahr in einem niedrigen zweistelligen Bereich – Blech und Düse machen den Löwenanteil aus. Wer faserverstärkt druckt, verschiebt das nach oben, spart aber durch die gehärtete Düse einen Großteil der Nachkäufe wieder ein.

    Wer statt einer Kobra 3 oder 4 ein Gerät der S1- oder X-Reihe betreibt, findet die Teileliste dafür im Artikel zu Kobra S1 und Kobra X – die Bauräume und damit die Plattenmaße unterscheiden sich.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Creality Unicorn: der Düsenstandard mit E3D erklärt

    Wer bei Creality eine Ersatzdüse sucht, stößt unweigerlich auf den Namen Unicorn – und auf die Frage, für welche Geräte er eigentlich gilt. Das ist keine akademische Frage: Wer die falsche Bauform bestellt, hat ein Teil in der Hand, das sich nicht montieren lässt. Unicorn ist ein Schnellwechselsystem von Creality und E3D, und die Liste der belegten Geräte ist kürzer als viele Angebotstexte vermuten lassen. Dieser Artikel zieht die Grenzen: was Unicorn ist, für welche Modelle es gesichert gilt, wo die Lage offen ist und wie es sich von MK8 und E3D V6 unterscheidet.

    Das Wichtigste in Kürze

    • Unicorn ist ein Quick-Swap-Düsenstandard, den Creality zusammen mit E3D entwickelt hat. Der Schnellwechsel ist der eigentliche Zweck – nicht ein neues Gewinde.
    • Belegt ist Unicorn für: K1C, K1 Max, Ender-3 V3, Ender-3 V3 Plus, Ender-3 V3 KE und Ender-3 V3 SE.
    • Für die K2-Serie ist Unicorn nicht belegt. Wir behaupten es deshalb nicht – die Zuordnung ist offen und muss am Gerät geprüft werden. Auch für den einfachen K1 ohne Zusatz steht Unicorn nicht in der belegten Liste.
    • Unicorn ist weder MK8 noch E3D V6. Die ältere Ender-Generation nutzt MK8, viele Fremdgeräte nutzen V6 – beides passt hier nicht.
    • Ein Wechselintervall nennt Creality nicht. Belegt sind nur Materialmengen: E3D dokumentiert eine zerstörte Messingdüse nach 250 g Carbon, CNC Kitchen massiven Verschleiß nach 360 g Carbon-PETG und über 1.000 Druckstunden mit Standardmaterial ohne deutliche Spuren.
    Unicorn-Düsenset 0,4 mm für Creality K1C, Ender-3 V3, Ender-3 V3 Plus, K1 Max
    Unicorn-Düsenset 0,4 mm für Creality K1C, Ender-3 V3, Ender-3 V3 Plus, K1 Max

    21,99 € (Stand: 19.08.2026)

    Für alle, die ein Gerät mit Unicorn-Aufnahme betreiben und Standardmaterial drucken: Messing bleibt der Werkstoff mit der besten Wärmeleitung und dem unkompliziertesten Druckverhalten. Sinnvoll als Grundvorrat, weil eine zugesetzte Düse damit kein Grund mehr ist, den Abend mit Reinigen zu verbringen. Prüfe vor dem Kauf, dass dein Modell in der belegten Geräteliste steht – MK8-Düsen sehen ähnlich aus und passen nicht.

    Auf Amazon ansehen

    Was Unicorn ist – und was der Name verspricht

    Unicorn ist die Bezeichnung für ein Düsensystem, das Creality gemeinsam mit E3D entwickelt hat. Zwei Punkte daran sind belegt und tragen die ganze Einordnung: die Zusammenarbeit mit E3D und der Quick-Swap-Charakter.

    Der Quick-Swap-Gedanke ist der eigentliche Kern. Klassische Düsen werden in einen Heizblock geschraubt: aufheizen, gegenhalten, lösen, neu eindrehen, heiß nachziehen. Jeder Schritt ist eine Fehlerquelle – ein verdrehtes Thermistorkabel, eine kalt angezogene Düse, ein Spalt am Heizblock, aus dem Material quillt. Ein Schnellwechselsystem ersetzt den Gewindegang durch eine formschlüssige Aufnahme und reduziert damit die Zeit am heißen Druckkopf.

    Der zweite Punkt ist die Herkunft. E3D hat die V6-Bauform geprägt und die bekanntesten Verschleißmessungen zu Düsenwerkstoffen veröffentlicht. Dass Creality diesen Partner gewählt hat, sagt etwas über den Anspruch – aber es macht Unicorn nicht zu einer V6-Variante. Es ist ein eigenständiges System.

    Was wir hier bewusst nicht tun: Maße, Gewindeangaben oder Temperaturgrenzen behaupten, die kein Herstellerdokument hergibt. Wenn ein Angebot solche Werte nennt, prüfe sie am eigenen Gerät, statt sie zu übernehmen.

    Für welche Geräte Unicorn belegt ist

    Das ist die praktisch wichtigste Information des ganzen Artikels. Belegt ist der Unicorn-Standard für sechs Bezeichnungen:

    • Creality K1C
    • Creality K1 Max
    • Ender-3 V3
    • Ender-3 V3 Plus
    • Ender-3 V3 KE
    • Ender-3 V3 SE

    Für diese Geräte gilt: Eine Düse, die an einem davon passt, passt grundsätzlich auch an den anderen. Das ist der praktische Vorteil des gemeinsamen Standards: Wer eine Ender-3 V3 SE und einen K1 Max betreibt, braucht nur einen Vorrat. Was an den Ender-Modellen sonst noch anfällt, steht im Artikel zu den Verschleißteilen der Ender-3 V3; die Teileliste der K1-Familie findest du im Artikel zu K1, K1C und K1 Max.

    Wo die Lage offen ist – K2-Serie und einfacher K1

    Hier trennt sich dieser Artikel von vielen anderen: Für die K2-Serie – K2 SE, K2, K2 Pro und K2 Plus – ist der Unicorn-Standard nicht belegt. Das heißt ausdrücklich nicht, dass diese Geräte etwas anderes nutzen. Es heißt, dass die Zuordnung offen ist und wir sie nicht behaupten.

    Der Unterschied ist nicht spitzfindig. Eine falsch behauptete Kompatibilität führt direkt zum Fehlkauf, und bei Kleinteilen lohnt sich eine Rücksendung selten. Wer eine K2 besitzt, prüft die Aufnahme am Gerät oder in der Dokumentation – nicht in einem Angebotstext, der die halbe Modellpalette als kompatibel listet. Was an der K2-Serie sonst verschleißt, steht im Artikel zu den Verschleißteilen der K2-Serie.

    Dieselbe Zurückhaltung gilt für den einfachen K1 ohne Zusatz. In der belegten Liste stehen K1C und K1 Max – der K1 nicht. Auch das ist kein Gegenbeweis, sondern eine Lücke in der Beleglage. Praktisch heißt es: Vor der Bestellung am Gerät nachsehen, welche Aufnahme verbaut ist.

    Die allgemeine Regel für diesen ganzen Themenbereich: Wenn ein Angebot besonders viele Modelle als kompatibel listet, ist das kein Qualitätsmerkmal, sondern ein Warnsignal. Bei Düsen ist die Kompatibilitätsfrage der einzige Punkt, an dem wirklich Geld verloren geht – Grundlagen dazu stehen im Überblick zu Düsen für 3D-Drucker.

    Unicorn gegen MK8 – der häufigste Fehlkauf

    MK8 ist die Bauform, die den Einstieg in den 3D-Druck geprägt hat: kurze Messingdüse mit M6-Gewinde, verbreitet bei den älteren Creality-Geräten der Ender-3-, Ender-3-Pro-, Ender-3-S1- und CR-10-Reihe. Sie ist überall erhältlich und im Zehnerpack sehr günstig – genau das macht sie gefährlich.

    Das Problem ist der Name „Ender 3″. Er steht auf Geräten von zwei Generationen mit zwei völlig verschiedenen Düsensystemen. Wer eine Ender-3 V3 SE besitzt und nach „Ender 3 Düse“ sucht, bekommt fast ausschließlich MK8-Ware angeboten. Die passt nicht – nicht mit Kraft, nicht mit Adapter, nicht mit gutem Willen. Was MK8 genau bezeichnet und wo die Bauform sinnvoll ist, steht im Artikel zur MK8-Düse.

    Kriterium Unicorn MK8
    Herkunft Creality gemeinsam mit E3D im Handel eingebürgerte Bauform, kein Gremium dahinter
    Montage Quick-Swap-Aufnahme eingeschraubt, Gegenhalten und heißes Nachziehen nötig
    Typische Geräte K1C, K1 Max, Ender-3 V3 samt Plus, KE und SE ältere Ender-3-Generation, CR-10-Reihe
    Streuung im Handel kleineres Angebot, dafür klarer benannt groß, weil die Bauform nirgends verbindlich definiert ist
    Untereinander tauschbar nein nein

    Unicorn gegen E3D V6 – gleiche Familie, andere Aufnahme

    Die V6-Bauform stammt von E3D und ist der Quasi-Standard außerhalb der proprietären Systeme. Sie sitzt unter anderem in den älteren Prusa-Modellen MK3/S/+, MK3.5/S sowie MINI und MINI+ und in unzähligen Geräten anderer Hersteller. Weil E3D auch an Unicorn beteiligt war, liegt die Vermutung nahe, beides sei kompatibel. Das ist es nicht.

    V6 ist eine Schraubdüse, Unicorn ein Schnellwechselsystem. Die Montageart ist der Unterschied, und sie lässt sich nicht durch ein Gewinde überbrücken: Eine V6-Düse gehört nicht in ein Unicorn-Gerät, auch wenn die Spitze ähnlich aussieht. Was V6 auszeichnet, steht im Artikel zur E3D-V6-Düse.

    Umgekehrt lohnt der Blick auf das, was beide Systeme teilen: die Physik der Düse. Öffnungsdurchmesser, Werkstoff und Verschleißverhalten funktionieren überall gleich. Wie stark die Öffnung Zeit und Detailgrad beeinflusst, steht im Artikel zur Düsengröße – das gilt für Unicorn genauso wie für V6 oder MK8.

    Werkstoffe und Verschleiß

    Im Handel finden sich Unicorn-Düsen in Messing und in gehärteter Ausführung sowie in mehreren Öffnungsdurchmessern. Das ist eine Marktbeobachtung, kein Herstellerdokument – verlass dich auf die Angaben des konkreten Angebots und nicht auf eine allgemeine Liste.

    Für die Werkstoffwahl gelten die Zahlen, die E3D und CNC Kitchen unabhängig vom Montagesystem gemessen haben:

    • 250 g Carbon-Filament reichten bei E3D, um eine 0,4-mm-Messingdüse sichtbar zu zerstören.
    • Eine Düse aus gehärtetem Stahl überstand im selben Zusammenhang 2,5 kg faserverstärktes Material.
    • 360 g Carbon-PETG führten bei CNC Kitchen zu massivem Verschleiß.
    • Über 1.000 Druckstunden mit Standardmaterial vergingen dort ohne deutliche Spuren.
    • E3D fasst den abrasiven Fall als „rund drei Messingdüsen pro Spule“ zusammen.

    Die Schlussfolgerung ist unabhängig vom Druckermodell: Messing für PLA, PETG und ABS; für alles mit Carbon-, Glasfaser-, Metall- oder Leuchtanteil eine gehärtete Düse. Rechne dabei mit etwas höherer Düsentemperatur, weil gehärtete Werkstoffe Wärme schlechter leiten als Messing.

    Ein Wechselintervall in Wochen oder Monaten nennt Creality nicht – jede Quelle, die eines nennt, hat es sich ausgedacht. Was es gibt, sind Symptome: driftende Maße trotz frischer Flow-Kalibrierung, unruhiges Druckbild bei unveränderten Einstellungen, eine im Streiflicht oval wirkende Öffnung.

    Creality Unicorn Quick-Swap Düsenset für K1, K1 Max, K1 SE, K1C
    Creality Unicorn Quick-Swap Düsenset für K1, K1 Max, K1 SE, K1C

    14,99 € (Stand: 19.08.2026)

    Für alle, die faserverstärktes Filament verarbeiten: Mit Messing ist dieser Weg nach wenigen hundert Gramm zu Ende, eine gehärtete Ausführung hält nach den Messungen von E3D ein Vielfaches. Die größere Öffnung ist zusätzlich hilfreich, weil gefüllte Materialien zum Zusetzen neigen. Achte darauf, dass der Werkstoff konkret benannt ist – „gehärtet“ allein ist keine belastbare Angabe.

    Auf Amazon ansehen

    Unicorn-Düse wechseln in fünf Schritten

    1. Aufheizen. Bring das Hotend auf die Drucktemperatur des zuletzt genutzten Materials. Auch bei einem Schnellwechselsystem sitzt kalter Kunststoff sonst im Weg.
    2. Filament entladen und den Extruder deaktivieren, damit nichts nachfördert.
    3. Alte Düse entnehmen. Der wichtigste Satz lautet: nicht drehen und nicht mit Gewalt ziehen. Wenn sich nichts bewegt, ist entweder die Verriegelung noch aktiv oder das Hotend zu kalt. Arbeite mit Zange und Handschuh.
    4. Neue Düse einsetzen und auf vollständigen Sitz achten. Eine nicht ganz eingerastete Düse zeigt sich durch Material, das seitlich am Druckkopf austritt – das ist die Situation, die du unbedingt vermeiden willst, weil sie den ganzen Kopf verklebt.
    5. Erste Schicht prüfen und Fluss nachkalibrieren, wenn du Durchmesser oder Werkstoff geändert hast. Ein kurzer Testdruck ist billiger als ein abgebrochener langer.

    Häufige Fragen

    Ist Unicorn dasselbe wie das Düsensystem der K2-Serie?

    Das ist nicht belegt. Für die K2-Serie liegt uns keine Bestätigung des Unicorn-Standards vor, und wir behaupten sie deshalb nicht. Prüfe die Aufnahme am Gerät oder in der Gerätedokumentation, bevor du bestellst. Alles andere wäre geraten – und Raten produziert bei Düsen zuverlässig Fehlkäufe.

    Kann ich mit einem Adapter eine MK8- oder V6-Düse an einem Unicorn-Gerät nutzen?

    Davon ist abzuraten. Für diesen Weg gibt es keine belegte Lösung, und ein Adapter müsste den Sitz der Spitze exakt reproduzieren. Weicht sie ab, stimmt der Z-Offset nicht mehr, und die Abdichtung zum Heizblock ist ebenfalls betroffen. Der Aufwand steht in keinem Verhältnis zum Preis einer passenden Düse.

    Passen Unicorn-Düsen zwischen K1C, K1 Max und den Ender-3-V3-Modellen?

    Für alle sechs belegten Bezeichnungen gilt derselbe Standard, also ja. Das ist der eigentliche Nutzen: ein Düsenvorrat für mehrere Geräte. Bei allen anderen Verschleißteilen – Blech, Schlauch, Riemen, Lüfter – gilt das ausdrücklich nicht, weil sich Bauräume und Einbaumaße unterscheiden.

    Woher weiß ich sicher, welche Aufnahme mein Gerät hat?

    Der zuverlässigste Weg ist der Blick auf den Druckkopf: Eine eingeschraubte Düse mit Sechskant sieht anders aus als eine formschlüssig gehaltene. Zweitbeste Quelle ist die Gerätedokumentation. Die schlechteste ist die Kompatibilitätsliste eines Marktplatz-Angebots.

    Fazit

    Unicorn ist eine gute Entwicklung: Der Schnellwechsel nimmt dem Düsentausch den Schrecken, und die Beteiligung von E3D ist ein solides Vorzeichen. Sein Nutzen hängt aber daran, dass man die Geräteliste ernst nimmt. Belegt ist der Standard für K1C, K1 Max sowie Ender-3 V3, V3 Plus, V3 KE und V3 SE. Für die K2-Serie und für den einfachen K1 ist er es nicht – dort gilt: nachsehen statt annehmen.

    Die Kaufempfehlung ist schlicht. Wer eines der belegten Geräte betreibt, legt sich eine Messingdüse in der Standardgröße als Reserve hin und ergänzt bei abrasivem Material eine gehärtete Ausführung. Wer aus der älteren Ender-Generation kommt, sortiert seinen MK8-Vorrat aus dem Regal für das neue Gerät aus – er ist dort nutzlos, aber am alten Drucker weiterhin gut.

    Jahreskosten: Bei Standardmaterial bleibt der Posten Düse über ein Jahr im einstelligen bis niedrigen zweistelligen Bereich, selbst wenn du zweimal wechselst. Mit regelmäßig faserverstärktem Filament kippt die Rechnung: Nach der Faustregel von rund drei Messingdüsen pro Spule summiert sich der Verbrauch trotz kleiner Einzelbeträge schnell in den mittleren zweistelligen Bereich – und dort ist die gehärtete Düse trotz höherem Anschaffungspreis die günstigere Wahl.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Ender-3 V3: Verschleißteile und Upgrades im Überblick

    Die Ender-3-V3-Reihe hat mit der alten Ender 3 vor allem den Namen gemeinsam. Wer aus Gewohnheit die vertrauten Ersatzteile nachbestellt, bekommt Düsen, die nicht in die Aufnahme passen, und Bleche in der falschen Größe. Der Grund ist ein Wechsel des Düsensystems: Alle drei belegten Varianten – Ender-3 V3 SE, V3 KE und V3 Plus – nutzen den zusammen mit E3D entwickelten Unicorn-Schnellwechsel. Dieser Artikel sortiert, was verschleißt, welche Intervalle belegt sind und welche Teile du auf Vorrat legst.

    Das Wichtigste in Kürze

    • Die belegten Varianten sind Ender-3 V3 SE, Ender-3 V3 KE und Ender-3 V3 Plus. Alle drei nutzen den Unicorn-Düsenstandard, den Creality gemeinsam mit E3D als Quick-Swap-System entwickelt hat.
    • MK8-Düsen passen nicht. Das ist der teuerste Irrtum bei diesen Geräten, weil die Bauform der älteren Ender-Modelle im Handel weiterhin überall angeboten wird.
    • Creality nennt für Düse, Blech und Schlauch kein festes Wechselintervall. Belegt sind nur Materialmengen aus fremden Messreihen – E3D dokumentiert eine zerstörte Messingdüse nach 250 g Carbon-Filament, CNC Kitchen massiven Verschleiß nach 360 g Carbon-PETG und über 1.000 Druckstunden mit Standardmaterial ohne deutliche Spuren.
    • Die drei Varianten unterscheiden sich in der Bettgröße. Bleche und Auflagen sind deshalb nicht untereinander tauschbar – das Maß ist vor jeder Bestellung zu prüfen.
    • Die lohnendsten Vorratsteile sind eine zweite Düse, ein zweites Federstahlblech und ein Stück PTFE-Schlauch. Alles andere kannst du bei Bedarf nachkaufen.
    Unicorn-Düsenset 0,4 mm für Creality Ender-3 V3, Ender-3 V3 Plus, K1C und K1 Max
    Unicorn-Düsenset 0,4 mm für Creality Ender-3 V3, Ender-3 V3 Plus, K1C und K1 Max

    21,99 € (Stand: 19.08.2026)

    Für alle, die an einem Gerät mit Unicorn-Aufnahme eine Ersatzdüse im Schrank haben wollen – und für alle, die faserverstärktes Material drucken und mit Messing nicht weit kommen. Eine gehärtete Ausführung ist hier weniger eine Komfort- als eine Verbrauchsfrage. Prüfe vor dem Kauf, dass das Angebot ausdrücklich die Unicorn-Bauform nennt und nicht die ältere MK8-Bauform der Vorgängermodelle.

    Auf Amazon ansehen

    Die drei Varianten – und warum die Unterschiede beim Einkauf zählen

    Belegt sind für diese Reihe drei Geräte: die Ender-3 V3 SE, die Ender-3 V3 KE und die Ender-3 V3 Plus. Für den Zubehörkauf sind zwei Unterschiede entscheidend, und nur zwei.

    Erstens die Düsenaufnahme. Hier gibt es keinen Unterschied: Alle drei gehören zu den Geräten, für die der Unicorn-Standard belegt ist. Eine Düse, die an der SE passt, passt damit auch an KE und Plus – wer mehrere Geräte betreibt, kann den Vorrat zusammenlegen. Was Unicorn ist und wo seine Grenzen liegen, steht im Überblick zum Unicorn-Standard.

    Zweitens die Bettgröße. Die Plus-Variante ist die großformatige der drei; SE und KE liegen im klassischen Ender-3-Format. Für Federstahlbleche, Ersatzauflagen und Magnetfolien heißt das: Ein Blech der einen Variante passt nicht auf die andere. Wer das Maß nicht kennt, misst die vorhandene Auflage mit dem Lineal, bevor er bestellt – das ist der zweithäufigste Fehlkauf nach der Düse.

    Alles Weitere – Riemen, Lüfter, Extruderräder, Heizpatrone – kaufst du erst, wenn es ausfällt. Diese Teile werden nicht regelmäßig verbraucht, sondern versagen sporadisch.

    Was an diesen Geräten tatsächlich verschleißt

    Verschleiß entsteht an drei Stellen: dort, wo Filament reibt, dort, wo Wärme wirkt, und dort, wo Bewegung ist.

    Die Düse. Messing ist weich. Sobald Carbonfasern, Glasfasern, Metallpulver, Glimmer oder Leuchtpigmente durch die Bohrung laufen, arbeiten sich harte Partikel in die Wand und in die Ringfläche um die Öffnung. Die Öffnung wächst und wird unrund, die flache Spitzenfläche verrundet. Beides verändert die Ablage der ersten Schicht, oft bevor der Durchmesser messbar größer wird. Wer faserverstärktes Material druckt, kommt an einer gehärteten Düse nicht vorbei.

    Die Druckoberfläche. PEI-Beschichtungen verlieren ihre Haftung nicht gleichmäßig, sondern zuerst dort, wo du immer druckst – meist in der Mitte. Dazu kommen Kratzer durch Spachtel und Messerklingen, in denen sich Material festsetzt. Woran das Ende einer Platte zu erkennen ist, steht im Artikel zur PEI-Druckplatte.

    Der PTFE-Schlauch. Das Ende, das dem Hotend am nächsten liegt, ist der Schwachpunkt. Wärme lässt das Material altern, die Innenwand wird rau, das Ende franst aus oder schmilzt leicht an. Das Ergebnis sieht aus wie Unterextrusion, hat aber nichts mit der Düse zu tun. Details dazu im Artikel zum PTFE-Schlauch.

    Heizzone, Elektrik und bewegte Teile. Heizpatrone und Thermistor fallen aus, statt zu verschleißen; anfällig sind vor allem die Kabel an der beweglichen Stelle hinter dem Druckkopf. Riemen längen sich über die Zeit, Lüfterlager werden laut, die gerändelten Extruderräder setzen sich mit Filamentstaub zu. Ein zugesetztes Rad greift schlechter und erzeugt dasselbe Fehlerbild wie ein zu geringer Anpressdruck.

    Wann welches Teil raus muss

    Creality nennt für die Verschleißteile dieser Reihe kein festes Wechselintervall. Das ist keine Nachlässigkeit, sondern ehrlich: Die Standzeit hängt fast vollständig vom Material ab. Wer nur PLA druckt, hat andere Zahlen als jemand, der carbonverstärktes PETG verarbeitet.

    Belegt sind stattdessen Materialmengen aus fremden Messreihen, und die gelten unabhängig vom Druckermodell für Messingdüsen:

    • 250 g Carbon-Filament reichten bei E3D, um eine 0,4-mm-Messingdüse sichtbar zu zerstören. Eine Düse aus gehärtetem Stahl überstand im selben Zusammenhang 2,5 kg faserverstärktes Material.
    • 360 g Carbon-PETG führten in der Messreihe von CNC Kitchen zu massivem Verschleiß.
    • Über 1.000 Druckstunden mit Standardmaterial vergingen dort, bevor deutliche Spuren zu sehen waren.
    • E3D fasst den abrasiven Fall mit der Faustregel „rund drei Messingdüsen pro Spule“ zusammen.

    Für den Alltag mit PLA und PETG heißt das: Eine Messingdüse hält an diesen Geräten ohne Weiteres ein bis zwei Jahre. Für die anderen Teile gibt es keine belegte Zahl – hier hilft nur der Blick auf das Druckbild. Wie sich Kontrollen sinnvoll über das Jahr verteilen lassen, zeigt der Wartungsplan.

    Drei Symptome, an denen du den Zeitpunkt ohne Zahl erkennst:

    1. Die Maße driften ohne Anlass. Wände werden dicker, Bohrungen enger, obwohl sich am Profil nichts geändert hat. Wenn eine frische Flow-Kalibrierung das Problem nur verschiebt, ist die Düsenöffnung gewachsen.
    2. Die erste Schicht hält nur noch stellenweise. Wenn Teile am Rand haften und in der Mitte nicht, ist die Beschichtung dort erschöpft – nicht das Nivellement schuld.
    3. Der Fluss wird unruhig, obwohl die Düse frei ist. Das ist das klassische Zeichen für einen gealterten PTFE-Schlauch oder ein zugesetztes Extruderrad.
    IdeaFormer doppelseitige PEI-Federstahl-Druckplatte 235x235 mm
    IdeaFormer doppelseitige PEI-Federstahl-Druckplatte 235×235 mm

    13,59 € (Stand: 19.08.2026)

    Für alle, die ein zweites Blech im Wechsel fahren wollen, statt auf einer zerkratzten Oberfläche weiterzudrucken. Der Alltagsnutzen ist größer als bei jedem anderen Zubehör, weil der nächste Druck starten kann, während das erste Blech noch abkühlt. Prüfe vor dem Kauf die Baugröße deines Betts – die Plus-Variante braucht ein anderes Maß als SE und KE.

    Auf Amazon ansehen

    Original oder Nachbau?

    Bei diesen Geräten muss man die Frage nach Teilegruppen trennen. Bei der Düse ist die Bauform das Kriterium, nicht die Marke: Wichtig ist, dass ein Angebot ausdrücklich die Unicorn-Aufnahme nennt. Bei Blechen, Schläuchen, Lüftern und Riemen ist der Markt breit, und Drittanbieter sind hier keine Notlösung.

    Teil Original sinnvoll? Worauf es ankommt
    Düse nicht zwingend ausdrücklich benannte Unicorn-Bauform, benannter Werkstoff statt nur „gehärtet“
    Hotend komplett eher ja Steckerbelegung und Einbaumaß müssen exakt stimmen
    Federstahlblech nein Maß und Beschichtung; texturiert und glatt verhalten sich völlig unterschiedlich
    PTFE-Schlauch nein Innen- und Außendurchmesser, sauber rechtwinklig geschnitten
    Riemen nein Profil und Zahnteilung, Länge nachmessen statt schätzen
    Lüfter nein Kantenmaß, Spannung und Steckertyp; leise Ausführungen fördern oft weniger

    Die Einschätzung in einem Satz: Beim Hotend als Baugruppe lohnt sich das Original, weil dort Mechanik, Stecker und Temperaturführung zusammenpassen müssen. Bei allem, was rein mechanisch ist, entscheidet die Maßangabe im Angebot, nicht der Markenname. Was eine komplette Hotend-Baugruppe leistet und wann sich der Tausch gegenüber Einzelteilen rechnet, steht im Artikel zum kompletten Hotend.

    Die vollständige Teileliste

    Das sind alle Positionen, die an einer Ender-3 V3 SE, KE oder Plus im Lauf der Zeit anfallen können – geordnet danach, wie oft sie tatsächlich gebraucht werden:

    • Düse (Unicorn-Aufnahme) – das meistgekaufte Teil. Messing für Standardmaterial, gehärtet für alles Faserverstärkte. Für alle drei Varianten dieselbe Bauform.
    • Hotend-Baugruppe komplett – wenn Heizblock, Heatbreak oder Verschraubung beschädigt sind oder eine Verstopfung nicht mehr zu lösen ist.
    • Federstahlblech mit PEI-Beschichtung – das Verschleißteil mit dem größten Einfluss auf das Ergebnis. Maß je nach Variante.
    • PTFE-Schlauch – als Meterware günstig; den hotend-nahen Abschnitt zuerst prüfen.
    • Heizpatrone und Thermistor – Ausfallteile, nicht Verschleißteile. Sinnvoll als Ersatz nur, wenn du auf Ausfallzeit empfindlich reagierst.
    • Riemen für X- und Y-Achse – längen sich langsam. Typisches Symptom sind versetzte Schichten und ungenaue Ecken.
    • Bauteil- und Hotend-Lüfter – melden sich akustisch an, bevor sie ausfallen.
    • Gerändelte Extruderräder – setzen sich mit Filamentstaub zu; oft reicht Reinigen statt Tauschen.
    • Silikonsocke für den Heizblock – hält Zugluft ab und verhindert, dass sich austretendes Material am Block festbrennt.
    • Verbrauchsmaterial – Reinigungsnadeln, Isopropanol, Ersatzschrauben.

    Düse wechseln in sechs Schritten

    1. Aufheizen. Hotend auf die Drucktemperatur des zuletzt genutzten Materials bringen. Kalt bleibt erstarrter Kunststoff im Weg.
    2. Filament entladen und den Extruder deaktivieren, damit nichts nachfördert.
    3. Alte Düse entnehmen. Beim Quick-Swap-System gilt: nicht mit Gewalt drehen. Wenn sich etwas nicht bewegt, ist meist die Verriegelung noch aktiv oder das Hotend zu kalt. Arbeite mit Zange und Handschuh, nie mit bloßen Fingern.
    4. Neue Düse einsetzen und auf hörbaren beziehungsweise spürbaren Sitz achten. Eine nicht vollständig eingerastete Düse erzeugt Materialaustritt am Heizblock.
    5. Erste Schicht prüfen. Auch bei einem Schnellwechselsystem kann eine neue Düse minimal anders sitzen. Ein kurzer Testdruck spart Stunden.
    6. Fluss nachkalibrieren, wenn du Öffnungsdurchmesser oder Werkstoff geändert hast. Gehärteter Stahl leitet Wärme schlechter als Messing – rechne mit etwas höherer Düsentemperatur.

    Der häufigste Fehler beim ersten Mal ist Ungeduld beim Aufheizen. Der zweithäufigste ist, die alte Düse aufzuheben und später zu verwechseln – markieren oder wegwerfen.

    Häufige Fragen

    Passen MK8-Düsen aus meiner alten Ender 3?

    Nein. Die Ender-3 V3 SE, KE und Plus gehören zu den Geräten, für die der Unicorn-Standard belegt ist. MK8 ist die Bauform der älteren Ender-Generation und hat eine andere Aufnahme. Dass beide Bauformen unter dem Namen „Ender 3″ im Handel auftauchen, ist der Grund, warum dieser Fehlkauf so häufig ist.

    Kann ich Düsen zwischen SE, KE und Plus tauschen?

    Ja. Für alle drei Varianten ist dieselbe Unicorn-Aufnahme belegt. Bleche und Auflagen dagegen sind nicht tauschbar, weil sich die Bettgrößen unterscheiden.

    Lohnt sich eine größere Düsenöffnung?

    Für große, wenig detaillierte Teile ja – der Zeitgewinn ist erheblich, die Schichten werden gröber. Für Miniaturen lohnt der Weg nach unten. Weil ein Wechsel bei einem Quick-Swap-System schnell geht, ist das an diesen Geräten eine der günstigsten Stellschrauben überhaupt.

    Woran erkenne ich, ob mein Federstahlblech noch gut ist?

    Lege es auf eine ebene Fläche und schau flach darüber: Verzug fällt sofort auf. Die Beschichtung prüfst du im Streiflicht – matte, glänzend polierte Stellen in der Bettmitte bedeuten, dass die Haftung dort nachlässt. Ein tiefer Kratzer ist endgültig, weil sich Material darin verankert.

    Fazit

    Die Ender-3-V3-Reihe ist beim Zubehör unkompliziert, sobald man einen Punkt verinnerlicht hat: Die Düse folgt dem Unicorn-System, nicht der alten MK8-Bauform. Wer das beachtet, findet für alle drei Varianten problemlos Ersatz, und der Vorrat lässt sich über mehrere Geräte hinweg gemeinsam nutzen.

    Konkret empfehlenswert ist ein kleiner Grundstock: eine Ersatzdüse in der Standardgröße, bei abrasivem Material zusätzlich eine gehärtete Ausführung, ein zweites Federstahlblech im passenden Maß und ein Stück PTFE-Schlauch. Alles andere kaufst du, wenn es kaputtgeht – Riemen, Lüfter und Heizpatrone sind Ausfall-, keine Verbrauchsteile.

    Jahreskosten: Wer überwiegend PLA und PETG druckt, kommt mit einer Düse und gelegentlichem Kleinmaterial über das Jahr; das bleibt ein einstelliger bis niedriger zweistelliger Betrag. Der größte Einzelposten ist das Federstahlblech, das je nach Nutzung alle ein bis zwei Jahre fällig wird und im mittleren zweistelligen Bereich liegt. Wer regelmäßig faserverstärktes Material verarbeitet, verschiebt die Rechnung deutlich nach oben – dort ersetzt eine gehärtete Düse die Faustregel von rund drei Messingdüsen pro Spule und ist damit die günstigere Variante, nicht die teurere.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Creality K2-Serie: Verschleißteile im Überblick

    Die K2-Serie ist geschlossen, schnell und auf Multimaterial ausgelegt. Beim Nachkaufen von Verschleißteilen gibt es aber eine Lücke, über die viele Angebotstexte hinweggehen – die Düsenaufnahme. Der gemeinsam mit E3D entwickelte Unicorn-Standard ist für mehrere Creality-Modelle belegt, für die K2-Serie nicht. Dieser Artikel sagt offen, was gesichert ist und was du an deinem Gerät nachsehen musst – und listet alles, was an K2 SE, K2, K2 Pro und K2 Plus fällig wird.

    Das Wichtigste in Kürze

    • Der Unicorn-Standard ist für die K2-Serie nicht belegt. Belegt ist er für K1C, K1 Max, Ender-3 V3, V3 Plus, V3 KE und V3 SE. Für K2 SE, K2, K2 Pro und K2 Plus ist die Zuordnung offen – prüfe die Düsenaufnahme deines Geräts vor dem Kauf.
    • Die Serie umfasst K2 SE, K2, K2 Pro und K2 Plus. Sie unterscheiden sich in der Baugröße – kein Blech passt automatisch für alle vier.
    • Multimaterial läuft über das CFS: vier Slots je Einheit, in Kombination bis zu 16 Farben. Für die K1-Serie gibt es ein Upgrade-Kit.
    • Creality nennt kein Wechselintervall für Düse, Blech oder PTFE. Belegt sind nur Messreihen Dritter: E3D zerstörte eine 0,4-mm-Messingdüse mit 250 g Carbon, gehärteter Stahl überstand 2,5 kg.
    • Im geschlossenen Bauraum arbeiten Lüfterlager dauerhaft warm, und der Filter sättigt sich zeitabhängig – auch im Stillstand.
    Doppelseitiges PEI-Blech für Creality K2 Plus, Druckplatte
    Doppelseitiges PEI-Blech für Creality K2 Plus, Druckplatte

    40,44 € (Stand: 19.08.2026)

    Für alle, deren Haftschicht in der Bettmitte nachlässt, und für alle, die ein zweites Blech im Wechsel fahren wollen. Prüfe vor dem Kauf unbedingt die Baugröße deines Betts: K2 SE, K2, K2 Pro und K2 Plus sind nicht gleich groß. Achte außerdem auf die Oberfläche – texturiert und glatt verhalten sich völlig unterschiedlich.

    Auf Amazon ansehen

    Was an der K2-Serie verschleißt

    Die K2-Modelle sind geschlossene Maschinen mit schnellem Kopf. Aus dieser Bauweise folgen fünf Verschleißgruppen.

    Die Hotend-Seite. Düse, Heizpatrone, Thermistor, Silikonsocke und die Kunststoffführung im Extruder – hier treffen Hitze, Druck und im Zweifel Fasern aufeinander.

    Die Bettseite. Das Federstahlblech ist ein Verbrauchsgut. Die Haftschicht stirbt selten flächig, sondern dort, wo du am häufigsten druckst.

    Die Bewegung. Riemen, Führungen und Z-Mechanik. Hohe Beschleunigungen bedeuten dauerhaften Zug auf die Zahnflanken.

    Die Luft. Bauteil- und Hotend-Lüfter. Im geschlossenen Bauraum laufen ihre Lager permanent bei erhöhter Temperatur – deshalb werden sie oft vor anderen Teilen auffällig.

    Die Multimaterial-Seite. Ein CFS bringt eigene Verschleißteile mit: Führungsschläuche, Schneidkanten und Trockenmittel.

    Nicht auf die Liste gehören Netzteil, Mainboard und Schrittmotoren – die fallen als Defekt auf, nicht als Verschleiß.

    Wann welches Teil raus muss

    Die ehrliche Vorbemerkung: Creality nennt für die K2-Serie kein Wechselintervall – weder für die Düse noch für Blech, PTFE oder Lüfter. Das ist vertretbar, weil die Lebensdauer vom Material abhängt, heißt aber auch: Jede Stundenzahl, die du dazu im Netz findest, stammt nicht vom Hersteller. Belastbar sind diese Werte:

    • 250 g Carbon-Filament genügten bei E3D, um eine 0,4-mm-Messingdüse zu zerstören – Faustregel dort: „rund drei Messingdüsen pro Spule“.
    • 2,5 kg faserverstärktes Material überstand eine Düse aus gehärtetem Stahl – Faktor zehn gegenüber Messing.
    • 360 g Carbon-PETG reichten bei CNC Kitchen für massiven Verschleiß; mit Standardmaterial zeigten sich nach über 1.000 Druckstunden keine deutlichen Spuren.
    • 200 Druckstunden als reines Kontrollintervall für Riemen und Achsen. Die Zahl stammt von Prusa, nicht von Creality – sie ist aber die einzige belegte Orientierung, solange man sie als „hinschauen“ liest und nicht als „tauschen“.

    Die drei Symptome, an denen du es ohne Zahl erkennst

    1. Die erste Schicht wird schlechter, ohne dass du etwas geändert hast. Entweder ist der Düsenauslass aufgeweitet oder die Haftschicht erschöpft – beides zeigt sich zuerst in der Bettmitte.
    2. Extrusionsbreiten stimmen nicht mehr. Linien ungleichmäßig, Oberflächen schwammig: Eine verschlissene Düse liefert mehr Material bei weniger Kontrolle.
    3. Neue Geräusche. Rasseln oder Schleifen kommt fast immer vom Lüfterlager oder Riemen. Im geschlossenen Gehäuse hörst du das später – Tür auf und hinhören.

    Die Düsenfrage: Warum Unicorn hier nicht als gesichert gilt

    Der Unicorn-Standard ist Crealitys gemeinsam mit E3D entwickeltes Quick-Swap-System: Die Düse wird als Einheit gewechselt, statt sie im heißen Zustand mit zwei Schlüsseln auszudrehen. Belegt ist er für K1C und K1 Max sowie für Ender-3 V3, V3 Plus, V3 KE und V3 SE.

    Für die K2-Serie ist er nicht belegt. Das heißt nicht „passt nicht“, sondern: Die Zuordnung ist offen. Genau so solltest du sie behandeln, denn im Handel wird Zubehör gern quer über alle Creality-Serien beworben. Was daraus folgt:

    • Sieh dir die Düsenaufnahme an deinem Gerät an: Wird die Düse geschraubt oder als Einheit gewechselt? Sitzt sie in einer Baugruppe mit Heizblock und Heatbreak?
    • Nimm die Bezeichnung deines Modells – K2 SE, K2, K2 Pro oder K2 Plus – als Suchbegriff, nicht „K-Serie“.
    • Behandle Angebotstexte, die „für alle Creality-Drucker“ versprechen, als unbelegt. Passgenauigkeit ist eine Frage von Gewinde, Länge und Dichtfläche.

    Was der Unicorn-Standard leistet und für welche Geräte er nachgewiesen ist, steht im Artikel zu den Unicorn-Düsen von Creality. Findet sich für dein Gerät kein passendes Einzelteil, ist der Tausch der kompletten Baugruppe der sichere Weg – die Abwägung steht im Artikel über das komplette Hotend.

    Original oder Nachbau?

    Bei Düse und Hotend ist die Antwort für die K2-Serie unbequem eindeutig: Solange die Aufnahme nicht sauber belegt ist, ist das Originalteil die risikoärmere Wahl. Bei Lüfter, PTFE, Blech und Riemen sieht es anders aus – das sind Industriebauteile ohne proprietären Standard.

    Kriterium Originalteil Drittanbieter
    Düse und Hotend passt sicher, Aufnahme geklärt nur mit geprüfter Angabe zum konkreten Modell
    Federstahlblech Maß garantiert mehr Oberflächen, Maß selbst prüfen
    Lüfter Stecker und Polung stimmen günstiger im Set, oft Umpinnen nötig
    PTFE-Führung abgelängt und passend Meterware, selbst ablängen
    Kleinteile, Werkzeug selten nötig kein Kompatibilitätsrisiko

    Im deutschen Fachhandel belegt sind unter anderem E3D, Micro Swiss, Bondtech, Phaetus, 3dSolex und Advanc3D; Trianglelab ist vor allem über Marktplätze erhältlich. Wer abrasiv druckt, stellt den Werkstoff über die Marke – die Auswahlkriterien stehen im Artikel zur gehärteten Düse.

    Creality PTFE-Bowdenschlauch 2 m für 1,75-mm-Filament
    Creality PTFE-Bowdenschlauch 2 m für 1,75-mm-Filament

    19,99 € (Stand: 19.08.2026)

    Für alle, die Filament aus einer Multimaterial-Einheit zuführen oder eine verkohlte Führung ersetzen müssen: Ein aufgeweitetes PTFE-Stück erzeugt Fördersprünge, die im Druckbild wie ein Extruderproblem aussehen. Als Meterware lohnt sich Vorrat. Prüfe vor dem Kauf Innen- und Außendurchmesser an deinem Gerät und schneide rechtwinklig ab – schräge Enden klemmen häufig.

    Auf Amazon ansehen

    Passt das zu meinem K2-Modell? Die vollständige Teileliste

    Die Serie besteht aus K2 SE, K2, K2 Pro und K2 Plus. Der wichtigste Unterschied fürs Zubehör ist die Baugröße – ein Blech, das an einem Modell passt, passt am nächsten nicht. Die Liste nennt alle Teile und die Frage, die du vorher klären musst.

    Teil Was du vorher prüfen musst
    Düse Düsenaufnahme des konkreten Geräts – Unicorn ist für die K2-Serie nicht belegt. Dazu Durchmesser und Werkstoff festlegen.
    Hotend als Baugruppe Der sichere Weg, solange die Einzelteil-Zuordnung unklar ist. Exakte Modellbezeichnung angeben.
    Federstahlblech / Druckplatte Maß nachmessen, nicht schätzen. Dazu die Oberfläche wählen.
    PTFE-Führung Innen- und Außendurchmesser, Länge. Bei Multimaterial gleich mehrere Stücke.
    Heizpatrone und Thermistor Bauform, Spannung, Steckertyp. Meist gemeinsam gewechselt.
    Lüfter Kantenmaß, Bauhöhe, Spannung, Steckertyp, Adernzahl. Fehlt die dritte Ader, meldet der Drucker einen Fehler, obwohl der Lüfter dreht.
    Riemen Länge und Profil. Kontrollieren statt blind tauschen.
    Extruder-Zahnräder Abgeflachte Zähne und Filamentstaub sind die Symptome.
    Filter Geschlossenes Gehäuse: sättigt sich zeitabhängig, nicht nur nach Druckstunden.
    CFS-Verbrauchsteile Führungsschläuche, Schneidkante, Trockenmittel – nur nach Herstellerangabe behandeln.
    Silikonsocke Passt zur Heizblockform, nicht zum Druckermodell.

    Zum Vertiefen: alles zur Haftschicht im Artikel über die PEI-Druckplatte, alles zur Führung im Artikel über den PTFE-Schlauch.

    CFS: vier Slots, bis zu 16 Farben

    Das CFS ist Crealitys Multimaterial-System: vier Slots je Einheit, mehrere Einheiten zusammen bis zu 16 Farben. Die K2-Serie ist ab Werk darauf ausgelegt, die K1-Serie lässt sich per Upgrade-Kit nachrüsten.

    Zwei Dinge sollte man realistisch sehen. Erstens der Spülverlust: Bei jedem Farbwechsel muss die alte Farbe aus der Düse. Ein vierfarbiges Modell verbraucht deutlich mehr Filament, als das Teil wiegt.

    Zweitens die Störanfälligkeit: Vier Wege statt einem bedeuten vier Klemmstellen. Die Ursachen sind immer dieselben – feuchtes oder sprödes Filament, ein zu eng verlegter Führungsschlauch, ein schlecht geschnittenes Filamentende, Reste im Schneidmechanismus. Fehlerbilder und Reihenfolge stehen im Artikel zu Störungen an Multimaterial-Systemen.

    Düse, Blech und PTFE wechseln – Schritt für Schritt

    1. Erst warm, dann stromlos. Filament lässt sich nur warm entnehmen. Für alles Mechanische danach den Drucker ausschalten und den Netzstecker ziehen.
    2. Filamentwege leeren. Bei Multimaterial alle Slots entladen – ein halb eingezogener Strang blockiert jede Demontage.
    3. Fotografieren, bevor du etwas löst. Kabelführung, Steckerpositionen, Einbaurichtung.
    4. Düse oder Baugruppe wechseln. Bei geschraubter Aufnahme am Heizblock gegenhalten, sonst verdrehst du Heatbreak oder Kabel. Bei einer Wechseleinheit die Verriegelung vollständig lösen, nicht ziehen.
    5. PTFE sauber ablängen. Rechtwinklig schneiden, Grat entfernen, bis zum Anschlag einschieben. Ein Spalt zwischen Schlauchende und Düse ist die klassische Ursache für Sickern und Verstopfung.
    6. Blech entfetten. Mit warmem Wasser und Spülmittel waschen, nicht nur abwischen. Fingerfett ist der häufigste Grund, warum eine frische Platte schlechter haftet als die alte.
    7. Neu kalibrieren und einschichtig testen. Z-Abstand neu einmessen, dann ein großes flaches Rechteck drucken.

    Die typischen Fehler: Düse kalt angezogen, PTFE nicht bis zum Anschlag eingeschoben, Lüfterkabel eingeklemmt, Kalibrierung übersprungen.

    Häufige Fragen

    Passt eine Unicorn-Düse in meine K2?

    Das ist nicht belegt – die ehrliche Antwort lautet also: unklar. Nachgewiesen ist Unicorn für K1C, K1 Max und die Ender-3-V3-Modelle; für K2 SE, K2, K2 Pro und K2 Plus liegt keine solche Zuordnung vor. Sieh dir die Düsenaufnahme an deinem Gerät an oder frage beim Händler nach einer Angabe zum konkreten Modell. „Für alle Creality-Drucker“ ist keine Kompatibilitätszusage.

    Welchen Düsendurchmesser sollte ich nachkaufen?

    Den Durchmesser, den dein Gerät ab Werk nutzt – meist 0,4 mm, weil dafür alle Profile ausgelegt sind. Größer bringt Tempo bei groben Teilen, kleiner feine Details bei längerer Druckzeit. Wichtiger als der Durchmesser ist bei abrasivem Material der Werkstoff: gehärtet statt Messing.

    Wie oft muss ich den Filter im geschlossenen Bauraum tauschen?

    Creality nennt dafür kein Intervall. Zur Orientierung: Bambu Lab gibt für den Gehäusefilter seiner Geräte drei Monate bei acht Stunden Betrieb pro Tag an. Das ist eine Fremdangabe, keine Vorgabe für die K2-Serie – aber sie zeigt die Größenordnung. Filtermaterial altert auch im Stillstand, bis es gesättigt ist.

    Was sollte ich als Vorrat im Schrank haben?

    Eine Düse im Standarddurchmesser, eine gehärtete für faserverstärktes Material, ein Stück PTFE, einen Lüfter und – bei CFS-Betrieb – Ersatz für Führungsschläuche und Trockenmittel. Deren Ausfall beendet einen laufenden Druck sofort.

    Fazit

    Die K2-Serie ist beim Verschleiß unauffällig: Düse, Blech, PTFE, Lüfter, Riemen – die übliche Liste einer schnellen, geschlossenen Maschine. Der Unterschied liegt an einer Stelle, und die ist eine Wiederholung wert: Der Unicorn-Standard ist für K2 SE, K2, K2 Pro und K2 Plus nicht belegt. Wer eine Düse kauft, weil im Angebotstext „Creality“ steht, riskiert einen Fehlkauf. Prüfe die Düsenaufnahme deines Geräts – im Zweifel die komplette Baugruppe.

    Bei den Intervallen gilt: Creality nennt keine. Die belegten Zahlen stammen von E3D und CNC Kitchen und beschreiben das Material, nicht das Gerät – 250 g Carbon bis zur zerstörten Messingdüse, 2,5 kg mit gehärtetem Stahl, über 1.000 Druckstunden mit Standardmaterial ohne deutliche Spuren. Dazwischen liegt dein Wechselintervall.

    Jahreskosten: Mit Standardmaterial bleibt es bei ein paar Düsen, gelegentlich einem Blech und einem Lüfter – zusammen ein niedriger bis mittlerer zweistelliger Betrag im Jahr. Mit Multimaterial kommen Führungsschläuche, Trockenmittel und vor allem Spülmaterial dazu; letzteres ist der größere Posten als jedes Ersatzteil. Wer faserverstärkt druckt, verschiebt das Budget zur gehärteten Düse und spart unterm Strich – drei Messingdüsen pro Spule sind teurer als eine, die hält.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Creality K1, K1C und K1 Max: Verschleißteile

    Die K1-Serie ist schnell, geschlossen und eng gebaut – Eigenschaften, die den Verschleiß beschleunigen und den Teiletausch fummeliger machen. Das eigentliche Problem beim Nachkaufen ist aber ein anderes: Innerhalb derselben Serie sitzt nicht bei jedem Gerät dieselbe Düsenaufnahme. Für K1C und K1 Max ist der gemeinsam mit E3D entwickelte Unicorn-Standard belegt, für den einfachen K1 nicht. Dieser Artikel sortiert, was an K1, K1C und K1 Max verschleißt und wo du vor der Bestellung selbst nachsehen musst.

    Das Wichtigste in Kürze

    • Unicorn ist der von Creality gemeinsam mit E3D entwickelte Quick-Swap-Düsenstandard. Belegt ist er für K1C und K1 Max sowie für Ender-3 V3, V3 Plus, V3 KE und V3 SE.
    • Für den einfachen K1 ist Unicorn nicht belegt. Dort vor dem Kauf die Düsenaufnahme am Gerät prüfen – die Serienbezeichnung allein ist kein Kompatibilitätsnachweis.
    • Creality nennt für Düse, Blech und PTFE kein Wechselintervall. Belegt sind nur Messreihen Dritter: E3D zerstörte eine 0,4-mm-Messingdüse mit 250 g Carbon, gehärteter Stahl überstand 2,5 kg.
    • Multimaterial läuft über das CFS: vier Slots, bis 16 Farben in Kombination. Für die K1-Serie gibt es das als Upgrade-Kit.
    • Der geschlossene Bauraum hilft bei ABS und ASA und schadet jedem Lager im Kopf – Lüfter und Führungen arbeiten dauerhaft warm.
    Creality Original-Düsen-Upgrade-Kit mit Unicorn-Düsen für K1, K1 Max, K1C
    Creality Original-Düsen-Upgrade-Kit mit Unicorn-Düsen für K1, K1 Max, K1C

    20,39 € (Stand: 19.08.2026)

    Für alle, die mit faserverstärktem Filament arbeiten: Eine gehärtete Düse ist bei abrasivem Material kein Komfort, sondern Voraussetzung. Der Unicorn-Standard ist für K1C und K1 Max belegt – beim einfachen K1 vorher die Düsenaufnahme am Gerät prüfen. Und immer Durchmesser und Werkstoff mitbestellen.

    Auf Amazon ansehen

    Was an K1, K1C und K1 Max verschleißt

    Alle drei Geräte sind CoreXY-Maschinen mit geschlossenem Bauraum: Das Bett fährt in Z, der leichte Kopf in X und Y – deutlich schneller als bei einem klassischen Bettschieber. Aus dieser Bauweise folgt die Verschleißliste fast automatisch.

    Die Hotend-Seite. Düse, Heizpatrone, Thermistor, Silikonsocke und die kurze Kunststoffführung im Extruder. Hier passiert der meiste Verschleiß, weil Hitze, Druck und im Zweifel Fasern zusammenkommen.

    Die Bettseite. Das flexible Federstahlblech ist ein Verbrauchsgut. Die Haftschicht altert durch Fett von den Fingern, durch Reinigungsmittel und durch jeden Kratzer vom Spachtel.

    Die Bewegung. CoreXY heißt: zwei lange Riemen, die permanent unter Zug stehen und deren Zahnflanken sich abarbeiten. Dazu Führungen und die Z-Mechanik, die geschmiert bleiben will.

    Die Luft. Bauteil- und Hotend-Lüfter samt Kanälen. Im geschlossenen Bauraum sind alle Lager dauerhaft warm, und im K1-Kopf sitzt alles eng beieinander. Wer ABS oder ASA druckt, treibt die Bauraumtemperatur bewusst hoch – der Preis dafür ist Lagerverschleiß.

    Die Filterseite. Geschlossene Geräte arbeiten mit einem Aktivkohle- oder Kombifilter. Filtermaterial sättigt sich unabhängig davon, ob du druckst.

    Nicht auf die Liste gehören Netzteil, Mainboard und Schrittmotoren. Wer eine Verschleißkasse bildet, verteilt sie fast vollständig auf Düse, Blech, Riemen, Lüfter und Kleinteile am Extruder.

    Wann welches Teil raus muss

    Die ehrliche Vorbemerkung zuerst: Creality nennt für die Düse kein Wechselintervall. Auch für Federstahlblech, PTFE-Führung und Lüfter gibt es keine Herstellerangabe in Stunden oder Kilogramm. Die Lebensdauer hängt fast vollständig vom Material ab – eine Zahl, die für PLA gilt, wäre bei Carbon-PETG grob falsch. Belegt sind stattdessen Messreihen Dritter:

    • 250 g Carbon-Filament reichten bei E3D, um eine 0,4-mm-Messingdüse zu zerstören. Als Faustregel nennt E3D „rund drei Messingdüsen pro Spule“ bei abrasivem Material.
    • 2,5 kg faserverstärktes Material überstand im selben Zusammenhang eine Düse aus gehärtetem Stahl – Faktor zehn gegenüber Messing.
    • 360 g Carbon-PETG führten bei CNC Kitchen zu massivem Düsenverschleiß. Mit Standardmaterial zeigte dieselbe Messreihe nach über 1.000 Druckstunden keine deutlichen Spuren.
    • 200 Druckstunden als Kontrollintervall für Riemen und Achsen – das stammt von Prusa, ist also kein Creality-Wert, aber die beste belegte Orientierung am Markt. Der Ablauf dazu steht im Wartungsplan.

    Die drei Symptome, an denen du es ohne Zahl erkennst

    1. Die erste Schicht wird schlechter, obwohl du nichts geändert hast. Bei der Düse ist das ein aufgeweiteter Auslass, beim Blech eine punktuell tote Haftschicht – meist in der Bettmitte.
    2. Die Extrusionsbreite stimmt nicht mehr. Linien werden ungleichmäßig, Oberflächen wirken schwammig. Eine verschlissene Düse liefert mehr Material bei weniger Kontrolle.
    3. Das Geräusch ändert sich. Neues Rasseln oder Schleifen ist fast immer ein Lüfterlager oder ein Riemen. Im geschlossenen Bauraum hörst du das später als bei einem offenen Gerät – also ab und zu die Tür öffnen und hinhören.

    Die Düse: Unicorn bei K1C und K1 Max – und was für den K1 gilt

    Unicorn ist der Düsenstandard, den Creality gemeinsam mit E3D entwickelt hat. Der Kerngedanke ist Quick-Swap: Die Düse wird nicht mehr im heißen Zustand mit zwei Schlüsseln ein- und ausgedreht, sondern als Einheit gewechselt. Das macht Düsen zu einem Teil, das man wirklich passend zum Material tauscht, statt es aus Bequemlichkeit drin zu lassen.

    Belegt ist Unicorn für K1C und K1 Max sowie für Ender-3 V3, V3 Plus, V3 KE und V3 SE. Für den einfachen K1 steht der Standard nicht in dieser Liste – und das ist der wichtigste Satz dieses Artikels, denn im Handel werden Düsen häufig pauschal „für die K1-Serie“ angeboten. Öffne die Kopfabdeckung und sieh dir an, wie die Düse gehalten wird, bevor du bestellst. Wie der Standard funktioniert und welche Varianten es gibt, steht im Artikel zu den Unicorn-Düsen von Creality.

    Die zweite Entscheidung ist der Werkstoff, und die ist unabhängig vom Aufnahmesystem:

    Kriterium Messing Gehärteter Stahl
    Standstand bei Carbon bei E3D nach 250 g zerstört bei E3D 2,5 kg überstanden
    Wärmeleitung sehr gut, ideal für PLA und PETG schlechter, ggf. höhere Temperatur nötig
    Preisklasse günstigste Variante, oft im Mehrfachpack spürbarer Aufpreis
    Sinnvoll für Standardmaterial, Vorrat Carbon, Glasfaser, Glow-Filament

    Die Rechnung ist simpel: Drei Messingdüsen pro Carbon-Spule schlagen jede gehärtete Düse im Preis – nach oben. Wer faserverstärkt druckt, kauft einmal richtig; die Auswahlkriterien stehen im Artikel zur gehärteten Düse.

    IdeaFormer doppelseitige PEI-Federstahl-Druckplatte 235x235 mm
    IdeaFormer doppelseitige PEI-Federstahl-Druckplatte 235×235 mm

    13,59 € (Stand: 19.08.2026)

    Für alle, deren Haftschicht in der Bettmitte nachlässt oder die ein zweites Blech im Wechsel fahren wollen – so kannst du den nächsten Druck starten, während das andere abkühlt. Prüfe vor dem Kauf unbedingt die Baugröße deines Betts: Die K1 Max druckt deutlich größer als K1 und K1C. Und achte auf die Oberfläche, texturiert und glatt verhalten sich völlig unterschiedlich.

    Auf Amazon ansehen

    Passt das zu meinem Drucker? Die vollständige Teileliste

    Diese Übersicht listet alle Teile, die an K1, K1C und K1 Max fällig werden – und jeweils die Frage, die du vor dem Kauf klären musst.

    Teil Was du vorher prüfen musst
    Düse Aufnahme: Unicorn ist für K1C und K1 Max belegt, für den einfachen K1 nicht. Dazu Durchmesser und Werkstoff festlegen.
    Hotend komplett Nach harter Verstopfung oft schneller als Einzelteile. Modellbezeichnung angeben, nicht nur „K1″.
    Federstahlblech / Druckplatte Maß nachmessen. K1 und K1C haben ein kleineres Bett als die K1 Max – hier passiert der häufigste Fehlkauf.
    PTFE-Führung Innen- und Außendurchmesser sowie Länge. Verkohltes PTFE erzeugt Fördersprünge, die wie ein Extruderproblem aussehen.
    Heizpatrone und Thermistor Bauform, Spannung, Steckertyp. Wird meist zusammen getauscht.
    Lüfter Kantenmaß, Bauhöhe, Spannung, Steckertyp, Adernzahl. Der Kopf ist eng – die Bauhöhe wird am häufigsten vergessen.
    Riemen CoreXY heißt lange Riemen und eine Spannung, die stimmen muss. Kontrolle statt Blindtausch.
    Extruder-Zahnräder Abgeflachte Zähne und Filamentstaub sind die Symptome.
    Filter Geschlossener Bauraum: sättigt sich zeitabhängig, nicht nur druckabhängig.
    Silikonsocke Passt zur Heizblockform, nicht zum Druckermodell.

    Zum Vertiefen: alles zur Haftschicht steht im Artikel über die PEI-Druckplatte, alles zur Führung im Artikel über den PTFE-Schlauch.

    CFS: Multimaterial an der K1-Serie

    Das CFS ist Crealitys Multimaterial-System: vier Slots, in Kombination mehrerer Einheiten bis zu 16 Farben. Ab Werk ausgelegt ist darauf die K2-Serie; für die K1-Serie gibt es das CFS als Upgrade-Kit. Wer also einen K1, K1C oder eine K1 Max besitzt und mehrfarbig drucken will, muss das Gerät nicht ersetzen.

    Realistisch bleiben sollte man bei zwei Punkten. Erstens: Jeder Farbwechsel bedeutet Spülmaterial – ein vierfarbiges Modell verbraucht spürbar mehr Filament, als das Bauteil wiegt. Das ist Systemeigenschaft, kein Defekt. Zweitens vervierfacht ein Multimaterial-System die Stellen, an denen Filament klemmen kann. Feuchtes Material, ein zu eng gebogener Schlauch oder ein schlecht geschnittenes Filamentende sind die häufigsten Ursachen – Fehlerbilder und Behebung stehen im Artikel zu Störungen an Multimaterial-Systemen.

    Düse und Blech wechseln – Schritt für Schritt

    1. Erst warm, dann stromlos. Filament lässt sich nur warm entnehmen – über das Menü, nicht mit Gewalt, bei Multimaterial-Betrieb zuerst die Zuführung leeren. Für alles Mechanische danach den Drucker ausschalten und den Netzstecker ziehen.
    2. Fotografieren, bevor du etwas löst. Kabelführung, Steckerlage und Einbaurichtung der Lüfter festhalten. Das spart beim Zusammenbau mehr Zeit, als es kostet.
    3. Düse wechseln. Bei Unicorn-Aufnahme als Einheit, ohne Schraubenschlüssel im heißen Zustand. Bei einer geschraubten Aufnahme gilt die alte Regel: warm anziehen, damit sich die Dichtfläche setzt – aber nur mit Gegenhalten am Heizblock.
    4. Blech tauschen und entfetten. Neues Blech mit Spülmittel und warmem Wasser abwaschen, nicht nur mit Alkohol abwischen. Fingerfett ist der häufigste Grund, warum eine neue Platte schlechter haftet als die alte.
    5. Neu kalibrieren und einschichtig testen. Nach jedem Düsen- oder Blechwechsel den Z-Abstand neu einmessen – eine andere Blechdicke verschiebt die erste Schicht sofort. Ein großes flaches Rechteck zeigt in Minuten, ob alles sitzt.

    Die typischen Fehler: Düse kalt angezogen und danach undicht, Lüfterkabel eingeklemmt, Blech ungewaschen eingelegt, Kalibrierung übersprungen.

    Häufige Fragen

    Passt eine Unicorn-Düse in meinen K1?

    Belegt ist der Unicorn-Standard für K1C und K1 Max – für den einfachen K1 nicht. Das heißt nicht automatisch „passt nicht“, sondern „nicht nachgewiesen“. Sieh dir die Düsenaufnahme an deinem Gerät an und verlass dich nicht auf die Formulierung „für die K1-Serie“ in einem Angebotstext.

    Brauche ich für die K1C zwingend eine gehärtete Düse?

    Nicht zwingend – es hängt am Material, nicht am Gerät. Für PLA, PETG und ABS ohne Füllstoffe ist Messing die bessere Wahl, weil es Wärme besser leitet. Sobald Carbon-, Glasfaser- oder Glow-Filament ins Spiel kommt, ist gehärteter Stahl Pflicht: E3D dokumentiert 250 g Carbon bis zur zerstörten Messingdüse gegenüber 2,5 kg mit gehärtetem Stahl.

    Lohnt das CFS-Upgrade für einen bestehenden K1?

    Wenn du regelmäßig mehrfarbig oder mit löslichem Stützmaterial druckst: ja, denn du behältst den Drucker und bekommst vier Slots dazu. Bei zwei mehrfarbigen Modellen im Jahr eher nicht – Spülmaterial und zusätzliche Störquellen wiegen dann schwerer als ein manueller Farbwechsel per Pause.

    Wie viele Ersatzteile sollte ich vorhalten?

    Eine Düse im Standarddurchmesser, eine gehärtete für abrasives Material, ein Stück PTFE und einen Lüfter. Deren Ausfall beendet einen laufenden Druck sofort. Blech und Riemen kannst du bestellen, wenn sich der Verschleiß ankündigt – beides kommt nicht schlagartig.

    Fazit

    Die K1-Serie ist gut mit Teilen versorgt, aber nicht in sich einheitlich. Die eine Sache, die du dir merken solltest: Unicorn ist für K1C und K1 Max belegt, für den einfachen K1 nicht. Wer das beachtet, kauft an der teuersten Fehlerquelle vorbei. Alles andere ist gewöhnlicher Verschleiß – Blech, PTFE, Lüfter, Riemen –, und dafür gilt: vorher messen, dann bestellen.

    Bei den Intervallen bleibt die Antwort unbequem: Creality nennt keine. Die belastbaren Zahlen kommen von E3D und CNC Kitchen und beziehen sich auf das Material, nicht auf das Gerät. 250 g Carbon zerstören eine Messingdüse, über 1.000 Druckstunden mit Standardmaterial hinterlassen kaum Spuren – dazwischen liegt dein persönliches Wechselintervall.

    Jahreskosten: Mit Standardmaterial reichen ein paar Düsen, ein Blech alle ein bis zwei Jahre und gelegentlich ein Lüfter – zusammen ein niedriger bis mittlerer zweistelliger Betrag pro Jahr. Wer faserverstärkt druckt, verschiebt das Budget von der Menge zur Qualität: weniger Düsen, aber gehärtete. Teuer wird es nur dort, wo ein Einzelteil nicht separat zu bekommen ist und eine ganze Baugruppe getauscht werden muss.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Nextruder-Düsen: alle Varianten erklärt

    Der Nextruder ist Prusas eigenes Extruder-System – und seine Düsen sind kein Normteil, sondern eine proprietäre Baugruppe mit Kraftsensor, die sich ohne Werkzeug wechseln lässt. Genau deshalb ist die Auswahl hier keine Frage von „irgendeine 0,4er“, sondern eine Entscheidung zwischen sieben Varianten in vier Größen. Dieser Artikel sortiert das gesamte Programm, sagt, welcher Drucker überhaupt einen Nextruder hat, und erklärt, wofür der V6-Adapter gut ist.

    Das Wichtigste in Kürze

    • Nextruder-Düsen sind proprietär: kein M6-Normgewinde, kein Nachbau im klassischen Sinn, keine Kompatibilität mit V6 oder MK8.
    • Nextruder haben MK4S, CORE One+ und XL+. Der MINI+ hat keinen – er nutzt E3D V6.
    • Der Wechsel erfolgt werkzeuglos. Die Düse sitzt im Kraftmesspfad des Extruders, der auch die erste Schicht kalibriert.
    • Sieben Varianten sind belegt: Brass, Brass CHT, E3D High Flow Brass, ObXidian, Hardened Nickel-Plated, High Flow ObXidian und E3D DiamondBack – jeweils im Raster 0,25 / 0,4 / 0,6 / 0,8 mm.
    • Ein Nextruder-V6-Adapter existiert und öffnet den Nextruder für E3D-V6-Düsen. Umgekehrt geht es nicht.
    60 Stück Düsen-Reinigungsnadeln 0,4 mm aus Edelstahl
    60 Stück Düsen-Reinigungsnadeln 0,4 mm aus Edelstahl

    5,69 € (Stand: 19.08.2026)

    Für alle, die eine teilverstopfte Düse retten wollen, statt sie zu ersetzen – bei proprietären Systemen ist das der günstigste Weg. Nadelsets decken üblicherweise mehrere Durchmesser ab, sodass auch 0,25 mm dabei ist. Achte darauf, dass die Nadelstärke zu deiner Düsenöffnung passt, und arbeite immer bei Temperatur.

    Auf Amazon ansehen

    Was den Nextruder von einer klassischen Düse unterscheidet

    Bei einer V6- oder MK8-Düse ist die Düse ein Schraubteil: M6-Gewinde, Heizblock, fertig. Der Nextruder geht einen anderen Weg. Die Düse ist dort eine vormontierte Baugruppe, die in einen definierten Sitz eingesetzt wird, und der Extruder misst über einen Kraftsensor die Kraft, mit der die Düsenspitze auf das Druckbett trifft. Aus dieser Messung entsteht die automatische Kalibrierung der ersten Schicht.

    Daraus folgen drei praktische Konsequenzen. Erstens: Der Wechsel braucht kein Werkzeug. Kein Gegenhalten am Heizblock, kein Steckschlüssel, kein Heißnachziehen. Zweitens: Die Düsenlänge ist Teil des Systems. Weil die Geometrie definiert ist, entfällt die Z-Offset-Zitterpartie, die man von Wechseldüsen kennt. Drittens: Es gibt keinen echten Nachbau. Der Sitz ist proprietär, es existiert kein offener Standard, an dem sich Drittanbieter orientieren könnten. Die Auswahl findet deshalb nicht zwischen Marken statt, sondern zwischen den Varianten des Programms selbst.

    Das ist der entscheidende Unterschied zur V6-Welt, in der man aus einem Dutzend Anbieter wählen kann. Wie das dort funktioniert, steht im Artikel zur E3D-V6-Düse.

    Welche Prusa-Drucker einen Nextruder haben – und welche nicht

    Das ist die Frage, an der die meisten Fehlkäufe hängen. Die Trennlinie verläuft nicht nach Alter oder Preis, sondern nach Generation:

    Modell Düsensystem Hinweis
    MK4S Nextruder volles Variantenprogramm
    CORE One+ (Gen 2) Nextruder geschlossene Bauweise, dadurch mehr Materialauswahl
    CORE One L+ Nextruder größerer Bauraum, gleiches Düsensystem
    XL+ Nextruder seit dem Sommer-2026-Refresh mit High-Flow-Düsen serienmäßig
    MINI+ kein Nextruder E3D V6, M6-Gewinde
    MK3, MK3S, MK3S+, MK3.5, MK3.5S kein Nextruder ebenfalls E3D V6

    Wenn du einen MINI+ betreibst, ist dieser Artikel für dich vor allem eine Warnung: Bestell hier nichts. Was dein Gerät wirklich braucht, steht im Artikel zum Zubehör für den Prusa MINI+. Für die Nextruder-Geräte sammeln die Modellartikel zum MK4S und zum CORE One+ alle übrigen Verschleißteile.

    Alle Nextruder-Düsenvarianten im Vergleich

    Sieben Varianten sind belegt. Sie unterscheiden sich in zwei Dimensionen: im Werkstoff, der über die Abriebfestigkeit entscheidet, und in der inneren Geometrie, die über den Durchsatz entscheidet.

    Variante Werkstoff / Aufbau Größen Sinnvoll für
    Brass Messing, Standardgeometrie 0,25 / 0,4 / 0,6 / 0,8 mm PLA, PETG, alles ohne Füllstoffe – beste Wärmeleitung, günstigster Einstieg
    Brass CHT Messing, geteilter Schmelzkanal 0,25 / 0,4 / 0,6 / 0,8 mm mehr Durchsatz bei gleicher Öffnung, weiterhin nur nicht-abrasive Materialien
    E3D High Flow Brass Messing, verlängerte Schmelzzone 0,25 / 0,4 / 0,6 / 0,8 mm schnelle Drucke und große Schichthöhen mit Standardmaterial
    Hardened Nickel-Plated gehärteter Stahl, vernickelt 0,25 / 0,4 / 0,6 / 0,8 mm der solide Einstieg in abrasive Materialien
    ObXidian gehärteter Stahl mit E3D-Beschichtung 0,25 / 0,4 / 0,6 / 0,8 mm Dauerbetrieb mit Carbon, Glasfaser, Metallic – zusätzlich schmutzabweisend
    High Flow ObXidian beschichteter Stahl, High-Flow-Geometrie 0,25 / 0,4 / 0,6 / 0,8 mm schnell und abrasiv – die Kombination für Faserfilament in Serie
    E3D DiamondBack polykristalline Diamantspitze 0,25 / 0,4 / 0,6 / 0,8 mm härtestes Angebot, sehr gute Wärmeleitung, oberste Preisklasse

    Die vier Größen bilden das Raster des gesamten Programms. Welche Kombination aus Variante und Durchmesser gerade lieferbar ist, ändert sich allerdings – die exotischeren Paarungen sind nicht dauerhaft verfügbar. Prüfe das vor der Bestellung, statt dich auf eine Tabelle zu verlassen.

    Zur Einordnung der Werkstoffe: Die Zahlen von E3D gelten unabhängig von der Bauform. Eine 0,4-mm-Messingdüse war dort nach 250 g Carbon-Filament sichtbar zerstört, gehärteter Stahl überstand 2,5 kg. E3D nennt als Faustregel „rund drei Messingdüsen pro Spule“ abrasiven Materials. CNC Kitchen kam auf 360 g Carbon-PETG bis zum massiven Verschleiß – und auf über 1.000 Druckstunden mit Standardmaterial ohne deutliche Spuren. Genau in diesem Verhältnis liegt die Antwort auf die Frage, ob sich der Aufpreis lohnt. Was „gehärtet“ technisch bedeutet, steht im Artikel zur gehärteten Düse; die Sonderrolle der Diamantspitze erklärt der Artikel zu Rubin- und Diamantdüsen.

    CHT, High Flow – was bringt die Geometrie wirklich?

    Zwei der Varianten unterscheiden sich nicht im Werkstoff, sondern im Inneren. Die CHT-Bauform teilt den Filamentstrang vor der Öffnung auf mehrere Kanäle auf. Dadurch wächst die Fläche, über die Wärme ins Material gelangt, und das Filament schmilzt schneller durch. Die High-Flow-Geometrie erreicht ein ähnliches Ziel über eine verlängerte Schmelzzone.

    Der Nutzen ist real, aber er greift nur an einer Stelle: wenn der Durchsatz die Grenze ist – also bei dicken Schichten, großen Linienbreiten, Vasenmodus oder hohen Geschwindigkeiten mit 0,6 und 0,8 mm. Wer mit 0,4 mm normale Modelle druckt, ist meist nicht durch das Hotend begrenzt, sondern durch Beschleunigung und Kühlung. Dann ändert eine High-Flow-Düse an der Druckzeit wenig. Die Details dazu stehen im Artikel zu CHT- und High-Flow-Düsen.

    Welche Größe für welchen Zweck

    • 0,25 mm – für feine Details, kleine Figuren, filigrane Mechanik. Deutlich längere Druckzeiten, empfindlicher gegen Verstopfungen und gegen Feuchtigkeit im Filament. Für abrasives Material die schlechteste Wahl, weil sich jede Aufweitung sofort auf die Maße auswirkt.
    • 0,4 mm – der Standard, auf den praktisch alle Profile ausgelegt sind. Wenn du nur eine Düse haben willst, ist es diese.
    • 0,6 mm – der unterschätzte Kompromiss. Merklich schneller als 0,4 mm, stabilere Wände, weniger Verstopfungsanfälligkeit bei Faserfilament, und die Oberfläche ist bei Funktionsteilen kaum schlechter.
    • 0,8 mm – für große, grobe Teile, Vasen und alles, wo Tempo vor Detail geht. In Kombination mit einer High-Flow-Variante die schnellste Konfiguration des Programms.

    Eine Anmerkung, die im Nextruder-System besonders wichtig ist: Ein Größenwechsel ist hier so bequem, dass er sich tatsächlich lohnt. Ohne Werkzeug, ohne Z-Offset-Nachlauf – wer zwischen Detailteilen und Funktionsteilen wechselt, sollte zwei Düsen vorhalten. Welche Größe zu welchem Ergebnis führt, vertieft der Artikel zur Düsengröße.

    Messingdüsen-Set 0,4 mm für 1,75-mm-Filament, V6-kompatibel
    Messingdüsen-Set 0,4 mm für 1,75-mm-Filament, V6-kompatibel

    9,99 € (Stand: 19.08.2026)

    Relevant für zwei Gruppen: für alle, die den Nextruder über den V6-Adapter betreiben, und für alle, die daneben noch ein Gerät mit klassischer V6-Bauform haben. Für abrasive Materialien ist gehärteter Stahl der belegte Standard. Prüfe vor dem Kauf, ob dein Gerät wirklich die V6-Bauform nutzt – ohne Adapter passt sie nicht in einen Nextruder.

    Auf Amazon ansehen

    Der Nextruder-V6-Adapter

    Weil das Nextruder-System geschlossen ist, gibt es einen offiziellen Ausweg: einen Adapter, der E3D-V6-Düsen am Nextruder nutzbar macht. Er ist kein Notbehelf, sondern eine sinnvolle Option in drei Fällen.

    1. Du hast noch einen Vorrat. Wer von einem MK3S, MK3.5 oder MINI+ kommt, hat oft eine Schublade voller V6-Düsen. Der Adapter macht sie weiter nutzbar.
    2. Du brauchst eine Spezialdüse. Nicht jede Sonderausführung, die es als V6 gibt, existiert als Nextruder-Variante – etwa exotische Durchmesser oder Sondergeometrien.
    3. Du betreibst mehrere Drucker. Ein gemeinsamer Düsenvorrat für alle Geräte vereinfacht die Ersatzteilhaltung erheblich.

    Der Preis dafür ist der Komfort: Mit Adapter bist du wieder in der V6-Welt, also mit Gegenhalten am Heizblock und Heißnachziehen. Für den Normalbetrieb bleibt das Nextruder-Programm mit werkzeuglosem Wechsel die bequemere Lösung. Umgekehrt funktioniert der Weg übrigens nicht – es gibt keinen Adapter, der Nextruder-Düsen in ein V6-Hotend bringt.

    Nextruder-Düse wechseln in fünf Schritten

    1. Wechselvorgang am Drucker starten. Die Firmware führt durch die Prozedur und heizt auf die nötige Temperatur. Nicht kalt anfangen – erstarrtes Material blockiert den Sitz.
    2. Filament entladen und den Bereich um die Düse von Resten befreien. Alles, was auf der Dichtfläche oder im Sitz zurückbleibt, verfälscht später die Kraftmessung.
    3. Alte Düse entnehmen. Der Nextruder ist auf werkzeuglosen Wechsel ausgelegt; die genaue Abfolge steht im Prusa-Handbuch zu deinem Modell. Achtung: Die Baugruppe ist heiß – Handschuh oder Zange verwenden.
    4. Neue Düse einsetzen und sicherstellen, dass sie vollständig und ohne Kippen im Sitz liegt. Eine schief sitzende Düse ist die häufigste Ursache für Probleme nach dem Wechsel.
    5. Kalibrierung laufen lassen. Der Kraftsensor ermittelt die erste Schicht neu. Danach den Durchmesser im Slicer ändern und ein Testobjekt drucken, bevor ein langer Job startet.

    Der typische Fehler ist nicht mechanisch, sondern digital: Düse getauscht, Slicer-Profil vergessen. Wer mit einem 0,4er-Profil auf einer 0,6er-Düse druckt, bekommt Unterextrusion und wundert sich über die neue Düse. Der zweite typische Fehler ist Ungeduld beim Aufheizen.

    Häufige Fragen

    Passen Nextruder-Düsen in einen Prusa MINI+ oder MK3S?

    Nein. Diese Geräte nutzen die E3D-V6-Bauform mit M6-Gewinde, der Nextruder ist ein eigenes, proprietäres System. Es gibt auch keinen Adapter in diese Richtung – der existierende Adapter geht den umgekehrten Weg und bringt V6-Düsen an den Nextruder. Wer für einen MINI+ bestellt, braucht V6-Teile.

    Gibt es günstige Nachbauten für Nextruder-Düsen?

    Nicht in dem Sinn, wie es sie für V6 oder MK8 gibt. Der Sitz ist proprietär und nicht als offener Standard veröffentlicht, es fehlt also die Grundlage für kompatible Ware. Wer Kosten sparen will, hat zwei realistische Wege: die passende Variante für sein Material wählen, statt Messing an Carbon zu verschleißen – oder den V6-Adapter nutzen und damit in den offenen Markt wechseln.

    Welche Variante lohnt sich für Carbon- und Glasfaserfilament?

    Alles ab Hardened Nickel-Plated aufwärts. Messing ist dort nach den E3D-Zahlen nach etwa 250 g erledigt, gehärteter Stahl überstand 2,5 kg. ObXidian setzt eine Beschichtung obendrauf, DiamondBack die Diamantspitze. Für gelegentliche Faserdrucke reicht die gehärtete Standardvariante; wer Faserfilament dauerhaft und schnell verarbeitet, ist mit High Flow ObXidian am besten aufgehoben.

    Muss ich nach dem Düsenwechsel den Z-Offset neu einstellen?

    Der Nextruder ist genau dafür gebaut: Der Kraftsensor ermittelt die erste Schicht bei jedem Druck neu, und die Düsengeometrie ist im System definiert. Der aufwendige manuelle Abgleich, den man von Wechseldüsen kennt, entfällt damit. Was du nicht vergessen darfst, ist der Düsendurchmesser im Slicer-Profil.

    Fazit

    Das Nextruder-Programm ist geschlossen, aber gut sortiert. Sieben Varianten in vier Größen decken alles ab, vom Miniaturdruck bis zum Faserfilament im Dauerbetrieb – und der werkzeuglose Wechsel ist der Punkt, an dem das System die klassische Schraubdüse tatsächlich hinter sich lässt.

    Die Empfehlung ist unspektakulär: Brass in 0,4 mm für alles Normale, dazu eine gehärtete Variante, sobald faserverstärktes Material ins Haus kommt. Wer regelmäßig große Teile druckt, ergänzt 0,6 mm – das ist der Größensprung mit dem besten Verhältnis aus Zeitgewinn und Qualitätsverlust. High Flow und DiamondBack sind gute Produkte, aber sie lohnen sich erst, wenn Durchsatz oder Abrieb wirklich die Grenze sind. Und die wichtigste Kaufregel bleibt die einfachste: erst prüfen, ob dein Drucker überhaupt einen Nextruder hat.

    Jahreskosten: Mit Standardmaterial reicht eine Messingdüse für sehr lange – nach den CNC-Kitchen-Messungen über tausend Druckstunden ohne deutliche Spuren. Damit bleibt der Posten im niedrigen zweistelligen Bereich pro Jahr. Wer abrasiv druckt und bei Messing bleibt, landet nach der E3D-Faustregel von rund drei Messingdüsen pro Spule schnell im dreistelligen Bereich; eine einzelne gehärtete oder beschichtete Düse ersetzt das über Jahre. Der V6-Adapter ist eine einmalige Anschaffung, die sich vor allem dann rechnet, wenn du bereits einen V6-Vorrat besitzt.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Prusa MINI+: Zubehör und Verschleißteile

    Der Prusa MINI+ ist der kleinste Drucker im Prusa-Programm – und der, bei dem am häufigsten falsch bestellt wird. Der Grund ist eine einzige Verwechslung: Der MINI+ hat keinen Nextruder. Er arbeitet mit der klassischen E3D-V6-Bauform, und damit passt kein einziges Düsenteil aus dem Nextruder-Programm hinein. Dieser Artikel sortiert, welche Verschleißteile der MINI+ wirklich braucht, welche Maße gelten und woran du erkennst, dass ein Teil fällig ist.

    Das Wichtigste in Kürze

    • Der MINI+ nutzt die E3D-V6-Bauform. Nextruder-Düsen passen nicht – die haben MK4S, CORE One+ und XL+.
    • Bauraum und Druckfläche liegen bei 180 × 180 × 180 mm. Federstahlbleche müssen zu diesem Maß passen, nicht zu den 250er-Formaten der größeren Prusa-Modelle.
    • V6-Düsen werden heiß nachgezogen. Kalt angezogen leckt das Hotend beim Aufheizen – das ist am MINI+ der häufigste Fehler nach einem Düsenwechsel.
    • Ein festes Wechselintervall nennt Prusa für keines dieser Teile. Belegt sind nur Materialmengen: E3D dokumentiert eine zerstörte Messingdüse nach 250 g Carbon, gehärteter Stahl überstand 2,5 kg.
    • Prusa führt nach eigener Angabe 739 Ersatzteil-Artikel im Shop und bietet für den MINI+ ein Spare-Parts-Bundle an. Verschleißteile im V6-Standard bekommst du daneben von vielen Anbietern.
    Messingdüsen-Set 0,4 mm für 1,75-mm-Filament, V6-kompatibel
    Messingdüsen-Set 0,4 mm für 1,75-mm-Filament, V6-kompatibel

    9,99 € (Stand: 19.08.2026)

    Das Verschleißteil, das am MINI+ zuerst fällig wird – in der Bauform, die dieser Drucker tatsächlich nutzt. Sinnvoll als Vorrat, weil eine verstopfte oder ausgeweitete Düse sonst den ganzen Drucker stilllegt. Achte vor dem Kauf darauf, dass es sich um die V6-Bauform für 1,75-mm-Filament handelt und nicht um eine Nextruder- oder MK8-Düse.

    Auf Amazon ansehen

    Der wichtigste Punkt: Der MINI+ hat keinen Nextruder

    Prusa hat mit dem Nextruder ein eigenes Extruder- und Düsensystem entwickelt: proprietär, werkzeuglos wechselbar, mit integriertem Kraftsensor. Verbaut ist es im MK4S, im CORE One+ und im XL+. Der MINI+ gehört nicht dazu. Er steht zusammen mit den älteren MK3-Generationen und dem MK3.5 auf der anderen Seite der Trennlinie und nutzt die E3D-V6-Bauform mit M6-Gewinde.

    Diese Verwechslung ist kein Randproblem. Wer nach „Prusa Düse“ sucht, landet meist zuerst bei Nextruder-Teilen, weil das die aktuellen Modelle sind. Sie lassen sich in einen V6-Heizblock nicht einmal ansatzweise einschrauben. Umgekehrt gilt dasselbe: Eine V6-Düse passt nur mit dem Nextruder-V6-Adapter in einen MK4S, nicht ohne. Welche Varianten es im Nextruder-Programm gibt und wofür sie gedacht sind, steht im Überblick zu den Nextruder-Düsen.

    Der Vorteil der V6-Bauform ist die Auswahl. Es gibt kaum eine Düsenvariante im Hobbybereich, die es nicht als V6 gibt – Messing, Edelstahl, gehärteter Stahl, beschichtete Ausführungen, High-Flow-Geometrien. Der MINI+ ist damit beim Düsenkauf freier als jeder aktuelle Prusa. Die Grundlagen zur Bauform stehen im Artikel zur E3D-V6-Düse, die Unterschiede zwischen den Bauformen allgemein im Überblick zu Düsen für 3D-Drucker.

    Warum die Teile am MINI+ verschleißen

    Der MINI+ ist ein offener Drucker mit einem Turm für die Z-Achse und einem Direktantrieb am Druckkopf. Daraus ergeben sich die Verschleißstellen fast von selbst.

    Die Düse verschleißt durch harte Partikel im Filament. Carbon- und Glasfasern, Metallpulver, Glimmer und Leuchtpigmente arbeiten sich in die weiche Messingbohrung; die Öffnung wächst und wird unrund, und die flache Ringfläche, die jede Schicht glattbügelt, verrundet. Bei reinem PLA und PETG passiert das extrem langsam.

    Der PTFE-Inliner ist am MINI+ ein eigenständiges Verschleißteil, weil die klassische V6-Konfiguration den Schlauch bis an den Heatbreak führt. Ein angeschmolzenes oder ausgefranstes Schlauchende erzeugt genau dieselben Symptome wie eine verschlissene Düse: unruhiger Fluss, Unterextrusion, plötzliche Verstopfungen. Wer die Düse tauscht, sieht sich deshalb immer auch das Schlauchende an – Details dazu im Artikel zum PTFE-Schlauch.

    Das Federstahlblech verliert seine Beschichtung. PEI ist eine dünne Schicht, und sie stirbt fast immer nicht am Drucken, sondern an der Bergung: Spachtel, Messer, zu heißes Ablösen. Dazu kommt Fettfilm von den Fingern, der als Haftungsverlust missverstanden wird.

    Das Extruder-Antriebsrad setzt sich mit Filamentstaub zu und verliert Griff. Bei faserverstärktem Material verschleißt die Verzahnung zusätzlich.

    Lüfter und Riemen altern langsam, aber sicher. Der Hotend-Lüfter ist das kritischere Bauteil von beiden: Bleibt er stehen, wandert Wärme nach oben in den Kühlkörper, und das Filament staut sich als Heat Creep.

    Wann welches Teil raus muss

    Für keines dieser Teile nennt Prusa ein festes Wechselintervall. Das ist keine Nachlässigkeit, sondern ehrlich, weil die Lebensdauer fast vollständig vom Material und von der Nutzung abhängt. Was es gibt, sind belegte Anhaltspunkte:

    • 250 g Carbon-Filament reichten bei E3D, um eine 0,4-mm-Messingdüse sichtbar zu zerstören. Gehärteter Stahl überstand im selben Zusammenhang 2,5 kg. E3D nennt als Faustregel „rund drei Messingdüsen pro Spule“ abrasiven Materials.
    • 360 g Carbon-PETG führten bei CNC Kitchen zu massivem Verschleiß, über 1.000 Druckstunden mit Standardmaterial dagegen zu keinen deutlichen Spuren.
    • Prusa selbst empfiehlt, die Riemenspannung alle 200 Druckstunden zu kontrollieren. Das ist eine Prüfung, kein Tauschintervall.

    Drei Symptome, an denen du es ohne Zahl erkennst

    1. Die Maße driften ohne Anlass. Wände werden dicker, Bohrungen enger, und eine frische Flow-Kalibrierung verschiebt das Problem nur, statt es zu lösen. Dann ist die Düsenöffnung gewachsen.
    2. Die erste Schicht wird stellenweise unzuverlässig. Immer an derselben Stelle, obwohl das Blech sauber ist – das ist der Punkt, an dem die PEI-Schicht dort durch ist.
    3. Neue Geräusche. Ein Klicken im Extruder deutet auf Griffverlust am Antriebsrad, ein schleifendes Lagergeräusch am Lüfter auf dessen Ende.

    Original oder Nachbau?

    Beim MINI+ ist diese Frage entspannter als bei proprietären Systemen, weil fast jedes Verschleißteil einem offenen Standard folgt. Original-Prusa-Teile laufen über den Hersteller selbst; die V6-Düsen, PTFE-Schläuche, Federstahlbleche und Lüfter gibt es daneben von zahlreichen Anbietern. Im deutschen Fachhandel etabliert sind unter anderem E3D, Micro Swiss, Bondtech, Phaetus, 3dSolex und Advanc3D. Trianglelab ist im Unterschied dazu vor allem über Marktplätze erhältlich.

    Kriterium Original-Ersatzteil Kompatible Ware
    Preisklasse höher, dafür geprüfte Zuordnung zum Modell deutlich günstiger, im Set noch einmal weniger
    Passgenauigkeit Düse V6-Referenzmaß meist passend, Längenabweichungen kommen vor
    Materialangabe Werkstoff und Beschichtung benannt oft nur „gehärtet“ ohne nähere Angabe
    Federstahlblech exaktes Maß, definierte Textur Maß und Ausschnitte unbedingt prüfen
    Sinnvoll für Elektronik, Sonden, modellspezifische Baugruppen Düsen, PTFE, Bleche, Vorrat

    Die ehrliche Einschätzung: Bei allem, was reine Norm ist – V6-Düse, PTFE-Schlauch, Lüfter mit Standardmaß – ist kompatible Ware unproblematisch und im Druckbild nicht zu unterscheiden. Vorsicht ist bei zwei Dingen geboten. Erstens bei Materialangaben ohne benannten Werkstoff, wenn du abrasiv druckst; was „gehärtet“ wirklich heißt, steht im Artikel zur gehärteten Düse. Zweitens bei allem, was in die Sensorik oder in die Firmware-Logik hineinreicht – dort ist die Zuordnung zum Modell mehr wert als der Preisunterschied.

    Borimend PEI-Bauplatte für Prusa MINI, 196,3 x 190 mm, doppelseitig
    Borimend PEI-Bauplatte für Prusa MINI, 196,3 x 190 mm, doppelseitig

    9,34 € (Stand: 19.08.2026)

    Für alle, deren Druckfläche stellenweise nicht mehr hält oder die zwischen glatter und strukturierter Oberfläche wechseln wollen. Ein zweites Blech verkürzt außerdem die Wartezeit zwischen zwei Drucken spürbar. Prüfe vor dem Kauf die Baugröße deines Betts – der MINI+ braucht das 180er-Format, nicht die größeren Prusa-Maße.

    Auf Amazon ansehen

    Die vollständige Teileliste des MINI+

    Teil Standard am MINI+ Worauf du beim Kauf achtest
    Düse E3D V6, M6-Gewinde V6-Bauform, 1,75 mm, Wunschdurchmesser – keine Nextruder- oder MK8-Düse
    Hotend komplett V6-Konfiguration mit PTFE-Inliner Spannung und Steckerbelegung müssen zum Gerät passen
    PTFE-Inliner kurzes Stück bis an den Heatbreak Innendurchmesser für 1,75 mm, sauber rechtwinklig abgelängt
    Federstahlblech 180 × 180 mm, glatt oder strukturiert Maß und Ausschnitte prüfen; Beschichtung beidseitig ist der Regelfall
    Heizpatrone und Thermistor im Heizblock verbaut Leistung und Sensortyp müssen exakt stimmen – hier kein Experiment
    Hotend-Lüfter Axiallüfter am Kühlkörper Maß, Spannung und Stecker; Ausfall führt zu Heat Creep
    Bauteilkühlung Radiallüfter am Druckkopf Laufrichtung und Anschluss beachten
    Extruder-Antriebsrad Direktantrieb am Druckkopf Verzahnung und Bohrung müssen passen; bei Faserfilament schneller fällig
    Riemen X und Y Zahnriemen, gespannt Profil und Länge; Spannung laut Prusa alle 200 Druckstunden prüfen
    Abstandssonde induktive Sonde am Druckkopf modellspezifisch – hier lohnt das Originalteil
    Silikonsocke optional über dem Heizblock Form muss zum V6-Heizblock passen, nicht zu Volcano

    Zwei Einordnungen dazu. Erstens: Der Bauraum von 180 × 180 × 180 mm ist der Grund, warum Zubehör für MK4S oder CORE One+ hier nicht passt – die Bleche dieser Modelle sind zu groß. Zweitens: Wenn du das Hotend nicht in Einzelteilen sanieren, sondern komplett tauschen willst, gelten die Regeln aus dem Artikel zum kompletten Hotend. Für die Druckfläche selbst lohnt vorher der Blick in den Artikel zur PEI-Druckplatte, weil viele vermeintliche Blechschäden in Wahrheit Fettfilm sind.

    Düse wechseln in sechs Schritten

    1. Aufheizen auf die Drucktemperatur des zuletzt gedruckten Materials und Filament entladen. Kalt lässt sich eine V6-Düse nicht sauber lösen.
    2. Gegenhalten. Den Heizblock mit einem Schraubenschlüssel fixieren, die Düse mit dem Steckschlüssel lösen. Ohne Gegenhalten verdrehst du die Kabel von Heizpatrone und Thermistor.
    3. Dichtflächen reinigen. Rückstände im Gewinde und an der Stirnfläche des Heatbreaks entfernen. Eine verkokte Dichtfläche ist die häufigste Ursache dafür, dass ein Hotend nach dem Wechsel weiterleckt.
    4. Neue Düse eindrehen. Handfest, dann etwa eine halbe Umdrehung zurück, sodass ein schmaler Spalt zum Heizblock bleibt.
    5. Heiß nachziehen. Bei Drucktemperatur moderat festziehen. Das ist bei V6 kein optionaler Schritt, sondern der eigentliche Dichtvorgang – und der Punkt, an dem am MINI+ die meisten Fehler passieren.
    6. Z-Offset prüfen und Fluss kalibrieren. Erste Schicht kontrollieren, bevor ein langer Druck startet.

    Der zweithäufigste Fehler nach dem kalten Anziehen ist zu viel Kraft. Die Dichtstelle braucht Anpressung, kein Maximalmoment – ein überdrehtes Gewinde im Heizblock kostet ein Vielfaches jeder Düse.

    Häufige Fragen

    Passen Nextruder-Düsen in den MINI+?

    Nein. Der Nextruder ist ein proprietäres System mit eigener Sitzgeometrie und Kraftsensor, verbaut in MK4S, CORE One+ und XL+. Der MINI+ nutzt die E3D-V6-Bauform mit M6-Gewinde. Die beiden Welten haben mechanisch nichts miteinander zu tun, und es gibt auch keinen Adapter in diese Richtung – der existierende Adapter geht den umgekehrten Weg und bringt V6-Düsen an den Nextruder.

    Kann ich ein Federstahlblech vom MK4S auf dem MINI+ verwenden?

    Nein, die Formate unterscheiden sich deutlich. Der MINI+ arbeitet mit 180 × 180 mm Druckfläche. Bleche der größeren Prusa-Modelle stehen über und liegen nicht sauber auf der Magnetauflage. Beim Kauf ist das Maß wichtiger als der Markenname auf der Verpackung.

    Lohnt sich eine gehärtete Düse am MINI+?

    Sobald du regelmäßig faserverstärktes, metall- oder glimmerhaltiges Filament druckst, ja. Die E3D-Zahlen sind eindeutig: 250 g Carbon zerstörten eine Messingdüse, gehärteter Stahl überstand 2,5 kg. Bei reinem PLA und PETG lohnt sie dagegen nicht – dort hält Messing nach den Messungen von CNC Kitchen über tausend Druckstunden ohne deutliche Spuren, und Messing leitet die Wärme besser.

    Wie lange gibt es noch Ersatzteile für den MINI+?

    Prusa führt nach eigener Angabe 739 Ersatzteil-Artikel und bietet für den MINI+ ein Spare-Parts-Bundle an. Ob das Modell dauerhaft im aktuellen Programm bleibt, ist offen – das ist bei einem Gerät dieser Generation eine faire Erwartung und kein Alarmsignal. Praktisch entspannt die V6-Bauform die Lage erheblich: Düse, PTFE, Lüfter und Blech sind Normteile, die unabhängig vom Hersteller verfügbar bleiben.

    Fazit

    Der MINI+ ist im Unterhalt einer der unkompliziertesten Drucker überhaupt – vorausgesetzt, du kaufst nach Bauform und nicht nach Markenlogik. Die eine Entscheidung, die alles andere trägt: V6, nicht Nextruder. Wer das einmal verinnerlicht hat, findet für jedes Verschleißteil dieses Geräts Ersatz in großer Auswahl und guter Qualität.

    Die Empfehlung für den Normalbetrieb: eine Messingdüse als Vorrat, ein zweites Federstahlblech, ein kurzes Stück PTFE-Schlauch in Reserve. Wer abrasiv druckt, ersetzt die Messingdüse durch eine gehärtete Ausführung und spart sich damit den Rest der Rechnung. Prüfe die Riemenspannung im von Prusa genannten Rhythmus und behalte den Hotend-Lüfter im Ohr – das sind die beiden Dinge, die man am MINI+ am leichtesten übersieht.

    Jahreskosten: Mit Standardmaterial bleibt der MINI+ im niedrigen zweistelligen Bereich pro Jahr – ein bis zwei Düsen, gelegentlich PTFE, alle paar Jahre ein Blech. Wer viel mit faserverstärktem Filament arbeitet und bei Messing bleibt, landet nach der E3D-Faustregel von rund drei Messingdüsen pro Spule schnell im mittleren zweistelligen bis dreistelligen Bereich; eine einzelne gehärtete Düse ersetzt diesen Posten fast vollständig. Ein zweites Blech ist keine laufende Ausgabe, sondern eine einmalige Anschaffung, die sich über den Zeitgewinn zwischen zwei Drucken rechnet.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Prusa CORE One+: Zubehör und Verschleißteile

    Der CORE One+ ist Prusas geschlossener CoreXY – und damit ein Gerät, bei dem die Zubehörfrage anders aussieht als beim offenen Bettschieber. Zwei Dinge muss man auseinanderhalten: Der Drucker nutzt den Nextruder mit proprietären, werkzeuglos wechselbaren Düsen und Kraftsensor, also keine E3D-V6-Düsen. Und der geschlossene Bauraum bringt Themen mit, die es beim offenen Drucker nicht gibt – Kammertemperatur, Abluft, Materialien wie ABS und ASA. Dieser Artikel sortiert, welche Teile verschleißen, welche Intervalle belegt sind und wo Original nötig ist.

    Das Wichtigste in Kürze

    • Der CORE One+ nutzt den Nextruder mit proprietären Düsen, werkzeuglosem Wechsel und Kraftsensor. E3D-V6-Düsen passen nicht direkt – nur die älteren Prusa MK3/S/+, MK3.5/S sowie MINI und MINI+ nutzen die V6-Bauform ab Werk.
    • Ein Nextruder-V6-Adapter existiert und erlaubt den Betrieb von E3D-V6-Düsen. Das ist der einzige belegte Weg zu Fremddüsen.
    • Belegtes Herstellerintervall: Riemenkontrolle alle 200 Druckstunden. Für Düse, Blech und PTFE nennt Prusa kein festes Intervall – die Lebensdauer hängt am Material.
    • 739 Ersatzteil-Artikel im Shop, dazu Wartungskits und Spare-Parts-Bundles. Das ist der eigentliche Langlebigkeitsvorteil dieser Geräte.
    • Der Sommer-2026-Refresh bringt GT1.5-Riemen, einen integrierten Düsenwischer und bessere Kühlung. Ein HT-Hotend ab September 2026 ist angekündigt – eine Ankündigung, kein lieferbares Produkt.
    TIOPY doppelseitig strukturierte PEI-Druckplatte für Prusa MK4 und CORE One, 253,8x241 mm
    TIOPY doppelseitig strukturierte PEI-Druckplatte für Prusa MK4 und CORE One, 253,8×241 mm

    18,99 € (Stand: 19.08.2026)

    Für alle, die ein zweites Blech im Wechsel fahren wollen, statt auf eine abgekühlte Platte zu warten oder eine durchgescheuerte Fläche weiter zu benutzen. Das Druckblech ist neben der Düse das einzige echte Verbrauchsteil, das man frei im Handel kaufen kann. Prüfe vor dem Kauf das exakte Blechmaß deines Betts und ob die Oberfläche zu deinen Materialien passt.

    Auf Amazon ansehen

    Was am CORE One+ verschleißt

    Der CORE One+ ist ein CoreXY im geschlossenen Gehäuse. Das Bett bewegt sich nur in Z, der Druckkopf in X und Y – das verändert die Verschleißliste gegenüber einem Bettschieber spürbar. Die Riemenführung ist länger und über Umlenkungen geführt, dafür entfällt die hin- und herschwingende Bettmasse.

    Fünf Gruppen sind relevant. Die Hotend-Seite: Nextruder-Düse, Heizblock-Baugruppe, Silikonsocke und die Kunststoffführung im Extruder. Die Bettseite: Federstahlblech mit PEI-Beschichtung. Die Bewegung: die CoreXY-Riemen samt Umlenkrollen und die Z-Spindeln. Die Luft: Bauteillüfter, Hotend-Lüfter und die Lüfter, die den Bauraum bewirtschaften. Und die Kammer selbst: Türdichtungen, Scheibe und alles, was mit Abluft zu tun hat.

    Die letzte Gruppe ist der Unterschied zum offenen Gerät. Ein geschlossener Bauraum wird warm – das ist der Sinn der Sache, weil ABS und ASA damit ohne Warping durchlaufen. Gleichzeitig sitzt die Elektronik in derselben Umgebung und die Kammer sammelt Emissionen. Wer regelmäßig Styrol-haltige Materialien druckt, beschäftigt sich früher oder später mit Filterung oder Abluft, und die Lüfter im Gerät arbeiten mehr als bei einem offenen Drucker.

    Die Besonderheit des Nextruders ist der Kraftsensor: Der Extruder misst den Kontakt zwischen Düsenspitze und Blech und kalibriert damit die erste Schicht. Deshalb ist die Düse kein beliebig austauschbares Schraubteil, sondern Teil einer Baugruppe, deren Kraftfluss stimmen muss.

    Wann welches Teil raus muss

    Die ehrliche Vorbemerkung: Für Düse, Blech und PTFE-Führung nennt Prusa kein Wechselintervall. Das ist konsequent, weil die Lebensdauer fast vollständig vom Material abhängt. Ein einziges hartes Herstellerintervall gibt es – und daneben Messwerte aus dokumentierten Quellen:

    • Riemen: Kontrolle alle 200 Druckstunden. Prusas Vorgabe. Kontrollieren heißt Spannung und Zahnflanken prüfen, nicht automatisch tauschen.
    • 250 g Carbon-Filament zerstörten bei E3D eine 0,4-mm-Messingdüse sichtbar; als Faustregel nennt E3D „rund drei Messingdüsen pro Spule“ bei abrasivem Material.
    • 2,5 kg faserverstärktes Material überstand im selben Zusammenhang eine Düse aus gehärtetem Stahl.
    • 360 g Carbon-PETG führten bei CNC Kitchen zu massivem Verschleiß, über 1.000 Druckstunden mit Standardmaterial dagegen zu keinen deutlichen Spuren.
    • 30.000 Filamentwechsel nennt Prusa für die Nextruder Main Plate im MMU3-Betrieb.

    Ohne Zahl hilft die Symptomprüfung. Erstens driftende Maße: Wände dicker, Bohrungen enger, und eine frische Flusskalibrierung verschiebt das Problem nur. Zweitens ein unruhiges Druckbild mit ausgefransten Kanten und wechselnd starken Linien. Drittens punktuell nachlassende Haftung – wenn eine bestimmte Stelle des Blechs trotz sauberer Entfettung nicht mehr hält, ist die PEI-Schicht dort durch. Wie sich das entwickelt, steht im Artikel zur PEI-Druckplatte; die Riemenkontrolle gehört in einen festen Wartungsplan.

    Warum es beim Nextruder keinen echten Nachbau gibt

    Der zentrale Punkt: Der CORE One+ nutzt keine E3D-V6-Düsen. Er nutzt die proprietären Nextruder-Düsen, die sich werkzeuglos wechseln lassen und deren Sitz auf den Kraftsensor abgestimmt ist. Ein Nachbaumarkt wie bei V6 existiert deshalb nicht – niemand fertigt eine Alternative zu einem System, dessen Sitzgeometrie Teil einer Messkette ist.

    Was es gibt, ist der Nextruder-V6-Adapter. Er erlaubt den Betrieb von E3D-V6-Düsen und ist damit der belegte Weg zu Spezialausführungen, die das Nextruder-Programm nicht abdeckt – oder zur Weiterverwendung eines V6-Vorrats aus einem älteren Prusa. Für den Alltag bleibt das Nextruder-Programm bequemer, weil kein heißes Nachziehen nötig ist. Statt Original gegen Nachbau vergleichst du hier also die Varianten untereinander:

    Nextruder-Variante Stärke Sinnvoll für
    Brass beste Wärmeleitung, Standardwahl PLA, PETG, ABS, ASA
    Brass CHT geteilter Filamentstrang, mehr Durchsatz große Teile im hohen Bauraum
    E3D High Flow Brass längere Schmelzzone Tempo bei Standardmaterial
    ObXidian / High Flow ObXidian gehärtet und beschichtet Carbon, Glasfaser, gefüllte Materialien
    Hardened Nickel-Plated gehärtet, glatte Oberfläche gemischter Betrieb
    E3D DiamondBack extrem verschleißfest Dauerbetrieb mit faserverstärktem Material

    Alle Varianten gibt es in 0,25, 0,4, 0,6 und 0,8 mm. Im geschlossenen Bauraum lohnt 0,6 besonders, weil dort typischerweise größere Funktionsteile entstehen. Was „gehärtet“ technisch bedeutet, steht im Artikel zur gehärteten Düse, die vollständige Übersicht aller Ausführungen im Artikel zu den Nextruder-Düsen. Wenn die Baugruppe insgesamt getauscht werden muss statt nur die Düse, hilft der Artikel zum kompletten Hotend bei der Einordnung.

    Garosa Aktivkohlefilter, Ersatzfilter für 3D-Drucker-Gehäuse
    Garosa Aktivkohlefilter, Ersatzfilter für 3D-Drucker-Gehäuse

    29,25 € (Stand: 19.08.2026)

    Für alle, die im geschlossenen Bauraum regelmäßig ABS oder ASA drucken und die Raumluft im Blick behalten wollen. Aktivkohle ist ein Verbrauchsmaterial: Ist die Oberfläche gesättigt, filtert der Einsatz nichts mehr, unabhängig davon, wie er aussieht. Prüfe vor dem Kauf Maße und Einbauort – Originaleinsätze für ein bestimmtes Gerät kommen vom Hersteller, universelle Zuschnitte musst du selbst anpassen.

    Auf Amazon ansehen

    Passt das zu meinem CORE One+? Die vollständige Teileliste

    Teil Standard am CORE One+ Bezugsweg
    Düse Nextruder, proprietär, werkzeuglos, mit Kraftsensor Hersteller; V6 nur über den Nextruder-Adapter
    Heizblock-Baugruppe Nextruder-Einheit mit Heizpatrone und Thermistor Hersteller
    Silikonsocke auf die Nextruder-Geometrie zugeschnitten Hersteller
    Druckblech Federstahl mit PEI, glatt oder texturiert Hersteller und freier Handel
    PTFE-Führung kurzes Stück im Extruder, Verschleißteil bei abrasivem Material Hersteller; Meterware im Handel
    CoreXY-Riemen Kontrolle alle 200 Druckstunden Hersteller, konfektioniert
    Umlenkrollen und Lager Teil der CoreXY-Mechanik Hersteller
    Lüfter Bauteil-, Hotend- und Bauraumlüfter Hersteller
    Gehäuse: Dichtung, Scheibe geschlossener Bauraum Hersteller
    Filtermaterial Aktivkohle, gesättigt = wirkungslos Hersteller oder Zuschnittware
    Werkzeug und Reinigung Nadeln, Bürste, Isopropanol, Spachtel freier Handel

    Die Einkaufsregel dahinter: Alles, was den Kraftfluss, die Heizzone oder die Kinematik berührt, kommt vom Hersteller. Blech, Filtermaterial, Schlauch und Werkzeug kannst du frei kaufen – prüfe dort aber immer die Maße statt der Modellbezeichnung in der Anzeige.

    Ersatzteilversorgung: 739 Artikel, Kits und Bundles

    Prusa führt 739 Ersatzteil-Artikel im eigenen Shop, dazu Wartungskits und Spare-Parts-Bundles. Für ein geschlossenes Gerät ist das der entscheidende Unterschied: Bei einem CoreXY sind mehr Teile mechanisch beteiligt als beim Bettschieber – Umlenkrollen, Riemenspanner, Kammerlüfter – und genau diese Kleinteile sind sonst schwer einzeln zu bekommen.

    Der Nutzen der Bundles liegt weniger im Paketpreis als in der Vollständigkeit: Du bekommst die Schrauben, Federn und Druckteile, die man beim Einzelkauf übersieht. Wer den Drucker beruflich oder im Dauerbetrieb nutzt, hält ein solches Set vorrätig, statt bei einem Defekt auf eine Lieferung zu warten.

    Düse und Blech wechseln – Schritt für Schritt

    1. Gehäuse öffnen und abkühlen lassen, soweit der Arbeitsschritt es erlaubt. Im geschlossenen Bauraum staut sich Wärme länger als im offenen Gerät.
    2. Filament entladen und das Hotend auf die vom Menü vorgegebene Wechseltemperatur bringen.
    3. Düse werkzeuglos lösen. Kein Gegenhalten am Heizblock, kein heißes Nachziehen wie bei V6. Nur am vorgesehenen Griffbereich anfassen – die Einheit ist heiß.
    4. Sitz kontrollieren und Reste entfernen, bevor die neue Düse einrastet. Ein Krümel an der falschen Stelle verfälscht die Kraftmessung.
    5. Neue Düse einsetzen, sauberes Einrasten prüfen, kein Werkzeug benutzen.
    6. Erste Schicht kalibrieren – zwingend nach jedem Wechsel der Düsengröße.
    7. Blechwechsel: kalt abnehmen, mit Isopropanol entfetten, auf die Anschlagstifte ausgerichtet zurücklegen.

    Typische Fehler: am heißen Blech schaben, Aceton auf PEI verwenden, und die Kammer nach einem ABS-Druck sofort öffnen und dann direkt weiterdrucken – der Temperatursprung geht zulasten der Haftung des nächsten Drucks.

    Was der Sommer-2026-Refresh ändert

    Prusa hat die Baureihe im Sommer 2026 überarbeitet. Für den Zubehörkauf zählen drei Punkte: GT1.5-Riemen, ein integrierter Düsenwischer und eine verbesserte Kühlung. Prüfe vor jeder Riemenbestellung, welche Ausführung dein Gerät tatsächlich verbaut hat – das ist die Position, bei der ein Fehlkauf am wahrscheinlichsten ist.

    Angekündigt ist zusätzlich ein HT-Hotend ab September 2026. Das ist ausdrücklich eine Ankündigung und kein verfügbares Produkt. Solange es nicht ausgeliefert und die Kompatibilität dokumentiert ist, gehört es nicht in eine Kaufplanung.

    Häufige Fragen

    Kann ich E3D-V6-Düsen im CORE One+ verwenden?

    Nicht direkt. Der Drucker nutzt die proprietären Nextruder-Düsen mit Kraftsensor-Anbindung. Es gibt aber den Nextruder-V6-Adapter, über den sich E3D-V6-Düsen betreiben lassen. Ohne Adapter passt keine V6-Düse. Ab Werk auf V6 setzen bei Prusa nur die älteren Modelle MK3, MK3S, MK3S+, MK3.5, MK3.5S sowie MINI und MINI+.

    Wie oft muss ich die Riemen kontrollieren?

    Prusa gibt eine Kontrolle alle 200 Druckstunden vor. Beim CoreXY ist dieser Termin wichtiger als beim Bettschieber, weil beide Riemen zusammen die Position bestimmen: Läuft einer mit anderer Spannung als der andere, werden Kreise oval und Kanten unsauber, ohne dass ein einzelnes Bauteil offensichtlich defekt wäre. Kontrolliert wird Spannung und Zustand der Zähne, getauscht nur bei sichtbarem Schaden.

    Was ist beim geschlossenen Bauraum zusätzlich zu beachten?

    Drei Dinge. Erstens Emissionen: ABS und ASA setzen Stoffe frei, die man im Wohnraum nicht dauerhaft haben will – Filterung oder Abluft gehört dazu, und Aktivkohle ist Verbrauchsmaterial. Zweitens Wärme: Die Lüfter arbeiten mehr, entsprechend sind sie eher ein Ersatzteil als beim offenen Gerät. Drittens Materialtrocknung – Prusa schreibt ausdrücklich, dass eine Drybox Filament nicht trocknet, sondern nur trocken hält.

    Lohnt sich ein zweites Druckblech?

    Ja, und beim geschlossenen Gerät mehr als anderswo, weil das Bett nach einem ABS-Druck länger warm bleibt. Mit einem zweiten Blech startest du den nächsten Druck sofort. Achte auf das exakte Maß und darauf, ob du eine glatte oder texturierte Oberfläche brauchst.

    Fazit

    Beim CORE One+ ist die Zubehörlage klar zweigeteilt. Alles rund um den Nextruder ist proprietär: Düsen mit Kraftsensor, werkzeugloser Wechsel, kein Nachbaumarkt – dafür ein durchdokumentiertes Variantenprogramm von Messing bis DiamondBack in vier Durchmessern und der V6-Adapter als Notausgang für Spezialfälle. Frei kaufst du Blech, Filtermaterial, Schlauch und Werkzeug.

    Der geschlossene Bauraum ist der zweite Unterschied: Er macht ABS und ASA praktikabel, bringt aber Filterung, mehr Lüfterlaufzeit und einen längeren Abkühlvorgang mit. Zusammen mit 739 Ersatzteil-Artikeln, Wartungskits und Bundles ergibt das ein Gerät, das man über Jahre am Laufen hält, statt es zu ersetzen.

    Jahreskosten: Mit Standardmaterial bleibt es bei ein bis zwei Düsen und einem Blech pro Jahr, also einem niedrigen bis mittleren zweistelligen Betrag. Wer viel ABS oder ASA druckt, rechnet Filtermaterial als eigenen laufenden Posten dazu. Bei faserverstärktem Material verschiebt sich alles deutlich nach oben, solange du bei Messing bleibst – nach der E3D-Faustregel von rund drei Messingdüsen pro Spule zahlt sich eine gehärtete Variante schnell aus. Wie sich Filter und Gehäusepflege zusammensetzen, steht im Artikel zum Aktivkohlefilter.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.
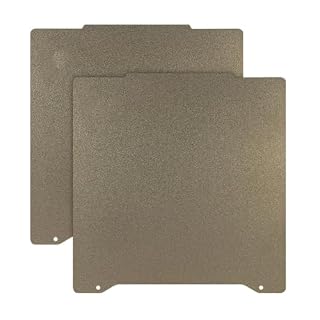
  • Prusa MK4S: Zubehör und Verschleißteile im Überblick

    Der MK4S ist ein Drucker, den man reparieren kann statt ihn zu ersetzen – und genau das macht die Zubehörfrage anders als bei den meisten Konkurrenten. Das Problem: Ein Teil des Verschleißmaterials ist frei am Markt zu bekommen, ein anderer Teil läuft praktisch nur über den Hersteller, weil der Nextruder ein proprietäres System mit Kraftsensor ist. Wer das durcheinanderbringt, kauft entweder unnötig teuer ein oder bestellt eine Düse, die schlicht nicht passt. Dieser Artikel sortiert beides: was am MK4S verschleißt, welche Intervalle belegt sind, und wo du Original brauchst und wo nicht.

    Das Wichtigste in Kürze

    • Der MK4S nutzt den Nextruder mit proprietären, werkzeuglos wechselbaren Düsen und Kraftsensor – keine E3D-V6-Düsen. Nur die älteren Prusa-Modelle MK3/S/+, MK3.5/S sowie MINI und MINI+ nutzen die V6-Bauform.
    • Es gibt einen Nextruder-V6-Adapter. Damit lassen sich E3D-V6-Düsen weiterverwenden – das ist der einzige belegte Weg zu Fremddüsen am MK4S.
    • Prusa gibt für die Riemen eine Kontrolle alle 200 Druckstunden vor. Für Düse, Blech und PTFE nennt der Hersteller kein festes Intervall – das ist ehrlich, weil beides materialabhängig ist.
    • Die Ersatzteilversorgung ist der stärkste Punkt des Geräts: Prusa führt 739 Ersatzteil-Artikel im Shop, dazu Wartungskits und Spare-Parts-Bundles.
    • Auf Amazon findest du sinnvoll vor allem Federstahlbleche, PTFE-Schlauch, Werkzeug und Reinigungsmaterial. Nextruder-Originalteile laufen fast ausschließlich über den Hersteller.
    Xumo Lab PEI-Druckplatte für Prusa MK3, MK4, CORE One, doppelseitig
    Xumo Lab PEI-Druckplatte für Prusa MK3, MK4, CORE One, doppelseitig

    16,99 € (Stand: 19.08.2026)

    Für alle, die ein zweites Blech im Wechsel fahren wollen, statt eine zerkratzte Oberfläche weiter zu benutzen. Ein Ersatzblech ist das Zubehör mit dem größten Alltagsnutzen, weil du den nächsten Druck starten kannst, während das andere abkühlt oder gereinigt wird. Prüfe vor dem Kauf unbedingt das Blechmaß und die Beschichtung – texturiert und glatt verhalten sich völlig unterschiedlich.

    Auf Amazon ansehen

    Was am MK4S verschleißt – und was nicht

    Der MK4S ist ein Bettschieber in der klassischen i3-Kinematik: Das Druckbett fährt in Y, das Portal in X und Z. Daraus folgt die Verschleißliste fast von selbst – bewegte Massen brauchen Riemen und Lager, der geschmolzene Kunststoff greift Düse und Führungen an, und die Haftschicht auf dem Blech ist ein Verbrauchsgut.

    Vier Gruppen lohnen die Unterscheidung. Die Hotend-Seite: Düse, Heizpatrone, Thermistor, Silikonsocke und die Kunststoffführung im Extruder. Die Bettseite: das Federstahlblech mit seiner PEI-Beschichtung. Die Bewegung: X- und Y-Riemen, Lager und Führungen. Die Luft: Bauteil- und Hotend-Lüfter, deren Lager irgendwann laut werden.

    Elektronik, Netzteil und Motoren gehören nicht auf diese Liste – wer eine Verschleißkasse bildet, verteilt sie fast vollständig auf Düse, Blech und die Kleinteile am Extruder.

    Die Besonderheit des Nextruders ist der Kraftsensor: Der Extruder misst den Kontakt zwischen Düsenspitze und Blech und kalibriert damit die erste Schicht. Das hat eine Konsequenz für das Zubehör – die Düse ist Teil einer Baugruppe, deren Kraftfluss stimmen muss. Deshalb gibt es hier keine beliebige Fremddüse, die man einfach eindreht.

    Wann welches Teil raus muss

    Die ehrliche Vorbemerkung zuerst: Für die Düse nennt Prusa kein Wechselintervall. Auch für das Federstahlblech und die PTFE-Führung gibt es keine Herstellerangabe in Stunden oder Kilogramm. Das ist kein Versäumnis, sondern die einzig sinnvolle Antwort, weil die Lebensdauer fast vollständig vom Material abhängt. Belegt sind stattdessen Messwerte anderer Quellen und ein einziges hartes Herstellerintervall:

    • Riemen: Kontrolle alle 200 Druckstunden. Das ist die klare Vorgabe von Prusa – kontrollieren, nicht zwingend tauschen. Geprüft werden Spannung und Zustand der Zahnflanken.
    • 250 g Carbon-Filament reichten bei E3D, um eine 0,4-mm-Messingdüse sichtbar zu zerstören. Als Faustregel nennt E3D „rund drei Messingdüsen pro Spule“ bei abrasivem Material.
    • 2,5 kg faserverstärktes Material überstand im selben Zusammenhang eine Düse aus gehärtetem Stahl.
    • 360 g Carbon-PETG führten bei CNC Kitchen zu massivem Verschleiß, über 1.000 Druckstunden mit Standardmaterial dagegen zu keinen deutlichen Spuren.
    • 30.000 Filamentwechsel gibt Prusa für die Nextruder Main Plate im MMU3-Betrieb an – die einzige belegte Zahl für ein Nextruder-Kleinteil.

    Ohne Zahl erkennst du den Wechselzeitpunkt an drei Symptomen. Erstens driften die Maße: Wände werden dicker, Bohrungen enger, und eine frische Flusskalibrierung verschiebt das Problem nur. Zweitens wird das Druckbild unruhig – ausgefranste Kanten, wechselnd starke Linien, mehr Fäden bei unveränderten Einstellungen. Drittens lässt die Haftung punktuell nach: Wenn eine bestimmte Stelle des Blechs nicht mehr hält, obwohl du sauber mit Isopropanol entfettest, ist die PEI-Schicht dort durch – mehr dazu im Artikel zur PEI-Druckplatte. Das Kontrollraster für die Riemen liefert der Wartungsplan.

    Die Düse: Nextruder statt V6 – warum es keinen echten Nachbau gibt

    Das ist der wichtigste Absatz des Artikels. Der MK4S nutzt keine E3D-V6-Düsen. Er nutzt die proprietären Nextruder-Düsen, die sich werkzeuglos wechseln lassen und deren Sitz auf den Kraftsensor abgestimmt ist. Wer aus der MK3-Zeit noch eine Schublade voller V6-Düsen hat, kann sie am MK4S nicht direkt verwenden.

    Die zweite Hälfte der Nachricht ist besser: Es gibt einen Nextruder-V6-Adapter, der E3D-V6-Düsen am Nextruder erlaubt. Das ist der belegte Weg zu Spezialdüsen, die es als Nextruder-Variante nicht gibt – und der Grund, warum ein V6-Vorrat nicht wertlos wird. Bequemer bleibt im Alltag das Nextruder-Programm, weil der werkzeuglose Wechsel ohne heißes Nachziehen auskommt.

    Nextruder-Variante Stärke Sinnvoll für
    Brass beste Wärmeleitung, günstigste Variante PLA, PETG, ASA – der Normalfall
    Brass CHT geteilter Filamentstrang, mehr Durchsatz große Teile, dicke Schichten
    E3D High Flow Brass längere Schmelzzone Tempo bei Standardmaterial
    ObXidian / High Flow ObXidian gehärtet und beschichtet Carbon, Glasfaser, Glow, Metallfüllung
    Hardened Nickel-Plated gehärtet, glatte Oberfläche gemischter Betrieb mit gelegentlich abrasivem Material
    E3D DiamondBack extrem verschleißfest Dauerbetrieb mit faserverstärktem Material

    Alle Varianten gibt es in 0,25, 0,4, 0,6 und 0,8 mm. Die 0,4 ist der Standard, 0,6 der größte Zeitgewinn für Funktionsteile, 0,25 lohnt nur für feine Details. Was „gehärtet“ technisch bedeutet, steht im Artikel zur gehärteten Düse; die Bauformen im Überblick findest du unter Düsen für 3D-Drucker. Alle Nextruder-Ausführungen im Detail behandelt der Artikel zu den Nextruder-Düsen.

    Düsen-Reinigungsnadeln, 15 Stück, Reinigungsset für 3D-Drucker
    Düsen-Reinigungsnadeln, 15 Stück, Reinigungsset für 3D-Drucker

    5,99 € (Stand: 19.08.2026)

    Für alle, die eine Düse erst reinigen wollen, bevor sie ersetzt wird – bei einem proprietären System ist das der größte Sparposten. Reinigungsnadeln in der passenden Stärke und eine Messingbürste für den heißen Düsenkopf decken die häufigsten Fälle ab. Achte auf Nadeln, die zu deinem Düsendurchmesser passen, und benutze keine Stahlbürste an beschichteten Düsen.

    Auf Amazon ansehen

    Passt das zu meinem MK4S? Die vollständige Teileliste

    Teil Standard am MK4S Bezugsweg
    Düse Nextruder, proprietär, werkzeuglos, mit Kraftsensor Hersteller; V6 nur über den Nextruder-Adapter
    Heizpatrone und Thermistor Nextruder-Heizblock-Baugruppe Hersteller
    Silikonsocke auf die Nextruder-Geometrie zugeschnitten Hersteller
    Druckblech Federstahl mit PEI, glatt oder texturiert Hersteller und freier Handel
    PTFE-Führung im Extruder kurzes Stück, Verschleißteil bei abrasivem Material Hersteller; Meterware im Handel
    Riemen X und Y Kontrolle alle 200 Druckstunden Hersteller, passend konfektioniert
    Lüfter Bauteil- und Hotend-Lüfter Hersteller
    Extruder-Kleinteile Main Plate, Zahnräder, Federn Hersteller, einzeln bestellbar
    Werkzeug und Reinigung Nadeln, Bürste, Isopropanol, Spachtel freier Handel

    Die Kurzfassung für den Einkauf: Alles, was den Kraftfluss oder die Heizzone berührt, kommt vom Hersteller. Alles, was nur Fläche, Schlauch oder Werkzeug ist, kannst du frei kaufen – hier sind Federstahlbleche in der passenden Größe, PTFE-Schlauch als Meterware und Reinigungsmaterial die realistischen Positionen.

    Ersatzteilversorgung: 739 Artikel, Kits und Bundles

    Prusa führt 739 Ersatzteil-Artikel im eigenen Shop. Diese Zahl ist der eigentliche Grund, warum ein MK4S ein langlebiges Gerät ist: Praktisch jedes Bauteil ist einzeln bestellbar, bis hinunter zu Federn, Schrauben und einzelnen Druckteilen. Wer schon einmal für ein geschlossenes Consumer-Gerät ein Kleinteil gesucht hat, weiß, wie ungewöhnlich das ist.

    Neben den Einzelteilen gibt es Wartungskits und Spare-Parts-Bundles. Ihr Nutzen ist weniger der Paketpreis als die Vollständigkeit: Du bekommst die Kleinteile, die man beim Einzelkauf vergisst, und musst nicht raten, welche Feder zu welcher Baugruppe gehört.

    Für den freien Handel gilt der umgekehrte Rat: Kaufe dort nichts, was eine Passform am Nextruder verspricht, die du nicht überprüfen kannst. Blech, Schlauch, Werkzeug und Verbrauchsmaterial – ja. Düsen, Heizblöcke und Sensorteile – nein.

    Nextruder-Düse und Blech wechseln – Schritt für Schritt

    1. Filament entladen und das Hotend auf die vom Menü vorgegebene Wechseltemperatur bringen. Kaltes Material im Kanal ist die häufigste Ursache für einen hakeligen Wechsel.
    2. Düse werkzeuglos lösen. Kein Gegenhalten am Heizblock, kein heißes Nachziehen wie bei V6. Fasse die Düse nur am dafür vorgesehenen Griffbereich an – sie ist heiß.
    3. Sitz kontrollieren. Reste entfernen, bevor die neue Düse einrastet. Ein Krümel an der falschen Stelle verfälscht später die Kraftmessung.
    4. Neue Düse einsetzen und auf sauberes Einrasten achten. Kein Werkzeug, keine Gewalt.
    5. Erste Schicht kalibrieren – besonders, wenn du die Düsengröße gewechselt hast.
    6. Blechwechsel: Blech kalt abnehmen, mit Isopropanol entfetten und auf die Anschlagstifte ausgerichtet zurücklegen. Ein schief aufgelegtes Blech ist die häufigste Ursache für eine plötzlich schlechte erste Schicht.

    Die typischen Fehler: am heißen Blech schaben, Aceton auf PEI verwenden, und nach dem Düsenwechsel sofort einen zwölfstündigen Druck starten, ohne die erste Schicht zu kontrollieren.

    Was der Sommer-2026-Refresh ändert

    Prusa hat die Baureihe im Sommer 2026 überarbeitet. Für Zubehörkäufer sind drei Punkte relevant: GT1.5-Riemen, ein integrierter Düsenwischer und eine verbesserte Kühlung. Der Riemen ist der Punkt, den du beim Ersatzteilkauf im Kopf haben musst – prüfe, welche Ausführung dein Gerät tatsächlich hat, bevor du nachbestellst.

    Angekündigt ist außerdem ein HT-Hotend ab September 2026. Wichtig zur Einordnung: Das ist eine Ankündigung, kein verfügbares Produkt. Plane keinen Kauf darauf, solange es nicht ausgeliefert wird und die Kompatibilität dokumentiert ist.

    Häufige Fragen

    Passen E3D-V6-Düsen in den MK4S?

    Nicht direkt. Der MK4S nutzt die proprietären Nextruder-Düsen mit Kraftsensor-Anbindung. Es existiert aber ein Nextruder-V6-Adapter, mit dem sich E3D-V6-Düsen betreiben lassen. Ohne diesen Adapter passt keine V6-Düse. Die V6-Bauform ab Werk haben bei Prusa nur die älteren Modelle MK3, MK3S, MK3S+, MK3.5, MK3.5S sowie MINI und MINI+.

    Wie oft muss ich die Riemen am MK4S wechseln?

    Prusa gibt eine Kontrolle alle 200 Druckstunden vor – kontrollieren heißt Spannung und Zahnflanken prüfen, nicht automatisch tauschen. Ein Riemen, der sauber gespannt ist und keine ausgefransten Kanten oder abgeflachten Zähne zeigt, bleibt drin. Getauscht wird bei sichtbarem Schaden oder wenn sich die Spannung nicht mehr halten lässt.

    Lohnt sich ein Ersatzblech aus dem freien Handel?

    Ja, das ist die sinnvollste Fremdanschaffung für den MK4S. Entscheidend sind das exakte Blechmaß und die Oberfläche: Texturiertes PEI hält gröber und hinterlässt eine matte Unterseite, glattes PEI erzeugt eine glänzende Fläche und reagiert empfindlicher auf zu geringen Düsenabstand.

    Brauche ich für abrasives Material zwingend eine gehärtete Düse?

    Bei regelmäßigem Einsatz ja. Die belegten Zahlen sind eindeutig: Bei E3D war eine 0,4-mm-Messingdüse nach 250 g Carbon zerstört, gehärteter Stahl überstand 2,5 kg. CNC Kitchen kam mit Carbon-PETG nach 360 g zu massivem Verschleiß. Für einen einzelnen Testdruck lohnt der Wechsel nicht, für eine ganze Spule immer.

    Fazit

    Der MK4S ist beim Zubehör ein Gerät mit klarer Zweiteilung. Die Hotend-Seite ist proprietär: Nextruder-Düsen mit Kraftsensor, werkzeugloser Wechsel, kein echter Nachbaumarkt – dafür ein dokumentiertes Variantenprogramm von Messing bis DiamondBack in vier Durchmessern und ein V6-Adapter für alles, was das Programm nicht abdeckt. Die Bett- und Werkzeugseite ist dagegen offen.

    Was das Gerät heraushebt, ist die Versorgung: 739 Ersatzteil-Artikel, Wartungskits und Bundles bedeuten, dass ein Defekt kein wirtschaftlicher Totalschaden ist. Wer den MK4S täglich nutzt, legt sich ein zweites Blech, eine Ersatzdüse in Standardgröße, eine gehärtete Variante für abrasives Material und Reinigungsnadeln hin.

    Jahreskosten: Bei Standardmaterial und moderater Nutzung bleibt es bei ein bis zwei Düsen und einem Blech im Jahr, also einem niedrigen bis mittleren zweistelligen Betrag. Wer regelmäßig faserverstärkt druckt und bei Messing bleibt, verschiebt den Posten deutlich nach oben – eine gehärtete Nextruder-Düse amortisiert sich nach der E3D-Faustregel von rund drei Messingdüsen pro Spule innerhalb weniger Rollen. Die Riemenkontrolle alle 200 Druckstunden kostet nur zehn Minuten.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.