PETG gilt als das vernünftige Filament: stabiler als PLA, deutlich einfacher als ABS, dazu wasserfest und zäh statt spröde. In der Praxis ärgern sich trotzdem viele daran – Fäden zwischen den Türmen, matschige Überhänge, Teile, die sich nicht mehr von der Platte lösen wollen. Das liegt fast nie am Material, sondern daran, dass PETG andere Regeln hat als PLA. Dieser Artikel zeigt dir, was dein Drucker wirklich können muss, welche Einstellungen den Unterschied machen und wo die typischen Fallen liegen.
- PETG braucht keine gehärtete Düse und keine Einhausung – ein offener Standarddrucker reicht völlig aus.
- PETG zieht Feuchtigkeit deutlich stärker als PLA. Bambu nennt zum Trocknen 65 °C für 8 Stunden.
- Die Bauteilkühlung gehört heruntergedreht, nicht hochgedreht – sonst leidet die Schichthaftung.
- Fäden sind das Hauptthema: PETG stringt fast immer ein bisschen, ganz weg bekommt man es selten.
- Auf glatten PEI-Platten haftet PETG so gut, dass es die Beschichtung mitreißen kann. Trennmittel oder strukturierte Platte einplanen.
Was PETG ausmacht
PETG ist ein Polyester, chemisch verwandt mit dem PET aus Getränkeflaschen. Das „G“ steht für Glykol – ein Zusatz, der verhindert, dass das Material beim Abkühlen kristallin und damit trüb und spröde wird. Genau das macht es für den 3D-Druck interessant: Es bleibt amorph, lässt sich in einem breiten Temperaturfenster verarbeiten und wird nicht schlagartig hart.
In der Praxis bedeutet das drei Eigenschaften, die PLA nicht hat. Erstens: PETG ist zäh. Wo ein PLA-Teil unter Belastung bricht, verformt sich PETG erst und gibt nach. Für Halterungen, Clips und alles, was gebogen oder gesteckt wird, ist das der entscheidende Vorteil. Zweitens: Die Wärmeformbeständigkeit liegt spürbar über der von PLA. Ein PETG-Teil im geparkten Auto überlebt einen Sommertag in der Regel, ein PLA-Teil eher nicht. Drittens: PETG nimmt kein Wasser auf, wenn es einmal gedruckt ist – es ist beständig gegen Feuchtigkeit, viele Reinigungsmittel und verdünnte Säuren.
Typische Einsatzgebiete sind deshalb Funktionsteile mittlerer Belastung: Wandhalterungen, Gehäuse für Elektronik, Kabelführungen, Werkzeugeinsätze, Blumentopf-Untersetzer, alles rund um Bad und Küche. Auch für den Außeneinsatz ist PETG die naheliegende Wahl unter den einfachen Materialien – wobei UV-Beständigkeit nicht automatisch dazugehört. Ob eine Rolle draußen standhält, entscheidet die UV-Stabilisierung der jeweiligen Rezeptur, nicht der Materialname auf dem Etikett.
Die Kehrseite: PETG ist optisch weniger dankbar als PLA. Feine Details, scharfe Kanten und makellose Oberflächen gelingen mit PLA einfacher. Und PETG neigt zu Fäden. Wer zwischen beiden schwankt, findet die direkte Gegenüberstellung im Vergleich PLA oder PETG.
Was dein Drucker dafür können muss
Dieser Abschnitt entscheidet, ob PETG für dich funktioniert – und er ist bei PETG erfreulich kurz, weil die Anforderungen niedrig sind.
- Gehärtete Düse: nein. PETG ist nicht abrasiv. Eine Messingdüse hält problemlos. Anders sieht es aus, sobald Carbon oder Glasfaser im Compound stecken – bei PETG-CF ist eine gehärtete Düse Pflicht, weil E3D für Carbon-Filament schon nach rund 250 Gramm eine sichtbar zerstörte 0,4-mm-Messingdüse dokumentiert hat. Reines PETG hat damit nichts zu tun.
- Einhausung: nein. PETG schrumpft mehr als PLA, aber deutlich weniger als ABS. Auf einem offenen Gerät lässt es sich normal drucken. Nur bei sehr großen, flachen Teilen hilft es, Zugluft fernzuhalten.
- Hotend-Temperatur: unkritisch. PETG wird in einem Bereich verarbeitet, den jedes Standard-Hotend erreicht. Ein Ganzmetall-Hotend ist nicht zwingend nötig, entspannt die Sache aber, weil die PTFE-Auskleidung bei dauerhaft hohen Temperaturen schneller altert.
- Beheiztes Bett: ja. Ohne Heizbett wird PETG zur Geduldsprobe. Das ist die einzige echte Hardware-Voraussetzung.
- Trocknung: ja, und zwar ernsthaft. PETG ist hygroskopisch und zieht Luftfeuchtigkeit deutlich schneller als PLA. Bambu Lab nennt für PETG 65 °C für 8 Stunden. Höher solltest du nicht gehen – PETG wird bei zu viel Wärme im Trockner weich und die Wicklung verklebt.
Feuchtes PETG erkennt man gut: Es knistert und dampft an der Düse, die Oberfläche wird stumpf und rau, und das Stringing wird schlagartig schlimmer. Woran du das noch vor dem Druck festmachst, steht im Artikel zu feuchtem Filament; die vollständigen Herstellerwerte für alle Materialien findest du unter Filament trocknen. Wichtig ist die Unterscheidung: Eine Trockenbox lagert nur. Prusa schreibt dazu wörtlich „The Drybox does not dry filament.“ Zum Trocknen brauchst du ein Gerät, das aktiv heizt.

Für alle, die mit PETG anfangen oder eine Standardrolle für Funktionsteile brauchen. Sinnvoll ist eine vakuumverpackte 1-kg-Spule mit 1,75 mm und beiliegendem Trockenmittel – geöffnete Rollen ziehen sonst schon vor dem ersten Druck Feuchtigkeit. Prüfe vor dem Kauf, ob eine Toleranzangabe zum Durchmesser genannt wird.
Einstellungen, die wirklich zählen
Herstellerangaben zu PETG gehen weit auseinander, deshalb stehen hier Spannen und keine festen Werte. Was auf der Rolle oder im Datenblatt deines Herstellers steht, hat immer Vorrang – die Rezepturen unterscheiden sich stärker als bei PLA.
- Düsentemperatur. Üblich ist ein Bereich von etwa 230 bis 250 °C. Zu kalt bedeutet schlechte Schichthaftung und Unterextrusion, zu heiß mehr Fäden und weiche Überhänge. Taste dich in 5-Grad-Schritten heran und beurteile die Schichthaftung, indem du ein Testteil bewusst zu brechen versuchst.
- Betttemperatur. Typisch sind 70 bis 90 °C. Mehr hilft selten – PETG haftet ohnehin gut, und ein zu heißes Bett führt eher dazu, dass sich das Teil gar nicht mehr lösen lässt.
- Bauteilkühlung. Der wichtigste Unterschied zu PLA. PETG verliert bei starker Kühlung deutlich an Schichthaftung. Für Funktionsteile sind 30 bis 50 Prozent ein guter Ausgangspunkt, bei filigranen Modellen mit kleinen Querschnitten darf es mehr sein. Volle Lüfterleistung wie bei PLA ist bei PETG fast immer falsch.
- Geschwindigkeit. PETG mag es gleichmäßig, nicht besonders langsam. 40 bis 60 mm/s sind auf klassischen Geräten unkritisch; moderne CoreXY-Drucker schaffen deutlich mehr, solange das Hotend genug Durchsatz hat. Wichtiger als die Zahl ist, dass Beschleunigung und Fluss zueinander passen.
- Retraction. Bei Direktantrieb sind kurze Wege üblich, bei Bowden-Systemen deutlich längere. Höhere Rückzugsgeschwindigkeit hilft gegen Fäden mehr als mehr Weg.
- Flow. PETG reagiert empfindlich auf Überextrusion – es entstehen Grate und der Düse bleibt Material anhaften. Eine saubere Flow-Kalibrierung ist bei PETG lohnender als bei PLA.
Ein Punkt, den viele übersehen: die erste Schicht. PETG will einen minimal größeren Düsenabstand als PLA. Wird es zu stark verquetscht, verschmiert die Oberfläche und das Teil klebt anschließend bombenfest. Wie du den Z-Offset sauber einstellst, steht im Artikel zur ersten Schicht.
Fäden: das PETG-Thema schlechthin
Wenn PETG einen schlechten Ruf hat, dann wegen der Fäden. Das Material bleibt nach dem Rückzug länger flüssig als PLA und zieht deshalb bei jeder Leerfahrt feine Spinnweben. Vier Hebel wirken in dieser Reihenfolge:
- Trocknen. Feuchtigkeit ist die mit Abstand häufigste Ursache für plötzlich starkes Stringing. 65 °C, 8 Stunden – und danach in einer Box weiterdrucken, sonst zieht die Rolle die Feuchte binnen Tagen zurück.
- Temperatur senken. Jeweils 5 Grad, bis die Schichthaftung merklich schlechter wird. Der beste Wert liegt meist knapp über dieser Grenze.
- Rückzug anpassen. Erst die Geschwindigkeit erhöhen, dann den Weg. Zu viel Weg fördert bei PETG Verstopfungen.
- Leerfahrten reduzieren. Combing beziehungsweise „Nur im Infill bewegen“ und aktiviertes Wischen bringen bei PETG spürbar mehr als bei PLA.
Die systematische Vorgehensweise mit Testturm und Bewertung steht im Artikel zu Stringing und Fäden. Eine ehrliche Erwartung gehört dazu: Ein völlig fadenfreies PETG-Ergebnis ist die Ausnahme. Feine Spinnweben lassen sich nach dem Druck mit einer Heißluftpistole auf niedriger Stufe in Sekunden entfernen – das ist bei PETG gängige Praxis und kein Zeichen für einen schlechten Druck.
Markenware oder Billigrolle?
PETG ist ein Material, bei dem die Rezeptur stärker streut als bei PLA. Zwei Rollen derselben Farbe unterschiedlicher Hersteller können deutlich verschiedene Temperaturfenster brauchen. Das ist der Hauptgrund, warum sich Markenware hier eher lohnt als bei PLA.
| Kriterium | Markenrolle | Günstige Rolle |
|---|---|---|
| Durchmessertoleranz | meist angegeben und eingehalten | oft ohne Angabe, sichtbar in schwankendem Fluss |
| Temperaturfenster | im Datenblatt dokumentiert | grobe Spanne auf dem Aufkleber |
| Verpackung | vakuumiert mit Trockenmittel | unterschiedlich, teils nur Folienbeutel |
| Wicklung | sauber, selten verkreuzt | Knoten kommen vor und stoppen den Druck |
| Sinnvoll für | Funktionsteile, lange Drucke, Serien | Prototypen, Testteile, unkritische Geometrie |
Eine ehrliche Einordnung: Der Abstand ist kleiner geworden. Es gibt günstige PETG-Rollen, die einwandfrei laufen – nur weißt du das vorher nicht, und ein abgebrochener 14-Stunden-Druck kostet mehr als die Ersparnis. Für alles, was funktionieren muss, ist eine dokumentierte Rolle die ruhigere Wahl.
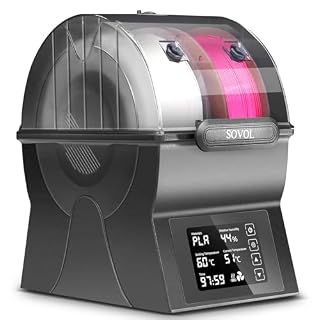
Für alle, die regelmäßig PETG oder andere hygroskopische Materialien drucken. Achte darauf, dass das Gerät aktiv heizt und mindestens 65 °C erreicht – reine Lagerboxen mit Trockenmittel halten Filament trocken, machen es aber nicht wieder trocken. Praktisch ist ein Modell, aus dem sich direkt heraus drucken lässt.
Typische Fehler und was dahintersteckt
- Das Teil lässt sich nicht von der Platte lösen. Das klassische PETG-Problem. Auf glatten PEI-Oberflächen kann PETG so stark haften, dass beim Ablösen Beschichtung mitgeht. Abhilfe: dünner Klebestift als Trennschicht, eine strukturierte Platte oder ein etwas größerer Düsenabstand in der ersten Schicht. Auf keinen Fall warm abhebeln – abkühlen lassen, dann löst es sich meist von selbst.
- Ecken heben ab. PETG schrumpft weniger als ABS, aber mehr als PLA. Bei großen Grundflächen reicht das für Verzug. Die Reihenfolge zum Eingrenzen steht im Artikel zu Warping. Achtung: Wer vorsorglich zu viel Trennmittel aufträgt, senkt die Haftung so weit, dass die Ecken erst recht ziehen.
- Stumpfe, raue Oberfläche mit Bläschen. Feuchtigkeit. Nicht die Temperatur nachjustieren, sondern trocknen.
- Löchrige Oberseiten und schwache Wände. Meist Unterextrusion durch zu hohen Durchsatz, zu kalte Düse oder eine verklebte Extruderfläche. Prüfe Extruderspannung, Durchsatzgrenze und Düsentemperatur in dieser Reihenfolge.
- Überhänge hängen durch. Fast immer zu wenig Kühlung in Kombination mit zu hoher Temperatur – bei PETG ist das ein Kompromiss, den man bewusst wählt: mehr Kühlung für die Optik, weniger für die Festigkeit.
Häufige Fragen
Muss ich PETG vor jedem Druck trocknen?
Nein, aber nach längerer offener Lagerung. Eine frisch vakuumierte Rolle kannst du direkt verwenden. Wenn eine Rolle wochenlang offen im Regal lag oder du Knistern und plötzlich starkes Stringing bemerkst, sind 65 °C für 8 Stunden nach Bambu-Angabe der richtige Weg. Danach gehört die Rolle in eine dichte Box mit Trockenmittel, sonst zieht sie die Feuchte binnen weniger Tage zurück.
Brauche ich für PETG eine gehärtete Düse?
Für reines PETG nicht – es ist nicht abrasiv, eine Messingdüse hält lange. Sobald Carbon- oder Glasfaseranteile dazukommen, ändert sich das grundlegend: CNC Kitchen dokumentiert bei Carbon-PETG schon nach rund 360 Gramm massiven Verschleiß, während Standardmaterial über 1.000 Druckstunden kaum Spuren hinterlässt.
Ist PETG lebensmittelecht?
Das lässt sich pauschal nicht beantworten. Eine Materialzulassung des Granulats sagt nichts über das fertige Druckteil aus – Schichtrillen, Düsenabrieb und Additive der jeweiligen Rolle kommen hinzu. Rechtlich betreffen LFGB und die EU-Verordnung 10/2011 das Material, nicht das gedruckte Teil – eine Freigabe für dein Bauteil folgt daraus nicht.
Warum sieht mein PETG matt aus, obwohl die Rolle glänzend sein soll?
Zwei Ursachen sind wahrscheinlich: zu viel Bauteilkühlung, die die Oberfläche vor dem Verlaufen einfriert, oder Feuchtigkeit im Material. Prüfe zuerst die Rolle, danach die Lüfterstufe – in dieser Reihenfolge, weil Feuchtigkeit zusätzlich die Festigkeit kostet.
Fazit
PETG ist kein schwieriges Material, es ist nur ein anderes. Wer die drei Punkte umstellt, an denen es sich von PLA unterscheidet – weniger Bauteilkühlung, etwas mehr Düsenabstand in der ersten Schicht und konsequente Trocknung –, bekommt ein Filament, das zäh ist, Wärme aushält und für Funktionsteile fast immer die bessere Wahl als PLA darstellt.
Die Hardware-Anforderungen sind dabei die niedrigsten aller Technikfilamente: beheiztes Bett ja, gehärtete Düse nein, Einhausung nein. Was du stattdessen einplanen solltest, ist eine trockene Lagerung und die Bereitschaft, ein paar Fäden hinzunehmen. Wer das akzeptiert, hat mit PETG das vielseitigste Material im Regal, das ohne Umbau am Drucker auskommt.
Das könnte dich auch interessieren
Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.