Kategorie: Zubehör & Ausrüstung

Trockner, Multimaterial-Systeme, Werkzeug, Nachbearbeitung und Resin-Zubehör.

  • AMS, ACE, CFS, MMU3 und CANVAS im Vergleich

    Mehrfarbig drucken, lösliche Stützen nutzen, ohne Handgriff zwischen zwei Materialien wechseln: Dafür steht neben jedem modernen Drucker eine Zusatzeinheit, und jeder Hersteller hat inzwischen eine eigene. AMS, ACE, CFS, MMU3 und CANVAS sehen sich auf den Produktfotos ähnlich – sie unterscheiden sich aber in genau den Punkten, die im Alltag zählen: Zahl der Spulen, Trocknung ja oder nein, Sensorik und Verschleiß. Dieser Artikel stellt die belegten Herstellerangaben nebeneinander und sagt auch, wo keine vergleichbaren Zahlen existieren.

    Das Wichtigste in Kürze

    • Vier Spulen sind der Normalfall – bei Bambu AMS 2 Pro, Anycubic ACE 2 Pro, Creality CFS und Elegoo CANVAS. Prusas MMU3 unterstützt fünf Filamente, das Bambu AMS HT nur eines.
    • Der größte Unterschied ist die aktive Trocknung: AMS 2 Pro heizt laut Hersteller bis 65 °C, AMS HT bis 85 °C, ACE 2 Pro bis 65 °C. Für CFS nennen die Herstellerangaben Trockenmittel statt Heizung, CANVAS und MMU3 haben gar keine Trocknungsfunktion.
    • Bambu lässt sich stapeln: bis zu 4 AMS 2 Pro plus 8 AMS HT und damit maximal 24 Filamente gleichzeitig.
    • Verschleiß ist bei allen Systemen ein Thema. Prusa nennt für die MMU3 konkret Idler-Lager, gehobbte Zahnräder, PTFE-Röhrchen (19 mm), Selector-Klinge und Kupplungen; Bambu empfiehlt den PTFE-Wechsel im AMS alle zwei Monate, bei abrasiven Materialien monatlich.
    • Zum Spülabfall pro Farbwechsel gibt es keine vergleichbaren Herstellerangaben – wer dir Systeme darüber vergleicht, rechnet mit selbst gesetzten Annahmen.

    Brauchst du überhaupt ein Multimaterial-System?

    Die ehrliche Antwort hängt daran, was du drucken willst – und sie fällt öfter „nein“ aus, als der Zubehörmarkt nahelegt.

    Mehrfarbige Modelle sind der klassische Kaufgrund. Wer gelegentlich ein zweifarbiges Schild druckt, kommt allerdings mit einem Farbwechsel per Pause an einer definierten Schichthöhe aus – das kostet einen Handgriff und sonst nichts.

    Lösliche Stützstrukturen sind das stärkere Argument. Wer regelmäßig Geometrien mit schwer zugänglichen Überhängen druckt, gewinnt hier tatsächlich etwas, das sich mit einem Extruder nicht ersetzen lässt.

    Materialwechsel ohne Handgriff ist der unterschätzte Punkt: Wer viel mit zwei, drei Materialien arbeitet, spart weniger Zeit beim Drucken als beim Umrüsten.

    Dagegen stehen drei Kosten, die niemand auf dem Karton nennt: Spülabfall bei jedem Farbwechsel, deutlich längere Druckzeiten bei vielen Wechseln pro Schicht und zusätzliche Fehlerquellen im Filamentweg. Wer überwiegend einfarbige Funktionsteile druckt, ist ohne die Einheit schneller und ruhiger unterwegs. Wie sich typische Störungen äußern, steht unter AMS-Störungen.

    Die Systeme im Überblick

    System Filamente Trocknung laut Hersteller Besonderheit
    Bambu AMS 2 Pro 4 aktiv, max. 65 °C seriell erweiterbar, Feuchteanzeige in Stufen
    Bambu AMS HT 1 aktiv, max. 85 °C für Hochtemperatur-Materialien ausgelegt
    Anycubic ACE 2 Pro 4 aktiv, max. 65 °C 4 unabhängige bürstenlose Motoren, Temperatur- und Feuchtesensor
    Creality CFS / CFS-C 4 Trockenmittel, keine Heiztemperatur angegeben LCD mit Temperatur- und Feuchteanzeige
    Prusa MMU3 5 keine Verschleißteile vom Hersteller einzeln benannt
    Elegoo CANVAS 4 keine reines Filamentwechsel-Zubehör für die Centauri-Carbon-Reihe

    Die Tabelle zeigt die eigentliche Trennlinie, und sie verläuft nicht zwischen Marken, sondern zwischen zwei Bauprinzipien: Einheiten mit Heizung und Einheiten mit Trockenmittel. Erstere können den Zustand des Filaments verändern, letztere ihn nur halten. Was das praktisch bedeutet, ist im Artikel Trockenbox oder Trockner ausführlich beschrieben.

    Was belegt ist – und was nicht

    Belegt sind die Eckdaten. Bambu gibt für das AMS 2 Pro vier Spulen je Einheit und ein Heizmodul mit maximal 65 °C an, für das AMS HT eine Spule und maximal 85 °C, dazu eine Materialliste, die von PLA und PETG über ABS, ASA, PA und PC bis zu PVA, BVOH, PP, POM, HIPS und PAHT-CF reicht. Seriell lassen sich laut Bambu bis zu vier AMS 2 Pro und acht AMS HT verbinden, was maximal 24 gleichzeitig verfügbare Filamente ergibt.

    Anycubic nennt für das ACE 2 Pro vier unabhängige bürstenlose Motoren, eine maximale Trocknungstemperatur von 65 °C sowie einen Temperatur- und Feuchtesensor, dessen Werte in App, Slicer und Display angezeigt werden. Creality beschreibt die CFS-Einheiten mit vier Slots, feuchtedichter Aufbewahrung mit Trockenmittel und einem LCD für Temperatur und Feuchte; für das CFS-C steht als Trocknungsmethode ausdrücklich „Desiccant“. Eine Heiztemperatur nennen die geprüften Produktseiten nicht. Prusa gibt für die MMU3 fünf gleichzeitig nutzbare Filamente an – realisiert über fünf gehobbte Rollen und fünf Lager im Idler – und keine Trocknungsfunktion. Elegoos CANVAS wird für Centauri Carbon und Centauri Carbon 2 mit vier Filamenten beschrieben, ebenfalls ohne Feuchte- oder Trocknungsfunktion.

    Nicht belegt ist der Rest der üblichen Vergleichspunkte. Es gibt keine vergleichbaren Herstellerangaben zum Spülabfall pro Farbwechsel, keine vergleichbaren Zahlen zur Wechselgeschwindigkeit und keine belastbaren Fehlerraten. Solche Werte hängen an Material, Düse, Slicer-Einstellung und Modell – und keiner der Hersteller veröffentlicht sie in einer Form, die einen fairen Vergleich erlauben würde. Wer sie dir trotzdem präsentiert, hat sie geschätzt.

    Zum Verschleiß gibt es dagegen brauchbare Angaben. Prusa benennt für die MMU3 die Teile einzeln: Lager im Idler, gehobbte Zahnräder, an denen sich Filamentstaub ablagert, PTFE-Röhrchen mit 19 mm, die Selector-Klinge sowie Kupplungen und Collets. Für die Nextruder Main Plate nennt Prusa eine Lebensdauer von 30.000 Filamentwechseln. Bambu wiederum empfiehlt für das AMS den Wechsel der PTFE-Röhrchen alle zwei Monate bei normaler Nutzung und monatlich bei abrasiven Materialien wie Carbonfaser oder Glow-Filament. Das ist der ehrlichste Vergleichspunkt überhaupt: Beide Hersteller sagen, dass die Einheit Verschleißteile hat.

    Für Fremdrollen in einer Multimaterial-Einheit gibt es hier bewusst keine Produktempfehlung. Adapter für abweichende Kerndurchmesser und Spulenbreiten sind fast immer auf ein bestimmtes System zugeschnitten, und im Amazon-Sortiment ließ sich keiner finden, der systemübergreifend passt – gefunden haben wir vor allem Spulenhalter für einzelne Gerätemodelle und PTFE-Verteiler, also etwas anderes. Miss stattdessen den Innendurchmesser, die Breite und den Außendurchmesser deiner Rollen aus und vergleiche sie mit den Maßen deines Fachs; passt eine Rolle nicht, ist der Umweg über eine Leerspule des Systems meist zuverlässiger als ein Adapter.

    Worauf es beim Kauf ankommt

    Der Drucker entscheidet zuerst. Diese Einheiten sind keine universellen Zusatzgeräte, sondern gehören zum jeweiligen Ökosystem: AMS zu Bambu-Geräten, ACE zu Anycubic, CFS zur K-Serie von Creality, MMU3 zu Prusa, CANVAS zur Centauri-Carbon-Reihe von Elegoo. Welche Teile und Ergänzungen zu einem konkreten Modell passen, steht in den Modellartikeln – etwa unter Zubehör für den Bambu P1S.

    Danach zählt die Trocknungsfrage. Wer PLA und PETG in Farbe druckt, kommt mit einer Trockenmittel-Einheit gut zurecht. Wer PA, PC oder lösliche Stützen verarbeitet, braucht Wärme – und selbst die 65 °C der beheizten Einheiten liegen unter den 75 bis 85 °C, die Bambu für diese Materialien zum Trocknen angibt. Deshalb: Auch mit beheizter Einheit ersetzt du keinen Filamenttrockner, du verzögerst nur die Wiederbefeuchtung.

    Drittens die Zahl der Filamente. Vier Slots decken die meisten Mehrfarbprojekte ab; fünf helfen dort, wo eine Position dauerhaft für Stützmaterial reserviert ist. Und viertens der Verschleiß: Ein System, für das der Hersteller Ersatzteile einzeln aufführt, ist im Alltag angenehmer als eines, bei dem man auf Baugruppen angewiesen ist.

    So gehst du vor

    1. Spulen prüfen. Kerndurchmesser, Breite und Rundlauf entscheiden, ob eine Fremdrolle im Fach sauber abläuft. Verzogene Kartonspulen sind eine der häufigsten Ursachen für Einzugsfehler.
    2. Filamentende sauber anschneiden. Ein schräger, gratfreier Schnitt geht durch Kupplungen und Röhrchen, ein gequetschtes Ende bleibt hängen.
    3. Filamentweg kontrollieren. PTFE-Röhrchen ohne Knick verlegen und regelmäßig auf Riefen prüfen – Grundlagen dazu unter PTFE-Schlauch.
    4. Trockenmittel oder Trocknung einrichten. Bei Trockenmittel-Einheiten den Indikator im Blick behalten, bei beheizten Einheiten Material und Temperatur nach Herstellerangabe wählen.
    5. Materialien mit Bedacht mischen. Materialien mit stark unterschiedlichen Temperaturfenstern in einem Druck bedeuten mehr Spülvolumen und mehr Fehlerquellen. Zwei verwandte Materialien sind fast immer die ruhigere Wahl.
    6. Verschleißteile einplanen. Was regelmäßig fällig wird und woran du es erkennst, steht unter AMS-Verschleißteile.
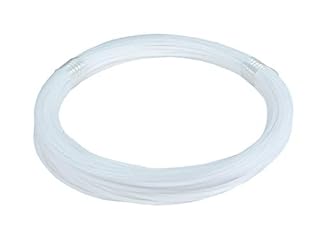
    Z3D Reinigungsfilament 1,75 mm, 100 g, natur
    Z3D Reinigungsfilament 1,75 mm, 100 g, natur

    9,43 € (Stand: 19.08.2026)

    Für Werkstätten, in denen häufig zwischen Materialien und Farben gewechselt wird: Reinigungsfilament nimmt Reste im Schmelzbereich mit und ist beim Wechsel von dunklen auf helle Farben hilfreich. Achte auf den zu deinem Drucker passenden Durchmesser und auf eine Herstellerangabe zum empfohlenen Temperaturbereich.

    Auf Amazon ansehen

    Was du dir sparen kannst

    • Die Einheit für gelegentliche Zweifarbigkeit. Ein geplanter Filamentwechsel an einer festen Schichthöhe erledigt zweifarbige Schilder und Logos ohne Zusatzgerät und ohne Spülabfall.
    • Die zweite und dritte Einheit. Bambu erlaubt zwar den Ausbau bis 24 Filamente – gebraucht wird das in einer Hobbywerkstatt praktisch nie. Mehr Slots heißt vor allem mehr Wechsel pro Schicht.
    • Die beheizte Einheit als Trocknerersatz. 65 °C reichen für PLA, PETG und TPU, nicht aber für die Herstellerempfehlung bei ABS, ASA, PA, PC und löslichen Stützen.
    • Zubehör, das Kompatibilität nur verspricht. Ob ein Adapter, ein Röhrchen oder ein Trockenmitteleinsatz in deine Einheit gehört, sagt der Gerätehersteller – nicht die Produktbeschreibung eines Drittanbieters.
    • Vorräte an Verschleißteilen für Jahre. Sinnvoll ist ein Satz PTFE-Röhrchen im Haus, nicht ein Karton davon.

    Häufige Fragen

    Welches System trocknet am besten?

    Nach den Herstellerangaben erreicht das Bambu AMS HT mit 85 °C den höchsten Wert, allerdings für nur eine Spule. AMS 2 Pro und Anycubic ACE 2 Pro nennen jeweils 65 °C für vier Spulen. Die Creality-CFS-Einheiten arbeiten laut Produktangaben mit Trockenmittel, ohne dass eine Heiztemperatur genannt wird; MMU3 und CANVAS haben keine Trocknungsfunktion. Ein Vergleich der tatsächlich erreichten Restfeuchte ist damit nicht möglich – solche Messwerte veröffentlicht keiner der Hersteller.

    Wie viel Material geht beim Farbwechsel verloren?

    Dazu gibt es keine vergleichbaren Herstellerangaben, und der Wert hängt ohnehin von Düse, Material, Farbkombination und Slicer-Einstellung ab. Verlässlich ist nur die Richtung: Je mehr Wechsel pro Schicht, desto mehr Spülmaterial. Wer die Farbflächen so konstruiert, dass wenige Wechsel je Schicht anfallen, spart mehr als jede Einstellung.

    Kann ich abrasive Materialien durch die Einheit fahren?

    Grundsätzlich ja, aber der Verschleiß steigt spürbar. Bambu empfiehlt bei abrasiven Materialien wie Carbonfaser oder Glow-Filament den monatlichen Wechsel der PTFE-Röhrchen im AMS statt alle zwei Monate. Prusa führt für die MMU3 unter anderem gehobbte Zahnräder und Röhrchen als Verschleißteile auf. Wer viel Carbon druckt, sollte diese Teile als laufenden Posten einplanen.

    Lohnt sich Nachrüsten oder gleich das Combo-Paket?

    Das ist eine Frage der Nutzung, nicht der Technik: Beides führt zum selben Ergebnis. Sinnvoll ist es, erst mit einem Extruder zu arbeiten, bis klar ist, ob mehrfarbige Drucke oder lösliche Stützen tatsächlich regelmäßig vorkommen. Die Einheit lässt sich bei allen genannten Systemen später ergänzen – umgekehrt steht sie sonst als teurer Rollenhalter herum.

    Fazit

    Der belastbare Vergleich der fünf Systeme läuft auf drei Zahlen und eine Eigenschaft hinaus: vier Filamente bei AMS 2 Pro, ACE 2 Pro, CFS und CANVAS, fünf bei der MMU3, eines beim AMS HT – und die Frage, ob die Einheit heizt oder nur Trockenmittel mitführt. Aktiv beheizt sind nach Herstellerangaben AMS 2 Pro und ACE 2 Pro mit je 65 °C sowie AMS HT mit 85 °C; CFS setzt auf Trockenmittel, MMU3 und CANVAS haben keine Trocknungsfunktion.

    Alles Weitere entscheidet dein Drucker, denn keines dieser Systeme lässt sich beliebig kombinieren. Und was in keinem Datenblatt steht, gehört trotzdem zur Rechnung: Spülabfall, längere Druckzeiten und Verschleißteile, die beide großen Hersteller ausdrücklich benennen. Wer das einkalkuliert, bekommt ein System, das viel Handarbeit spart. Wer nur mehrfarbige Schilder drucken will, spart sich die Einheit besser ganz.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Wash-and-Cure-Stationen: lohnt sich das Gerät?

    Zwei Arbeitsschritte trennen den fertigen Harzdruck vom klebrigen Rohteil: waschen und nachhärten. Beides geht mit einem Schraubdeckelglas und einer UV-Lampe, und beides geht mit einem Gerät, das genau dafür gebaut ist. Wash-and-Cure-Stationen versprechen, den unangenehmsten Teil des Harzdrucks in einen geschlossenen Behälter zu verlegen – was ihr größter Vorteil ist, wenn man sich klarmacht, dass hier Isopropanol und unausgehärtetes Photopolymer im Spiel sind. Dieser Artikel sagt, wann sich so ein Gerät lohnt, welche Herstellerangaben es dazu wirklich gibt und wo diese Recherche an ihre Grenze gestoßen ist.

    Das Wichtigste in Kürze

    • Eine Wash-and-Cure-Station ersetzt keinen Arbeitsschritt, sie kapselt ihn: Waschen im geschlossenen Behälter, Nachhärten in einer abgedeckten Kammer.
    • Belegt ist die Bestückung eines einzigen aktuellen Geräts: Anycubic nennt für die Wash & Cure 3 eine UV-Lichtquelle aus zehn 405-nm-LEDs plus einem Schwanenhalslicht (Anycubic-Produktseite, Stand August 2026).
    • Datenlücke, offen gesagt: Zu konkreten Aushärtezeiten in Minuten ließ sich in dieser Recherche keine Primärquelle finden – auch nicht bei Anycubic. Für weitere aktuelle Geräte anderer Hersteller ließen sich überhaupt keine Spezifikationen mit Primärquelle bestätigen.
    • Isopropanol ist laut Sicherheitsdatenblatt leicht entzündbar, Flammpunkt 11,7–12 °C, Zündgrenzen 2,0–13,4 Vol.-%. Ein Waschgerät ändert daran nichts.
    • Nichts Unausgehärtetes ins Abwasser – kein Waschisopropanol, kein Bodensatz, kein Waschwasser von wasserwaschbarem Resin.

    Brauchst du das überhaupt?

    Ehrliche Antwort: Für die Funktion nein, für die Bequemlichkeit und die Sauberkeit oft ja. Waschen und Nachhärten sind Pflichtschritte des Verfahrens – aber sie sind es unabhängig davon, ob ein Gerät dabei hilft. Ein dichter Behälter mit Schraubdeckel und eine UV-Quelle im 405-nm-Bereich erledigen dieselbe Aufgabe.

    Gegen ein Gerät spricht, wenn du selten druckst, kleine Teile machst und ohnehin nur wenige Milliliter Isopropanol im Umlauf hast. Dann sind Glas, Deckel und eine UV-Lampe die pragmatische Lösung, die zudem weniger Platz braucht.

    Für ein Gerät spricht, wenn dich einer dieser Punkte betrifft:

    • Du druckst regelmäßig und hantierst dabei mit größeren Mengen Lösungsmittel – ein geschlossener Waschbehälter mit Rührwerk hält deutlich mehr Dampf zurück als eine offene Schale.
    • Deine Teile sind größer als ein Einmachglas.
    • Du willst reproduzierbare Ergebnisse. Ein Drehteller unter gleichmäßiger Beleuchtung härtet rundum aus; eine Lampe von einer Seite tut das nicht.
    • Du willst die Nachhärtung nicht offen im Raum betreiben. UV-Licht gehört in eine abgedeckte Kammer, nicht auf den Schreibtisch.

    Was ein solches Gerät nicht leistet: Es macht das Harz nicht harmloser, es ersetzt weder Handschuhe noch Lüftung, und es nimmt dir die Entsorgungsfrage nicht ab. Wie der Ablauf grundsätzlich aussieht, steht im Artikel zu Waschen und Nachhärten.

    Was belegt ist – und was nicht

    Dieser Abschnitt fällt kürzer aus, als es dem Thema angemessen wäre, und das ist selbst das Ergebnis.

    Belegt ist: Anycubic gibt für die Wash & Cure 3, die auch in einer Plus- und einer Max-Variante angeboten wird, als UV-Lichtquelle „10 Stk. 405 nm LEDs“ plus ein Schwanenhalslicht an. Die Wellenlänge passt zu dem, womit Consumer-Harzdrucker belichten – der Bereich um 405 nm ist bei MSLA-Geräten der De-facto-Standard.

    Nicht belegt ist die Zeit. Auf der geprüften Anycubic-Produktseite stand keine konkrete Aushärtedauer in Minuten. Damit gibt es zu der Frage, die Einsteiger am häufigsten stellen – „Wie lange muss ich härten?“ –, in dieser Recherche keine belastbare Herstellerangabe. Und für weitere aktuelle Wash-and-Cure-Geräte anderer Anbieter ließen sich überhaupt keine Spezifikationen aus einer Primärquelle bestätigen; Anycubic ist hier der einzige Hersteller, für den überhaupt eine geprüfte technische Angabe vorliegt.

    Praktisch heißt das: Die Aushärtezeit ist kein Gerätewert, den man abschreiben kann, sondern hängt vom Harz, von der Teilegröße, von der Wandstärke und von der Leistung der Lichtquelle ab. Die belastbare Quelle dafür ist die Angabe deines Harzherstellers auf Flasche oder Datenblatt. Fehlt sie, hilft nur, sich in kurzen Intervallen heranzutasten – lieber mehrmals kurz kontrollieren als einmal zu lang, denn Überhärten macht viele Harze spröder.

    Nicht belegt ist außerdem eine Luftwechselrate für den Resindruck-Arbeitsplatz: Keiner der geprüften Hersteller nennt eine. Die einzige einschlägige Empfehlung stammt von der BG ETEM und zielt auf Absaugung nahe der Emissionsquelle – dazu mehr unter Geruch und Lüftung beim Resindruck.

    ELEGOO Mercury Plus V2 Wash-and-Cure-Station für MSLA-Drucker
    ELEGOO Mercury Plus V2 Wash-and-Cure-Station für MSLA-Drucker

    90,99 € (Stand: 19.08.2026)

    Kombigeräte übernehmen Waschen und Nachhärten in einem Gehäuse. Die drei Prüffragen vor dem Kauf: Passt die nutzbare Höhe zu deinen Modellen, passt der Waschkorb zu deiner Bauplattform, und arbeitet die Lichtquelle im 405-nm-Bereich, für den dein Harz ausgelegt ist?

    Auf Amazon ansehen

    Worauf es beim Kauf ankommt

    Kriterium Worauf du achtest
    Nutzbare Größe Innenhöhe und Korbdurchmesser gegen dein größtes realistisches Modell prüfen, nicht gegen das kleinste.
    Wellenlänge 405 nm ist der Bereich, auf den Consumer-Harze abgestimmt sind. Steht keine Wellenlänge dabei, fehlt eine Kerninformation.
    Beleuchtung rundum Drehteller plus seitlich verteilte LEDs oder ein Reflektor. Licht von oben allein lässt Schattenzonen.
    Geschlossener Waschbehälter Dichter Deckel ist der eigentliche Sicherheitsgewinn gegenüber der offenen Schale.
    UV-Abschirmung Abdeckhaube mit Abschaltung beim Öffnen. Direktes Hineinsehen in eine UV-Quelle ist zu vermeiden.
    Timer Frei einstellbar in kleinen Stufen – weil es keine allgemeingültige Aushärtezeit gibt, brauchst du die Feinsteuerung.
    Ersatzteile Waschbehälter, Korb und Deckel sind Verschleiß. Verfügbarkeit vorher klären.

    So gehst du vor

    1. Schutzausrüstung anlegen. Nitrilhandschuhe und Schutzbrille, bevor der Druck von der Platte kommt – Details im Artikel zur Schutzausrüstung beim Resindruck.
    2. Abtropfen lassen. Den Druck einige Minuten über der Wanne abtropfen lassen, bevor er ins Bad geht. Das spart spürbar Lösungsmittel.
    3. Waschen im geschlossenen Behälter. Deckel zu, Rührwerk an. Zwei Bäder – Vorwäsche und Nachspülung – halten die Endqualität länger konstant, wie im Artikel zu Isopropanol und Reinigung beschrieben.
    4. Stützen entfernen, solange das Teil noch nicht nachgehärtet und damit weniger spröde ist. Danach kurz nachspülen.
    5. Trocknen lassen, bis die Oberfläche matt und lösungsmittelfrei ist. Nasse Teile gehören nicht unter die UV-Lampe.
    6. Nachhärten in kurzen Intervallen. Teil auf den Drehteller, Haube schließen, in Etappen härten und zwischendurch prüfen. Die Zeitangabe deines Harzherstellers hat Vorrang; eine gerätespezifische Vorgabe ließ sich nicht belegen.
    7. Alle Seiten belichten. Nach der ersten Etappe das Teil umdrehen, damit die Auflagefläche ebenfalls Licht bekommt.
    8. Prüfen: Die Oberfläche darf nicht mehr klebrig sein. Bleibt sie es, war entweder das Waschen unvollständig oder die Belichtung zu kurz.

    Sicherheit und Entsorgung

    Ein Kombigerät verlagert die kritischen Schritte in ein Gehäuse – es entfernt sie nicht. Diese Punkte bleiben:

    • Isopropanol ist leicht entzündbar. Das Sicherheitsdatenblatt für Isopropanol 99,9 % nennt einen Flammpunkt von 11,7 bis 12 °C, Zündgrenzen von 2,0 bis 13,4 Vol.-% und die H-Sätze H225, H319 und H336. Der deutsche Arbeitsplatzgrenzwert liegt laut Datenblatt mit Bezug auf die TRGS 900 bei 200 ppm bzw. 500 mg/m³. Ein Elektrogerät und ein Lösungsmittelbad stehen hier dicht beieinander: Behälter geschlossen halten, Gerät nicht unbeaufsichtigt in einem unbelüfteten Raum laufen lassen.
    • Unausgehärtetes Harz ist ein eingestufter Gefahrstoff. Das Sicherheitsdatenblatt zu Formlabs Model V3 führt für dieses Produkt unter anderem H315, H317, H319, H335 und H411. Die Einstufung deines Harzes steht in dessen eigenem Datenblatt und kann abweichen – deshalb Handschuhe, Schutzbrille und kein Hautkontakt, unabhängig vom Gerät.
    • UV-Licht nicht direkt ansehen. Die Haube gehört geschlossen, solange die Lichtquelle läuft.
    • Nichts Unausgehärtetes ins Abwasser. Kein gebrauchtes Isopropanol, kein Bodensatz aus dem Waschbehälter, kein Waschwasser von wasserwaschbarem Resin. Die BG ETEM verweist für solche Reste auf Gefahrstoffverordnung und Abfallrecht in Abstimmung mit dem örtlichen Entsorgungsbetrieb; eine pauschale Hausmüll-Freigabe gibt es nicht.
    • Reste vollständig aushärten. Filterrückstände, Stützstrukturen und der Satz aus dem Waschbehälter kommen unter UV-Licht, bis nichts mehr klebt – und werden dann nach den Vorgaben des Entsorgers behandelt.
    Sovol UV-Lampe 405 nm zum Nachhärten von Resin
    Sovol UV-Lampe 405 nm zum Nachhärten von Resin

    18,99 € (Stand: 19.08.2026)

    Eine separate UV-Quelle im 405-nm-Bereich ist die Ergänzung für alle, die nur nachhärten wollen oder ein Teil außerhalb der Kammer belichten müssen. Prüf vor dem Kauf die angegebene Wellenlänge und ob sich das Licht in einem abgedeckten Behälter betreiben lässt – offen im Raum hat eine UV-Quelle nichts zu suchen.

    Auf Amazon ansehen

    Die Variante ohne Gerät

    Sie funktioniert und ist keine Notlösung. Gebraucht werden: ein Schraubdeckelbehälter aus Glas oder lösungsmittelbeständigem Kunststoff für das Bad, ein zweiter für die Nachspülung, eine UV-Quelle im 405-nm-Bereich und ein abgedeckter Behälter, in dem gehärtet wird. Innen mit Alufolie ausgekleidet, verteilt sich das Licht deutlich gleichmäßiger.

    Die Nachteile sind ebenso real: Das Umfüllen von Hand bringt mehr Kontakt mit dem Lösungsmittel, gleichmäßige Rundum-Belichtung ist ohne Drehteller schwieriger, und ein Timer fehlt. Wer damit umgehen kann, spart sich das Gerät – wer merkt, dass er deshalb Schritte auslässt, sollte es kaufen.

    Die verbreitete Idee, Teile einfach in die Sonne zu legen, funktioniert grundsätzlich, ist aber nicht steuerbar: Intensität und Dauer hängen vom Wetter ab, und vergessene Teile härten stundenlang weiter. Für das Aushärten von Abfällen ist das dagegen ein brauchbarer Weg.

    Was du dir sparen kannst

    Das größte Modell der Reihe. Die Kammerhöhe entscheidet, und die ist schnell überdimensioniert. Miss dein größtes bisher gedrucktes Teil, bevor du nach Kammergröße kaufst.

    Getrennte Geräte für Waschen und Härten. Zwei Gehäuse brauchen doppelt Platz und lösen dasselbe Problem. Für den Hobbybetrieb ist das Kombigerät die naheliegendere Wahl.

    Zubehör für exotische Wellenlängen. Solange dein Harz für den 405-nm-Bereich ausgelegt ist, brauchst du keine zweite Lichtquelle mit anderer Wellenlänge. Welche Harztypen es gibt, ordnet der Artikel zu den Resin-Arten ein.

    Den Kauf wegen versprochener Aushärtezeiten. Wenn ein Angebot mit „härtet in X Minuten“ wirbt, ist das eine Marketingzahl ohne belegbare Grundlage – in dieser Recherche ließ sich zu Aushärtezeiten keine Herstellerangabe aus einer Primärquelle bestätigen. Maßgeblich ist die Angabe deines Harzherstellers.

    Die Anschaffung, bevor der erste Druck läuft. Glas und UV-Lampe reichen für die ersten Wochen. Danach weißt du, wie oft du druckst – und ob sich ein Gerät für dich rechnet.

    Häufige Fragen

    Wie lange muss ich nachhärten?

    Eine allgemeingültige Zahl gibt es nicht, und eine belegte Herstellerangabe in Minuten ließ sich in dieser Recherche nicht finden – weder bei Anycubic noch bei anderen Anbietern. Maßgeblich ist die Angabe deines Harzherstellers; ansonsten in kurzen Etappen härten, das Teil zwischendurch wenden und prüfen, ob die Oberfläche noch klebt.

    Kann ich zu lange härten?

    Ja. Photopolymere werden mit fortschreitender Vernetzung härter und spröder, und dieselbe UV-Strahlung, die das Teil aushärtet, lässt es über die Zeit auch altern. Deshalb ist die schrittweise Annäherung sinnvoller als das großzügige Aufrunden.

    Funktioniert die Station auch mit wasserwaschbarem Resin?

    Der Waschteil funktioniert mit Wasser statt Isopropanol, das Nachhärten ohnehin. Die Entsorgungsfrage bleibt: Das Waschwasser enthält gelöstes, unausgehärtetes Harz, und eine belegte Erleichterung für dessen Entsorgung gibt es nicht.

    Reicht eine UV-Taschenlampe zum Nachhärten?

    Für kleine Stellen und Ausbesserungen ja, für ganze Modelle kaum – punktuelles Licht erzeugt Schattenzonen und ungleichmäßige Vernetzung. Wer ohne Gerät arbeitet, ist mit einer flächigen 405-nm-Quelle in einem innen reflektierenden, abgedeckten Behälter besser bedient.

    Fazit

    Eine Wash-and-Cure-Station ist Komfort- und Sauberkeitszubehör, kein Pflichtkauf. Sie lohnt sich, wenn du regelmäßig druckst, größere Teile machst und den Umgang mit Isopropanol in einen geschlossenen Behälter verlegen willst. Wer selten druckt, kommt mit Schraubglas und UV-Quelle zum selben Ergebnis.

    Die Faktenlage ist dabei dünner, als der Markt vermuten lässt: Verifizieren ließ sich in dieser Recherche allein die Lichtquelle der Anycubic Wash & Cure 3 mit zehn 405-nm-LEDs und Schwanenhalslicht – konkrete Aushärtezeiten dagegen bei keinem Hersteller, und für weitere aktuelle Geräte überhaupt keine Spezifikation aus einer Primärquelle. Was bleibt, ist unabhängig vom Gerät: Handschuhe und Schutzbrille, Lüftung, geschlossene Behälter, und nichts Unausgehärtetes in den Ausguss.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • AMS-Verschleißteile: PTFE, Trockenmittel, Dichtungen

    Ein Multimaterial-System ist kein Zubehör, das man einmal anschraubt und dann vergisst. Filament läuft dort durch Röhrchen, Kupplungen und Trichter, es schleift, es staubt, und die Kammer soll dabei auch noch trocken bleiben. Nach ein paar Monaten fangen die typischen Symptome an: Filament wird nicht sauber eingezogen, ein Wechsel bricht ab, die Feuchteanzeige klettert. Dieser Artikel sortiert, welche Teile im AMS tatsächlich Verschleißteile sind, welche Intervalle der Hersteller nennt – und an welchen Stellen es schlicht keine Herstellerzahl gibt.

    Das Wichtigste in Kürze

    • Das einzige Verschleißteil im Bambu-AMS mit einem klaren Herstellerintervall ist das PTFE-Röhrchen: Wechsel alle zwei Monate bei normaler Nutzung, bei abrasiven Materialien monatlich oder bei sichtbarem Verschleiß (Bambu Wiki, AMS Maintenance Recommendation).
    • Für Kupplungsstück, Einzugstrichter und Active-Support-Achsbaugruppe nennt Bambu kein festes Intervall, sondern nur einen Anlass: Förderprobleme beziehungsweise sichtbarer Schaden.
    • Trockenmittel wird nach Farbumschlag gewechselt, nicht nach Kalender. Bambus Silikagel ist laut Hersteller typischerweise 5- bis 15-mal bei 80 bis 90 °C reaktivierbar.
    • Bambu warnt ausdrücklich vor Calciumchlorid-Trockenmitteln im AMS. Das ältere Bambu-Calciumchlorid-Päckchen ist laut Hersteller nicht regenerierbar und wird entsorgt.
    • Zu den Dichtungen gibt es kein belegtes Wechselintervall. Bambu nennt sie nur als Prüfpunkt, wenn die Feuchteanzeige Stufe C erreicht.

    Brauchst du das überhaupt?

    Ehrliche Antwort zuerst: Wenn dein AMS seit dem Aufbau störungsfrei läuft, du überwiegend PLA und PETG druckst und die Feuchteanzeige im unteren Bereich steht, brauchst du außer Trockenmittel gar nichts. Ein Vorratspaket mit Röhrchen, Kupplungen und Trichtern anzulegen, bevor irgendetwas auffällt, ist Geldausgeben auf Verdacht.

    Interessant wird das Thema in drei Fällen. Erstens, wenn du regelmäßig abrasives Material fährst – Carbon- oder glasfaserverstärkte Filamente, Glow-Varianten. Genau dafür verkürzt Bambu das PTFE-Intervall ausdrücklich. Zweitens, wenn Einzugs- oder Wechselfehler auftreten, du die Software-Ursachen ausgeschlossen hast und die Mechanik übrig bleibt; die Fehlersuche selbst steht im Artikel zu AMS-Störungen. Drittens, wenn die Feuchteanzeige nicht mehr herunterkommt, obwohl das Trockenmittel frisch ist – dann geht es um Dichtungen und Deckelsitz, nicht um Trockenmittel.

    Und ein Fall, in dem die Antwort klar Nein lautet: Ein neu ausgepacktes System hat keine Verschleißteile. Was dort nicht funktioniert, ist ein Einbau- oder Einstellproblem, kein Verschleiß.

    Was belegt ist – und was nicht

    Die Bambu-Wiki-Seite zur AMS-Wartung ist ungewöhnlich zurückhaltend mit Zahlen, und das ist eher ein gutes Zeichen. Sie nennt genau ein Intervall und ansonsten Anlässe:

    • PTFE-Röhrchen: Wechsel „alle zwei Monate“ bei normaler Nutzung. Bei abrasiven Materialien wie Carbonfaser oder Glow-in-the-dark verkürzt Bambu auf monatlich oder auf „bei sichtbarem Verschleiß“.
    • Pneumatik- beziehungsweise PTFE-Kupplungsstück: Austausch, wenn Förderprobleme auftreten. Kein festes Intervall.
    • Einzugstrichter: Austausch bei starkem Verschleiß, der den Ein- oder Auszug beeinträchtigt. Kein festes Intervall.
    • Active-Support-Achsbaugruppe: Austausch bei sichtbarem Schaden. Kein festes Intervall.
    • Trockenmittel: Wechsel beim Farbumschlag – Silikagel von Orange nach Lila, das ältere Calciumchlorid-Päckchen nach Dunkelgrün.

    Zur Feuchte ergänzt Bambu zwei Dinge, die im Alltag oft falsch gelesen werden. Das AMS zeigt die Kammerfeuchte in fünf Stufen von A bis E; ab Stufe C gilt die Kammer als relativ feucht, und die Herstellerempfehlung lautet dann: Dichtung prüfen und Trockenmittel wechseln. Und: Direkt nach einem Trocknungslauf steigt die angezeigte relative Feuchte vorübergehend an, weil sich der Wert beim Abkühlen verschiebt. Laut Bambu ist das kein Fehlerzustand – wer da sofort das Trockenmittel tauscht, wirft brauchbares Material weg.

    Jetzt die Lücken, und davon gibt es hier mehrere. Für Dichtungen nennt kein Hersteller ein Wechselintervall; sie tauchen in der Bambu-Dokumentation nur als Prüfpunkt bei erhöhter Feuchte auf. Es gibt außerdem keinen belegten Prozentwert für relative Feuchte, ab dem Filament laut Herstellerangabe generell Probleme macht – das wird materialabhängig und meist ohne exakte Zahl kommuniziert. Wer dir eine feste Prozentgrenze nennt, hat sie nicht aus einer Herstellerquelle. Und die Standzeit von Kupplungen und Trichtern ist schlicht nicht quantifiziert; das ist keine Nachlässigkeit, sondern folgt daraus, dass Materialart und Nutzungsintensität den Verschleiß bestimmen.

    Für andere Systeme sieht die Lage ähnlich aus. Prusa listet für das MMU3 als Verschleißteile die Idler-Lager, die gehobbten Zahnräder (dort lagert sich Filamentstaub ab), das 19-mm-PTFE-Röhrchen, die Selector-Klinge sowie Kupplungen und Collets – ebenfalls ohne Stundenangaben. Eine belegte Zahl gibt es an anderer Stelle: Für die Nextruder Main Plate nennt Prusa 30.000 Filamentwechsel. Welches System welche Teile mitbringt, vergleicht der Artikel zum Multimaterial-Vergleich.

    BondEron PTFE-Schlauch 4 m, 2 mm Innendurchmesser, mit Schneider
    BondEron PTFE-Schlauch 4 m, 2 mm Innendurchmesser, mit Schneider

    8,99 € (Stand: 19.08.2026)

    Das PTFE-Röhrchen ist das einzige AMS-Teil mit einem echten Herstellerintervall – entsprechend lohnt ein Vorrat. Prüffrage vor dem Kauf: Passt der Innendurchmesser zu 1,75 mm Filament, und ist die Länge zu deinem Systemabschnitt angegeben? Bestellst du Meterware, brauchst du zusätzlich einen sauberen, rechtwinkligen Schnitt.

    Auf Amazon ansehen

    Worauf es beim Kauf ankommt

    Die Teile sind klein, die Fehlkaufquote ist trotzdem hoch – meist, weil Maß oder Zuordnung nicht stimmen.

    Teil Worauf du achtest Anlass zum Wechsel
    PTFE-Röhrchen Innendurchmesser passend zu 1,75 mm, definierte Länge, saubere Bohrung alle zwei Monate, bei abrasivem Material monatlich (Bambu)
    Kupplung / Collet Bauform des Systems, greifende Klemmzähne bei Förderproblemen (kein Intervall)
    Einzugstrichter Originalgeometrie, sonst hakt der Auszug bei starkem Verschleiß (kein Intervall)
    Trockenmittel Silikagel mit Farbindikator, kein Calciumchlorid bei Farbumschlag
    Dichtung / Deckelprofil gleichmäßiger Anpressdruck, keine Risse kein belegtes Intervall – Prüfpunkt ab Feuchtestufe C

    Beim Trockenmittel ist die Materialfrage keine Geschmackssache. Bambu warnt ausdrücklich vor Calciumchlorid-Alternativen im AMS: Das ältere Bambu-Calciumchlorid-Päckchen ist laut Hersteller nicht regenerierbar, im Endstadium heißt es dort wörtlich „Please dispose of the package“, und ohne Wechsel droht laut Bambu nach spätestens drei Monaten Feuchtigkeitsaustritt. Kontrolliert werden soll alle zwei Wochen. Silikagel ist die unproblematischere Wahl und laut Bambu typischerweise 5- bis 15-mal durch Erhitzen auf 80 bis 90 °C reaktivierbar. Die Unterschiede zwischen den Trockenmittelarten vertieft der Artikel zum Trockenmittel.

    Bei PTFE-Material gilt dasselbe wie am Drucker selbst: Innendurchmesser und Schnittkante entscheiden über die Förderung. Was Qualitätsunterschiede bei Schläuchen ausmacht, steht im Artikel zum PTFE-Schlauch.

    So gehst du vor

    1. Anlass prüfen, nicht raten. Notiere, was auffällt: Einzug bricht ab, Auszug hakt, Feuchtestufe bleibt hoch, Filamentabrieb im Gehäuse. Jedes dieser Symptome zeigt auf ein anderes Teil.
    2. System stromlos machen und Filament entladen. Alle Stränge aus den Kanälen, sonst arbeitest du gegen gespanntes Material.
    3. PTFE-Abschnitte sichten. Riefen im Inneren, ovale Bohrung, Ablagerungen an der Eintrittskante – bei abrasivem Material sichtbar früher als das Zwei-Monats-Intervall.
    4. Neuen Abschnitt ablängen. Rechtwinklig schneiden und entgraten. Eine schräge Schnittkante ist eine der häufigsten selbstgemachten Ursachen für Förderprobleme.
    5. Kupplungen prüfen. Klemmt der Collet nicht mehr, rutscht das Röhrchen unter Druck – das sieht am Display aus wie ein Sensorfehler.
    6. Zahnräder und Kanäle entstauben. Filamentstaub setzt sich an Förderrädern ab; Prusa nennt genau das für das MMU3 als Wartungspunkt. Trockenes Ausbürsten, kein Öl in den Filamentweg.
    7. Trockenmittel nach Farbe tauschen oder regenerieren. Bei Silikagel: aufheizen nach Herstellerangabe, danach zurück ins System. Kein Kalenderwechsel.
    8. Dichtung und Deckelsitz kontrollieren. Erst wenn der Deckel sauber schließt, sagt die Feuchteanzeige etwas über das Filament aus.
    9. Testlauf mit einem Materialwechsel. Ein Wechsel pro getauschtem Teil, nicht alles gleichzeitig – sonst weißt du hinterher nicht, was geholfen hat.
    25 Silikagel-Beutel à 20 g mit Feuchtigkeitsanzeige
    25 Silikagel-Beutel à 20 g mit Feuchtigkeitsanzeige

    10,92 € (Stand: 19.08.2026)

    Das Verbrauchsmaterial, das am häufigsten fällig wird. Prüffrage vor dem Kauf: Steht dort ausdrücklich Silikagel mit Farbindikator und eine Angabe zur Regeneration? Calciumchlorid gehört laut Bambu-Warnhinweis nicht in ein AMS, und ohne Indikator rätst du beim Wechselzeitpunkt.

    Auf Amazon ansehen

    Feuchte richtig lesen

    Die Feuchteanzeige ist der Punkt, an dem im AMS die meisten Fehlentscheidungen fallen. Drei Merksätze helfen:

    Die Anzeige misst die Kammer, nicht die Rolle. Eine feuchte Rolle, die du gerade eingelegt hast, gibt Feuchte über Stunden ab – die Anzeige folgt langsam. Umgekehrt heißt eine trockene Kammer nicht, dass eine seit Monaten offen gelagerte Rolle trocken ist. Woran du feuchtes Filament tatsächlich erkennst, steht im Artikel Filament feucht erkennen.

    Stufe C ist ein Prüfauftrag, kein Alarm. Bambu nennt an dieser Stelle zwei Handgriffe: Dichtung prüfen, Trockenmittel wechseln. In dieser Reihenfolge – frisches Trockenmittel in einer undichten Kammer ist verbrannt.

    Nach dem Trocknen darf der Wert kurz steigen. Bambu beschreibt das als normalen Effekt beim Abkühlen. Wer in diesem Moment Schlüsse zieht, tauscht Teile ohne Grund.

    Eine Einschränkung gehört dazu: Wie groß der Trocknungseffekt ist, hängt vom System ab. Ein AMS 2 Pro heizt bis maximal 65 °C, ein AMS HT nimmt eine Spule bei bis zu 85 °C auf. Systeme anderer Hersteller arbeiten teilweise ohne Heizung und halten nur mit Trockenmittel trocken. Welche Optionen dein Gerät hat, steht im Zubehörartikel zum Bambu P1S.

    Was du dir sparen kannst

    Das komplette Verschleißteil-Sortiment auf Vorrat. Röhrchen ja – sie haben ein Intervall und altern auch ungenutzt kaum. Trichter, Achsbaugruppen und Ersatzmotoren dagegen sind Anlassteile ohne Intervall. Wer sie vorsorglich kauft, hat mit hoher Wahrscheinlichkeit Teile im Regal, die nie eingebaut werden.

    Trockenmittel im Abo oder nach Kalender. Der Indikator sagt dir, wann. Ein fester Monatsrhythmus wirft entweder brauchbares Material weg oder kommt zu spät.

    Billiges Calciumchlorid als Sparlösung. Bambu warnt ausdrücklich davor, und es ist laut Hersteller nicht regenerierbar. Der vermeintliche Preisvorteil ist ein Einweggeschäft mit dem Risiko, dass Flüssigkeit im Gehäuse landet.

    Ein zweites Hygrometer neben der Systemanzeige. Es misst dieselbe Kammer, nur ohne Anbindung an die Steuerung.

    Schmiermittel im Filamentweg. Öl oder Fett an Zahnrädern und Röhrchen bindet Staub und macht das Problem größer. Der Filamentkanal wird trocken gehalten, nicht geschmiert.

    Häufige Fragen

    Wie oft muss ich das PTFE-Röhrchen im AMS wirklich wechseln?

    Bambu nennt bei normaler Nutzung alle zwei Monate, bei abrasiven Materialien wie Carbonfaser oder Glow-in-the-dark monatlich oder bei sichtbarem Verschleiß. Das ist das einzige feste Intervall in der AMS-Wartungsempfehlung. Sichtbarer Verschleiß schlägt dabei den Kalender: Riefen und eine ausgeweitete Bohrung sind ein Wechselgrund, auch wenn der Zeitpunkt noch nicht erreicht ist.

    Kann ich das Trockenmittel aus dem AMS wiederverwenden?

    Bei Silikagel ja – Bambu gibt für das eigene Produkt typischerweise 5 bis 15 Zyklen an, reaktiviert durch Erhitzen auf 80 bis 90 °C; der Farbumschlag geht dabei von Lila zurück nach Orange. Calciumchlorid-Päckchen sind laut Bambu nicht regenerierbar und werden entsorgt. Beachte die Angabe auf deiner konkreten Packung: Wie oft und bei welcher Temperatur regeneriert wird, gibt der jeweilige Hersteller vor.

    Woran erkenne ich, dass die Dichtung schuld ist und nicht das Trockenmittel?

    Am Verlauf. Wenn frisches Trockenmittel die Anzeige nur kurz nach unten bringt und der Wert innerhalb weniger Tage wieder steigt, spricht das für die Kammer und nicht für das Mittel. Bambu nennt bei Feuchtestufe C ohnehin beides als Prüfpunkt. Ein belegtes Wechselintervall für Dichtungen gibt es nicht – hier zählt der Sichtbefund: sauberer Sitz, gleichmäßiger Anpressdruck, keine Risse.

    Gelten diese Teile auch für andere Multimaterial-Systeme?

    Die Logik ja, die Teileliste nein. Prusa nennt für das MMU3 eigene Verschleißteile – Idler-Lager, gehobbte Zahnräder, ein 19-mm-PTFE-Röhrchen, die Selector-Klinge sowie Kupplungen und Collets. Andere Systeme haben wieder andere Baugruppen, und ein Ersatzteil passt nur dann, wenn der Hersteller das sagt. Maße aus einem System auf ein anderes zu übertragen, führt zuverlässig zu Fehlkäufen.

    Fazit

    Beim AMS ist die Verschleißteileliste kürzer, als der Zubehörhandel nahelegt. Ein Intervall gibt es genau einmal: zwei Monate für das PTFE-Röhrchen, bei abrasivem Material monatlich. Alles andere – Kupplung, Trichter, Achsbaugruppe – ist ein Anlassteil, das getauscht wird, wenn es auffällt. Trockenmittel folgt dem Farbindikator, nicht dem Kalender, und Silikagel ist dabei die regenerierbare, vom Hersteller unterstützte Variante.

    Zwei Dinge bleiben offen, und das gehört so gesagt: Für Dichtungen nennt niemand ein Wechselintervall, und einen allgemeingültigen Feuchte-Prozentwert, ab dem es kritisch wird, gibt es in keiner Herstellerquelle. Wer damit umgehen kann, hält sein System mit sehr überschaubarem Aufwand in Form – ein Vorrat PTFE, frisches Silikagel, und ein Blick auf die Dichtung, bevor das nächste Päckchen hineinwandert.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Resin-LCD tauschen: Lebensdauer und Wechsel

    Irgendwann kommt bei jedem Resindrucker der Druck, bei dem an derselben Stelle Schicht für Schicht etwas fehlt: ein Loch mitten in der Platte, ein Bereich, der nicht aushärtet, ein Rand, der weich bleibt. Wer dann die Belichtungszeit hochdreht, kuriert am Symptom herum – denn das Bauteil, das die Belichtung überhaupt erst formt, das LCD zwischen UV-Quelle und Harzwanne, ist ein Verschleißteil. Dieser Artikel ordnet ein, was Hersteller dazu belegen, wie du erkennst, dass wirklich das Display dran ist, und was beim Tausch zu beachten ist.

    Das Wichtigste in Kürze

    • Das LCD ist ein Verschleißteil, kein Defekt. Es sitzt dauerhaft im UV-Licht und altert dadurch, auch wenn du alles richtig machst.
    • Zur Lebensdauer gibt es genau eine belegte Herstellerzahl: Anycubic beziffert die Lebenserwartung eines Mono-LCD über den offiziellen Firmenaccount auf X mit „20.000+ Stunden“ und stellt dem den DLP-Projektor des Photon D2 mit dem Zehnfachen gegenüber.
    • Von Elegoo ist in den geprüften Quellen keine Stundenangabe zu finden. Eine allgemeingültige Branchenzahl gibt es damit nicht.
    • Phrozen weist auf der Produktseite zur ACF-Folie darauf hin, dass dauerhaft sehr hohe Druckgeschwindigkeit LCD und Trennfolie schneller verschleißen lässt.
    • Der häufigste Grund für einen vorzeitigen Tausch ist nicht das Alter, sondern ausgelaufenes Resin zwischen Wanne und Display.
    • Beim Tausch gelten dieselben Schutzmaßnahmen wie beim Druck: Handschuhe, Schutzbrille, gelüfteter Arbeitsplatz, Sicherheitsdatenblatt des Resins.

    Brauchst du überhaupt ein neues LCD?

    Häufig liegt es an etwas anderem. Bevor du ein Ersatzdisplay bestellst, grenze diese drei Möglichkeiten ein – sie sind deutlich häufiger und kosten teilweise gar nichts.

    Die Trennfolie. Eine getrübte, verkratzte oder ausgebeulte FEP-, PFA- oder ACF-Folie streut das Licht und lässt Bereiche unvollständig aushärten. Sie wird ohnehin öfter gewechselt als das Display – wie du ihren Zustand beurteilst, steht im Artikel zu den Trennfolien.

    Das Resin und der Prozess. Zu kaltes Harz, ein nicht aufgerührter Bodensatz, eine falsche Belichtungszeit für genau diese Flasche: Das erzeugt ähnliche Symptome, die aber über den ganzen Bauraum verteilt auftreten. Welche Harztypen wie reagieren, ordnet der Artikel zu den Resin-Arten ein; Nachhärten und Waschen behandelt der Artikel zu Waschen und Aushärten.

    Ausgehärtete Reste am Wannenboden. Eine festgebackene Schicht blockiert das Licht punktuell – der klassische „Loch in jeder Platte“-Fehler, mit einer Reinigung der Wanne erledigt.

    Für das Display spricht ein Muster, das ortsfest ist: Derselbe Bereich fällt über mehrere Drucke hinweg an derselben Stelle des Bauraums aus, unabhängig von der Platzierung des Modells, und bleibt nach Folienwechsel und Wannenreinigung bestehen.

    Was zur Lebensdauer belegt ist – und was nicht

    Die Faktenlage ist dünner, als die Zahlen suggerieren, die in Foren kursieren. Belegbar ist Folgendes.

    Anycubic hat über den offiziellen Unternehmensaccount auf X die Lebenserwartung eines Mono-LCD mit „20.000+ Stunden“ angegeben – im direkten Vergleich zum DLP-Projektor des Photon D2, dem dort die zehnfache Lebensdauer zugeschrieben wird. Das ist die einzige konkrete Stundenzahl eines Herstellers, die sich in dieser Recherche verifizieren ließ.

    Elegoo nennt in den geprüften Quellen keine Spezifikation zur LCD-Lebensdauer. Das heißt nicht, dass Elegoo-Displays kürzer oder länger halten – es heißt, dass es dazu keine Herstellerangabe gibt. Diese Lücke gehört ausgesprochen, statt die Anycubic-Zahl stillschweigend auf alle Geräte zu übertragen.

    Phrozen nennt auf der Produktseite zur ACF-Trennfolie keine quantifizierte Standzeit, aber einen Einflussfaktor: Extrem hohe Druckgeschwindigkeit über längere Zeit lasse LCD und Folie schneller verschleißen.

    Was daraus folgt: Eine Stundenzahl ist eine Größenordnung, keine Garantie und kein Wartungsintervall. Zwei Geräte mit gleichem Display halten unterschiedlich lange, weil Belichtungszeiten, Schichtzahl pro Druck und vor allem Resin-Kontakt sich unterscheiden. Rechne dein Nutzungsprofil nicht in eine Restlaufzeit um, sondern prüfe regelmäßig den Zustand.

    Mono-LCD 6,08 Zoll mit 1620 x 2560 Pixeln für Resin-Drucker
    Mono-LCD 6,08 Zoll mit 1620 x 2560 Pixeln für Resin-Drucker

    76,11 € (Stand: 19.08.2026)

    Ersatzdisplays sind streng modellgebunden. Prüfe vor dem Kauf die exakte Modell- und Revisionsbezeichnung deines Druckers in der Herstellerdokumentation und vergleiche sie mit der Angabe des Anbieters – Diagonale, Auflösung und Ausführung des Flachbandanschlusses müssen übereinstimmen. Ein Display, das „für die Serie“ angeboten wird, ohne dein Modell zu nennen, ist ein Risiko.

    Auf Amazon ansehen

    Wie ein LCD ausfällt – die drei typischen Muster

    Displays sterben selten schlagartig. Drei Verlaufsformen sind zu unterscheiden, und sie führen zu unterschiedlichen Entscheidungen.

    Alterung durch UV-Belastung. Das Panel steht bei jeder Schicht im UV-Licht. Die Folge ist ein schleichender Rückgang der Lichtdurchlässigkeit, meist zuerst in der Mitte, wo am häufigsten belichtet wird. Symptom: Drucke werden insgesamt weicher, und du drehst die Belichtungszeit Schritt für Schritt hoch. Das ist der Verschleißfall, auf den sich die Stundenangabe bezieht.

    Resin-Eintritt. Der häufigste Grund für einen vorzeitigen Tausch. Läuft Harz an der Wanne vorbei, kriecht es zwischen Displayrand und Rahmen, härtet dort aus und schädigt Panel und Anschluss. Anders als die UV-Alterung ist das ein Ereignis, kein Prozess: undichte Wanne, überfüllter Behälter, tropfende Bauteile über dem offenen Gerät.

    Mechanischer Schaden. Werkzeug, das auf dem Display abgelegt wird, ein heruntergefallenes Bauteil, zu kräftiges Kratzen beim Entfernen ausgehärteter Reste. Erkennbar an einem scharf begrenzten Ausfallbereich oder an Linien über den Bauraum.

    Woran du festmachst, dass wirklich das Display dran ist

    1. Wanne raus, Display sichten. Bei ausgeschaltetem Gerät die Wanne entnehmen und die Displayoberfläche im Streiflicht ansehen: Kratzer, ausgehärtete Resinreste, Verfärbungen an den Rändern.
    2. Displaytest des Geräts nutzen. Die meisten Resindrucker haben im Menü einen Bildschirmtest, der Testmuster anzeigt. Ein Bereich, der dabei dunkel bleibt oder anders leuchtet, ist ein eindeutiger Befund. Wie der Test bei deinem Gerät heißt und aufgerufen wird, steht in der Herstelleranleitung.
    3. Belichtungstest fahren. Ein Testdruck mit über die Plattform verteilten identischen Körpern zeigt, ob ein Bereich systematisch abweicht. Die Parameter nimmst du aus der Empfehlung des Resinherstellers.
    4. Folie und Wanne ausschließen. Erst danach ist der Befund belastbar.

    Worauf es beim Kauf ankommt

    Kriterium Worauf du achtest
    Modellbindung Exakte Modell- und Revisionsbezeichnung, nicht nur die Geräteserie. Innerhalb einer Serie wechseln Panels über die Bauzeit.
    Diagonale und Auflösung Müssen mit der Spezifikation deines Geräts übereinstimmen, sonst passt die Belichtungsmaske nicht.
    Anschluss Ausführung und Länge des Flachbandkabels beziehungsweise des Steckers vergleichen.
    Original oder Nachbau Originalteile sind bei Displays der ruhigere Weg, weil Passform und Ansteuerung feststehen. Nachbauten müssen dein Modell ausdrücklich nennen.
    Lieferumfang Ob Dichtung, Klebeband oder Schutzfolie beiliegen, ist von Anbieter zu Anbieter verschieden. Lies die Beschreibung, statt es anzunehmen.

    So gehst du beim Tausch vor

    1. Gerät ausschalten und vom Netz trennen. Nicht nur Standby – Stecker ziehen.
    2. Wanne entleeren und entnehmen. Restharz zurück in die Flasche oder in ein verschließbares Gefäß, Wanne reinigen. Danach die Bauplattform abnehmen, sie ist im Weg und tropft.
    3. Arbeitsfläche vorbereiten. Saugfähige Unterlage, gute Beleuchtung, Behälter für Schrauben. Das alte Display trägt Resinreste – arbeite so, dass nichts auf Tisch oder Fußboden gelangt.
    4. Altes Display lösen. Befestigung nach Herstelleranleitung öffnen, Flachbandkabel entriegeln, statt daran zu ziehen. Fotografiere den Kabelverlauf vorher.
    5. Auflagefläche säubern. Ausgehärtete Resinreste am Rahmen entfernen, sonst liegt das neue Display nicht plan.
    6. Neues Display einsetzen. Schutzfolien erst abziehen, wenn das Panel sitzt. Nicht auf die Anzeigefläche drücken, Kabel spannungsfrei verlegen.
    7. Ränder abdichten. Sofern der Hersteller es vorsieht, den Displayrand mit dem vorgesehenen Klebeband gegen eindringendes Harz sichern. Das ist der Schritt, der die Lebensdauer des Ersatzteils am stärksten beeinflusst.
    8. Funktion prüfen, dann kalibrieren. Erst Displaytest, dann Nivellierung der Bauplattform nach Herstelleranleitung, dann ein Belichtungstest. Die Belichtungszeit, die du zuletzt für ein müdes Display hochgedreht hattest, musst du auf die Empfehlung des Resinherstellers zurücksetzen.

    Schutz und Entsorgung beim Tausch

    Der Tausch findet an einem Bauteil statt, das mit unausgehärtetem Photopolymer in Kontakt war. Deshalb gelten dieselben Maßnahmen wie beim Druck selbst.

    Als Beispiel für die Einstufung: Das Sicherheitsdatenblatt zu Formlabs Model V3 Resin führt unter anderem H317 (kann allergische Hautreaktionen verursachen), H315 (verursacht Hautreizung), H319 (verursacht schwere Augenreizung), H335 (kann die Atemwege reizen) und H411 (giftig für Wasserorganismen, mit langfristiger Wirkung) auf. Diese Sätze gelten für dieses konkrete Produkt – eine einheitliche CLP-Einstufung „für alle Resine“ gibt es nicht, die Rezepturen unterscheiden sich. Maßgeblich ist immer das Sicherheitsdatenblatt der Flasche, die bei dir steht.

    Formlabs fordert im Sicherheitsdatenblatt chemikalienbeständige, undurchlässige Handschuhe nach anerkannten Normen, ohne ein Material festzulegen. MatterHackers empfiehlt im Sicherheitsleitfaden zum Photopolymerdruck ausdrücklich Nitril statt Latex, dazu eine enganliegende Schutzbrille mit Seitenschutz. Details im Artikel zur Schutzausrüstung beim Resindruck.

    Zur Entsorgung: Das ausgebaute Display, benutzte Tücher und Handschuhe tragen Harzreste. Unausgehärtetes Resin gehört nicht ins Abwasser; Reste lässt du vollständig aushärten. Die BG ETEM verweist für Resin- und Isopropanolreste auf die Gefahrstoffverordnung und das Abfallrecht in Abstimmung mit dem örtlichen Entsorgungsbetrieb – eine pauschale Hausmüllfreigabe gibt es nicht.

    KOYOFEI Displayschutzfolie für Resin-Drucker, 5 Stück
    KOYOFEI Displayschutzfolie für Resin-Drucker, 5 Stück

    15,99 € (Stand: 19.08.2026)

    Schutzfolien für das Belichtungsdisplay sollen Kratzer und Harztropfen vom Panel fernhalten. Prüfe vor dem Kauf zwei Dinge: ob das Maß zu deinem Display passt und ob dein Druckerhersteller eine zusätzliche Folie auf dem Panel überhaupt vorsieht – manche Anleitungen raten davon ab, weil jede weitere Schicht im Strahlengang liegt.

    Auf Amazon ansehen

    Was du dir sparen kannst

    • Ein Ersatzdisplay auf Vorrat. Anders als Trennfolien ist das LCD kein Teil, das man in die Schublade legt: Es ist teuer, modellgebunden und wird nicht besser vom Liegen. Kaufe es, wenn der Befund steht – welche Teile sich dagegen wirklich als Vorrat lohnen, steht im Artikel zum Ersatzteillager.
    • Vorbeugender Tausch nach Stundenzahl. Es gibt keine Herstellerangabe, die einen Wechsel nach x Stunden verlangt. Ein Display, das im Test sauber durchleuchtet und normale Belichtungszeiten braucht, wird nicht besser, wenn du es ersetzt.
    • Displays ohne genannte Modellzuordnung. Ein Angebot, das nur „für Mono-LCD-Drucker“ sagt, spart nichts, wenn es nicht passt.
    • Belichtungszeit als Dauerlösung. Sie ist ein Diagnosewerkzeug, kein Ersatzteil – wer sie immer weiter hochdreht, verliert Detailschärfe.
    • Zusätzliche Kühlung im Eigenbau. Eine Herstellerangabe, die eine nachgerüstete Displaykühlung empfiehlt oder freigibt, gibt es in den geprüften Quellen nicht – und Eingriffe in die Belüftung können die Garantie kosten.

    Häufige Fragen

    Wie lange hält ein Mono-LCD wirklich?

    Die einzige belegte Herstellerangabe stammt von Anycubic und lautet „20.000+ Stunden“ für ein Mono-LCD, veröffentlicht über den offiziellen Firmenaccount auf X. Von Elegoo ließ sich keine Stundenangabe finden. Behandle die Zahl deshalb als Größenordnung eines Herstellers, nicht als Branchenstandard – und rechne mit deutlich kürzerer Lebensdauer, wenn Harz an das Panel gelangt.

    Kann ich weiterdrucken, wenn nur eine kleine Ecke ausfällt?

    Technisch ja, solange du Modelle außerhalb des Bereichs platzierst. Praktisch wird es lästig, weil du bei jedem Slicen daran denken musst und der Bereich sich meist ausweitet. Als Übergangslösung bis zum Eintreffen des Ersatzteils ist es vertretbar.

    Muss ich die Trennfolie beim Displaytausch mitwechseln?

    Nicht zwingend – zwei getrennte Bauteile mit eigenen Standzeiten. Weil die Wanne ohnehin leer und ausgebaut ist, bietet sich der Folienwechsel aber an, sobald die Folie Gebrauchsspuren zeigt.

    Bringt eine Schutzfolie auf dem Display etwas?

    Sie kann Kratzer und Tropfen vom Panel fernhalten, liegt aber im Strahlengang. Ob dein Hersteller das vorsieht, steht in seiner Dokumentation – manche raten davon ab. Belegte Messwerte, um wie viel eine Schutzfolie die Lebensdauer verlängert, gibt es nicht.

    Fazit

    Das LCD ist das Bauteil, das im Resindrucker am unauffälligsten altert und am teuersten ausfällt. Die Faktenlage dazu ist schmal: Anycubic nennt „20.000+ Stunden“ für ein Mono-LCD, Elegoo nennt in den geprüften Quellen gar nichts, und Phrozen weist darauf hin, dass dauerhaft sehr hohe Druckgeschwindigkeit LCD und Trennfolie schneller verschleißen lässt. Mehr belastbare Zahlen gibt es nicht – wer eine Lebensdauer in Stunden für sein konkretes Gerät sucht, wird sie beim Hersteller meist nicht finden.

    Umso wichtiger ist die Reihenfolge: erst Folie und Wanne ausschließen, dann Displaytest und Belichtungstest, dann bestellen – mit exakter Modellbezeichnung. Der wirksamste Beitrag zur Lebensdauer liegt ohnehin nicht im Ersatzteil, sondern in der Dichtigkeit: kein Harz an den Displayrand, keine überfüllte Wanne, nichts Tropfendes über dem offenen Gerät.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Einhausung für den 3D-Drucker: wann sie nötig ist

    Die Frage kommt meist an einem von zwei Punkten: Entweder verzieht sich das erste ABS-Teil an den Ecken, oder es riecht im Arbeitszimmer nach warmem Kunststoff. Beides führt zur Einhausung – nur aus völlig unterschiedlichen Gründen. Eine Kammer, die Wärme hält, und eine Kammer, die Emissionen zurückhält, sind nämlich nicht dasselbe Gerät. Dieser Artikel trennt beides sauber, nennt die belegten Zahlen zur Emissionslage und sagt offen, wo die Datenlage aufhört.

    Das Wichtigste in Kürze

    • Für ABS, ASA und PC verlangt der Bambu-Materialleitfaden erhöhte Kammer- und Drucktemperaturen, um Verzug zu vermeiden. Für PLA steht das dort nicht.
    • Eine Einhausung ohne Filter oder Abluft ist eine Wärmefalle, kein Luftfilter. Sie hält Wärme, nicht Partikel.
    • UL Chemical Insights hat bei FDM-Druckern Partikelemissionen bis zu einer Billion Partikel pro Stunde gemessen; ABS und Nylon emittieren laut UL deutlich mehr ultrafeine Partikel und VOC als PLA.
    • Aktive Filtersysteme – HEPA für Partikel, Aktivkohle für VOC – senken laut UL die maximale Partikelkonzentration um 95 % oder mehr.
    • Eine konkrete Luftwechselrate für Druckräume nennt kein Hersteller und auch der UL-Report nicht – er fordert dazu ausdrücklich weitere Forschung.

    Brauchst du das überhaupt?

    Wenn du PLA und PETG druckst, dein Drucker in einem normal genutzten Raum steht und keine Zugluft über den Bauraum zieht, brauchst du keine Einhausung. Der häufigste Fehlkauf in dieser Kategorie ist die Zeltbox um einen offenen PLA-Drucker, gekauft „für später“.

    Sinnvoll wird sie in diesen Fällen:

    • Du druckst ABS, ASA oder PC. Diese Materialien brauchen laut Bambu-Materialleitfaden erhöhte Kammer- und Drucktemperaturen, sonst schrumpfen die unteren Lagen schneller als die oberen und das Teil zieht sich hoch. Wie sich das im Detail äußert, steht im Artikel zum Warping, das Materialverhalten selbst im Artikel zu ABS und ASA.
    • Dein Drucker steht im Durchzug. Ein offenes Fenster hinter der Maschine reicht, um große Flächen einseitig abkühlen zu lassen. Dagegen hilft schon eine simple Abschirmung.
    • Du willst Emissionen an der Quelle fassen. Dann ist die Einhausung aber nur die halbe Lösung: Sie schafft erst die Voraussetzung dafür, dass ein Filter oder eine Abluftführung überhaupt greifen kann.
    • Der Drucker steht laut. Eine geschlossene Box dämpft hörbar – als angenehmer Nebeneffekt, nicht als Hauptgrund. Die wirksameren Hebel stehen im Artikel zur Lautstärke.

    Und ein Gegenargument, das ehrlich dazugehört: Kammerwärme, die ABS hilft, arbeitet bei PLA gegen die Bauteilkühlung. Wer einen offenen Drucker dauerhaft einpackt und weiter überwiegend PLA druckt, handelt sich Überhänge und Detailschärfe ein, die er vorher hatte. Das ist keine Herstellerzahl, sondern die Folge aus dem, was der Materialleitfaden für die einzelnen Materialien verlangt – PLA gehört dort nicht zu den Materialien mit Kammertemperaturbedarf.

    Was belegt ist – und was nicht

    Zur Emissionslage gibt es Messungen, und sie sind nüchtern zu lesen. UL Chemical Insights, hervorgegangen aus einem Forschungsverbund mit Georgia Tech, hat bei FDM-Druckern Partikelemissionen von bis zu einer Billion Partikel pro Stunde festgestellt. Der Vergleich zwischen Materialien fällt dabei eindeutig aus: ABS und Nylon, beide mit höheren Drucktemperaturen, emittieren laut UL deutlich mehr ultrafeine Partikel und flüchtige organische Verbindungen als PLA.

    Der zweite belegte Wert betrifft die Wirkung von Filtern: Aktive Filtersysteme – HEPA gegen Partikel, Aktivkohle gegen VOC – reduzieren laut UL die maximale Partikelkonzentration um 95 % oder mehr. Das ist der stärkste Hebel in der ganzen Kette und der Grund, warum die Diskussion nicht bei der Box selbst aufhören darf.

    Ein dritter Wert ordnet die Größenordnung ein: In einem von UL untersuchten Makerspace erreichten die PM2,5-Werte 31,1 µg/m³ – nahe am 24-Stunden-Grenzwert der US-Umweltbehörde EPA von 35 µg/m³. Das war ein Raum mit mehreren Geräten im Dauerbetrieb, nicht ein Hobbyzimmer mit einem Drucker. Übertragen lässt sich die Richtung, nicht der Zahlenwert.

    Und jetzt die Lücken, weil sie hier größer sind als die Belege. Für FDM gibt es keine belegte Luftwechselrate. Kein FDM-Hersteller nennt eine ACH-Zahl für den Betrieb einer Einhausung, und auch der UL-Report macht keine konkrete Empfehlung dazu – er hält ausdrücklich fest, dass weitere Forschung nötig ist. Eine Herstellerzahl gibt es nur aus dem Resinbereich: Formlabs empfiehlt für Räume mit seinen SLA-Geräten mindestens drei vollständige Luftwechsel pro Stunde. Auf einen FDM-Druckraum ist das nicht übertragbar, weil es andere Stoffe betrifft.

    Ebenso wenig gibt es aus diesen Quellen Aussagen über konkrete Gesundheitsfolgen für einzelne Nutzer. Die Emissionsmessungen sagen, was in die Luft geht und wie stark Filter das senken. Sie sagen nicht, was bei welcher Dosis passiert – und Zahlen zu Krankheitsrisiken gehören deshalb nicht in einen Artikel über Einhausungen. Was daraus folgt, ist trotzdem klar genug: Emissionen entstehen nachweislich, sie sind materialabhängig, und Filterung wirkt. Wie du den Geruchsanteil davon einordnest, steht im Artikel zu Emissionen und Geruch.

    Schutzhaube und Gehäuse für 3D-Drucker
    Schutzhaube und Gehäuse für 3D-Drucker

    112,99 € (Stand: 19.08.2026)

    Das Einstiegssegment für alle, die Zugluft abschirmen und ABS oder ASA drucken wollen. Prüffrage vor dem Kauf: Sind die Innenmaße größer als der Drucker samt Spulenhalter, Kabelbogen und geöffneter Tür – und ist eine Durchführung für Kabel und Filament vorgesehen? Ein Sichtfenster erspart dir, für jeden Blick die Front zu öffnen.

    Auf Amazon ansehen

    Worauf es beim Kauf ankommt

    Kriterium Worauf du achtest
    Innenmaß Drucker plus Spulenhalter, plus Bewegungsraum der Tür, plus Kabelbogen hinten
    Material Textilzelt: leicht, günstig, wenig formstabil. Platten aus Kunststoff oder Alu-Profil: stabiler, dichter, teurer
    Durchführungen Netzkabel, Datenkabel, externe Spule – ohne Öffnung endet die Box als Kabelklemme
    Anschluss für Abluft vorbereiteter Stutzen oder nachrüstbare Öffnung, wenn du ABS oder ASA druckst
    Zugang Sichtfenster, Reißverschluss oder Klappe – du öffnest sie öfter, als du denkst
    Standfläche tragfähig und eben; eine schwingende Platte unter der Box verschlechtert das Druckbild

    Ein Punkt, den man vorher selten bedenkt: Die Elektronik vieler Drucker sitzt unter dem Bauraum und ist auf Umgebungsluft ausgelegt. Eine Box, die die ganze Maschine einschließlich Netzteil einpackt, heizt Bauteile mit, die dafür nicht vorgesehen sind – Geräte mit werkseitiger Kammer trennen Elektronikraum und Bauraum.

    So gehst du vor

    1. Aufstellort festlegen. Feste, tragfähige Fläche, nicht auf einem schwingenden Regalboden, mit Abstand zu Vorhängen und brennbarer Umgebung.
    2. Box aufbauen und trocken einpassen. Erst ohne Strom prüfen, ob Tür, Spulenweg und Kabelbögen wirklich passen.
    3. Kabel sauber durchführen. Netz- und Datenkabel durch die vorgesehene Öffnung, nichts einklemmen, nichts an heißen Teilen entlangführen.
    4. Elektronik im Blick behalten. Wenn Netzteil oder Mainboard mit in der Box sitzen, gehören sie in den belüfteten Bereich – im Zweifel bleiben sie außerhalb.
    5. Luftweg entscheiden. Filtern oder abführen, siehe nächster Abschnitt. Eine dichte Box ohne beides ist nur ein Wärmespeicher.
    6. Ersten Druck begleiten. Ein ABS-Teil mit großer Grundfläche zeigt schnell, ob die Kammer hält.
    7. Brandschutz mitdenken. Eine Einhausung konzentriert Wärme und verzögert, dass du Rauch bemerkst. Ein Rauchwarnmelder im Raum, kein unbeaufsichtigter Dauerbetrieb ohne Kontrolle, keine brennbare Lagerung in der Box – die vollständige Liste steht im Artikel zum Brandschutz.

    Filtern oder abführen

    Die Box selbst reinigt nichts. Was in ihr entsteht, tritt beim Öffnen der Tür aus oder sickert durch die Undichtigkeiten – nur zeitversetzt. Deshalb gibt es genau zwei sinnvolle Wege, und einer davon ist deutlich stärker belegt als der andere.

    Umluftfilterung. Ein Filtermodul zieht Kammerluft durch HEPA-Medium und Aktivkohle und gibt sie zurück in den Raum. Das ist die Variante, für die UL die Reduktion der maximalen Partikelkonzentration um 95 % oder mehr angibt. Wichtig ist, dass beide Stufen vorhanden sind: HEPA fängt Partikel, Aktivkohle bindet flüchtige organische Verbindungen. Aktivkohle sättigt sich und ist ein Verbrauchsteil – wann sie fällig ist und was Ersatzeinsätze taugen, steht im Artikel zum Aktivkohlefilter.

    Abluft nach außen. Ein Rohrventilator zieht die Kammerluft ab und führt sie ins Freie. Der Vorteil: Was draußen ist, muss nicht gefiltert werden. Die Nachteile sind ebenso konkret – die abgeführte Wärme fehlt der Kammer, was bei ABS gegen das eigentliche Ziel arbeitet, und die Öffnung nach außen ist bauseits zu lösen. In Mietwohnungen ist das oft der Knackpunkt, nicht die Technik.

    Und die offene Frage, die keine Quelle beantwortet: Wie viel Luftaustausch genug ist. Weder ein Druckerhersteller noch der UL-Report nennt dazu eine Zahl. Praktisch heißt das: Du wählst nach Material und Raum, hältst die Filterstufen instand und behandelst jede kursierende ACH-Empfehlung als unbelegt. Für ABS, ASA und Nylon – laut UL die stärkeren Emittenten – ist Filterung oder Abluft die begründete Wahl.

    BUMSOU Rohrventilator 100 mm, leise, mit Doppelkugellagermotor
    BUMSOU Rohrventilator 100 mm, leise, mit Doppelkugellagermotor

    19,99 € (Stand: 19.08.2026)

    Für alle, die die Kammerluft nach draußen führen wollen statt sie umzuwälzen. Prüffrage vor dem Kauf: Passt der Anschlussdurchmesser zu deiner Öffnung und zum Schlauch, den du verwendest? Achte außerdem auf eine Angabe zur Geräuschentwicklung – ein Ventilator neben dem Schreibtisch läuft genauso lange wie der Druck.

    Auf Amazon ansehen

    Was du dir sparen kannst

    Die Einhausung für den reinen PLA-Drucker. Der Materialleitfaden verlangt für PLA keine erhöhte Kammertemperatur. Bleibt der Zugluftschutz – dafür genügt oft ein anderer Standort.

    Die zweite Box um einen geschlossenen Drucker. Hat dein Gerät eine Kammer ab Werk, bringt eine Hülle darum keine bessere Temperaturführung, aber schlechtere Kühlung für die Elektronik.

    Filter ohne Aktivkohle. Eine reine Partikelstufe lässt flüchtige organische Verbindungen durch. UL nennt beide Stufen gemeinsam.

    Messtechnik als erster Schritt. Ein Feinstaubmessgerät liefert im Hobbyraum Zahlen, die sich ohne Referenzbedingungen kaum einordnen lassen. In eine Filterstufe investiert wirkt dasselbe Geld mehr.

    Dichtheit um jeden Preis. Eine abgeklebte Box ohne Luftführung staut Wärme in der Elektronik und verschiebt das Emissionsproblem nur auf den Moment, in dem du die Tür öffnest.

    Häufige Fragen

    Brauche ich für ABS zwingend eine Einhausung?

    Der Bambu-Materialleitfaden nennt für ABS, ASA und PC erhöhte Kammer- und Drucktemperaturen als Voraussetzung, um Verzug zu vermeiden; Beispielwerte für die Kammertemperatur führt Bambu im X1E Chamber Setting Guide. Ohne geschlossene Kammer arbeitest du gegen dieses Erfordernis – kleine Teile können gelingen, große Grundflächen ziehen sich hoch. Dazu kommt die Emissionsseite: ABS emittiert laut UL deutlich mehr ultrafeine Partikel und VOC als PLA, was für eine gefasste und gefilterte Kammer spricht.

    Reicht es, einfach das Fenster zu öffnen?

    Lüften ist besser als nichts, aber es ist keine Alternative zur Filterung an der Quelle, und eine belastbare Zahl dazu gibt es nicht: Weder ein FDM-Hersteller noch der UL-Report nennt eine Luftwechselrate für Druckräume – der Report fordert dazu ausdrücklich weitere Forschung. Belegt ist nur die Wirkung von Filtern: HEPA plus Aktivkohle senkt laut UL die maximale Partikelkonzentration um 95 % oder mehr.

    Macht eine Einhausung den Drucker leiser?

    Sie dämpft hörbar, besonders die hohen Anteile von Lüftern und Schrittmotoren. Belastbare Dezibel-Angaben für Nachrüstboxen gibt es nicht, und Körperschall über den Tisch bleibt unbeeinflusst. Als alleiniger Kaufgrund ist das dünn.

    Kann ich eine Einhausung selbst bauen?

    Ja, das ist ein verbreiteter Weg. Achte auf drei Dinge: Die Elektronik darf nicht mit aufgeheizt werden, das Material der Box muss die Kammertemperatur aushalten, und die Luftführung – Filter oder Abluft – gehört von Anfang an in die Planung. Der Brandschutz ändert sich durch den Selbstbau nicht: Rauchwarnmelder im Raum, nichts Brennbares in oder auf der Box.

    Fazit

    Eine Einhausung löst zwei verschiedene Probleme, und du solltest wissen, welches davon deines ist. Für ABS, ASA und PC ist sie eine Voraussetzung, weil der Materialleitfaden dieser Materialien erhöhte Kammertemperaturen verlangt. Für die Luft im Raum ist sie nur die Vorstufe: Erst ein Filter mit HEPA- und Aktivkohlestufe oder eine Abluftführung macht aus der Box mehr als einen Wärmespeicher – und für die Filterwirkung gibt es mit den 95 % aus den UL-Messungen die einzige wirklich belastbare Zahl in diesem Thema.

    Was fehlt, ist ebenso wichtig: Eine belegte Luftwechselrate für FDM-Druckräume existiert nicht, weder von einem FDM-Hersteller noch im UL-Report. Und die Emissionsmessungen sagen nichts über gesundheitliche Folgen im Einzelfall. Nüchtern bleibt: Emissionen entstehen, sie hängen stark vom Material ab, Filterung wirkt messbar. Wer PLA in einem normal gelüfteten Raum druckt, braucht diese Box nicht.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Resindruck: Geruch, Lüftung und Absaugung

    Resindruck riecht. Nicht dezent, sondern deutlich – und der Geruch bleibt im Raum, auch wenn der Drucker längst fertig ist. Dazu kommt die Nachbehandlung mit Isopropanol, die geruchlich oft noch dominanter ist als der Druck selbst. Die naheliegende Reaktion, einfach das Fenster zu kippen, greift zu kurz. Dieser Artikel sortiert, was zu Lüftung und Absaugung tatsächlich belegt ist, wo die Datenlage aufhört, und wie du den Arbeitsplatz einrichtest, ohne dich auf Zahlen zu stützen, die niemand veröffentlicht hat.

    Das Wichtigste in Kürze

    • Zur Raumlüftung gibt es genau eine Herstellerangabe: Formlabs empfiehlt für Räume mit seinen SLA-Geräten mindestens drei vollständige Luftwechsel pro Stunde. Elegoo, Anycubic und Phrozen nennen in den geprüften Quellen keine ACH-Zahl.
    • Die belastbarste Quelle im deutschen Raum ist die BG ETEM: Sie empfiehlt für die Nachbehandlung von 3D-Drucken eine Absaugung nahe der Emissionsquelle statt allgemeiner Raumlüftung.
    • Isopropanol ist der kritischere Teil: Flammpunkt 11,7–12 °C, Zündgrenzen 2,0–13,4 Vol.-%, AGW 200 ppm / 500 mg/m³, H225, H319, H336.
    • Ohne Absaugung setzt die BG ETEM rund um die Quelle Gefahrenzonen von 2,5 m (Zone 1) plus weiteren 2,0 m (Zone 2) an – dort gehören keine Zündquellen hin.
    • Filtration wirkt: UL Chemical Insights misst mit HEPA- und Aktivkohlefiltern eine Reduktion der Partikelspitzen um 95 % oder mehr – gemessen allerdings im FDM-Kontext, nicht am Resindrucker.
    • Geruchsfreiheit ist kein Sicherheitsnachweis, starker Geruch kein Messwert. Beides ersetzt keine Absaugung und keine Schutzausrüstung.

    Brauchst du überhaupt eine eigene Lüftungslösung?

    Die ehrliche Antwort hat zwei Teile. Ein lüftbarer Arbeitsplatz ist beim Resindruck keine Option, sondern Voraussetzung – das ist keine Kaufempfehlung, sondern eine Standortfrage. Ein gekauftes Lüftungs- oder Filtersystem dagegen brauchst du nicht zwingend.

    Ohne zusätzliche Technik kommst du aus, wenn drei Dinge zusammentreffen: Der Drucker steht in einem Raum, den du quer lüften kannst und in dem niemand schläft oder dauerhaft arbeitet. Das Waschen mit Isopropanol findet nicht auf dem Schreibtisch statt, sondern an einem Platz mit Fenster oder im Freien. Und du druckst gelegentlich, nicht im Dauerbetrieb.

    Für Technik spricht dagegen die Wohnung ohne geeigneten Nebenraum, der Drucker im Arbeits- oder Schlafzimmer, der Betrieb über Nacht, Nachbarschaft zu anderen Bewohnern – und der Winter, in dem dauerhaft offene Fenster keine realistische Lösung sind. Wenn du zwischen Fenster und Anlage schwankst: Die BG ETEM stellt in ihrem Beitrag zur Isopropanol-Nachbehandlung klar, dass eine Absaugung nahe der Quelle der Raumlüftung vorzuziehen ist. Ein kleiner, gut platzierter Abzug bringt mehr als ein großes Gerät irgendwo im Raum.

    Was belegt ist – und was nicht

    Beginnen wir mit der Lücke, weil sie die wichtigste Information dieses Artikels ist: Nur ein Hersteller nennt eine konkrete Luftwechselrate. Formlabs empfiehlt für Räume, in denen seine SLA-Geräte stehen, mindestens drei vollständige Luftwechsel pro Stunde – eine Angabe aus dem professionellen Umfeld, die sich auf den Raum bezieht, nicht auf das Gerät. In den geprüften Quellen von Elegoo, Anycubic und Phrozen findet sich dazu nichts, weder als ACH-Wert noch als Kubikmeter pro Stunde. Auch der technische Report von UL Chemical Insights zu 3D-Druck-Makerspaces spricht keine Luftwechselempfehlung aus und fordert stattdessen ausdrücklich weitere Forschung. Wer dir eine andere Zahl nennt, sollte die Quelle dazu liefern können.

    Belegt ist dagegen die Stoffseite der Nachbehandlung. Für Isopropanol 99,9 % weisen die Sicherheitsdatenblätter einen Flammpunkt von 11,7 bis 12 °C aus, dazu Zündgrenzen von 2,0 bis 13,4 Vol.-%. Der Arbeitsplatzgrenzwert nach TRGS 900 liegt bei 200 ppm beziehungsweise 500 mg/m³. Die H-Sätze lauten H225 (leicht entzündbare Flüssigkeit und Dampf), H319 (verursacht schwere Augenreizung) und H336 (kann Schläfrigkeit und Benommenheit verursachen). Der Flammpunkt unter Raumtemperatur ist der Punkt, an dem Lüftung vom Komfort- zum Brandschutzthema wird.

    Die BG ETEM leitet daraus für die Praxis ab: lokale Absaugung nahe der Emissionsquelle, die Dampfkonzentration dauerhaft unter 20 % der unteren Explosionsgrenze, und ohne Absaugung Gefahrenzonen von etwa 2,5 Metern (Zone 1) plus weiteren 2,0 Metern (Zone 2) um die Quelle. In diesen Bereichen haben Zündquellen nichts zu suchen. Mehr zur Handhabung steht im Artikel zu Isopropanol und Reinigung.

    Für das Harz selbst gilt: Eine einheitliche Einstufung „für alle Resine“ gibt es nicht, die Rezepturen unterscheiden sich. Als Beispiel führt das Sicherheitsdatenblatt zu Formlabs Model V3 Resin unter anderem H335 (kann die Atemwege reizen), H317 (kann allergische Hautreaktionen verursachen) und H319 auf. Maßgeblich ist das Datenblatt deiner Flasche – welche Harztypen im Umlauf sind, ordnet der Artikel zu den Resin-Arten ein.

    Zur Wirksamkeit von Filtern gibt es einen belastbaren Wert, aber aus einem anderen Kontext: UL Chemical Insights beziffert die Reduktion der maximalen Partikelkonzentration durch aktive HEPA- und Aktivkohlefiltration auf 95 % oder mehr. Diese Messungen stammen primär aus dem FDM-Bereich. Dass sich das eins zu eins auf Resindämpfe übertragen lässt, ist damit nicht belegt.

    Abluftschlauch 100 mm, 3 m, mit zwei Schlauchschellen
    Abluftschlauch 100 mm, 3 m, mit zwei Schlauchschellen

    11,99 € (Stand: 19.08.2026)

    Für die Abluft nach draußen: Schlauch plus Fensterdurchführung sind das Segment, das aus einem gekippten Fenster eine gerichtete Lösung macht. Prüfe vor dem Kauf den Durchmesser deines Lüfteranschlusses und ob die Abdichtung zu deinem Fenstertyp passt – Dreh-Kipp-Fenster, Schiebefenster und Dachfenster brauchen unterschiedliche Lösungen.

    Auf Amazon ansehen

    Woher der Geruch kommt – und was er nicht aussagt

    Am Resindrucker gibt es drei Quellen, die sich überlagern. Erstens die offene Harzwanne während des Drucks. Zweitens das frisch gedruckte, noch nasse Teil, das an der Bauplattform hängt und im Raum abtropft. Drittens – und geruchlich meist am stärksten – die Nachbehandlung: Waschbehälter, Tücher, Handschuhe, das Isopropanol selbst.

    Wichtig ist die Trennung von Geruch und Belastung. Ein Stoff kann geruchlich auffallen, lange bevor arbeitsschutzrelevante Konzentrationen erreicht sind – und ein anderer kann geruchsarm sein, ohne dass daraus etwas folgt. Geruchseindruck ist kein Messwert. Deshalb ist auch die Aussage „riecht kaum“ bei einem Harz kein Argument dafür, auf Lüftung oder Schutzausrüstung zu verzichten. Das gilt ausdrücklich auch für wasserwaschbares Resin: Dass es ohne Isopropanol auskommt, nimmt den IPA-Teil aus der Rechnung, macht das Harz selbst aber nicht unbedenklich.

    Worauf es beim Kauf ankommt

    Kriterium Worauf du achtest
    Abluft oder Umluft Abluft nach außen entfernt Dämpfe aus dem Raum. Umluft mit Aktivkohle bindet einen Teil und braucht regelmäßigen Filterwechsel – ohne Wechselrhythmus ist es Kosmetik.
    Ort der Erfassung Je näher an Wanne, Waschbehälter und abtropfendem Teil, desto wirksamer. Das entspricht der Empfehlung der BG ETEM zur quellennahen Absaugung.
    Anschlussmaße Schlauchdurchmesser, Gerätestutzen und Fensterdurchführung müssen zusammenpassen. Adapter kosten Querschnitt.
    Zündquellen Wo Isopropanol verdunstet, sind Motor, Schalter und Elektronik ein Thema. Zündquellen gehören aus dem Bereich heraus, den die BG ETEM als Zone beschreibt.
    Filtermaterial Aktivkohle zielt auf flüchtige organische Verbindungen, HEPA auf Partikel. Zwei verschiedene Aufgaben – ein Filter ersetzt den anderen nicht.
    Nachschub Prüfe vor dem Kauf, ob Ersatzfilter separat erhältlich sind. Ein Gerät ohne Nachkaufoption ist ein Verbrauchsartikel.

    So richtest du den Arbeitsplatz ein

    1. Standort wählen. Raum mit Fenster, kein Schlafraum, kein Durchgangszimmer. Drucker und Waschplatz möglichst nebeneinander, damit nasse Teile nicht durch die Wohnung getragen werden.
    2. Abluftweg festlegen. Kurzer Weg vom Gerät nach draußen, Schlauch ohne enge Knicke, Fensterdurchführung abgedichtet. Ein langer, gequetschter Schlauch verschenkt den größten Teil der Wirkung.
    3. Nachbehandlung trennen. Waschen und Aushärten sind der geruchsintensivste Teil – idealerweise mit eigener Erfassung. Wie der Ablauf aussieht, steht im Artikel zu Waschen und Aushärten.
    4. Zündquellen ausräumen. Keine offenen Flammen, kein Heizlüfter, keine Steckdosenleiste direkt neben dem offenen Waschbehälter. Die BG ETEM nennt ohne Absaugung 2,5 m plus 2,0 m als Bereiche, in denen das relevant ist.
    5. Behälter geschlossen halten. Isopropanol nur zum Arbeiten öffnen, Harzflaschen verschlossen, benutzte Tücher in ein verschließbares Gefäß. Das senkt die Quellstärke stärker als jeder Lüfter.
    6. Schutzausrüstung anlegen. Lüftung ersetzt sie nicht. Das Formlabs-Sicherheitsdatenblatt fordert chemikalienbeständige, undurchlässige Handschuhe nach anerkannten Normen; MatterHackers empfiehlt Nitril statt Latex und eine enganliegende Schutzbrille mit Seitenschutz. Mehr dazu im Artikel zur Schutzausrüstung.
    7. Entsorgung regeln. Nichts Unausgehärtetes ins Abwasser. Reste und Spülflüssigkeit vollständig aushärten lassen; die BG ETEM verweist auf Gefahrstoffverordnung und Abfallrecht in Abstimmung mit dem örtlichen Entsorgungsbetrieb – eine pauschale Hausmüllfreigabe gibt es nicht.
    Wessper Aktivkohle-Pellets 3 mm, 1 Liter
    Wessper Aktivkohle-Pellets 3 mm, 1 Liter

    13,99 € (Stand: 19.08.2026)

    Aktivkohle ist bei Umluftlösungen das Verbrauchsmaterial – gesättigte Kohle bindet nichts mehr, unabhängig davon, wie sauber das Gehäuse aussieht. Prüfe vor dem Kauf, ob deine Filterkassette nachfüllbar ist und welche Körnung sie vorsieht. Ein Wechselrhythmus im Kalender ist Teil der Lösung, nicht optional.

    Auf Amazon ansehen

    Was du dir sparen kannst

    • Der Duftbaum und das Raumspray. Sie überlagern Geruch, ohne an der Ursache etwas zu ändern – die schlechteste Investition in diesem Feld.
    • Der Luftreiniger ohne Aktivkohle. Ein reines Partikelgerät adressiert Lösungsmitteldämpfe nicht. Wenn Umluft, dann mit ausgewiesener Aktivkohlestufe und Nachkaufmöglichkeit.
    • Der teure VOC-Sensor. Consumer-Messgeräte liefern Indexwerte ohne Stoffbezug. Sie sagen dir nicht, ob ein Arbeitsplatzgrenzwert eingehalten wird, und ersetzen keine Absaugung.
    • Die Filterbox mit Fantasieangabe. Wenn ein Anbieter eine Luftwechselrate nennt, frage nach der Quelle. Belegt ist bislang nur die Empfehlung von Formlabs für den Raum – keine Angabe für ein Filtergehäuse.
    • Die selbstgebaute Einhausung als Ersatz für die Absaugung. Eine Box hält Dämpfe zurück, solange sie zu ist. Ohne Abluftweg wird sie beim Öffnen zur konzentrierten Quelle. Zur Einhausung beim FDM-Druck siehe den Artikel zu Emissionen und Geruch.
    • Die Atemschutzmaske als Dauerlösung. Atemschutz ist im Arbeitsschutz die letzte Stufe, nicht die erste. Vor ihr stehen Standortwahl, geschlossene Behälter und Absaugung.

    Häufige Fragen

    Wie oft muss ich lüften?

    Belegt ist dazu nur die Empfehlung von Formlabs, für Räume mit SLA-Geräten mindestens drei vollständige Luftwechsel pro Stunde vorzusehen; der UL-Report zu Makerspaces spricht ausdrücklich keine Empfehlung aus. Was belegt ist: Die BG ETEM hält die quellennahe Absaugung für wirksamer als allgemeine Raumlüftung. Praktisch heißt das, während Druck und Nachbehandlung durchgehend zu erfassen statt gelegentlich zu stoßlüften.

    Reicht ein Aktivkohlefilter im Drucker?

    Er nimmt einen Teil der Geruchsstoffe auf, solange die Kohle nicht gesättigt ist. Eine belegte Wirksamkeitsangabe für Resindrucker gibt es nicht; der Messwert von 95 % oder mehr stammt von UL Chemical Insights aus dem FDM-Kontext. Als Ergänzung sinnvoll, als alleinige Maßnahme für die Nachbehandlung mit Isopropanol nicht. Wie solche Filter aufgebaut sind, steht im Artikel zum Aktivkohlefilter.

    Ist wasserwaschbares Resin geruchlich unproblematisch?

    Es entfällt der Isopropanol-Anteil, und damit ein erheblicher Teil des Geruchs und die Brandschutzfrage. Das Harz selbst bleibt ein Photopolymer mit eigener Einstufung im Sicherheitsdatenblatt. Und für die Entsorgung gibt es keine belegte Angabe, dass ausgehärtete Reste anders behandelt werden dürften als bei IPA-gewaschenem Resin – ins Abwasser gehört das Waschwasser nicht.

    Kann ich den Resindrucker in den Keller stellen?

    Nur wenn du ihn dort lüften kannst. Ein fensterloser Raum verlagert das Problem, statt es zu lösen: Die Dämpfe bleiben, du bemerkst sie nur seltener. Dazu kommt der Brandschutzaspekt von Isopropanol mit einem Flammpunkt unterhalb der Raumtemperatur – in einem Kellerraum mit Heizung oder Elektroinstallation ist das ein eigenes Thema.

    Fazit

    Beim Thema Lüftung ist die Datenlage dünner, als der Ton vieler Angebote vermuten lässt: Zur Raumlüftung gibt es genau eine Herstellerangabe, nämlich die drei Luftwechsel pro Stunde von Formlabs – aus dem professionellen Umfeld und auf den Raum bezogen, nicht auf das Gerät. Elegoo, Anycubic und Phrozen nennen dazu nichts. Belegt sind stattdessen die Stoffdaten – Flammpunkt 11,7 bis 12 °C und Zündgrenzen 2,0 bis 13,4 Vol.-% bei Isopropanol, AGW 200 ppm – und die Empfehlung der BG ETEM, quellennah abzusaugen statt den Raum zu belüften.

    Für die Praxis heißt das: Standort vor Technik, kurzer Abluftweg vor großem Gerät, geschlossene Behälter vor jedem Filter. Der Geruch ist dabei ein schlechter Ratgeber – er sagt weder, dass es gefährlich ist, noch dass es das nicht ist. Was er verlässlich anzeigt, ist eine offene Quelle, die sich schließen lässt.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Werkzeug für den 3D-Drucker: das sinnvolle Set

    Irgendwann steht man mit einem heißen Hotend in der einen und einem viel zu großen Schraubendreher in der anderen Hand da. Werkzeug ist beim 3D-Druck keine Nebensache: Fast jede Wartung, jeder Düsenwechsel und jedes fertige Teil geht durch die Hand, und schlechtes Werkzeug macht aus einer Fünf-Minuten-Arbeit einen abgerundeten Schraubenkopf. Gleichzeitig verkaufen Zubehörsets gern dreißig Teile, von denen du fünf benutzt. Dieser Artikel sortiert, was wirklich gebraucht wird, was ohnehin im Karton liegt und was in der Schublade Staub ansetzt.

    Das Wichtigste in Kürze

    • Ein großer Teil der Grundausstattung liegt bei modernen Geräten schon bei – die Bambu-Wiki-Liste für den P1S-Combo-Karton nennt unter anderem Inbusschlüssel in H1.5 und H2.0, Schaber, Entstopfungswerkzeug für die 0,4-mm-Düse, Wischpad, Hotend-Klemme, PTFE-Röhrchen, Wärmeleitpaste und Schmierfett.
    • Der erste sinnvolle Zukauf ist deshalb selten ein „3D-Drucker-Werkzeugset“, sondern besseres Werkzeug für die zwei, drei Handgriffe, die du oft machst.
    • Für Gewindeeinsätze brauchst du laut CNC Kitchen einen separaten Lötkolben mit Einschmelzspitze – der liegt keinem Drucker bei.
    • Eine verbindliche Herstellerliste „dieses Werkzeug brauchst du“ gibt es nicht. Belegt ist nur, was im Karton liegt.
    • Der teuerste Fehler ist weiches Werkzeug an weichen Schrauben: Ein rundgedrehter Innensechskant kostet mehr Zeit als jedes Werkzeug.

    Brauchst du das überhaupt?

    Für die ersten Wochen: wahrscheinlich nicht. Wenn dein Gerät mit Beipack kam, deckt der die typischen Handgriffe ab – Druckplatte abziehen, Düse freistechen, eine Schraube nachziehen. Wer sofort ein großes Set kauft, kauft Dinge doppelt.

    Der Bedarf entsteht an drei Stellen. Erstens beim Werkzeug, das du täglich anfasst: Der beiliegende Spachtel oder Schaber ist bei vielen Geräten das schwächste Teil, und die Klinge, mit der du das Teil vom Blech hebelst, entscheidet über Kratzer in der Beschichtung. Zweitens bei Arbeiten, die im Beipack nicht vorgesehen sind – Gewindeeinsätze einschmelzen, Kleinteile entgraten, Bauteile ausmessen. Drittens bei Schrauben: Beiliegende Winkelschlüssel sind für die Montage gedacht, nicht für regelmäßiges Lösen und Anziehen. Wer damit zwanzigmal an dieselbe Schraube geht, rundet sie irgendwann ab.

    Klare Antwort für den Fall Nein: Wenn du ausschließlich druckst, Teile vom Blech nimmst und alle paar Monate eine Düse tauschst, reicht der Beipack plus ein ordentlicher Seitenschneider. Alles Weitere kaufst du dann, wenn dir ein konkreter Handgriff fehlt – nicht vorher.

    Was belegt ist – und was nicht

    Es gibt genau eine Sorte belastbarer Aussage zu diesem Thema, und das ist die dokumentierte Beipackliste eines Herstellers. Bambu listet im Wiki für den P1S-Combo-Karton unter anderem: Inbusschlüssel H1.5 und H2.0, Schaber, ein Entstopfungswerkzeug für die 0,4-mm-Düse, eine Klinge für den Filament-Cutter, ein Ersatz-Hotend in 0,4 mm, ein Wischpad für die Düse, eine Hotend-Klemme, PTFE-Röhrchen, Wärmeleitpaste, Schmierfett für die Spindeln, Ersatzschrauben, doppelseitiges Klebeband, Netzkabel, Spulenhalter, eine wiederverwendbare Spule und die PEI-Druckplatte.

    Diese Liste ist aus zwei Gründen nützlich. Sie zeigt erstens, wie weit die Grundausstattung heute mitgeliefert wird – Wärmeleitpaste und Schmierfett hätte man vor ein paar Jahren einzeln gekauft. Und sie zeigt zweitens, welche Handgriffe der Hersteller selbst für nötig hält: Düse freistechen, Hotend klemmen, Spindeln schmieren, Platte abziehen. Wann und womit geschmiert wird, steht im Artikel zum Schmieren.

    Die zweite belegte Aussage kommt von CNC Kitchen und betrifft eine der häufigsten Nachrüstarbeiten: Für Gewindeeinsätze wird ein separater Lötkolben mit Einschmelzspitze benötigt, denn der liegt standardmäßig nicht bei. Das ist die eine Anschaffung, die tatsächlich ein neues Werkzeug erfordert und nicht nur ein besseres. Wie das Einschmelzen abläuft, steht im Artikel zu Gewindeeinsätzen.

    Und die Lücke: Eine Herstellerangabe, welches Werkzeug ein 3D-Drucker über den Beipack hinaus braucht, existiert nicht. Es gibt keine Norm, keine Empfehlungsliste, kein Datenblatt. Für andere Geräte als das genannte Bambu-Modell liegt uns nicht einmal eine vergleichbar dokumentierte Beipackliste vor. Alles, was in Kaufratgebern als „Muss“ auftaucht, ist damit Erfahrungswissen – und das gehört so gekennzeichnet, statt als Herstellerempfehlung ausgegeben zu werden.

    Die ehrliche Grundausstattung

    Sechs Positionen decken bei den allermeisten Anwendern alles ab, was regelmäßig anfällt:

    1. Innensechskant in guter Qualität. Passgenaue Schlüssel oder Bits, gehärtet, mit sauberen Kanten. Die häufigste Schraubengröße an Druckern liegt im kleinen metrischen Bereich – genau dort sitzt auch das Risiko, den Kopf zu ruinieren.
    2. Steckschlüssel für die Düse. Ein Maulschlüssel greift an zwei Flächen, eine Nuss an sechs. Bei heißem Messing ist das der Unterschied zwischen Wechsel und Ärger. Welche Bauformen es gibt, ordnet der Artikel zu Düsen ein.
    3. Seitenschneider mit feiner Schneide. Für Filamentenden, Stützreste und Elefantenfuß-Grate am Rand. Ein grober Elektrikerschneider quetscht, statt zu schneiden.
    4. Spitzzange und Pinzette. Zum Ziehen von Stützstrukturen, für Kleinteile und für alles, was zu heiß für die Finger ist.
    5. Messschieber. Ohne Messmittel bleibt jede Passung Raten. Das ist das Werkzeug, das aus Drucken Bauteile macht.
    6. Entgratwerkzeug. Für saubere Kanten und Bohrungen – wie das im Detail abläuft, steht im Artikel zum Entgraten.

    Was in dieser Liste bewusst fehlt: alles, was der Beipack schon abdeckt, und alles, was nur für eine bestimmte Aufgabe gebraucht wird. Ein Lötkolben mit Einschmelzspitze kommt dazu, sobald du Gewindeeinsätze setzt – vorher nicht.

    6 Innensechskant-Schraubendreher mit T-Griff und Kugelkopf, 2,5 bis 8 mm, metrisch
    6 Innensechskant-Schraubendreher mit T-Griff und Kugelkopf, 2,5 bis 8 mm, metrisch

    13,49 € (Stand: 19.08.2026)

    Das Segment, das die beiliegenden Winkelschlüssel ersetzt. Prüffrage vor dem Kauf: Sind die metrischen Innensechskantgrößen enthalten, die an deinem Gerät tatsächlich vorkommen, und wird eine Härteangabe für die Bits gemacht? Ein magnetischer Halter zahlt sich in jedem Gehäuse aus, in dem eine Schraube verschwinden kann.

    Auf Amazon ansehen

    Worauf es beim Kauf ankommt

    Werkzeug Entscheidendes Merkmal Woran du Billigware erkennst
    Innensechskant Passgenauigkeit, gehärteter Stahl, Größenangabe metrisch Spiel im Schraubenkopf, keine Werkstoffangabe
    Düsenschlüssel Nuss statt Maul, Schlüsselweite zum Düsentyp weiches Blech, das sich beim ersten Anziehen weitet
    Seitenschneider feine, plan schließende Schneide Lichtspalt zwischen den Schneiden, Scharnierspiel
    Messschieber Ablesung in 0,01 mm, saubere Messschenkel, Nullstellung hält wackelnder Schieber, springende Anzeige
    Entgrater drehbare Klinge, sicherer Griff Klinge sitzt fest oder wackelt seitlich
    Lötkolben für Einsätze Temperaturregelung, passende Einschmelzspitze feste Temperatur ohne Angabe, keine Wechselspitzen

    Ein Wort zu Komplettsets: Sie sind nicht grundsätzlich schlecht, aber sie werden über die Stückzahl verkauft. Nützlich sind sie, wenn du bei null anfängst und nichts hast. Ergänzt du gezielt, ist Einzelkauf fast immer die bessere Entscheidung – du bezahlst dann Qualität statt Stückzahl.

    So gehst du vor

    1. Beipack sichten und behalten. Erst inventarisieren, dann kaufen. Die Klemme fürs Hotend und die Reinigungsnadel liegen bei vielen Geräten bereits im Karton.
    2. Zwei Handgriffe identifizieren. Was machst du wöchentlich? Meist ist es Teile abnehmen und Düse reinigen. Genau dort lohnt besseres Werkzeug zuerst.
    3. Schraubengrößen ablesen. Bevor du Innensechskant kaufst, prüfst du am Gerät, welche Größen überhaupt vorkommen.
    4. Einen festen Platz einrichten. Werkzeug, das man sucht, benutzt man nicht. Eine flache Schublade oder ein Wandhalter neben dem Drucker reicht.
    5. Sicher arbeiten. Am Hotend wird stromlos oder kontrolliert im beheizten Zustand gearbeitet – nie mit nassen Händen, nie über offenem Kabelweg. Klingen schneiden vom Körper weg, Wechselklingen werden verriegelt gelagert. Ein Lötkolben braucht eine standfeste Ablage und eine Fläche, die Hitze verträgt.
    6. Verschleißteile getrennt lagern. Werkzeug und Ersatzteile in derselben Kiste führt dazu, dass beides schlecht auffindbar ist. Eine Düse gehört zum Vorrat, nicht ins Werkzeugfach.
    7. In den Wartungsrhythmus einbauen. Werkzeug ist nur der halbe Teil – wann welcher Handgriff fällig ist, steht im Wartungsplan.
    Goobay Zangenset Feinmechanik mit Seitenschneider und Spitzzange
    Goobay Zangenset Feinmechanik mit Seitenschneider und Spitzzange

    14,99 € (Stand: 19.08.2026)

    Die zweite Hälfte der Grundausstattung: alles, was greift, hält und trennt. Prüffrage vor dem Kauf: Schließen die Schneiden im Gegenlicht ohne Spalt, und ist die Zangenspitze fein genug für Stützstrukturen in engen Taschen? Für Arbeiten am warmen Bauteil ist eine Pinzette mit isoliertem Griff angenehmer.

    Auf Amazon ansehen

    Was du dir sparen kannst

    Das 40-teilige Universalset. Der überwiegende Teil davon sind Feilen, Bürsten und Klingenformen, die du nie anfasst. Die drei Teile, die du brauchst, sind darin selten die besten.

    Ein zweiter Satz Beipackwerkzeug. Inbusschlüssel und Schaber liegen bei – erst wenn dich am beiliegenden Werkzeug etwas konkret stört, lohnt Ersatz.

    Das Spezialwerkzeug für einen einzigen Handgriff. Düsenwechsel-Halterungen, Sonderzangen für ein Modell: Wenn du den Handgriff zweimal im Jahr machst, tut es die Kombination aus Nuss und Zange.

    Kratzende Metallspachtel für beschichtete Bleche. Eine flexible Federstahlplatte biegst du – abhebeln beschädigt die Beschichtung. Warum das die Lebensdauer kostet, steht im Artikel zum Federstahlblech.

    Der Lötkolben auf Vorrat. Ohne konkretes Projekt mit Gewindeeinsätzen bleibt er in der Schublade. Er ist eine Anschaffung mit Anlass, keine Grundausstattung.

    Häufige Fragen

    Lohnt sich ein fertiges 3D-Drucker-Werkzeugset?

    Als Erstausstattung für jemanden, der gar kein Werkzeug hat, ja. Wer schon eine Grundausstattung besitzt, fährt mit gezieltem Einzelkauf besser: Zwei gute Teile schlagen zwanzig mittelmäßige. Achte bei Sets darauf, dass die tatsächlich benötigten Innensechskantgrößen enthalten sind – die Stückzahl auf der Verpackung sagt darüber nichts aus.

    Welches Werkzeug liegt beim Drucker schon bei?

    Das hängt vom Gerät ab, und dokumentiert ist es selten. Für den P1S-Combo-Karton nennt Bambu im Wiki unter anderem Inbusschlüssel H1.5 und H2.0, Schaber, Entstopfungswerkzeug für die 0,4-mm-Düse, Wischpad, Hotend-Klemme, PTFE-Röhrchen, Wärmeleitpaste, Schmierfett und Ersatzschrauben. Für andere Modelle prüfst du die Packliste in der Anleitung, bevor du kaufst.

    Brauche ich einen Messschieber?

    Sobald du Teile konstruierst, die zu etwas passen sollen: ja. Passungen, Wandstärken und Bohrungen lassen sich sonst nur schätzen. Für reines Drucken fertiger Modelle ist er verzichtbar – dann steht er meistens trotzdem nach ein paar Monaten auf der Einkaufsliste.

    Was brauche ich für Gewindeeinsätze zusätzlich?

    Einen separaten Lötkolben mit Einschmelzspitze – laut CNC Kitchen wird der benötigt, weil er nicht standardmäßig beiliegt. Sinnvoll ist eine Temperaturregelung, weil die Einpresstemperatur sich am Material des Bauteils orientiert. Die Details dazu stehen im Artikel zu Gewindeeinsätzen.

    Fazit

    Die gute Nachricht zuerst: Der Werkzeugbedarf beim 3D-Druck ist kleiner, als der Zubehörhandel nahelegt. Ein moderner Drucker bringt einen erheblichen Teil mit – die dokumentierte Bambu-Beipackliste für den P1S-Combo reicht von Inbusschlüsseln über die Reinigungsnadel bis zu Wärmeleitpaste und Schmierfett. Was danach fehlt, sind meist nicht mehr Teile, sondern bessere: ein passgenauer Innensechskant, ein Düsenschlüssel als Nuss, ein feiner Seitenschneider, ein Messschieber.

    Ehrlich bleibt dabei: Es gibt keine Herstellerliste, die dir sagt, welches Werkzeug du brauchst. Belegt ist nur, was im Karton liegt, und dass Gewindeeinsätze einen eigenen Lötkolben mit Einschmelzspitze verlangen. Alles andere kaufst du am besten dann, wenn dir ein Handgriff konkret fehlt – das ist die Reihenfolge, bei der am wenigsten in der Schublade liegen bleibt.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Erstausstattung 3D-Druck: was Einsteiger brauchen

    Der Drucker ist bestellt, und jetzt steht die Frage im Raum, was noch dazu muss. Die Antwort fällt in Foren und Videos regelmäßig zu groß aus: Werkzeugkoffer, Trockner, Ersatzdüsen in fünf Größen, drei Druckplatten. Tatsächlich ist die sinnvolle Erstausstattung kurz – vieles liegt dem Gerät bei, anderes kaufst du erst, wenn du weißt, wofür. Dieser Artikel sortiert, was am ersten Tag wirklich fehlt, was in den ersten Wochen dazukommt und was du getrost weglässt.

    Das Wichtigste in Kürze

    • Moderne Drucker kommen mit erstaunlich viel Zubehör. Bambu listet für den P1S-Combo-Karton unter anderem Inbusschlüssel, Schaber, Entstopfungswerkzeug, Filament-Cutter-Klinge, ein Ersatz-Hotend, Wischpad, PTFE-Röhrchen, Wärmeleitpaste, Spindelfett, Ersatzschrauben und die PEI-Druckplatte.
    • Was am ersten Tag wirklich fehlt, ist meist: Filament, ein Seitenschneider und etwas Haftvermittler – mehr nicht.
    • Ein Filamenttrockner ist keine Einstiegsanschaffung. Er wird interessant, sobald du Material druckst, das Feuchtigkeit zieht, oder Rollen länger offen lagerst.
    • Eine gehärtete Düse brauchst du erst mit abrasivem Material. Ohne Carbon, Glow oder Holz im Regal ist sie eine Lösung ohne Problem.
    • Zubehör für die Nachbearbeitung – Schleifpapier, Grundierung, Lack – kaufst du projektbezogen, nicht auf Vorrat.
    • Der laufende Nachschub ist ein eigenes Thema: Was ins Regal gehört, wenn der Drucker läuft, steht im Artikel zum Ersatzteillager.

    Brauchst du überhaupt eine Erstausstattung?

    Weniger, als der Markt nahelegt. Der erste Schritt ist deshalb nicht der Einkauf, sondern ein Blick in den Karton, der ohnehin kommt. Bambu dokumentiert im Wiki den Inhalt der P1S-Combo-Box, und die Liste ist lang: H1.5- und H2.0-Inbusschlüssel, Schaber, Entstopfungswerkzeug für die 0,4-mm-Düse, Filament-Cutter-Klinge, ein komplettes Ersatz-Hotend in 0,4 mm, Wischpad für die Düse, Hotend-Klemme, PTFE-Röhrchen, Wärmeleitpaste, Schmierfett für die Spindeln, Ersatzschrauben, doppelseitiges Klebeband, Spulenhalter, wiederverwendbare Spule und die PEI-Druckplatte.

    Andere Hersteller legen ähnliche Pakete bei, wenn auch in unterschiedlichem Umfang – eine belegte, herstellerübergreifende Übersicht darüber gibt es nicht, also gilt: Packliste in der Anleitung deines Geräts nachlesen, bevor du bestellst. Wer vorher einen 60-teiligen Werkzeugsatz kauft, besitzt anschließend zwei Schaber und drei Inbusschlüssel in derselben Größe.

    Es bleibt trotzdem eine kleine Lücke, weil kein Hersteller Verbrauchsmaterial in Mengen beilegt. Sie besteht aus drei Posten: Filament in ausreichender Menge, ein sauber schneidendes Werkzeug für Filament und Stützstrukturen, und ein Haftvermittler für die Fälle, in denen die Platte allein nicht reicht.

    Was belegt ist – und was nicht

    Für die Erstausstattung sind vor allem drei belegte Punkte relevant, dazu zwei Lücken, die man kennen sollte.

    Trocknung: Bambu veröffentlicht im Wiki eine Trocknungstabelle für den Umluftofen – PLA 50 °C für 8 Stunden, PETG 60 bis 70 °C für 8 Stunden, ABS und ASA 75 bis 85 °C, PA und PA-CF 75 bis 85 °C für 8 bis 12 Stunden. Das sind konkrete Werte für den Fall, dass Material feucht geworden ist. Was es nicht gibt, ist ein herstellerseitig belegter Feuchte-Schwellenwert, ab dem Filament generell Probleme macht. Für die Kaufentscheidung heißt das: Ein Trockner ist eine Reaktion auf ein beobachtetes Verhalten, keine Vorsichtsmaßnahme mit Zahl dahinter.

    Trockenmittel: Bambu gibt für sein Silikagel an, es lasse sich typischerweise 5- bis 15-mal durch Erhitzen auf 80 bis 90 °C reaktivieren; der Farbumschlag von Orange nach Lila zeigt die Sättigung an. Calciumchlorid-Trockenmittel aus älteren AMS-Generationen ist laut Bambu dagegen nicht regenerierbar. Wer trocken lagern will, kauft also besser regenerierbares Material.

    Werkzeug für Gewindeeinsätze: CNC Kitchen weist darauf hin, dass für das Einschmelzen von Gewindeeinsätzen ein separater Lötkolben mit Einschmelzspitze nötig ist – der liegt keinem Drucker bei. Das ist ein typisches Beispiel für Zubehör, das erst mit einem konkreten Projekt sinnvoll wird.

    Nachbearbeitung: Formlabs empfiehlt in seinem Herstellerguide zum Grundieren und Lackieren einen stufenweisen Schliff – grob mit 220er und 320er Körnung, danach 400er und 600er, Politur ab feiner als 600 – und einen Lackaufbau aus zwei bis drei dünnen Schichten aus 15 bis 20 cm Abstand. Zu beachten: Das ist ein Guide eines Herstellers, der primär aus dem Resindruck kommt. Eine vergleichbare Anleitung eines FDM-Filamentherstellers für PLA, PETG oder ABS ließ sich nicht finden.

    SUNLU PLA+ Filament 1,75 mm, 1 kg Spule, schwarz
    SUNLU PLA+ Filament 1,75 mm, 1 kg Spule, schwarz

    12,99 € (Stand: 19.08.2026)

    Der wichtigste Posten der Erstausstattung: genügend Standard-PLA, um die ersten Wochen ohne Nachbestellung durchzuhalten. Prüfe vor dem Kauf den Durchmesser, den dein Gerät verlangt – bei den meisten Geräten 1,75 mm –, achte auf eine ausgewiesene Durchmessertoleranz und nimm zum Start eine Farbe, bei der du Fehler gut siehst. Sehr dunkle Töne verstecken genau die Details, die du am Anfang beurteilen willst.

    Auf Amazon ansehen

    Die Erstausstattung in drei Stufen

    Stufe Was dazugehört Warum
    Tag 1 Filament, sauber schneidendes Werkzeug, Haftvermittler, Isopropanol oder Spülmittel zum Entfetten der Platte Ohne diese Posten läuft der erste Druck entweder gar nicht oder er löst sich.
    Erste Wochen Entgratwerkzeug, Pinzette, Schleifpapier in wenigen Körnungen, eine zweite Filamentrolle Ergibt sich aus den ersten Bauteilen. Was du brauchst, weißt du dann konkret.
    Bei Bedarf Trockenbox oder Trockner, gehärtete Düse, weitere Druckplattenoberflächen, Lötkolben mit Einschmelzspitze, Lack und Grundierung Alles Reaktionen auf ein Material oder ein Projekt – vorher gekauft, liegen sie herum.

    Die zweite Rolle Filament ist dabei der unterschätzte Posten: Nichts bremst mehr als eine leere Spule mitten im ersten Wochenende. Für die Wahl der Sorte lohnt der Blick in den Artikel zur ersten Schicht – die meisten Anfangsprobleme entstehen dort und nicht am Zubehör.

    Worauf es beim Kauf ankommt

    Beim Filament zählen drei Dinge: der richtige Durchmesser für dein Gerät, eine angegebene Durchmessertoleranz und eine Sorte, die dein Drucker ohne Sonderbehandlung verarbeitet. Standard-PLA ist dafür der Startpunkt, weil es weder Einhausung noch gehärtete Düse verlangt.

    Beim Werkzeug zählt die Bauform, nicht die Teilezahl. Ein Seitenschneider mit sauberer Schneide, eine feine Pinzette und ein Entgratwerkzeug decken den Alltag ab. Große Sets enthalten überwiegend Teile, die du nie anfasst – was wirklich zusammengehört, steht im Artikel zum Werkzeugset.

    Bei der Druckplatte gilt: erst die mitgelieferte kennenlernen. Verschiedene Oberflächen verhalten sich unterschiedlich, und die Entscheidung für eine zweite Platte fällt leichter, wenn du weißt, was dir an der ersten fehlt. Die Unterschiede erklärt der Artikel zur PEI-Druckplatte. Ob und wann zusätzlich ein Haftvermittler sinnvoll ist, klärt der Artikel zum Haftmittel – manche Plattenoberflächen vertragen ihn schlechter als andere.

    Bei Düsen reicht die montierte 0,4-mm-Düse für fast alles. Größere und kleinere Durchmesser sind Spezialwerkzeuge für hohen Durchsatz oder feine Details – Anwendungsfälle, die du am Anfang noch nicht hast. Die Übersicht dazu liefert der Artikel zu Düsen.

    So gehst du die ersten Drucke an

    1. Auspacken und Packliste abgleichen. Erst wissen, was da ist, dann bestellen.
    2. Aufbau exakt nach Anleitung. Transportsicherungen entfernen, Riemenspannung und Nivellierung nach Herstellervorgabe prüfen.
    3. Platte entfetten. Fingerabdrücke sind die häufigste Ursache für Haftungsprobleme am ersten Tag. Mit Spülmittel und warmem Wasser oder mit Isopropanol reinigen, danach nur am Rand anfassen.
    4. Testdruck aus dem mitgelieferten Profil. Kein eigenes Modell, keine geänderten Einstellungen – erst den Referenzpunkt herstellen.
    5. Ein Material bis zur Routine drucken. Wer in der ersten Woche PLA, PETG und TPU mischt, weiß bei Problemen nicht, woran es lag.
    6. Standort prüfen. Stabiler Untergrund, kein Zug auf die Platte, freier Zugang zur Rückseite. Rauchmelder im Raum gehört zur Grundausstattung des Standorts, nicht zum Zubehör des Druckers.
    7. Erst danach nachrüsten. Jedes Zubehörteil, das du nach dieser Woche kaufst, kaufst du für ein Problem, das du kennst.
    TEQStone Klebestift für den 3D-Druck, für die Haftung der ersten Schicht
    TEQStone Klebestift für den 3D-Druck, für die Haftung der ersten Schicht

    13,99 € (Stand: 19.08.2026)

    Haftvermittler sind der kleinste Posten mit der größten Wirkung auf den ersten Frust – und sie schützen zusätzlich die Oberfläche der Platte. Prüfe vor dem Kauf, ob dein Druckerhersteller für deine Plattenoberfläche einen Haftvermittler empfiehlt oder davon abrät, und ob sich der Auftrag mit Wasser wieder entfernen lässt.

    Auf Amazon ansehen

    Was du dir sparen kannst

    Dies ist der wichtigste Abschnitt des Artikels. Die folgenden Anschaffungen tauchen in fast jeder Einsteigerliste auf und sind zum Start überflüssig.

    • Der Werkzeugkoffer mit 40 Teilen. Der Drucker bringt Inbusschlüssel, Schaber und Entstopfungswerkzeug mit. Was fehlt, sind ein oder zwei gute Einzelteile, kein Sortiment.
    • Der Filamenttrockner am ersten Tag. Frisch gekaufte, verschweißte Rollen bringen ihr eigenes Trockenmittel mit. Sinnvoll wird ein Trockner, wenn du hygroskopische Materialien druckst oder Rollen offen lagerst – nicht vorher.
    • Die gehärtete Düse ohne abrasives Material. Sie hilft gegen Verschleiß, den du ohne Carbon-, Glow- oder Holzfilament nicht hast.
    • Der zweite Düsensatz in fünf Durchmessern. Ein Wechsel auf 0,6 oder 0,2 mm ist eine bewusste Entscheidung für einen Anwendungsfall. Vorher gekauft, liegen vier Düsen ungenutzt in der Schublade.
    • Upgrade-Teile am fabrikneuen Gerät. Metallteile, straffere Federn, stärkere Lüfter: Wer ein neues Gerät umbaut, bevor er seinen Serienzustand kennt, kann Fehler später nicht mehr zuordnen – und riskiert die Gewährleistung.
    • Die Lackierausrüstung auf Vorrat. Grundierung, Airbrush und Klarlack kaufst du für ein konkretes Modell. Formlabs veranschlagt für den Lackaufbau allein mehrere Schichten und eine Aushärtezeit von mindestens einer Woche vor Belastung – das ist ein eigenes Hobby, keine Startausstattung.
    • Zubehör für die falsche Technologie. Wash-and-Cure-Station, Trennfolien und Nitrilhandschuhe gehören zum Resindruck. An einem Filamentdrucker haben sie keinen Zweck.
    • Der Vorrat in zwölf Farben. Filament altert und zieht Feuchtigkeit. Zwei Rollen und Nachkaufen schlägt zwölf Rollen und Ausprobieren.

    Häufige Fragen

    Was brauche ich wirklich am ersten Tag?

    Filament in ausreichender Menge, ein sauber schneidendes Werkzeug und einen Haftvermittler für den Fall, dass die Platte allein nicht trägt. Alles andere ist entweder im Karton oder kann warten, bis du weißt, wofür du es brauchst.

    Lohnt sich ein Komplettset für Einsteiger?

    Selten. Solche Sets überschneiden sich stark mit dem beiliegenden Zubehör und enthalten häufig Teile in Qualitäten, die du später ersetzt. Zwei gute Einzelwerkzeuge sind auf Dauer die bessere Wahl als ein Sortiment aus Teilen, die du nie in die Hand nimmst.

    Brauche ich eine zweite Druckplatte?

    Nicht zum Start. Eine zweite Platte ist praktisch, wenn du nacheinander drucken willst, ohne auf das Abkühlen zu warten, oder wenn du eine andere Oberflächenstruktur brauchst. Beides sind Erkenntnisse aus der Praxis, keine Startbedingungen.

    Wann kaufe ich Ersatzteile?

    Erst, wenn du weißt, was dein Gerät verbraucht. Düsen, PTFE-Röhrchen und Trockenmittel sind typische Vorratsposten – aber sinnvoll bestückt wird das Regal nach ein paar Monaten Betrieb, nicht am ersten Tag. Welche Teile sich lohnen und welche du bei Bedarf bestellst, steht im Artikel zum Ersatzteillager.

    Fazit

    Die gute Nachricht für alle, die gerade bestellt haben: Die sinnvolle Erstausstattung ist kurz. Filament, ein ordentliches Schneidwerkzeug, etwas Haftvermittler – und ein Blick in die Packliste des Geräts, weil moderne Drucker Werkzeug, Ersatz-Hotend und Schmiermittel mitbringen. Bambus Aufstellung für den P1S-Combo-Karton ist dafür ein gutes Beispiel.

    Alles Weitere folgt aus dem, was du tatsächlich druckst. Ein Trockner, eine gehärtete Düse, eine zweite Plattenoberfläche oder ein Lötkolben für Gewindeeinsätze sind sinnvolle Anschaffungen – zu dem Zeitpunkt, an dem ein Material oder ein Projekt sie verlangt. Wer in dieser Reihenfolge kauft, hat nach einem halben Jahr eine Ausstattung, die zu ihm passt, statt eines Regals mit ungeöffneten Verpackungen.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Entgraten und Nachbearbeiten von 3D-Druckteilen

    Der Druck ist durch, das Teil liegt auf dem Tisch – und trotzdem ist es noch nicht fertig. Am Rand sitzt ein Grat von der ersten Schicht, in den Bohrungen hängen Fäden, an der Unterseite kleben Stützreste, und die Kante schneidet beim Anfassen unangenehm. Entgraten und Nachbearbeiten ist die unspektakulärste Stufe im ganzen Prozess und gleichzeitig die, die den größten Unterschied zwischen „selbst gedruckt“ und „gutes Bauteil“ macht. Dieser Artikel zeigt die Reihenfolge, das nötige Werkzeug und die Stellen, an denen es keine Herstellerangabe gibt.

    Das Wichtigste in Kürze

    • Die Reihenfolge entscheidet: erst grob mechanisch abnehmen (Stützen, Brim), dann schneiden (Grat, Nasen), dann erst schleifen. Wer zuerst schleift, arbeitet gegen sich selbst.
    • Zum Schleifen gibt es eine belegte Stufenfolge – allerdings von einem Resin-Hersteller: Formlabs empfiehlt 220er/320er zum Entfernen von Stützstrukturspuren, danach 400er/600er für den Feinschliff und Politur ab Körnung über 600 vor dem Grundieren.
    • Ein Datenblatt eines FDM-Filamentherstellers mit eigenen Schleif- oder Nachbearbeitungsempfehlungen für PLA, PETG oder ABS ist in der geprüften Quellenlage nicht auffindbar. Zahlen dazu sind Erfahrungswerte, keine Herstellerangaben.
    • Der beste Entgratschritt ist der, den du nicht machen musst: Fase im Modell, korrekte erste Schicht, sparsam gesetzte Stützen.
    • Sicherheitsteil: Klingen schneiden vom Körper weg, Schleifen erzeugt Feinstaub – Nassschliff bindet ihn, trockenes Schleifen verteilt ihn im Raum.

    Brauchst du das überhaupt?

    Nicht jedes Teil braucht Nacharbeit. Ein Organizer für die Schublade, ein Halter hinter dem Schrank, ein Prototyp zum Prüfen der Maße: Da reicht es, die Stützen abzuziehen und den Grat mit dem Daumennagel zu prüfen. Wer jedes Teil durchschleift, verbringt mehr Zeit mit Nacharbeit als mit Konstruktion.

    Nötig wird Nachbearbeitung in vier Fällen:

    • Das Teil wird angefasst. Griffe, Werkzeughalter, Gehäuse – hier stören Grate sofort, und eine gebrochene Kante fühlt sich auf Anhieb wertiger an.
    • Etwas muss passen. Ein Grat an der Unterkante kann eine Passung um Zehntel verändern, eine Bohrung mit Nase nimmt den Bolzen nicht auf.
    • Es wird lackiert. Farbe verzeiht keine Riefen, sie betont sie. Der ganze Aufbau danach steht im Artikel zu Schleifen, Grundieren und Lackieren.
    • Es soll dicht oder glatt sein. Dann folgt auf das Entgraten ein Füll- und Glättschritt, siehe Artikel zum Oberflächen glätten.

    Und die ehrliche Gegenrichtung: Der größte Teil des Entgratbedarfs ist vermeidbar. Ein Elefantenfuß an der ersten Schicht ist ein Einstellungsthema, kein Nachbearbeitungsthema – die Ursachen stehen im Artikel zum Elefantenfuß. Stützstrukturen an Stellen, die man auch drehen könnte, erzeugen Arbeit, die im Slicer verschwindet, siehe Artikel zum Stützmaterial. Und eine 0,5-mm-Fase im CAD-Modell ersetzt jeden Handentgrater an dieser Kante.

    Was belegt ist – und was nicht

    Die Faktenlage in diesem Thema ist dünner, als der Umfang der Ratgeber im Netz vermuten lässt, und das gehört ausgesprochen.

    Belegt ist die Schleifstufenfolge. Formlabs empfiehlt in einem materialübergreifenden Herstellerguide, stufenweise vorzugehen: grobe Körnungen um 220 und 320, um Spuren von Stützstrukturen zu entfernen, danach 400er und 600er für den Feinschliff, und eine Politur mit Körnungen über 600, bevor grundiert wird. Diese Stufung ist der Kern jeder Nachbearbeitung, weil jede Körnung nur die Riefen der vorherigen entfernt – Sprünge über zwei Stufen bedeuten Nacharbeit statt Fortschritt.

    Nicht belegt ist die Übertragung auf FDM-Material. Die genannte Quelle ist ein Hersteller, der primär im Resindruck zu Hause ist. Ein Datenblatt eines Filamentherstellers mit eigenen Schleif- oder Lackierempfehlungen für PLA, PETG oder ABS war in der geprüften Quellenlage nicht zu finden. Praktisch heißt das: Die Stufenfolge ist eine belastbare Systematik, die konkreten Körnungen für dein Material bleiben ein Startpunkt, kein Sollwert.

    Für das Entgraten selbst gibt es überhaupt keine Herstellerzahlen. Keine Norm, kein empfohlener Klingenwinkel, keine Angabe, wie viel Material abgetragen werden darf, ohne die Passung zu verlieren. Das ist Handarbeit mit Sichtprüfung – und wer dir eine Zahl dazu nennt, hat sie geschätzt.

    Die richtige Reihenfolge

    Vier Schritte, immer in dieser Abfolge:

    1. Vom Blech nehmen. Erst wenn die Platte abgekühlt ist, löst sich das Teil meist von selbst. Eine flexible Federstahlplatte wird gebogen, nicht abgehebelt – warum das für die Beschichtung entscheidend ist, steht im Artikel zum Federstahlblech.

    2. Stützen und Brim entfernen. Große Stützblöcke mit der Hand oder Zange abziehen, den Rest mit einer feinen Spitzzange. Am Bauteil bleiben Ansatzpunkte, die im nächsten Schritt fallen.

    3. Entgraten und schneiden. Jetzt kommt die Klinge: Grat an der ersten Schicht, Nasen in Bohrungen, Reste an Überhängen. Ein Handentgrater mit drehbarer Klinge folgt der Kante und erzeugt eine gleichmäßige Fase – ein Messer schneidet dagegen leicht zu tief.

    4. Schleifen, wenn nötig. Erst hier beginnt die Körnungsfolge. Alles, was vorher mit der Klinge weggeht, muss nicht geschliffen werden – Schleifpapier ist das langsamste Werkzeug in dieser Kette.

    VASTOOLS Entgrater mit 10 Klingen, Feilen-Set und Seitenschneider
    VASTOOLS Entgrater mit 10 Klingen, Feilen-Set und Seitenschneider

    11,69 € (Stand: 19.08.2026)

    Das zentrale Werkzeug für saubere Kanten und Bohrungen. Prüffrage vor dem Kauf: Lässt sich die Klinge drehen und wechseln, und liegt der Griff so in der Hand, dass du die Kante gleichmäßig ziehen kannst? Achte darauf, dass Ersatzklingen des Systems einzeln nachkaufbar sind – die Klinge ist hier das Verbrauchsteil.

    Auf Amazon ansehen

    Worauf es beim Kauf ankommt

    Aufgabe Passendes Werkzeug Worauf du achtest
    Kante brechen Handentgrater mit drehbarer Klinge Klinge nachkaufbar, Griff rutschfest
    Bohrung säubern Kegelsenker oder Rundfeile Durchmesserbereich passend zu deinen Bohrungen
    Stützreste abziehen feine Spitzzange, Seitenschneider plan schließende Schneiden, schlanke Spitze
    Enge Konturen Nadelfeilen, verschiedene Querschnitte feiner Hieb – grobe Feilen reißen Thermoplast auf
    Fläche glätten Schleifpapier auf Klotz, nass verwendbar Stufenfolge ohne Sprünge, kein Einzelkorn
    Fäden entfernen Skalpell oder feine Klinge Klingenwechsel ohne Werkzeug, sichere Lagerung

    Ein Hinweis zu rotierenden Werkzeugen: Ein Multifunktionsschleifer geht schnell, erzeugt aber Reibungswärme. Thermoplast schmiert dann, statt abzutragen – das Ergebnis ist eine verschmierte Fläche statt einer sauberen Kante. Wenn überhaupt, dann mit niedriger Drehzahl und kurz. Von Hand hast du bei Kleinteilen mehr Kontrolle und weniger Ausschuss.

    So gehst du vor

    1. Teil abkühlen lassen. Warmer Thermoplast verformt sich unter der Klinge und beim Schleifen erst recht.
    2. Am Licht prüfen. Kante gegen eine helle Fläche halten – Grate sieht man im Streiflicht besser als in der Draufsicht.
    3. Grob abziehen. Stützen und Brim mit Zange und Finger, ohne die Fläche zu markieren.
    4. Kanten brechen. Den Entgrater in einem Zug ziehen, gleichmäßiger Druck, immer vom Körper weg. Lieber zwei leichte Durchgänge als einer mit Kraft.
    5. Bohrungen und Passungen prüfen. Erst nach dem Entgraten messen – der Grat verfälscht jede Messung.
    6. Nur die Flächen schleifen, die es brauchen. Mit der groben Stufe beginnen, jede Stufe vollständig durcharbeiten, bis die Riefen der vorherigen weg sind.
    7. Nass schleifen, wo es geht. Wasser bindet den Staub, das Papier setzt sich weniger zu, und die Fläche wird gleichmäßiger.
    8. Reinigen und trocknen. Schleifschlamm vollständig entfernen, bevor geklebt, grundiert oder verschraubt wird.

    Sicherheit, kurz und konkret: Klingen schneiden vom Körper weg, das Werkstück wird gehalten oder eingespannt, nicht in der Hand balanciert. Wechselklingen gehören verriegelt oder in eine Hülle, nicht offen in die Schublade. Trockenes Schleifen erzeugt Feinstaub, der sich im Raum verteilt – Nassschliff ist deshalb nicht nur das bessere Ergebnis, sondern auch die sauberere Arbeitsweise; wo trocken geschliffen werden muss, gehören Atemschutz und Absaugung dazu. Und beim Werkzeugkauf gilt dasselbe wie am Gerät: passende Bauform statt Stückzahl, siehe Artikel zum Werkzeugset.

    Mini-Nadelfeilen-Set, 10-teilig, Diamantfeilen
    Mini-Nadelfeilen-Set, 10-teilig, Diamantfeilen

    8,99 € (Stand: 19.08.2026)

    Für alles, wo der Entgrater nicht hinkommt: Innenkonturen, Langlöcher, Aussparungen. Prüffrage vor dem Kauf: Sind die Querschnitte angegeben, die du brauchst – rund, flach, dreikant – und ist der Hieb fein genug für Thermoplast? Grobe Feilen reißen die Oberfläche eher auf, als dass sie sie glätten.

    Auf Amazon ansehen

    Was du dir sparen kannst

    Das große Schleifsortiment vor dem ersten Projekt. Solange du nicht lackierst, brauchst du die feinen Körnungen nicht. Zwei mittlere Stufen decken das meiste ab.

    Den Multifunktionsschleifer für Kleinteile. Er ist verlockend schnell und erzeugt bei Thermoplast durch Reibungswärme genau die verschmierten Flächen, die du vermeiden willst.

    Spezialklingen in fünf Formen. Eine drehbare Entgratklinge und eine gerade Klinge decken den Alltag ab. Der Rest sind Formen, die einmal im Jahr passen.

    Ultraschallreiniger für Druckteile. Für Schleifschlamm reichen Wasser, Bürste und ein Tuch. Das Gerät löst hier kein Problem, das du hast.

    Nachbearbeitung als Fehlerkorrektur. Wenn du regelmäßig denselben Grat wegschneidest, ist die Ursache im Slicer oder in der ersten Schicht. Einmal an der richtigen Stelle korrigiert spart mehr Zeit als jedes Werkzeug.

    Häufige Fragen

    Mit welcher Körnung fange ich an?

    Formlabs nennt in seinem Herstellerguide grobe Körnungen um 220 und 320, um Spuren von Stützstrukturen zu entfernen, danach 400er und 600er für den Feinschliff und Politur ab Körnung über 600 vor dem Grundieren. Das ist die belegte Systematik – allerdings von einem primär im Resindruck tätigen Hersteller. Ein Filamenthersteller-Datenblatt mit eigenen Werten für PLA, PETG oder ABS ließ sich nicht finden, weshalb du die Zahlen als Startpunkt behandelst und am Testteil prüfst.

    Muss ich nass schleifen?

    Müssen nicht, aber es hat zwei handfeste Vorteile: Der Staub wird gebunden statt im Raum verteilt, und das Papier setzt sich langsamer zu, was die Fläche gleichmäßiger macht. Voraussetzung ist Papier, das für Nassschliff ausgewiesen ist. Danach das Teil vollständig trocknen lassen, bevor es geklebt oder grundiert wird.

    Wie entferne ich den Grat an der ersten Schicht?

    Mechanisch mit einem Handentgrater in einem Zug entlang der Kante. Die eigentliche Lösung liegt aber davor: Ein umlaufender Grat an der Unterkante ist typisch für einen Elefantenfuß und damit ein Thema der Bettabstand- und Temperatureinstellung. Wer das korrigiert, spart sich den Handgriff bei jedem weiteren Druck.

    Kann ich mit Nachbearbeitung Schichtlinien komplett entfernen?

    Durch Schleifen allein selten – die Linien sitzen tiefer, als es aussieht, besonders an gewölbten Flächen. Der übliche Weg ist Schleifen, füllende Grundierung, erneut schleifen, wobei jeder Durchgang die Kontur ein Stück weicher macht. Für Passungen und filigrane Details ist das kritisch, weil dabei Material verschwindet.

    Fazit

    Entgraten ist der Arbeitsschritt mit dem besten Verhältnis von Aufwand zu Wirkung: ein paar Minuten mit einer scharfen Klinge, und aus einem Druck wird ein Bauteil, das man anfassen mag. Wichtig ist die Reihenfolge – abnehmen, Stützen entfernen, schneiden, erst dann schleifen – und die Erkenntnis, dass Schleifpapier das langsamste Werkzeug der Kette ist.

    Die belegte Stufenfolge beim Schleifen kommt von Formlabs: 220er und 320er gegen Stützspuren, 400er und 600er für den Feinschliff, Politur über 600 vor dem Grundieren. Dass diese Werte aus dem Resinumfeld stammen und kein Filamenthersteller vergleichbare Angaben veröffentlicht, gehört zur ehrlichen Antwort dazu. Und der wirksamste Griff bleibt der, den du gar nicht machst: eine Fase im Modell, eine saubere erste Schicht, sparsam gesetzte Stützen.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.

  • Ersatzteillager für den 3D-Drucker anlegen

    Ein Drucker steht selten wegen eines großen Defekts still, sondern wegen einer verstopften Düse am Sonntagabend, einem gerissenen PTFE-Röhrchen mitten im Auftrag oder einem Trockenmittel, das schon vor Wochen umgeschlagen ist. Der Unterschied zwischen zwei Stunden und einer Woche Stillstand ist meistens eine Schublade. Dieser Artikel sortiert, welche Teile sich als Vorrat lohnen, welche du besser erst im Schadensfall bestellst – und woran man das jeweils festmacht.

    Das Wichtigste in Kürze

    • Auf Vorrat gehört, was planbar verschleißt, günstig ist und den Drucker sofort stoppt: Düsen, PTFE-Röhrchen, Trockenmittel, Klebe- und Reinigungsmittel, bei Resindruckern die Trennfolie.
    • Bei Bedarf bestellst du, was selten ausfällt, teuer ist oder altert: Netzteile, Mainboards, Riemen, Motoren – und beim Resindrucker das LCD.
    • Belegte Größenordnung für Düsen: E3D gibt an, dass eine 0,4-mm-Messingdüse nach etwa 250 g Carbonfilament zerstört ist, während gehärteter Stahl 2,5 kg übersteht. CNC Kitchen misst bei Carbon-PETG massiven Verschleiß nach rund 360 g, mit Standardmaterial dagegen über 1.000 Druckstunden ohne deutliche Spuren.
    • Bambu empfiehlt für PTFE-Röhrchen im AMS einen Wechsel alle zwei Monate, bei abrasiven Materialien monatlich oder bei sichtbarem Verschleiß.
    • Bambus Silikagel lässt sich laut Hersteller 5- bis 15-mal bei 80 bis 90 °C reaktivieren; Calciumchlorid-Trockenmittel ist nicht regenerierbar.
    • Der Vorrat ist die Fortsetzung der Erstausstattung: Was zum Start gehört, steht im Artikel zur Erstausstattung für Einsteiger.

    Brauchst du überhaupt ein Ersatzteillager?

    Wenn du ein paar Mal im Monat PLA druckst und ein stehender Drucker dich nicht stört, lautet die Antwort: kaum. Zwei Ersatzdüsen und Trockenmittel reichen, alles andere bestellst du, wenn es so weit ist. Ein Lager ist kein Zeichen von Ernsthaftigkeit, sondern eine Wette auf Verfügbarkeit – und die geht nur auf, wenn Stillstand dich tatsächlich etwas kostet.

    Anders sieht es aus, sobald einer dieser Punkte zutrifft: Du druckst regelmäßig für andere oder mit Termin. Du verarbeitest abrasive Materialien, bei denen Verschleiß planbar ist. Dein Gerät ist älter, und Teile werden nicht mehr überall geführt. Oder du hast schon einmal drei Wochen auf ein Teil gewartet, das aus Fernost kam. Dann ist ein kleines, gezieltes Lager die günstigste Versicherung, die du kaufen kannst.

    Die Frage ist also nicht ob, sondern wie viel. Und die Antwort ergibt sich aus drei Eigenschaften pro Teil: Wie planbar ist der Verschleiß? Was passiert, wenn es fehlt? Und altert das Teil im Regal?

    Was belegt ist – und was nicht

    Ein Lager sollte auf Zahlen beruhen, nicht auf Gefühl. Belegt ist Folgendes.

    Düsen. E3D nennt für eine 0,4-mm-Messingdüse eine Zerstörung nach etwa 250 g Carbonfilament, während eine Düse aus gehärtetem Stahl 2,5 kg übersteht. CNC Kitchen kommt in eigenen Messungen mit Carbon-PETG auf massiven Verschleiß nach rund 360 g – und stellt dem über 1.000 Druckstunden mit Standardmaterial gegenüber, nach denen keine deutlichen Spuren erkennbar waren. Das ist der Faktor, an dem sich die Bevorratung bemisst: Wer abrasiv druckt, braucht Düsen als Verbrauchsmaterial, wer PLA druckt, praktisch nie. Welche Bauformen es gibt, ordnet der Artikel zu Düsen ein.

    PTFE-Röhrchen. Bambu empfiehlt im Wiki den Wechsel der AMS-Röhrchen alle zwei Monate bei normaler Nutzung, bei abrasiven Materialien monatlich oder bei sichtbarem Verschleiß. Ein festes Intervall für Kupplungsstücke oder Einzugstrichter gibt Bambu dagegen nicht an – dort heißt es „bei Förderproblemen“ beziehungsweise „bei starkem Verschleiß“. Was der Schlauch leistet und wann er schlapp macht, steht im Artikel zum PTFE-Schlauch.

    Trockenmittel. Laut Bambu ist das eigene Silikagel typischerweise 5- bis 15-mal durch Erhitzen auf 80 bis 90 °C reaktivierbar, erkennbar am Farbumschlag von Orange nach Lila. Calciumchlorid-Trockenmittel aus älteren AMS-Generationen ist laut Bambu nicht regenerierbar und im Endstadium zu entsorgen; die Kontrolle empfiehlt Bambu alle zwei Wochen.

    Multimaterial-Mechanik. Prusa beziffert für den Nextruder die Standzeit der Main Plate mit 30.000 Filamentwechseln – eine der wenigen konkreten Zahlen zu einem mechanischen Teil.

    Resin-Bauteile. Anycubic gibt die Lebenserwartung eines Mono-LCD über den offiziellen Firmenaccount auf X mit „20.000+ Stunden“ an; eine vergleichbare Elegoo-Angabe ließ sich nicht finden. Für Trennfolien gibt es genau eine Herstellerangabe: Elegoo nennt für seine PFA-Folie „60.000+ releases“. Phrozen nennt für die ACF-Folie keine vergleichbare Zahl, sondern nur einen Einflussfaktor. Für die Lagerhaltung heißt das: eine Reserve mitführen, aber nach Zustand wechseln, nicht nach Zähler.

    BondEron 30 MK8-Düsen aus Messing und Edelstahl, verschiedene Größen
    BondEron 30 MK8-Düsen aus Messing und Edelstahl, verschiedene Größen

    6,29 € (Stand: 19.08.2026)

    Düsen sind der klassische Vorratsposten, weil sie klein sind, nicht altern und den Drucker im Ernstfall sofort wieder laufen lassen. Prüfe vor dem Kauf, welche Bauform dein Hotend verlangt – die Gewinde- und Längenmaße unterscheiden sich zwischen den Systemen, und viele neuere Geräte nutzen herstellereigene Düsenträger statt einer Standarddüse.

    Auf Amazon ansehen

    Was ins Regal gehört

    Teil Warum auf Vorrat Wann es dran ist
    Düsen im montierten Durchmesser Klein, altern nicht, stoppen den Drucker sofort Bei Unterextrusion, Verstopfung oder nach abrasivem Material
    PTFE-Röhrchen Verschleißteil mit Herstellerintervall Laut Bambu alle zwei Monate, abrasiv monatlich
    Trockenmittel Verbrauchsmaterial mit sichtbarem Sättigungsindikator Bei Farbumschlag; Kontrolle alle zwei Wochen
    Reinigungs- und Haftmittel Wird laufend verbraucht, Nachschub trivial Wenn die Flasche halb leer ist
    Schrauben, Klemmen, Kleinteile aus dem Beipack Gehen verloren, sind einzeln kaum zu beschaffen Nach jeder Wartung ergänzen
    Trennfolie (Resin) Planbarer Verschleiß, Drucker sonst unbrauchbar Nach Zustand: Trübung, Kratzer, Ausbeulung
    Nitrilhandschuhe, Papiertücher (Resin) Verbrauchsmaterial, ohne das nicht gearbeitet wird Laufend

    Der gemeinsame Nenner: geringe Bindung von Geld, kein Alterungsproblem im Regal, hohe Wirkung im Störfall. Was so ein Lager über ein Jahr kostet, ordnet der Artikel zu den Verschleißteil-Kosten ein.

    Was du erst bei Bedarf bestellst

    Elektronik. Netzteil, Mainboard, Display: Sie fallen selten aus, sind teuer und modellgebunden. Ein Vorrat bindet Geld für einen Fall, der vielleicht nie eintritt – und wenn er eintritt, ist die Diagnose wichtiger als das Teil.

    Riemen und Motoren. Riemen längen sich langsam und kündigen sich an. Ein Ersatzriemen im Regal schadet nicht, ist aber kein Muss, solange die Beschaffung ein paar Tage dauern darf.

    Das Resin-LCD. Teuer, streng modellgebunden und ohne Nutzen im Regal. Es wird gekauft, wenn der Befund steht – wie man den erhebt, steht im Artikel zum LCD als Verschleißteil.

    Ein komplettes Ersatz-Hotend. Bei Vielnutzern und Geräten mit schnell wechselbaren Hotends sinnvoll, sonst Overkill. Vielen Geräten liegt ohnehin eines bei.

    Alles, was für ein Material gedacht ist, das du nicht druckst. Die gehärtete Düse, die Hochtemperatur-Komponente, das spezielle Trennmittel: sinnvoll ab dem Tag, an dem das Material im Regal steht.

    So organisierst du das Lager

    1. An den Wartungsplan koppeln. Ein Vorrat ohne Intervall wird nicht verbraucht, sondern vergessen. Die Intervalle stehen im Wartungsplan.
    2. Mindestbestand festlegen. Zwei Düsen, ein Meter PTFE, ein Beutel Trockenmittel: Wenn du das letzte Stück entnimmst, wird nachbestellt – nicht, wenn nichts mehr da ist.
    3. Beschriften. Durchmesser, Bauform, Kaufdatum. Eine unbeschriftete Düse in der Schublade ist eine Wundertüte.
    4. Trocken und dunkel lagern. PTFE, Folien und Trockenmittel gehören in verschlossene Behälter; Trennfolien für Resindrucker bleiben in der Originalverpackung, bis sie gebraucht werden.
    5. Bezugsquellen notieren. Zu jedem Teil die passende Bestellbezeichnung deines Geräts festhalten. Woran man Originalteile, freigegebene Alternativen und Zufallstreffer unterscheidet, steht im Artikel zum Ersatzteilkauf.
    6. Nach jeder Reparatur nachfüllen. Der häufigste Fehler ist nicht das fehlende Lager, sondern das aufgebrauchte.
    YUEHISY Heizpatrone 24 V / 40 W mit Thermistor 100K, Edelstahl
    YUEHISY Heizpatrone 24 V / 40 W mit Thermistor 100K, Edelstahl

    11,12 € (Stand: 19.08.2026)

    Heizpatrone und Temperaturfühler sind die Grenzfälle zwischen Vorrat und Bedarfskauf: Sie fallen selten aus, legen dann aber den Drucker komplett lahm. Prüfe vor dem Kauf Spannung und Leistung deines Geräts sowie Bauform und Kabellänge – die Angaben stehen in der Herstellerdokumentation, geraten wird hier nichts.

    Auf Amazon ansehen

    Resindrucker haben ein anderes Lager

    Beim Resindruck verschiebt sich der Schwerpunkt von Mechanik zu Verbrauchsmaterial. Auf Vorrat gehören Trennfolien, Nitrilhandschuhe, saugfähige Tücher, Filter für das Umfüllen von Harz und Reinigungsflüssigkeit. Nicht auf Vorrat gehören LCD und Wanne – teuer, modellgebunden, ohne Nutzen im Regal.

    Zwei Besonderheiten kommen dazu. Erstens altert Verbrauchsmaterial hier tatsächlich: Harz und angebrochene Reinigungsflüssigkeit lagern nicht beliebig lange, Folien wollen flach und geschützt liegen. Zweitens fällt bei jedem Wechsel Abfall an, der nicht ins Abwasser gehört – unausgehärtete Reste werden vollständig ausgehärtet, und die BG ETEM verweist für die Entsorgung auf Gefahrstoffverordnung und Abfallrecht in Abstimmung mit dem örtlichen Entsorgungsbetrieb.

    Was du dir sparen kannst

    • Das Komplettpaket „alle Verschleißteile“ für dein Modell. Solche Sets enthalten regelmäßig Teile, die dein Gerät in Jahren nicht braucht. Kaufe nach der Liste oben, nicht nach dem Angebotstitel.
    • Zehn Düsen in Größen, die du nie montierst. Zwei Ersatzdüsen im laufenden Durchmesser schlagen ein Sortiment, von dem du acht Stück nie auspackst.
    • Gehärtete Düsen ohne abrasives Material. Die Zahlen von E3D und CNC Kitchen zeigen den Nutzen genau dort, wo Carbon oder gefüllte Filamente laufen – sonst nicht.
    • Ersatzelektronik auf Verdacht. Netzteile und Mainboards altern auch ungenutzt und sind bei einem Gerätewechsel wertlos.
    • Ein Resin-LCD auf Reserve. Es wird im Regal nicht besser, passt nur an ein Modell und bindet viel Geld.
    • Trockenmittel im Großgebinde ohne Indikator. Ohne Farbumschlag weißt du nicht, wann es gesättigt ist – und regenerierbares Material spart auf Dauer mehr, als der Sackpreis suggeriert.
    • Filamentvorräte als Ersatzteillager missverstanden. Filament ist Material, kein Ersatzteil: Es altert, zieht Feuchtigkeit und blockiert Platz, den die Teile brauchen.

    Häufige Fragen

    Wie viele Düsen sollte ich vorrätig haben?

    Zwei im aktuell genutzten Durchmesser sind für die meisten genug – eine für den Tausch, eine als Puffer. Druckst du abrasive Materialien, wird die Rechnung anders: E3D beziffert die Zerstörung einer Messingdüse nach etwa 250 g Carbon, CNC Kitchen misst massiven Verschleiß nach rund 360 g Carbon-PETG. Dann ist die gehärtete Variante die eigentliche Antwort, nicht der größere Vorrat.

    Lohnt es sich, Originalteile zu bevorraten?

    Bei allem, was Maß und Passform betrifft, ja – ein Nachbau, der nicht passt, kostet dich den Zeitvorteil, für den du das Lager angelegt hast. Bei Verbrauchsmaterial wie Trockenmittel oder Tüchern ist die Herkunft zweitrangig; entscheidend ist, dass der Hersteller das Teil für dein Gerät nennt.

    Wie lange kann ich Ersatzteile lagern?

    Metallteile wie Düsen praktisch unbegrenzt, wenn sie trocken liegen. PTFE und Kunststoffteile sind unkritisch, sollten aber vor UV-Licht geschützt sein. Kritisch sind Verbrauchsstoffe mit Chemie – Kleber, Reinigungsflüssigkeiten, Resin und angebrochene Gebinde. Dort gilt das Haltbarkeitsdatum des Herstellers.

    Reicht ein Lager, wenn ich zwei verschiedene Drucker habe?

    Nur bei Verbrauchsmaterial. Trockenmittel, Reinigungsmittel und Handschuhe sind geräteunabhängig, Düsen, Röhrchen und Hotend-Teile sind es nicht – deren Bauformen unterscheiden sich zwischen Herstellern und teilweise zwischen Modellgenerationen. Führe die gerätespezifischen Posten getrennt und beschriftet.

    Fazit

    Ein Ersatzteillager ist kein Regal voller Kartons, sondern eine kurze Liste: Düsen im genutzten Durchmesser, PTFE-Röhrchen, Trockenmittel, Reinigungs- und Haftmittel, Kleinteile aus dem Beipack – beim Resindrucker dazu Trennfolien und Verbrauchsmaterial. Das sind Teile, die planbar verschleißen, die nicht altern und die den Drucker im Störfall sofort wieder laufen lassen.

    Alles andere ist ein Bedarfskauf: Elektronik, Riemen, Motoren, das Resin-LCD. Die belegten Zahlen helfen bei der Grenzziehung – 250 g Carbon bis zur zerstörten Messingdüse gegenüber 2,5 kg bei gehärtetem Stahl bei E3D, über 1.000 Druckstunden mit Standardmaterial bei CNC Kitchen, PTFE-Wechsel alle zwei Monate laut Bambu, 30.000 Filamentwechsel für die Nextruder Main Plate laut Prusa. Wo es keine Zahl gibt, etwa bei Trennfolien oder bei Elegoo-Displays, entscheidet der Zustand und nicht der Zähler. Wer das Lager an seinen Wartungsplan koppelt und nach jeder Reparatur nachfüllt, kommt mit erstaunlich wenigen Teilen aus.

    Das könnte dich auch interessieren

    Transparenz: Dieser Beitrag enthält Affiliate-Links. Als Amazon-Partner verdienen wir an qualifizierten Käufen. Für dich entstehen dadurch keine Mehrkosten. Preise und Verfügbarkeit werden über die Amazon-API abgerufen und können sich ändern; es gilt der auf Amazon angezeigte Preis.